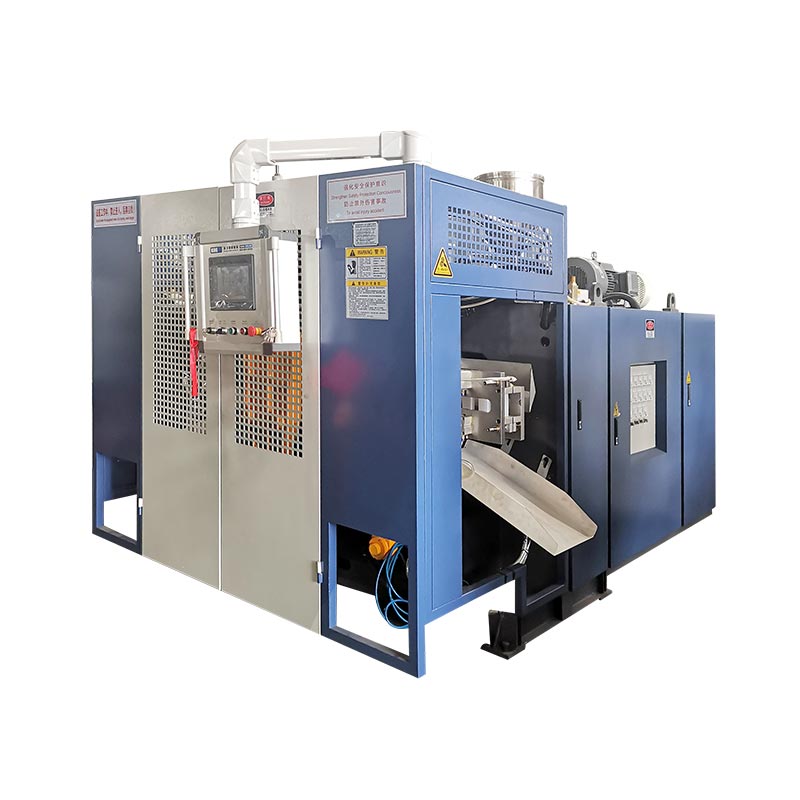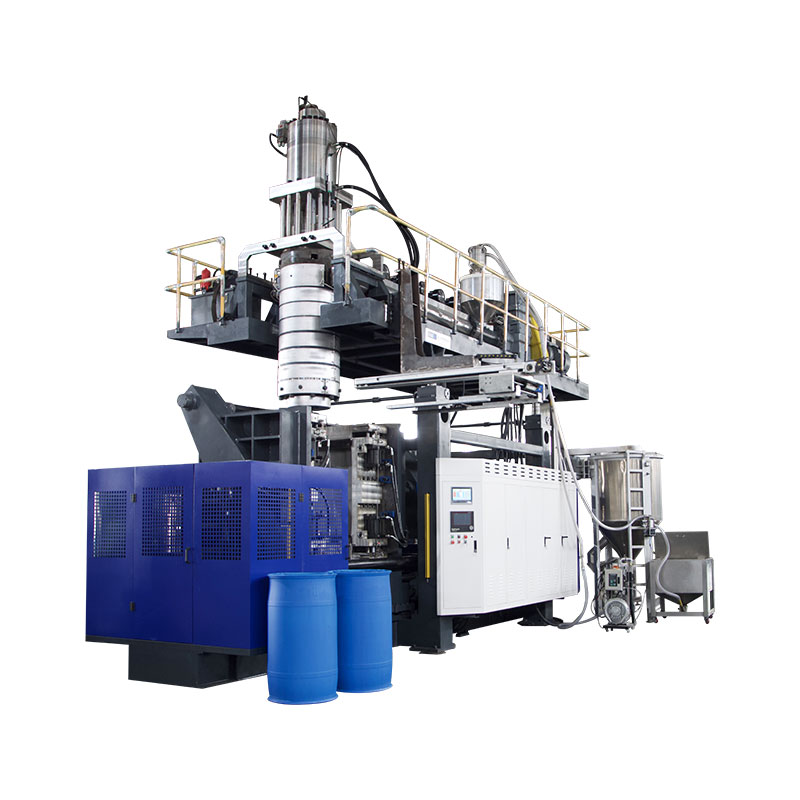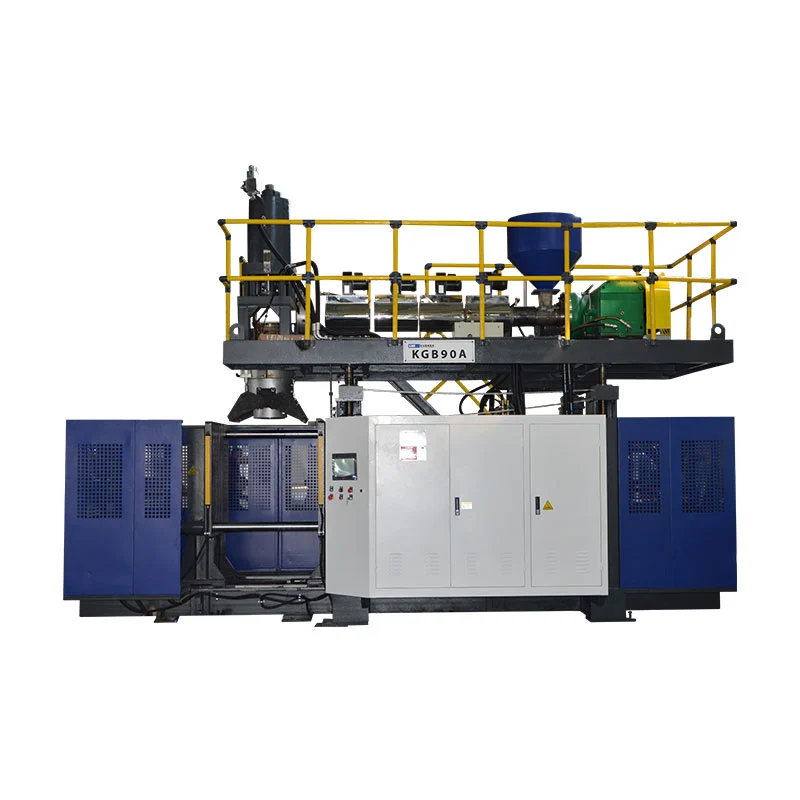
അളന്ന ഉൽപ്പന്ന സാമ്പിളിൽ നിന്ന് KGB110A കോൺഫിഗർ ചെയ്യുക, 160L പേരിൽ നിന്ന് മാത്രമല്ല. ഭാഗം ജ്യാമിതി, മൊത്തം ഭാരം, മതിൽ മാപ്പ്, റെസിൻ, ട്രിം, ഉൽപ്പാദന ലക്ഷ്യം എന്നിവ രേഖപ്പെടുത്തുക. മോൾഡ് എൻവലപ്പ്, ഗ്രോസ് പാരിസൺ ഡിമാൻഡ്, എക്സ്ട്രൂഷൻ റിക്കവറി, ക്ലാമ്പ് ആവശ്യകത, ഫാക്ടറി യൂട്ടിലിറ്റികൾ എന്നിവ പരിശോധിക്കാൻ ആ ഇൻപുട്ടുകൾ ഉപയോഗിക്കുക.
160 ലിറ്റർ ബ്ലോ മോൾഡിംഗ് മെഷീന് വളരെ വ്യത്യസ്തമായ ഉൽപ്പന്നങ്ങൾ നിർമ്മിക്കാൻ കഴിയും. പൊള്ളയായ റോഡ് തടസ്സത്തിന് വിശാലമായ പ്രൊജക്റ്റ് ഏരിയയുണ്ട്. ഒരു പോണ്ടൂണിന് നീണ്ട ഡ്രോ സോണുകളും സീലിംഗ് ആവശ്യകതകളും ഉണ്ടായിരിക്കാം. ഒരു ടേബിൾ പാനൽ വിശാലവും എന്നാൽ താരതമ്യേന ആഴം കുറഞ്ഞതും ആയിരിക്കും. ഒരു മോഡലിൻ്റെ പേര് ആ വ്യത്യാസങ്ങൾ നീക്കം ചെയ്യുന്നില്ല.
ഏറ്റവും ഉപയോഗപ്രദമായ ആരംഭ പോയിൻ്റ് പലപ്പോഴും വാങ്ങുന്നയാളുടെ മേശപ്പുറത്തുള്ള വസ്തുവാണ്. അത് അളക്കുക, തൂക്കിനോക്കുക, പ്രാധാന്യമുള്ള സ്ഥലങ്ങൾ അടയാളപ്പെടുത്തുക. ആ സാമ്പിൾ ഉൽപ്പന്ന ഡിസൈൻ, ടൂളിംഗ്, മെഷീൻ കോൺഫിഗറേഷൻ, സ്വീകാര്യത പരിശോധന എന്നിവ തമ്മിലുള്ള ലിങ്കായി മാറുന്നു.

ആറ് പേജുള്ള സാമ്പിൾ ഫയൽ പ്രോജക്റ്റ് നയിക്കും
അളവിലുള്ള ഭാഗം ഡ്രോയിംഗ്, മൊത്തത്തിലുള്ള വലുപ്പം, ഓപ്പണിംഗുകൾ, ഉൾപ്പെടുത്തലുകൾ, അസംബ്ലി ഇൻ്റർഫേസുകൾ.
മൊത്തം ഭാഗം ഭാരം, മെറ്റീരിയൽ ഗ്രേഡ്, നിറം, അഡിറ്റീവുകൾ, അനുവദനീയമായ റീഗ്രൈൻഡ്.
നിർണായക ലൊക്കേഷനുകളും ഉൽപ്പന്ന പരിശോധന ആവശ്യകതകളുമുള്ള മതിൽ കനം ഉള്ള മാപ്പ്.
മുകളിലെ ഫ്ലാഷ്, താഴത്തെ വാൽ, ഹാൻഡിൽ സ്ക്രാപ്പ്, മറ്റ് നഷ്ടങ്ങൾ എന്നിവ കാണിക്കുന്ന മാപ്പ് ട്രിം ചെയ്യുക.
സ്വീകാര്യമായ ഔട്ട്പുട്ട് ടാർഗെറ്റ്, ഷിഫ്റ്റ് പാറ്റേൺ, ഓട്ടോമേഷൻ, ഡൗൺസ്ട്രീം വർക്ക്.
ഫാക്ടറി പവർ, വായു, വെള്ളം, ആക്സസ്, ലിഫ്റ്റിംഗ്, ലഭ്യമായ സെൽ സ്പേസ്.
പ്രസിദ്ധീകരിച്ച ഡാറ്റ കുറിപ്പ്:കിംഗിളിൻ്റെ നിലവിലെ പേജ് ശീർഷകവും ആപ്ലിക്കേഷൻ ടെക്സ്റ്റും കെജിബി110എയെ 160എൽ ക്ലാസിൽ സ്ഥാപിക്കുന്നു. അതേ പേജ് നിലവിൽ സംഗ്രഹത്തിലും പരമാവധി ശേഷി പട്ടികയിലും 120 L കാണിക്കുന്നു. ഈ ലേഖനം പ്രസിദ്ധീകരിച്ച 160L ഉൽപ്പന്ന സ്ഥാനനിർണ്ണയം പിന്തുടരുന്നു, എന്നാൽ കൃത്യമായ ഓർഡർ കപ്പാസിറ്റി ഉദ്ധരണിയിലും സാങ്കേതിക കരാറിലും സ്ഥിരീകരിക്കണം.
കാറ്റലോഗ് ലേബലല്ല, ഉൽപ്പന്ന സാമ്പിളിൽ നിന്ന് ആരംഭിക്കുക
മെഷീൻ തീരുമാനം എവിടെ പരാജയപ്പെടുമെന്ന് സാമ്പിൾ നിങ്ങളോട് പറയുന്നു. അതിൻ്റെ ബാഹ്യ അളവുകൾ പൂപ്പലിനെ ബാധിക്കുന്നു. അതിൻ്റെ ഭാരവും ട്രിമ്മും അക്യുമുലേറ്ററിനെ ബാധിക്കുന്നു. അതിൻ്റെ വിശാലമായ പ്രതലങ്ങൾ പ്രൊജക്റ്റ് ചെയ്ത പ്രദേശത്തെ ബാധിക്കുന്നു. ആഴത്തിലുള്ള കോണുകളും ഹാൻഡിലുകളും മതിൽ വിതരണത്തെ ബാധിക്കുന്നു. തണുപ്പിക്കൽ സ്വഭാവം സൈക്കിൾ സമയത്തെയും നീക്കം ചെയ്യലിനെയും ബാധിക്കുന്നു.
വോളിയം ഇപ്പോഴും ഉപയോഗപ്രദമാണ്. ഒരു പൊതു യന്ത്ര ശ്രേണിയിൽ പദ്ധതി സ്ഥാപിക്കാൻ ഇത് സഹായിക്കുന്നു. എന്നിട്ടും ഒരേ അടഞ്ഞ വോളിയമുള്ള രണ്ട് ഉൽപ്പന്നങ്ങൾക്ക് വ്യത്യസ്ത തലകളോ ക്ലാമ്പുകളോ മോൾഡ് ഓപ്പണിംഗുകളോ ആവശ്യമായി വന്നേക്കാം. പ്രാദേശിക വാരിയെല്ലുകളും കട്ടിയുള്ള മൗണ്ടിംഗ് സോണുകളുമുള്ള സാന്ദ്രമായ സാങ്കേതിക പാനലിനേക്കാൾ കുറഞ്ഞ റെസിൻ ഉപയോഗിക്കുമ്പോൾ ഒരു ബൾക്കി ഫ്ലോട്ടിൽ കൂടുതൽ വായു അടങ്ങിയിരിക്കാം.
ഒരു എതിരാളിയുടെ പൂർത്തിയായ ഭാഗത്തെ ഏക ഉറവിടമായി ആശ്രയിക്കരുത്. സാധ്യമെങ്കിൽ, യഥാർത്ഥ ഡിസൈൻ ഫയലും ഉദ്ദേശിച്ച പ്രകടന ആവശ്യകതയും ചേർക്കുക. ഒരു പകർത്തിയ സാമ്പിളിൽ ഒരു പഴയ പൂപ്പൽ അല്ലെങ്കിൽ പ്രക്രിയയ്ക്ക് നഷ്ടപരിഹാരം നൽകുന്ന മതിൽ കനം ഉൾപ്പെട്ടേക്കാം. അതിൻ്റെ ജോലി മനസ്സിലാക്കാതെ ആ മതിൽ ആവർത്തിക്കുന്നത് പ്രകടനം മെച്ചപ്പെടുത്താതെ ഭാരം കൂട്ടും.
കിങ്ഗിൾ രേഖപ്പെടുത്തിയിട്ടുണ്ട്വിൽപ്പന പ്രക്രിയഉൽപ്പന്ന ഫോട്ടോകൾ, ഡ്രോയിംഗുകൾ, ഭാരം, വലിപ്പം, മെറ്റീരിയൽ എന്നിവയിൽ ആരംഭിക്കുന്നു. കനം, ഔട്ട്പുട്ട്, രാസ-പ്രതിരോധ ആവശ്യകതകൾ എന്നിവയും ഇത് ആവശ്യപ്പെടുന്നു. മെഷീൻ ശുപാർശ ഉൽപ്പന്ന തെളിവുകൾ പിന്തുടരുന്നതിനാൽ ആ ഓർഡർ പ്രായോഗികമാണ്.
സാമ്പിൾ ഫയലിന് ഒരു റിവിഷൻ നമ്പർ ഉണ്ടായിരിക്കണം. കഴുത്ത്, ഹാൻഡിൽ, തിരുകൽ അല്ലെങ്കിൽ മൊത്തത്തിലുള്ള നീളം എന്നിവ മാറുകയാണെങ്കിൽ, മെഷീനും പൂപ്പലും ഫ്രീസുചെയ്യുന്നതിന് മുമ്പ് ഫയൽ അപ്ഡേറ്റ് ചെയ്യുക. ഉദ്ധരണി ഒരു നേരത്തെയുള്ള സാമ്പിളുമായി യോജിക്കുന്ന ഒരു പ്രോജക്റ്റ് ഇത് ഒഴിവാക്കുന്നു, എന്നാൽ പ്രൊഡക്ഷൻ ഡ്രോയിംഗ് ഇനി ഉദ്ധരിച്ച സെല്ലിന് അനുയോജ്യമല്ല.
എഞ്ചിനീയറിംഗ് അവലോകനത്തെ അതിജീവിക്കാൻ കഴിയുന്ന ഒരു സാമ്പിൾ ഡോസിയർ നിർമ്മിക്കുക
അടിസ്ഥാന അളവുകൾ ഉപയോഗിച്ച് ആരംഭിക്കുക. മൊത്തത്തിലുള്ള നീളവും വീതിയും ഉയരവും രേഖപ്പെടുത്തുക. ഓപ്പണിംഗ് വ്യാസം, നെക്ക് ഫിനിഷ്, ഫ്ലേഞ്ച് വലുപ്പം, ഹാൻഡിൽ ക്ലിയറൻസ്, ഏതെങ്കിലും ഇൻസെർട്ടിൻ്റെ സ്ഥാനം എന്നിവ ചേർക്കുക. പാർട്ടിംഗ് ലൈനും ദൃശ്യമായ പിഞ്ച് ഏരിയകളും സാമ്പിൾ വെളിപ്പെടുത്തുകയാണെങ്കിൽ അടയാളപ്പെടുത്തുക.
ഒരു കാലിബ്രേറ്റഡ് സ്കെയിലിൽ പൂർണ്ണമായ ഉൽപ്പന്നം തൂക്കുക. പിന്നീട് ഊതിക്കെടുത്താത്ത ഏതെങ്കിലും നീക്കം ചെയ്യാവുന്ന ഘടകങ്ങൾ വേർതിരിക്കുക. ഒരു തൊപ്പി, പ്ലഗ്, മെറ്റൽ ഇൻസേർട്ട് അല്ലെങ്കിൽ നുരയെ പൂരിപ്പിക്കൽ എന്നിവ മോൾഡ് പ്ലാസ്റ്റിക് ആയി കണക്കാക്കരുത്. കാഴ്ചയിൽ നിന്ന് പോളിമർ അനുമാനിക്കുന്നതിന് പകരം മെറ്റീരിയൽ തിരിച്ചറിയൽ രീതി രേഖപ്പെടുത്തുക.
ഭിത്തിയുടെ കനത്തിന് ലൊക്കേഷൻ മാപ്പ് ആവശ്യമാണ്. ഒരു ഡ്രോയിംഗിലോ ഫോട്ടോയിലോ പോയിൻ്റുകൾ അക്കമിടുക. കോണുകൾ, ഷോൾഡർ ട്രാൻസിഷനുകൾ, ഹാൻഡിലുകൾ, അടിസ്ഥാന കോൺടാക്റ്റുകൾ, മൗണ്ടിംഗ് സോണുകൾ, വിശാലമായ പാനലുകൾ എന്നിവ ഉൾപ്പെടുത്തുക. ഒരു ശരാശരി കനം പ്രകടനത്തെ നിയന്ത്രിക്കുന്ന നേർത്ത പ്രദേശത്തെ മറയ്ക്കുന്നു.
അടുത്തതായി, ഉൽപ്പന്ന പരിശോധനകൾ എഴുതുക. ഒരു ഫ്ലോട്ട്, ട്രാഫിക് ബാരിയർ, ഫർണിച്ചർ പാനൽ, ഇൻഡസ്ട്രിയൽ കണ്ടെയ്നർ എന്നിവയ്ക്ക് ഒരേ പാസ് മാനദണ്ഡമില്ല. വാങ്ങുന്നയാളുടെ യഥാർത്ഥ ഡ്രോയിംഗ്, റെഗുലേറ്ററി ആവശ്യകത അല്ലെങ്കിൽ ആന്തരിക പരിശോധന ഉപയോഗിക്കുക. ബന്ധമില്ലാത്ത ഉൽപ്പന്നത്തിൽ നിന്ന് ഒരു ഡ്രോപ്പ് ഉയരം, ലോഡ് അല്ലെങ്കിൽ ലീക്ക് ടെസ്റ്റ് എന്നിവ കടം വാങ്ങരുത്.
| സാമ്പിൾ തെളിവ് | അത് എങ്ങനെ രേഖപ്പെടുത്താം | യന്ത്ര തീരുമാനത്തെ ബാധിച്ചു |
|---|---|---|
| മൊത്തത്തിലുള്ള ജ്യാമിതി | അളവിലുള്ള ഡ്രോയിംഗ് അല്ലെങ്കിൽ പരിശോധിച്ച 3D ഫയൽ | പൂപ്പൽ എൻവലപ്പ്, മധ്യരേഖ, തലയുടെ സ്ഥാനം, നീക്കം ചെയ്യൽ പാത |
| നെറ്റ് മോൾഡഡ് ഭാരം | വെവ്വേറെ കൂട്ടിച്ചേർത്ത ഭാഗങ്ങൾ ഇല്ലാതെ ഭാരം | ഗ്രോസ് പാരിസൺ പിണ്ഡത്തിൻ്റെ ആരംഭ പോയിൻ്റ് |
| മതിൽ വിതരണം | തിരഞ്ഞെടുത്ത അളക്കൽ രീതി ഉപയോഗിച്ച് അക്കമിട്ട ലൊക്കേഷനുകൾ | പാരിസൺ പ്രൊഫൈൽ, ഷോട്ട് വിതരണം, ട്രയൽ മാനദണ്ഡം |
| റെസിൻ സിസ്റ്റം | ഗ്രേഡ്, വിതരണക്കാരൻ, നിറം, അഡിറ്റീവുകൾ, റീഗ്രൈൻഡ് റൂൾ | സ്ക്രൂ അനുയോജ്യത, ഉരുകൽ നിരക്ക്, പ്രോസസ്സിംഗ് വിൻഡോ |
| ട്രിം ചെയ്ത് ഫ്ലാഷ് ചെയ്യുക | മുകളിൽ, താഴെ, ഹാൻഡിൽ, സൈഡ് സ്ക്രാപ്പ് എന്നിവ പ്രതീക്ഷിക്കുന്നു | അക്യുമുലേറ്റർ ഡിമാൻഡും റീഗ്രൈൻഡ് ലോഡും |
| പ്രവർത്തനപരമായ പരിശോധനകൾ | പേര് നൽകിയ രീതി, അവസ്ഥ, സാമ്പിൾ വലുപ്പം, പാസ് പരിധി | പൂപ്പൽ രൂപകൽപ്പന, തണുപ്പിക്കൽ, മതിൽ ലക്ഷ്യങ്ങൾ, FAT സ്കോപ്പ് |
| സ്വീകരിച്ച ഔട്ട്പുട്ട് | മണിക്കൂറിൽ നല്ല ഭാഗങ്ങൾ അല്ലെങ്കിൽ പരിശോധനയ്ക്ക് ശേഷം ഷിഫ്റ്റ് | വീണ്ടെടുക്കൽ നിരക്ക്, തണുപ്പിക്കൽ, ഓട്ടോമേഷൻ, ഡൗൺസ്ട്രീം ശേഷി |
ഒരു സാമ്പിൾ തെളിവാണ്, പൂർണ്ണമായ സ്പെസിഫിക്കേഷനല്ല. ഇത് പഴകിയതോ വളച്ചൊടിച്ചതോ രാസവസ്തുക്കൾ ആഗിരണം ചെയ്തതോ ആകാം. മികച്ച ചോദ്യങ്ങൾ ചോദിക്കാൻ ഇത് ഉപയോഗിക്കുക, തുടർന്ന് ഡോക്യുമെൻ്റ് ശ്രേണിയിലെ ഫിസിക്കൽ സാമ്പിളിന് മുകളിൽ അംഗീകൃത ഡ്രോയിംഗും ടെസ്റ്റ് സ്റ്റാൻഡേർഡും സ്ഥാപിക്കുക.
ഒരു കൂട്ടം ചെക്കുകളായി KGB110A സ്പെസിഫിക്കേഷൻ വായിക്കുക
ദിKGB110A ഉൽപ്പന്ന പേജ്6.6 x 4.2 x 5.2 മീറ്റർ മെഷീൻ വലിപ്പവും 22 ടി മെഷീൻ ഭാരവും പ്രസിദ്ധീകരിക്കുന്നു. അതിൻ്റെ ക്ലാമ്പിംഗ് വിഭാഗത്തിൽ 760 kN, 1100 x 1400 mm പ്ലേറ്റൻ, 1000 x 1400 mm പരമാവധി മോൾഡ് എന്നിവ ലിസ്റ്റുചെയ്യുന്നു. പേജ് 610 മുതൽ 750 മില്ലിമീറ്റർ വരെ പൂപ്പൽ-കട്ടിയുള്ള ശ്രേണിയും നൽകുന്നു.
തുറക്കുന്നതിനും ചലനത്തിനുമായി, പേജ് 600 മുതൽ 1600 മില്ലീമീറ്ററും 600 എംഎം ചലിക്കുന്ന സ്ട്രോക്കും കാണിക്കുന്നു. ഈ സംഖ്യകൾക്ക് അവയുടെ അരികിൽ പൂപ്പൽ അസംബ്ലി ആവശ്യമാണ്. പൂർണ്ണമായും തണുപ്പിച്ച ഭാഗത്തിന് ഉദ്ദേശിച്ച റോബോട്ട്, ഇൻസെർട്ടുകൾ, ട്രിം എന്നിവ ഘടിപ്പിച്ച് മോൾഡ് വിടാനും വിടാനും കഴിയുമോ എന്നതാണ് ഉപയോഗപ്രദമായ ചോദ്യം.
എക്സ്ട്രൂഷൻ വിഭാഗത്തിൽ 110 എംഎം സ്ക്രൂ, 25 എൽ/ഡി അനുപാതം, 75 കിലോവാട്ട് എക്സ്ട്രൂഡർ മോട്ടോർ, നാല് ഹീറ്റിംഗ് സോണുകൾ എന്നിവയുണ്ട്. പ്രസിദ്ധീകരിച്ച HDPE ഉരുകൽ ശേഷി 160 മുതൽ 200 കിലോഗ്രാം / മണിക്കൂർ ആണ്. ആ ശ്രേണി പേജിൻ്റെ HDPE പദങ്ങളിൽ ഉൾപ്പെടുന്നു. മറ്റൊരു മെറ്റീരിയലിനോ ഫോർമുലേഷനോ ഉള്ള അതേ നിരക്ക് ഇത് തെളിയിക്കുന്നില്ല.
ഹെഡ് വിഭാഗം 12(20) എൽ അക്യുമുലേറ്റർ കപ്പാസിറ്റിയും 9(15) കിലോഗ്രാം PE അക്യുമുലേറ്റർ ഭാരവും പ്രസിദ്ധീകരിക്കുന്നു. ഇത് 450(600) mm പരമാവധി ഡൈ-പിൻ വ്യാസവും പട്ടികപ്പെടുത്തുന്നു. പരാന്തെറ്റിക്കൽ മൂല്യങ്ങൾ കോൺഫിഗറേഷൻ ചോയിസുകളെ പ്രതിഫലിപ്പിക്കും, പക്ഷേ പേജ് റൂൾ നിർവചിക്കുന്നില്ല. നിർദ്ദേശത്തിൽ തിരഞ്ഞെടുത്ത തല, ഡൈ ടൂളിംഗ്, റെസിൻ അടിസ്ഥാനം എന്നിവ സൂചിപ്പിക്കണം.
MOOG 100 കട്ടിയുള്ള കൺട്രോളർ, റോബോട്ട് ആം, ബോട്ടം ബ്ലോയിംഗ് സിസ്റ്റം എന്നിവയുള്ള സ്റ്റാൻഡേർഡ് മോഡലിനെ പേജ് വിവരിക്കുന്നു. ആദ്യ കക്ഷി പ്രസിദ്ധീകരിച്ച പ്രസ്താവനകളാണിത്. ഉദ്ധരണി ഇപ്പോഴും നൽകിയ ഓരോ ഇനത്തിനും അതിൻ്റെ ഇൻ്റർഫേസിനും പ്രോജക്റ്റ്-നിർദ്ദിഷ്ട മാറ്റത്തിനും പേരിടണം.
ഫാക്ടറി വായന:ചോദ്യങ്ങളില്ലാതെ ഒരു വാങ്ങൽ ഓർഡറിലേക്ക് പട്ടിക പകർത്തരുത്. സാമ്പിൾ മെഷർമെൻ്റ്, മോൾഡ് ഡ്രോയിംഗ് അല്ലെങ്കിൽ യൂട്ടിലിറ്റി കണക്കുകൂട്ടൽ എന്നിവ തൃപ്തിപ്പെടുത്താൻ ഉദ്ദേശിച്ചുള്ള എല്ലാ സ്പെസിഫിക്കേഷനും ഇടുക.
ഉൽപ്പന്നത്തിൻ്റെ ആകൃതി പൂപ്പൽ ഫിറ്റിലേക്കും നീക്കംചെയ്യൽ സ്ഥലത്തേക്കും വിവർത്തനം ചെയ്യുക
ഷ്രിങ്കേജ് സ്ട്രാറ്റജി, കാവിറ്റി സ്റ്റീൽ, കൂളിംഗ്, പിഞ്ച്-ഓഫ്, വെൻ്റുകൾ, നെക്ക് ടൂളിംഗ്, മൗണ്ടിംഗ് എന്നിവ ചേർത്തതിനുശേഷം മാത്രമേ ഉൽപ്പന്ന ഡ്രോയിംഗ് ഒരു പൂപ്പൽ രൂപമാകൂ. തത്ഫലമായുണ്ടാകുന്ന അസംബ്ലി ഉൽപ്പന്നത്തേക്കാൾ വളരെ വലുതായിരിക്കും. 1000 x 1400 mm പരിധിക്കുള്ളിൽ സുഖകരമായി തോന്നുന്ന ഭാഗം കണക്ഷനുകളും ചലിക്കുന്ന ഉപകരണങ്ങളും ചേർത്തുകഴിഞ്ഞാൽ ഇറുകിയേക്കാം.
വീതി, ഉയരം, ഇൻസ്റ്റാൾ കനം എന്നിവ പ്രത്യേകം പരിശോധിക്കുക. ബാക്കിംഗ് പ്ലേറ്റുകളും അഡാപ്റ്ററുകളും ഉൾപ്പെടെ പൂർണ്ണമായ അസംബ്ലി ഉപയോഗിക്കുക. 1100 x 1400 mm പ്ലേറ്റൻ റഫറൻസിനെതിരെ മൗണ്ടിംഗ് പാറ്റേൺ സ്ഥിരീകരിക്കുക. വെള്ളം, ഹൈഡ്രോളിക്, ന്യൂമാറ്റിക്, ഇലക്ട്രിക്കൽ കണക്ഷനുകൾ അവയുടെ ഇൻസ്റ്റാൾ ചെയ്ത സ്ഥാനങ്ങളിൽ കാണിക്കുക.
സ്ഥലം തുറക്കുന്നത് ഒരു ചലന പ്രശ്നമാണ്. ഒരു ടേബിൾ പാനലിന് ആഴത്തിലുള്ള വാരിയെല്ലുകൾ മായ്ക്കേണ്ടി വന്നേക്കാം. ഒരു തടസ്സം അറയെ ഒരു കോണിൽ വിട്ടേക്കാം. ഒരു പൊൻതൂണിന് ചൂടായിരിക്കുമ്പോൾ അയവുള്ളതായി നിലനിൽക്കാൻ കഴിയും, ടേക്ക് ഔട്ട് സമയത്ത് പിന്തുണ ആവശ്യമായി വന്നേക്കാം. റോബോട്ട് ഗ്രിപ്പിനും ഭാഗിക ഭ്രമണത്തിനും അവരുടേതായ സ്വീപ്പ് എൻവലപ്പ് ആവശ്യമാണ്.
ഒരേ സമയം പൂപ്പൽ മാറ്റുന്ന റൂട്ട് ആസൂത്രണം ചെയ്യുക. KGB110A പേജ് 22 ടി മെഷീൻ ഭാരം നൽകുന്നു, എന്നാൽ അനുവദനീയമായ മോൾഡ് ഭാരം പ്രസിദ്ധീകരിക്കുന്നില്ല. അന്തിമ പൂപ്പൽ-ഭാര പരിധി, ലിഫ്റ്റിംഗ് പോയിൻ്റുകൾ, പൊതുവായ ക്രമീകരണ ഡ്രോയിംഗ് എന്നിവയ്ക്കായി കിംഗ്ളിനോട് ആവശ്യപ്പെടുക. തുടർന്ന് പ്ലാൻ്റ് ക്രെയിൻ, ഹുക്ക് ഉയരം, സമീപനം എന്നിവ പരിശോധിക്കുക.
പൂപ്പൽ തണുപ്പിക്കലിന് മുഴുവൻ ചക്രത്തെയും നിയന്ത്രിക്കാൻ കഴിയും. വലിയ പ്രതലങ്ങൾക്ക് സമതുലിതമായ സർക്യൂട്ടുകൾ ആവശ്യമാണ്, അതേസമയം കട്ടിയുള്ള സവിശേഷതകൾക്ക് ഫോക്കസ്ഡ് കൂളിംഗ് ആവശ്യമായി വന്നേക്കാം. ദിഎക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് മോൾഡ് ഗൈഡ്പിഞ്ച്-ഓഫ്, വെൻ്റിങ്, സർക്യൂട്ട് പ്ലാനിംഗ് എന്നിവ കൂടുതൽ വിശദമായി ഉൾക്കൊള്ളുന്നു.
തല തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് മൊത്തത്തിലുള്ള പാരിസൺ ഡിമാൻഡ് കണക്കാക്കുക
അക്യുമുലേറ്റർ ഒരു മോൾഡിംഗ് ഇവൻ്റിനിടെ ഡൈയിൽ നിന്ന് വിടുന്ന എല്ലാ മെറ്റീരിയലുകളും ഡെലിവർ ചെയ്യണം. പൂർത്തിയായ ഉൽപ്പന്നത്തിൻ്റെ ഭാരം ഒരു ഭാഗം മാത്രമാണ്. തല ഫ്ലാഷ്, വാലുകൾ, ഹാൻഡിൽ സ്ക്രാപ്പ്, ട്രിമ്മിംഗ് പ്രക്രിയ നീക്കം ചെയ്യുന്ന ഏതെങ്കിലും മെറ്റീരിയൽ എന്നിവയും നൽകുന്നു.
ഗ്രോസ് പാരിസൺ മാസ് = നെറ്റ് മോൾഡഡ് ഉൽപ്പന്നം + ഫ്ലാഷ് ആൻഡ് ട്രിം + ഡോക്യുമെൻ്റഡ് പ്രോസസ് അലവൻസ്
അളന്നതോ അച്ചിൽ നിന്ന് ലഭിച്ചതോ ആയ മൂല്യങ്ങൾ ഉപയോഗിക്കുക. ഫ്ലോട്ടുകൾ, തടസ്സങ്ങൾ, ഫർണിച്ചറുകൾ, സാങ്കേതിക ഭാഗങ്ങൾ എന്നിവയ്ക്ക് സാർവത്രിക സ്ക്രാപ്പ് ശതമാനം ഇല്ല.
KGB110A എന്നതിനായുള്ള PE അക്യുമുലേറ്റർ-വെയ്റ്റ് ലൈനായി കിംഗ്ൾ 9(15) കിലോഗ്രാം പ്രസിദ്ധീകരിക്കുന്നു. ഫിനിഷ്ഡ്-പ്രൊഡക്റ്റ് കപ്പാസിറ്റി എന്നല്ല, ഒരു തലയും മെറ്റീരിയലും ആയി ഇതിനെ പരിഗണിക്കുക. PE ഗ്രേഡ്, മെൽറ്റ് ടെമ്പറേച്ചർ, റീസൈക്കിൾ ചെയ്ത ഉള്ളടക്കം, ഡൈ ക്രമീകരണം എന്നിവയ്ക്ക് ഉപയോഗയോഗ്യമായ സ്വഭാവം മാറ്റാനാകും. മറ്റൊരു റെസിൻ സ്വന്തം അവലോകനം ആവശ്യമാണ്.
പാരിസൺ ദൈർഘ്യം പിണ്ഡത്തിനൊപ്പം പ്രധാനമാണ്. പൂപ്പൽ അടയ്ക്കുന്നതിന് മുമ്പ് ഒരു നീണ്ട പാരിസണിന് തൂങ്ങുകയോ നീട്ടുകയോ ചെയ്യാം. വിശാലമായ ഡൈ ഉൽപ്പന്നത്തിന് ചുറ്റുമുള്ള നറുക്കെടുപ്പ് കുറച്ചേക്കാം, പക്ഷേ തലയും ടൂളിംഗ് ആവശ്യകതകളും മാറ്റാൻ കഴിയും. ട്രയൽ സമയത്ത് ഡൈ സൈസ്, പ്രോഗ്രാം ചെയ്ത വിടവ്, എക്സ്ട്രൂഷൻ സമയം, പാരിസൺ സ്ഥാനം എന്നിവ രേഖപ്പെടുത്തുക.
മൊത്തത്തിലുള്ള ഡിമാൻഡ് റീഗ്രൈൻഡിനെയും ബാധിക്കുന്നു. ഒരു വലിയ സ്ക്രാപ്പ് സ്ട്രീം സൃഷ്ടിക്കുമ്പോൾ കനത്ത ഫ്ലാഷ് അക്യുമുലേറ്ററിന് യോജിച്ചേക്കാം. ഗ്രാനുലേറ്റർ, കൺവെയിംഗ്, ബ്ലെൻഡിംഗ് സിസ്റ്റം എന്നിവ നിലനിർത്തണം. റീഗ്രൈൻഡ് ഉൽപ്പന്നത്തിലേക്ക് മടങ്ങുകയാണെങ്കിൽ, അതിൻ്റെ ശതമാനവും മലിനീകരണ നിയന്ത്രണങ്ങളും അംഗീകൃത ഫോർമുലേഷനിൽ ഉൾപ്പെടുന്നു.
പ്രൊഫൈൽ തിരുത്തലിനായി നിയന്ത്രണ പരിധി വിടുക. അതിൻ്റെ പ്രായോഗിക അരികിൽ ഓടുന്ന ഒരു തലയ്ക്ക് കട്ടിയുള്ള കോണുകൾക്കോ നീളമേറിയ പാരിസോണിനോ ഇടം കുറവായിരിക്കാം. ട്രയൽ സ്ഥിരതയുള്ള മൊത്ത പിണ്ഡവും സ്വീകാര്യമായ തലയണയും നിർവചിക്കപ്പെട്ട സാമ്പിൾ വിൻഡോയിൽ ആവർത്തിക്കാവുന്ന പാരിസൺ പ്ലേസ്മെൻ്റും കാണിക്കണം.
വാൾ മാപ്പ് ഒരു നിയന്ത്രിത പാരിസൺ പ്രൊഫൈലാക്കി മാറ്റുക
ഉൽപ്പന്നത്തിന് എവിടെയാണ് മെറ്റീരിയൽ ആവശ്യമുള്ളതെന്ന് മതിൽ മാപ്പ് പറയുന്നു. പാരിസൺ തലയിൽ നിന്ന് പുറത്തുപോകുന്നതിനാൽ ഡൈ ഗ്യാപ്പ് എപ്പോൾ മാറണമെന്ന് പാരിസൺ പ്രൊഫൈൽ പറയുന്നു. മറ്റൊരു ഭാഗത്ത് നിന്ന് ഒരു പ്രൊഫൈൽ പകർത്തുന്നതിനേക്കാൾ ഉപകാരപ്രദമാണ് ആ രണ്ട് റെക്കോർഡുകളും ബന്ധിപ്പിക്കുന്നത്.
സാമ്പിൾ ഡ്രോയിംഗിലെ മതിൽ ലൊക്കേഷനുകൾ അക്കമിടുക. ഓരോ ട്രയലിനും ശേഷം, ഒരേ ക്രമത്തിൽ ഒരേ സ്ഥലങ്ങൾ മുറിക്കുക അല്ലെങ്കിൽ അളക്കുക. ഓരോ ഗ്രൂപ്പിലും ഭാഗം ഭാരവും പ്രൊഫൈൽ റിവിഷനും രേഖപ്പെടുത്തുക. ഒരേസമയം നിരവധി ക്രമീകരണങ്ങൾ മാറുകയാണെങ്കിൽ, ടീമിന് ഫലത്തിൻ്റെ കാരണം നഷ്ടപ്പെടും.
KGB110A പേജ് ഒരു MOOG 100 കനം കൺട്രോളർ നാമകരണം ചെയ്യുന്നു. എMoog DigiPack III മാനുവൽ കിംഗ്ഗിൾ ഹോസ്റ്റ് ചെയ്യുന്നുഉൽപ്പന്ന ഫയലുകൾ സംഭരിക്കുകയും പ്രോഗ്രാം ചെയ്ത മതിൽ കനം മെഷീൻ സ്ഥാനവുമായി ബന്ധിപ്പിക്കുകയും ചെയ്യുന്ന ഒരു കൺട്രോളർ രീതി വിശദീകരിക്കുന്നു. ഇത് ഉപയോഗപ്രദമായ പ്രോസസ് തെളിവാണ്, എന്നാൽ ഓരോ KGB110A-യിലും വിതരണം ചെയ്തിട്ടുള്ള കൃത്യമായ കൺട്രോളർ ഇൻ്റർഫേസ് ഇത് തിരിച്ചറിയുന്നില്ല.
ഒരു പ്രൊഫൈലിന് എല്ലാ വൈകല്യങ്ങളും പരിഹരിക്കാൻ കഴിയില്ല. ഡൈ ആൻഡ് മാൻഡ്രൽ ജ്യാമിതി, ഹെഡ് സെൻ്റർ ചെയ്യൽ, മെൽറ്റ് ടെമ്പറേച്ചർ, പാരിസൺ സ്വെൽ, മോൾഡ് ടൈമിംഗ് എന്നിവ ഇപ്പോഴും പ്രധാനമാണ്. പാരിസൺ പൂപ്പൽ ഓഫ് സെൻററിലേക്ക് പ്രവേശിക്കുകയാണെങ്കിൽ, ഭാരം വർധിപ്പിക്കുന്നതിനിടയിൽ മെറ്റീരിയൽ ചേർക്കുന്നത് ലക്ഷണം മറച്ചേക്കാം.
ഭാഗം കടന്നുകഴിഞ്ഞാൽ, പൂർണ്ണമായ പാചകക്കുറിപ്പ് സംരക്ഷിക്കുക. മെറ്റീരിയൽ, നിറം, താപനില, ഷോട്ട് ക്രമീകരണം, പ്രൊഫൈൽ ഫയൽ, ബ്ലോയിംഗ്, കൂളിംഗ്, മോൾഡ് റിവിഷൻ എന്നിവ ഉൾപ്പെടുത്തുക. ദിപാരിസൺ പ്രോഗ്രാമിംഗ് ഗൈഡ്ഒരു പൂർണ്ണ ട്യൂണിംഗ് സീക്വൻസ് നൽകുന്നു.
എക്സ്ട്രൂഷൻ റിക്കവറി കൂളിംഗും അംഗീകൃത ഔട്ട്പുട്ടുമായി പൊരുത്തപ്പെടുത്തുക
KGB110A HDPE ഉരുകൽ ശേഷി ശ്രേണിയായി പൊതു പട്ടികയിൽ 160 മുതൽ 200 കിലോഗ്രാം/മണിക്കൂർ വരെ ലിസ്റ്റ് ചെയ്യുന്നു. സ്ഥിരമായ മെൽറ്റ് ക്വാളിറ്റി നിലനിർത്തിക്കൊണ്ട് അടുത്ത ഷോട്ടിന് മുമ്പ് തിരഞ്ഞെടുത്ത സ്ക്രൂവിന് അക്യുമുലേറ്റർ റീഫിൽ ചെയ്യാൻ കഴിയുമോ എന്നതാണ് പ്രൊഡക്ഷൻ ചോദ്യം. ഒരു പരമാവധി ബ്രോഷർ നിരക്കിന് അതിന് സ്വയം ഉത്തരം നൽകാൻ കഴിയില്ല.
സമ്പൂർണ്ണ പാരിസണിൽ നിന്നുള്ള മൊത്തം മണിക്കൂർ ഡിമാൻഡ് കണക്കാക്കുക. മണിക്കൂറിൽ ആസൂത്രണം ചെയ്ത മോൾഡിംഗ് ഇവൻ്റുകളും സജീവ ഔട്ട്ലെറ്റുകളും ഉപയോഗിക്കുക. യഥാർത്ഥ റെസിൻ, കളർ, റീഗ്രൈൻഡ് അവസ്ഥ എന്നിവയ്ക്കായി പരീക്ഷിച്ച ഉരുകൽ നിരക്കുമായി ഫലം താരതമ്യം ചെയ്യുക.
മൊത്തം മെറ്റീരിയൽ ഡിമാൻഡ്, kg/h = ഗ്രോസ് പാരിസൺ മാസ് x മോൾഡിംഗ് ഇവൻ്റുകൾ ഓരോ മണിക്കൂറിലും x ഓരോ ഇവൻ്റിനും സജീവമായ പാരിസണുകൾ
KGB110A പേജ് 320 pcs/h ലിസ്റ്റുചെയ്യുന്നു, പക്ഷേ ഇത് ഡ്രൈ സൈക്കിൾ എന്ന് ലേബൽ ചെയ്യുന്നു. ഡ്രൈ സൈക്കിൾ ഒരു മെഷീൻ-മോഷൻ റഫറൻസാണ്. ഉൽപ്പന്ന ഔട്ട്പുട്ടിൽ അക്യുമുലേറ്റർ വീണ്ടെടുക്കൽ, പാരിസൺ രൂപീകരണം, ഊതൽ, തണുപ്പിക്കൽ, എക്സ്ഹോസ്റ്റ്, ഓപ്പണിംഗ്, ടേക്ക്-ഔട്ട്, ട്രിമ്മിംഗ്, ഗുണനിലവാര നഷ്ടങ്ങൾ എന്നിവ ഉൾപ്പെടുന്നു.
വലിയ ഭാഗങ്ങൾ പലപ്പോഴും ചക്രം തണുപ്പിക്കുന്നതിന് ചെലവഴിക്കുന്നു. ആ സമയം എക്സ്ട്രൂഡറെ തല നിറയ്ക്കാൻ അനുവദിക്കും. മെച്ചപ്പെട്ട പൂപ്പൽ തണുപ്പിക്കൽ സൈക്കിളിനെ ചെറുതാക്കുകയാണെങ്കിൽ, ആവശ്യമായ ഉരുകൽ നിരക്ക് ഉയരുന്നു. അതിനാൽ സൈക്കിൾ ഒപ്റ്റിമൈസേഷൻ വീണ്ടെടുക്കലും മതിലിൻ്റെ ഗുണനിലവാരവും പരിശോധിക്കണം, പൂപ്പൽ താപനില മാത്രമല്ല.
സമ്മതിച്ച ചെക്കുകൾക്ക് ശേഷം ഓരോ മണിക്കൂറിലും സ്വീകരിച്ച ഭാഗങ്ങൾ റിപ്പോർട്ട് ചെയ്യുക. ഡ്രൈ സൈക്കിൾ, ഗ്രോസ് സൈക്കിളുകൾ, റിജക്റ്റുകൾ, സ്റ്റോപ്പുകൾ എന്നിവ പ്രത്യേക നിരകളിൽ സൂക്ഷിക്കുക. ദിസൈക്കിൾ-ടൈം ഒപ്റ്റിമൈസേഷൻ ഗൈഡ്ഒരു ഘട്ടം ഘട്ടമായുള്ള സമയ ബജറ്റ് എങ്ങനെ നിർമ്മിക്കാമെന്ന് കാണിക്കുന്നു.
പ്രൊജക്റ്റഡ് ഏരിയയ്ക്കും പ്രോസസ്സ് മർദ്ദത്തിനും എതിരായി 760 kN പരിശോധിക്കുക
KGB110A-യ്ക്കായി 760 kN ക്ലാമ്പിംഗ് ഫോഴ്സ് കിംഗിൾ പ്രസിദ്ധീകരിക്കുന്നു. അറയുടെ പ്രൊജക്റ്റ് ഏരിയയ്ക്കും സമ്മതിച്ച ആന്തരിക മർദ്ദത്തിനും പുറമെ മാത്രമേ ആ നമ്പർ ഉപയോഗപ്രദമാകൂ. വിഭജിക്കുന്ന വിമാനത്തിലെ അറയുടെ സിലൗറ്റാണ് പ്രൊജക്റ്റഡ് ഏരിയ. ഇത് കണ്ടെയ്നർ വോളിയമോ ഉപരിതല വിസ്തീർണ്ണമോ അല്ല.
ഒരു വിശാലമായ തടസ്സം അല്ലെങ്കിൽ ടേബിൾടോപ്പ് ആഴം കുറഞ്ഞപ്പോൾ പോലും ഗണ്യമായ വേർതിരിക്കൽ ലോഡ് സൃഷ്ടിക്കാൻ കഴിയും. ആഴത്തിലുള്ളതും എന്നാൽ ഇടുങ്ങിയതുമായ ഫ്ലോട്ട് വ്യത്യസ്തമായി പെരുമാറിയേക്കാം. മൾട്ടി-കാവിറ്റി അല്ലെങ്കിൽ മൾട്ടി-പാർട്ട് ലേഔട്ടുകൾ ക്ലാമ്പ് കാണുന്ന മൊത്തം പ്രൊജക്റ്റ് ഏരിയ വർദ്ധിപ്പിക്കുന്നു.
ഉൽപ്പന്ന പേജ് 0.8 MPa പ്രഷർ ലിസ്റ്റുചെയ്യുന്നു. കണക്കുകൂട്ടലിൽ യഥാർത്ഥ പ്രൊഡക്ഷൻ വിൻഡോ ഉപയോഗിക്കുക. പൂപ്പൽ വെൻ്റിങ്, ഉരുകൽ താപനില, ഉപരിതല വിശദാംശങ്ങൾ, മതിൽ കനം എന്നിവ ആവശ്യമായ മർദ്ദം മാറ്റും. ഫാക്ടറി ടെസ്റ്റ് സെറ്റ് മർദ്ദവും ലഭ്യമായ മെഷീൻ-ഇൻലെറ്റ് മർദ്ദവും രേഖപ്പെടുത്തണം.
ഫ്ലാഷ് അവസ്ഥ ഉപയോഗപ്രദമായ തെളിവാണ്. വളരുന്ന ഫ്ലാഷ് അമിതമായി വേർതിരിക്കുന്ന ശക്തി, പിഞ്ച് ഏരിയകൾ, വിന്യാസ പ്രശ്നങ്ങൾ അല്ലെങ്കിൽ അധിക മെറ്റീരിയൽ എന്നിവയെ ചൂണ്ടിക്കാണിക്കുന്നു. ക്ലാമ്പ് ഫോഴ്സ് വർദ്ധിപ്പിച്ച് എല്ലാ ഫ്ലാഷ് പ്രശ്നങ്ങളും പരിഹരിക്കരുത്. പൂപ്പൽ പരിശോധിച്ച് ഒരുമിച്ച് പ്രോസസ്സ് ചെയ്യുക.
മെഷീൻ വിതരണക്കാരനും പൂപ്പൽ വിതരണക്കാരനും ഒരു കണക്കുകൂട്ടൽ അംഗീകരിക്കണം. പ്രൊജക്റ്റഡ് ഏരിയ, പ്രോസസ്സ് മർദ്ദം, ക്ലാമ്പ് ആവശ്യകത, അനുമാനിച്ച ഘടകം എന്നിവ സാങ്കേതിക ഫയലിൽ ഇടുക. വ്യത്യസ്ത അനുമാനങ്ങളെ ആശ്രയിക്കുന്ന രണ്ട് വ്യത്യസ്ത അംഗീകാരങ്ങളെ ഇത് തടയുന്നു.
കാവിറ്റി ലേഔട്ട് മാറുകയാണെങ്കിൽ കണക്കുകൂട്ടൽ വീണ്ടും പരിശോധിക്കുക. ഒരു രണ്ടാം ഭാഗം ചേർക്കുന്നത്, പാർട്ടിംഗ് ലൈൻ നീക്കുന്നത് അല്ലെങ്കിൽ ഒരു പാനൽ വലുതാക്കിയാൽ പ്രൊജക്റ്റ് ഏരിയ മാറ്റാൻ കഴിയും. ഉൾപ്പെടുത്തലുകളും സൈഡ് പ്രവർത്തനങ്ങളും പൂപ്പൽ എങ്ങനെ പ്രതികരിക്കുന്നു എന്നതും മാറ്റിയേക്കാം. ആദ്യകാല ഉൽപ്പന്ന സ്കെച്ചിനുപകരം അന്തിമ മോൾഡ് ഡ്രോയിംഗ് ഈ പരിശോധന അവസാനിപ്പിക്കണം.
ഒരു ഫീച്ചർ ശൈലിയെ ആശ്രയിക്കുന്നതിനുപകരം മെറ്റീരിയൽ പാളികൾ നിർവചിക്കുക
പ്ലാറ്റ്ഫോമിന് സിംഗിൾ-ലെയർ ഉൽപ്പന്നങ്ങൾ നൽകാനും ഇരട്ട-ലെയർ അല്ലെങ്കിൽ മൾട്ടി-ലെയർ ഘടനകൾ നിർമ്മിക്കാനും കഴിയുമെന്ന് KGB110A പേജ് പറയുന്നു. ഒരേ പബ്ലിക് സ്പെസിഫിക്കേഷൻ ടേബിളിൽ ഒരു 110 എംഎം സ്ക്രൂയും ഒരു 75 kW എക്സ്ട്രൂഡർ മോട്ടോറും ലിസ്റ്റുചെയ്യുന്നു. ഒരു മൾട്ടി-ലെയർ പ്രോജക്റ്റിന് അതിനാൽ സ്റ്റാൻഡേർഡ് ടേബിളിനപ്പുറം ഒരു കോൺഫിഗറേഷൻ ഡ്രോയിംഗ് ആവശ്യമാണ്.
മറ്റൊരു ലെയറിനുള്ള ഉൽപ്പന്ന കാരണം ഉപയോഗിച്ച് ആരംഭിക്കുക. ഇത് കളർ പ്ലെയ്സ്മെൻ്റ്, റീസൈക്കിൾ ചെയ്ത കോർ മെറ്റീരിയൽ അല്ലെങ്കിൽ പ്രവർത്തനപരമായ തടസ്സം എന്നിവയായിരിക്കാം. ഓരോ ലെയറിലുമുള്ള മെറ്റീരിയലും ലക്ഷ്യ അനുപാതവും പ്രസ്താവിക്കുക. അനുയോജ്യത, പ്രോസസ്സിംഗ് താപനില, അനുവദനീയമായ വ്യതിയാനം എന്നിവ പരിശോധിക്കുക.
തുടർന്ന് മെൽറ്റ്-പാത്ത് ഡയഗ്രം അഭ്യർത്ഥിക്കുക. ഇത് എല്ലാ എക്സ്ട്രൂഡർ, അഡാപ്റ്റർ, ഹെഡ് ചാനൽ, കൺട്രോൾ പോയിൻ്റ് എന്നിവ തിരിച്ചറിയണം. നിർദ്ദേശം മോട്ടോർ വലുപ്പങ്ങൾ, ഹീറ്റിംഗ് ലോഡുകൾ, മെറ്റീരിയൽ കൈകാര്യം ചെയ്യൽ, പുതുക്കിയ യൂട്ടിലിറ്റി ടോട്ടൽ എന്നിവയും കാണിക്കണം. ഒരു ജനറിക് "മൾട്ടി-ലെയർ" ലേബൽ ഈ ഉപകരണത്തെ നിർവചിക്കുന്നില്ല.
ഓരോ ഭൌതിക പാതയിലും മാറ്റത്തിൻ്റെ പ്രവർത്തനം വളരുന്നു. ശുദ്ധീകരണ വോളിയം, ക്ലീനിംഗ് ആക്സസ്, കളർ സീക്വൻസ്, സ്ക്രാപ്പ് വേർതിരിക്കൽ എന്നിവ പ്രവർത്തന സമയത്തെ ബാധിക്കുന്നു. ഉൽപ്പന്നത്തിന് ഒന്നിലധികം ലെയറുകൾ ആവശ്യമില്ലെങ്കിൽ, അധിക സിസ്റ്റം വാങ്ങുന്നയാളുടെ മൂല്യം സൃഷ്ടിക്കാതെ തന്നെ ജോലി ചേർത്തേക്കാം.
സിംഗിൾ-ലെയർ ദിശ
ഉൽപ്പന്ന പ്രകടനവും നിറവും റീസൈക്ലിംഗ് പ്ലാനും ഒരു മതിൽ ഘടനയിൽ നിറവേറ്റാൻ കഴിയുമ്പോൾ ഒരു നിർവ്വചിച്ച റെസിൻ സ്ട്രീം ഉപയോഗിക്കുക.
മൾട്ടി-ലെയർ ദിശ
ഓരോ ലെയറിനും ഒരു ഡോക്യുമെൻ്റഡ് ഫംഗ്ഷനും സ്വീകാര്യത ശ്രേണിയും ഉള്ളപ്പോൾ ഒരു പ്രോജക്റ്റ്-നിർദ്ദിഷ്ട കോ-എക്സ്ട്രൂഷൻ കോൺഫിഗറേഷൻ അഭ്യർത്ഥിക്കുക.
കിംഗിളിൻ്റെമൾട്ടി-ലെയർ കോ-എക്സ്ട്രൂഷൻ ഗൈഡ്ലെയർ റോളുകളും RFQ-ൽ ഉൾപ്പെടുന്ന ചോദ്യങ്ങളും വിശദീകരിക്കുന്നു.
22 ടി യന്ത്രത്തിന് ചുറ്റും മുഴുവൻ സെല്ലും ആസൂത്രണം ചെയ്യുക
പ്രസിദ്ധീകരിച്ച യന്ത്രത്തിൻ്റെ അളവുകൾ 6.6 x 4.2 x 5.2 മീ. യന്ത്രത്തിൻ്റെ ഭാരം 22 ടൺ ആണ്. ഈ മൂല്യങ്ങൾ പ്ലാൻ്റ് ലേഔട്ട് ആരംഭിക്കുന്നു. അവയിൽ സർവീസ് ക്ലിയറൻസ്, പടികൾ, മോൾഡ് ഹാൻഡ്ലിംഗ്, റെസിൻ ഉപകരണങ്ങൾ, കംപ്രസർ, കൂളിംഗ് സിസ്റ്റം, ടേക്ക് ഔട്ട് അല്ലെങ്കിൽ ഡൗൺസ്ട്രീം ഫിനിഷിംഗ് എന്നിവ ഉൾപ്പെടുന്നില്ല.
ആദ്യം ലംബ പാത പരിശോധിക്കുക. കെട്ടിടത്തിന് മെഷീന് ആവശ്യമായ ഉയരം, പ്ലാറ്റ്ഫോം ആക്സസ്, പ്ലാൻ ചെയ്ത ലിഫ്റ്റിംഗ് എന്നിവ ആവശ്യമാണ്. അറ്റകുറ്റപ്പണികൾക്ക് ഓവർഹെഡ് നീക്കം ചെയ്യേണ്ടതുണ്ടെങ്കിൽ, ഡൈ ഹെഡ്, എക്സ്ട്രൂഡർ ഘടകങ്ങൾക്കുള്ള റൂട്ട് അടയാളപ്പെടുത്തുക. അവസാന ഡ്രോയിംഗിൽ നിന്ന് ക്രെയിൻ ശേഷിയും ഹുക്ക് റീച്ചും സ്ഥിരീകരിക്കുക.
KGB110A പേജ് 0.3 MPa, 120 L/min എന്നിവ തണുപ്പിക്കുന്ന വെള്ളത്തിനായി പ്രസിദ്ധീകരിക്കുന്നു. പ്രോജക്ട് ഷീറ്റിന് ഇൻലെറ്റ് താപനില, റിട്ടേൺ പരിധി, ജലത്തിൻ്റെ ഗുണനിലവാരം, ഫിൽട്ടറേഷൻ, സർക്യൂട്ട് സ്കോപ്പ് എന്നിവയും ആവശ്യമാണ്. താപനിലയില്ലാത്ത ഒരു ഫ്ലോ നമ്പറിന് കൂളിംഗ് സിസ്റ്റത്തിൻ്റെ വലുപ്പം മാറ്റാൻ കഴിയില്ല.
കംപ്രസ് ചെയ്ത വായുവിനായി, പേജ് 0.8 MPa, 1.8 m³/min ലിസ്റ്റ് ചെയ്യുന്നു. പീക്ക്, ശരാശരി ഡിമാൻഡ്, റിസീവർ സൈസിംഗ്, ഡ്യൂ പോയിൻ്റ്, ഫിൽട്രേഷൻ, കണക്ഷൻ സൈസ് എന്നിവ സ്ഥിരീകരിക്കുക. തലക്കെട്ട് ചെറുതാക്കുമ്പോൾ വലിയ ബ്ളോയിംഗ് ഇവൻ്റുകൾ സമ്മർദ്ദം കുറയ്ക്കും.
പേജ് 52 മുതൽ 60 kW വരെ ശരാശരി ഊർജ്ജ ഉപഭോഗം എന്ന് ലേബൽ ചെയ്യുന്നു. kW പവർ ആയതിനാൽ, ഇത് ഒരു പ്രസിദ്ധീകരിച്ച പ്രവർത്തന-പവർ റഫറൻസായി പരിഗണിക്കുക. ഓരോ ഭാഗത്തിനും kWh ആക്കി മാറ്റരുത്.യൂറോമാപ്പ് 46.2ഒരു നിശ്ചിത യന്ത്രം, പൂപ്പൽ, ഉൽപ്പന്നം എന്നിവയുമായി ഉൽപന്നവുമായി ബന്ധപ്പെട്ട ഊർജ്ജ അളവ് ബന്ധിപ്പിക്കുന്നു.
ദിഫാക്ടറി യൂട്ടിലിറ്റി ഗൈഡ്ഇലക്ട്രിക്കൽ അതിരുകൾ, വായു, വെള്ളം, സിവിൽ ജോലി, പ്രവേശനം എന്നിവ ഉൾക്കൊള്ളുന്നു. ഇൻസ്റ്റാളേഷൻ അംഗീകാരത്തിനായി പൊതു കവറിനു പകരം അന്തിമ പൊതു ക്രമീകരണ ഡ്രോയിംഗ് ഉപയോഗിക്കുക.

കണ്ടെത്താവുന്ന ഉൽപ്പന്ന ട്രയൽ ഉപയോഗിച്ച് കോൺഫിഗറേഷൻ തെളിയിക്കുക
ഒരു ഫാക്ടറി ട്രയൽ സാമ്പിൾ ഫയലിൽ വിവരിച്ചിരിക്കുന്ന ഉൽപ്പന്ന ജോലി പുനഃസൃഷ്ടിക്കണം. അംഗീകൃത പൂപ്പൽ, റെസിൻ, പ്രധാന ഓപ്ഷനുകൾ എന്നിവ ഉണ്ടായിരിക്കണം. ഒരു പകരക്കാരൻ ഉപയോഗിക്കുകയാണെങ്കിൽ, വ്യത്യാസം രേഖപ്പെടുത്തുകയും അതിനനുസരിച്ച് നിഗമനങ്ങൾ പരിമിതപ്പെടുത്തുകയും ചെയ്യുക.
പ്രവർത്തിപ്പിക്കുന്നതിന് മുമ്പ് മാതൃകാ ക്രമം ആസൂത്രണം ചെയ്യുക. മോൾഡിംഗ് ക്രമത്തിലുള്ള സംഖ്യ ഭാഗങ്ങൾ. സ്ഥിരതയുള്ള ഉൽപ്പാദനം എപ്പോൾ ആരംഭിക്കുന്നുവെന്നും അളക്കൽ വിൻഡോ എത്രത്തോളം നീണ്ടുനിൽക്കുമെന്നും നിർവചിക്കുക. EUROMAP 46.2 ന് അതിൻ്റെ ഉൽപ്പന്നവുമായി ബന്ധപ്പെട്ട ഊർജ്ജ രീതിക്ക് സ്ഥിരതയുള്ള മെഷീൻ വ്യവസ്ഥകൾ ആവശ്യമാണ് കൂടാതെ ടെസ്റ്റ് സന്ദർഭത്തിൻ്റെ ഭാഗമായി ഉൽപ്പന്ന ഗുണനിലവാരം രേഖപ്പെടുത്തുന്നു.
- കോൺഫിഗറേഷൻ തിരിച്ചറിയുക.മെഷീൻ സീരിയൽ നമ്പർ, ഹെഡ് ഓപ്ഷൻ, ഡൈ ടൂളിംഗ്, മോൾഡ് റിവിഷൻ, കൺട്രോളർ, ഇൻസ്റ്റാൾ ചെയ്ത ഓട്ടോമേഷൻ എന്നിവ രേഖപ്പെടുത്തുക.
- ഫോർമുലേഷൻ പരിശോധിക്കുക.യഥാർത്ഥ ട്രയൽ മെറ്റീരിയലിൽ നിന്ന് റെസിൻ ഗ്രേഡ്, വിതരണക്കാരൻ, നിറം, അഡിറ്റീവുകൾ, റീഗ്രൈൻഡ് ഉള്ളടക്കം എന്നിവ രേഖപ്പെടുത്തുക.
- പാചകക്കുറിപ്പ് ക്യാപ്ചർ ചെയ്യുക.താപനില, ഷോട്ട് ക്രമീകരണങ്ങൾ, മതിൽ പ്രൊഫൈൽ, ബ്ലോ ക്രമീകരണങ്ങൾ, കൂളിംഗ് അവസ്ഥകൾ, ഓട്ടോമേഷൻ സമയം എന്നിവ സംരക്ഷിക്കുക.
- മാസ് ബാലൻസ് അടയ്ക്കുക.ഉൽപ്പന്നം, ഓരോ ട്രിം സ്ട്രീം, പൂർണ്ണമായ മൊത്തത്തിലുള്ള ഷോട്ടും തൂക്കിനോക്കൂ. ഉദ്ധരിച്ച തലയുടെ അടിസ്ഥാനവുമായി ഇത് താരതമ്യം ചെയ്യുക.
- മതിൽ മാപ്പ് അളക്കുക.അക്കമിട്ട സ്ഥലങ്ങളും സമ്മതിച്ച രീതിയും ഉപയോഗിക്കുക. ഓരോ സാമ്പിൾ നമ്പറുമായും വായനകൾ ലിങ്ക് ചെയ്ത് സൂക്ഷിക്കുക.
- പ്രവർത്തനപരമായ പരിശോധനകൾ പ്രവർത്തിപ്പിക്കുക.അംഗീകൃത ആവശ്യകതയിൽ എഴുതിയ ഉൽപ്പന്ന-നിർദ്ദിഷ്ട ടെസ്റ്റുകളും പരിധികളും മാത്രം പ്രയോഗിക്കുക.
- ഔട്ട്പുട്ട് സത്യസന്ധമായി എണ്ണുക.പ്രത്യേക ഡ്രൈ സൈക്കിൾ, ഗ്രോസ് സൈക്കിളുകൾ, അംഗീകൃത ഭാഗങ്ങൾ, അംഗീകരിച്ച കാലയളവിൽ നിരസിക്കുകയും നിർത്തുകയും ചെയ്യുക.
- റെക്കോർഡ് യൂട്ടിലിറ്റികൾ.സ്വീകാര്യമായ ഉൽപ്പന്നം നിർമ്മിക്കുമ്പോൾ നിർവചിക്കപ്പെട്ട അതിരുകളിൽ വൈദ്യുതി, വായു, വെള്ളം എന്നിവ അളക്കുക.
- തുറന്ന ഇനങ്ങൾ അടയ്ക്കുക.ഓരോ വ്യതിയാനത്തിനും ഒരു ഉടമ, തിരുത്തൽ നടപടി, തെളിവ് ആവശ്യകത, അവസാന തീയതി എന്നിവ നൽകുക.
റിപ്പോർട്ടിനായി മികച്ച ഭാഗം മാത്രം തിരഞ്ഞെടുക്കരുത്. വ്യതിയാനം കാണിക്കുന്ന ഒരു ക്രമം സൂക്ഷിക്കുക. പാചകക്കുറിപ്പ് മാറുകയാണെങ്കിൽ, ഒരു പുതിയ സാമ്പിൾ ഗ്രൂപ്പ് ആരംഭിക്കുക. ഇത് സ്വീകാര്യത തെളിവിൽ നിന്ന് പ്രക്രിയ വികസനത്തെ വേർതിരിക്കുന്നു.
പരിശോധനയ്ക്ക് മുമ്പ് അളക്കുന്ന ഉപകരണങ്ങളിൽ സമ്മതിക്കുക. സ്കെയിൽ റെസലൂഷൻ, കനം രീതി, ഫലത്തെ ബാധിക്കുന്ന കാലിബ്രേഷൻ നില എന്നിവ രേഖപ്പെടുത്തുക. സാമ്പിൾ സീക്വൻസിനായി അതേ ഉപകരണങ്ങൾ ഉപയോഗിക്കുക. വാങ്ങുന്നയാളും വിതരണക്കാരനും വ്യത്യസ്ത രീതികൾ ഉപയോഗിച്ച് അളക്കുകയാണെങ്കിൽ, ഭാഗങ്ങൾ വിയോജിക്കുന്നു എന്ന് തീരുമാനിക്കുന്നതിന് മുമ്പ് ആ രീതികൾ താരതമ്യം ചെയ്യുക.
ഒരു പരാജയപ്പെട്ട ഫലത്തിന് സന്ദർഭം ആവശ്യമാണ്. ബന്ധപ്പെട്ട ക്രമീകരണങ്ങൾ, അലാറം ചരിത്രം, സാമ്പിൾ നമ്പർ, പരിശോധന റെക്കോർഡ് എന്നിവ സൂക്ഷിക്കുക. ശരിയാക്കിയ ഭാഗത്തിന് അറ്റകുറ്റപ്പണി തെളിയിക്കാൻ കഴിയും, പക്ഷേ അത് മുമ്പത്തെ വ്യതിയാനം മായ്ക്കരുത്. തിരുത്തൽ സ്ഥിരമാണോ താൽക്കാലികമാണോ എന്ന് തീരുമാനിക്കാൻ ഈ ചരിത്രം ടീമിനെ സഹായിക്കുന്നു.
റോ ഡാറ്റ, ഫോട്ടോകൾ, പാചകക്കുറിപ്പ് കയറ്റുമതി, ഒപ്പിട്ട സംഗ്രഹങ്ങൾ എന്നിവ ഒരുമിച്ച് സംഭരിക്കുക. ദിഫാക്ടറി സ്വീകാര്യത ടെസ്റ്റ് ഗൈഡ്മെഷീൻ, ഉൽപ്പന്നം, ഡോക്യുമെൻ്റ് പരിശോധനകൾ എന്നിവയ്ക്കായി വിശാലമായ ഒരു പ്രോട്ടോക്കോൾ നൽകുന്നു.
KGB110A അനുയോജ്യമാണോ എന്ന് തീരുമാനിക്കാൻ നാല് ഗേറ്റുകൾ ഉപയോഗിക്കുക
നാല് തെളിവുകളുടെ ഗേറ്റുകൾ അടയ്ക്കുമ്പോൾ KGB110A ഷോർട്ട്ലിസ്റ്റിൽ ഉൾപ്പെടുന്നു. ആദ്യം, പൂപ്പൽ പ്ലേറ്റൻ, എൻവലപ്പ്, കനം പരിധി, ചലനം എന്നിവയ്ക്ക് അനുയോജ്യമാണ്. രണ്ടാമതായി, തിരഞ്ഞെടുത്ത തലയ്ക്ക് ഉപയോഗപ്രദമായ നിയന്ത്രണ ശ്രേണി ഉപയോഗിച്ച് മൊത്തത്തിലുള്ള പാരിസൺ നൽകാൻ കഴിയും. മൂന്നാമതായി, എക്സ്ട്രൂഷൻ വീണ്ടെടുക്കൽ യഥാർത്ഥ മെറ്റീരിയലുമായി ടാർഗെറ്റ് സൈക്കിളിനെ പിന്തുണയ്ക്കുന്നു. നാലാമതായി, ഫാക്ടറിക്ക് ആവശ്യമായ യൂട്ടിലിറ്റികളും കൈകാര്യം ചെയ്യലും നൽകാൻ കഴിയും.
160L ലേബലിന് ഒരു ഗേറ്റും മാറ്റിസ്ഥാപിക്കാൻ കഴിയില്ല. ഒരു നീണ്ട ഭാഗം പൂപ്പൽ പരിശോധന പരാജയപ്പെട്ടേക്കാം. ഒരു കനത്ത ഭാഗം ഷോട്ട് പരിശോധനയിൽ പരാജയപ്പെട്ടേക്കാം. ഒരു ചെറിയ ചക്രം വീണ്ടെടുക്കൽ പരിശോധന പരാജയപ്പെട്ടേക്കാം. പരിമിതമായ ഉയരമുള്ള ഒരു ഫാക്ടറി ഇൻസ്റ്റാളേഷൻ പരിശോധനയിൽ പരാജയപ്പെട്ടേക്കാം.
ഉൽപ്പന്നവും പൂപ്പലും വളരെ ചെറുതായിരിക്കുകയും വലിയ പ്ലാറ്റ്ഫോം ഉപയോഗപ്രദമായ ശേഷി ചേർക്കാതിരിക്കുകയും ചെയ്യുമ്പോൾ ഒരു മെഷീൻ ശ്രേണി താഴേക്ക് നീക്കുക. ഗ്രോസ് ഷോട്ട്, മോൾഡ് സ്പേസ് അല്ലെങ്കിൽ ക്ലാമ്പ് ഡിമാൻഡ് തെളിയിക്കപ്പെട്ട പരിധി കവിയുമ്പോൾ മുകളിലേക്ക് നീങ്ങുക അല്ലെങ്കിൽ മറ്റൊരു കോൺഫിഗറേഷൻ അഭ്യർത്ഥിക്കുക. ദിKGB100B 120L ഗൈഡ്അടുത്തുള്ള താഴ്ന്ന-റേഞ്ച് എഞ്ചിനീയറിംഗ് പരിശോധനകൾ നൽകുന്നു.
ഒപ്പിട്ട ആവശ്യകത മാട്രിക്സ് ഉപയോഗിച്ച് ചോയ്സ് പൂർത്തിയാക്കുക. ഓരോ വരിയും വാങ്ങുന്നയാളുടെ ഇൻപുട്ട്, നിർദ്ദിഷ്ട കോൺഫിഗറേഷൻ, പാലിക്കൽ തെളിയിക്കുന്ന തെളിവുകൾ എന്നിവ നൽകണം. അജ്ഞാത ഇനങ്ങൾ ഒരു ബ്രോഷർ അനുമാനം ഉപയോഗിച്ച് മാറ്റിസ്ഥാപിക്കുന്നതിനുപകരം തുറന്ന നിലയിലായിരിക്കണം.
മെഷീൻ മോഡൽ പിന്നീട് ഉൽപ്പന്ന ഫയലിൻ്റെ ഫലമാണ്. ആ ഓർഡർ പൂപ്പൽ ഡിസൈനർ, മെഷീൻ ബിൽഡർ, വാങ്ങുന്നയാൾ എന്നിവർക്ക് പ്രവർത്തിക്കാനുള്ള ഒരു കൂട്ടം വസ്തുതകൾ നൽകുന്നു.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
KGB110A 160L ബ്ലോ മോൾഡിംഗ് മെഷീൻ ഏത് ഉൽപ്പന്നങ്ങൾക്കാണ് ഉദ്ദേശിച്ചിരിക്കുന്നത്?
കിംഗിളിൻ്റെ ഉൽപ്പന്ന പേജിൽ ബാരലുകൾ, ഫർണിച്ചറുകൾ, ഫ്ലോട്ടുകൾ, പോണ്ടൂണുകൾ, കളിപ്പാട്ടങ്ങൾ, ഓട്ടോ ഭാഗങ്ങൾ, ട്രാഫിക് തടസ്സങ്ങൾ എന്നിവ ലിസ്റ്റുചെയ്യുന്നു. ഇവ ആപ്ലിക്കേഷൻ കുടുംബങ്ങളാണ്. നിർദ്ദിഷ്ട ഉൽപ്പന്നത്തിന് പൂപ്പൽ ഫിറ്റ്, ഗ്രോസ് പാരിസൺ മാസ്, ക്ലാമ്പ് ഡിമാൻഡ്, മെറ്റീരിയൽ, കൂളിംഗ്, നീക്കംചെയ്യൽ എന്നിവയ്ക്കായുള്ള പരിശോധനകൾ ആവശ്യമാണ്.
ഞാൻ എന്തിന് ഒരു ഫിസിക്കൽ സാമ്പിളും അതുപോലെ ഒരു ഡ്രോയിംഗും അയയ്ക്കണം?
ഡ്രോയിംഗ് അംഗീകൃത ജ്യാമിതിയെ നിർവചിക്കുന്നു, അതേസമയം സാമ്പിൾ എഞ്ചിനീയറിംഗ് ടീമിനെ ഭാരം, പാർട്ടിംഗ് ലൈൻ, ട്രിം, മതിൽ വിതരണം, കൈകാര്യം ചെയ്യൽ എന്നിവ പരിശോധിക്കാൻ സഹായിക്കുന്നു. സാധ്യമാകുമ്പോൾ രണ്ടും ഉപയോഗിക്കുക. സാമ്പിൾ നിലവിലെ രൂപകൽപ്പനയിൽ നിന്ന് വ്യത്യസ്തമാണെങ്കിൽ ഡ്രോയിംഗും എഴുത്തുപരീക്ഷയും നിയന്ത്രിക്കണം.
320 pcs/h എന്നത് KGB110A യുടെ ഉത്പാദന ഉൽപ്പാദനം ആണോ?
നമ്പർ. KGB110A പേജ് 320 pcs/h ഡ്രൈ സൈക്കിൾ എന്ന് ലേബൽ ചെയ്യുന്നു. സ്വീകാര്യമായ ഔട്ട്പുട്ടിൽ എക്സ്ട്രൂഷൻ വീണ്ടെടുക്കൽ, പാരിസൺ രൂപീകരണം, ഊതൽ, കൂളിംഗ്, ടേക്ക്-ഔട്ട്, ട്രിമ്മിംഗ്, റിജക്സ്, പ്രൊഡക്ഷൻ മോൾഡ്, റെസിൻ എന്നിവ ഉപയോഗിച്ച് സ്റ്റോപ്പുകൾ കണക്കാക്കിയിരിക്കണം.
15 കി.ഗ്രാം ഫിനിഷ്ഡ് PE ഭാഗം KGB110A-ൽ പ്രവർത്തിക്കുമോ?
പബ്ലിക് ടേബിൾ 9(15) കിലോഗ്രാം PE അക്യുമുലേറ്റർ-വെയ്റ്റ് റഫറൻസായി കാണിക്കുന്നു, പൂർത്തിയായ ഉൽപ്പന്ന ശേഷിയല്ല. മൊത്തത്തിലുള്ള പാരിസൺ പിണ്ഡത്തിൽ ഉൽപ്പന്നവും എല്ലാ ഫ്ലാഷും അല്ലെങ്കിൽ ട്രിമ്മും ഉൾപ്പെടുന്നു. തിരഞ്ഞെടുത്ത തല, റെസിൻ അടിസ്ഥാനം, പ്രവർത്തന മാർജിൻ എന്നിവ സ്ഥിരീകരിക്കുക, തുടർന്ന് ഉൽപ്പന്ന ട്രയലിൽ ഫലം തെളിയിക്കുക.
സാധാരണ KGB110A മൾട്ടി-ലെയർ ഉൽപ്പന്നങ്ങൾ നിർമ്മിക്കുന്നുണ്ടോ?
ഉൽപ്പന്ന വിവരണത്തിൽ സിംഗിൾ-ലെയർ, മൾട്ടി-ലെയർ സൊല്യൂഷനുകൾ പരാമർശിക്കുന്നു, അതേസമയം പൊതു പട്ടികയിൽ ഒരു സ്ക്രൂയും ഒരു എക്സ്ട്രൂഡർ മോട്ടോറും ലിസ്റ്റുചെയ്യുന്നു. ഒരു മൾട്ടി-ലെയർ പ്രോജക്റ്റിന് പ്രത്യേക മെൽറ്റ്-പാത്ത് ഡ്രോയിംഗ്, എക്സ്ട്രൂഡർ ലിസ്റ്റ്, ഹെഡ് കോൺഫിഗറേഷൻ, ലെയർ-റേഷ്യോ ശ്രേണി, പുതുക്കിയ യൂട്ടിലിറ്റി ഷീറ്റ് എന്നിവ ആവശ്യമാണ്.
ഒരു KGB110A അന്വേഷണത്തിൽ എന്താണ് ഉൾപ്പെടുത്തേണ്ടത്?
ഉൽപ്പന്ന ഡ്രോയിംഗ്, സാമ്പിൾ ഫോട്ടോകൾ, അളവുകൾ, നെറ്റ് വെയ്റ്റ്, വാൾ മാപ്പ്, റെസിൻ, ട്രിം എസ്റ്റിമേറ്റ്, ഗുണനിലവാര പരിശോധനകൾ, അംഗീകൃത ഔട്ട്പുട്ട് ടാർഗെറ്റ്, മോൾഡ് ഡാറ്റ, ഫാക്ടറി യൂട്ടിലിറ്റികൾ എന്നിവ അയയ്ക്കുക. തല, പൂപ്പൽ സ്ഥലം, എക്സ്ട്രൂഷൻ ക്രമീകരണം, സ്വീകാര്യത പ്ലാൻ എന്നിവ കിംഗ്ളിന് സ്ഥിരീകരിക്കാനാകും.
ഒരു വോളിയം മാത്രമല്ല, ഉൽപ്പന്ന തെളിവുകൾ അയയ്ക്കുക
സാമ്പിൾ ഫയൽ, പൂപ്പൽ വിവരങ്ങൾ, ഔട്ട്പുട്ട് ടാർഗെറ്റ്, പ്ലാൻ്റ് അവസ്ഥകൾ എന്നിവ കിംഗിളുമായി പങ്കിടുക. KGB110A കോൺഫിഗറേഷൻ സ്ഥിരീകരിക്കാനും ഉൽപ്പന്ന അധിഷ്ഠിത ട്രയൽ നിർവ്വചിക്കാനും പ്രോജക്റ്റ് ടീമിന് ആ വസ്തുതകൾ ഉപയോഗിക്കാനാകും.
ഒരു KGB110A കോൺഫിഗറേഷൻ അവലോകനം അഭ്യർത്ഥിക്കുകഉറവിടങ്ങളും അവലോകന അടിസ്ഥാനവും
- കിംഗിൾ, 160L അക്യുമുലേറ്റ് ബ്ലോ മോൾഡിംഗ് മെഷീൻ, മോഡൽ KGB110A. 2026 സെപ്റ്റംബർ 15-ന് പരിശോധിച്ച ഉൽപ്പന്ന സ്ഥാനനിർണ്ണയവും സവിശേഷതകളും പ്രസ്താവിച്ച ആപ്ലിക്കേഷനുകളും.
- കിംഗിൾ വിൽപ്പന പ്രക്രിയ. ഉൽപ്പന്ന-വിവര അഭ്യർത്ഥനയും പ്രസ്താവിച്ച പരിശോധന വർക്ക്ഫ്ലോയും, 2026 സെപ്റ്റംബർ 15-ന് പരിശോധിച്ചു.
- Moog DigiPack III നിർദ്ദേശ മാനുവൽ കിംഗിൾ ഹോസ്റ്റ് ചെയ്യുന്നു. സംഭരിച്ച ഉൽപ്പന്ന ഫയലുകളും അക്യുമുലേറ്റർ അല്ലെങ്കിൽ തുടർച്ചയായ മെഷീനുകൾക്കായി പ്രോഗ്രാം ചെയ്ത മതിൽ കനം നിയന്ത്രണവും.
- യൂറോമാപ്പ് 46.2, എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് മെഷീനുകൾ, ഉൽപ്പന്നവുമായി ബന്ധപ്പെട്ട ഊർജ്ജ ഉപഭോഗം നിർണ്ണയിക്കൽ. പതിപ്പ് 1.0, ജനുവരി 2014.
എഡിറ്റോറിയൽ കുറിപ്പ്:കിംഗിൾ ആണ് ഈ ഗൈഡിൻ്റെ നിർമ്മാതാവും പ്രസാധകരും. ആദ്യ കക്ഷി പ്രസിദ്ധീകരിച്ച വിവരമായാണ് ഉൽപ്പന്ന ഡാറ്റ അവതരിപ്പിക്കുന്നത്. ഒപ്പിട്ട പ്രോജക്റ്റ് സ്പെസിഫിക്കേഷനും സാക്ഷിയായ ട്രയലും ഓർഡർ ചെയ്ത മെഷീനെ നിയന്ത്രിക്കണം.