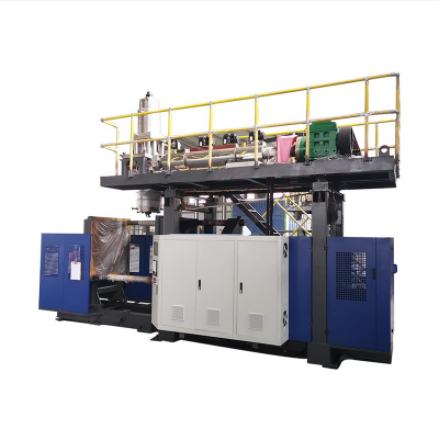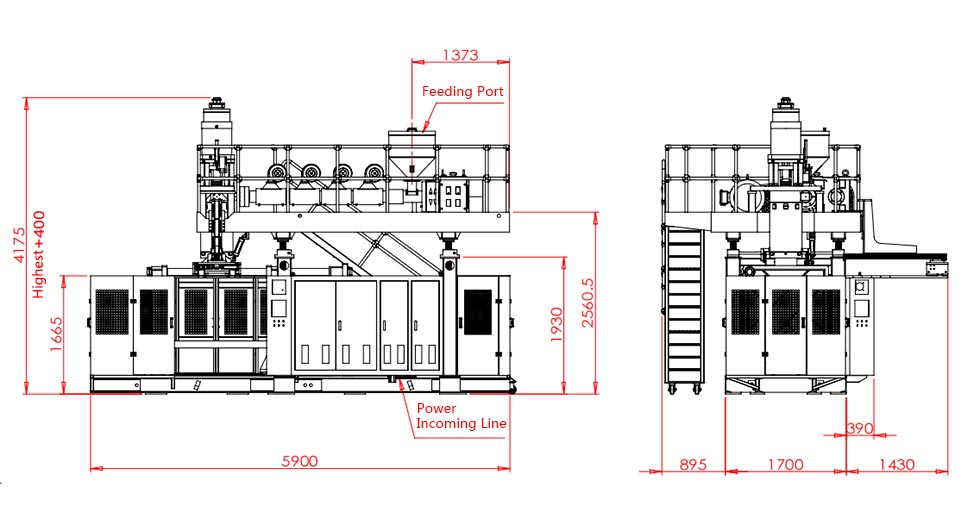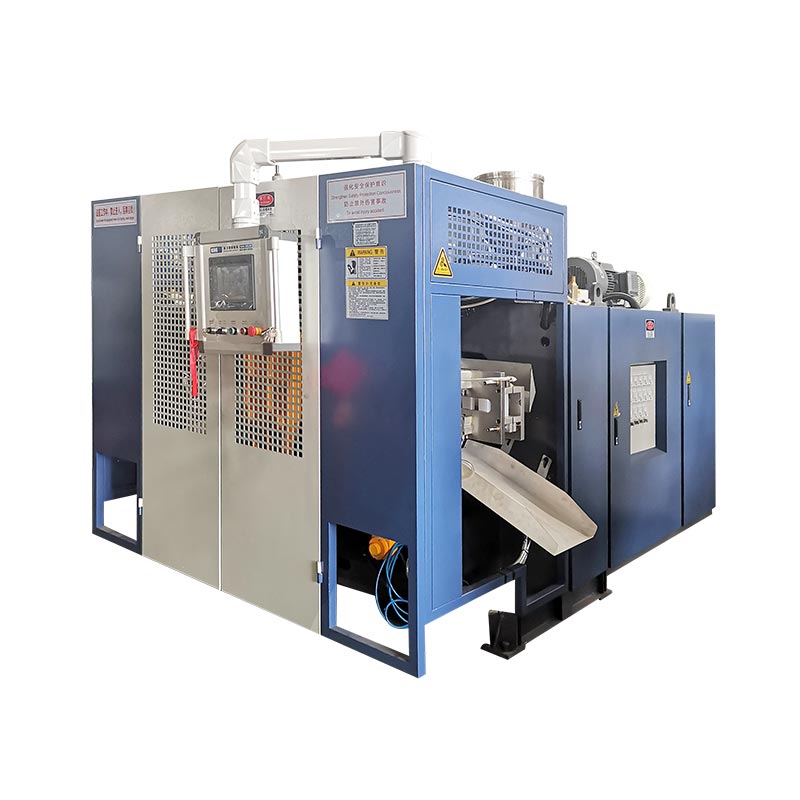
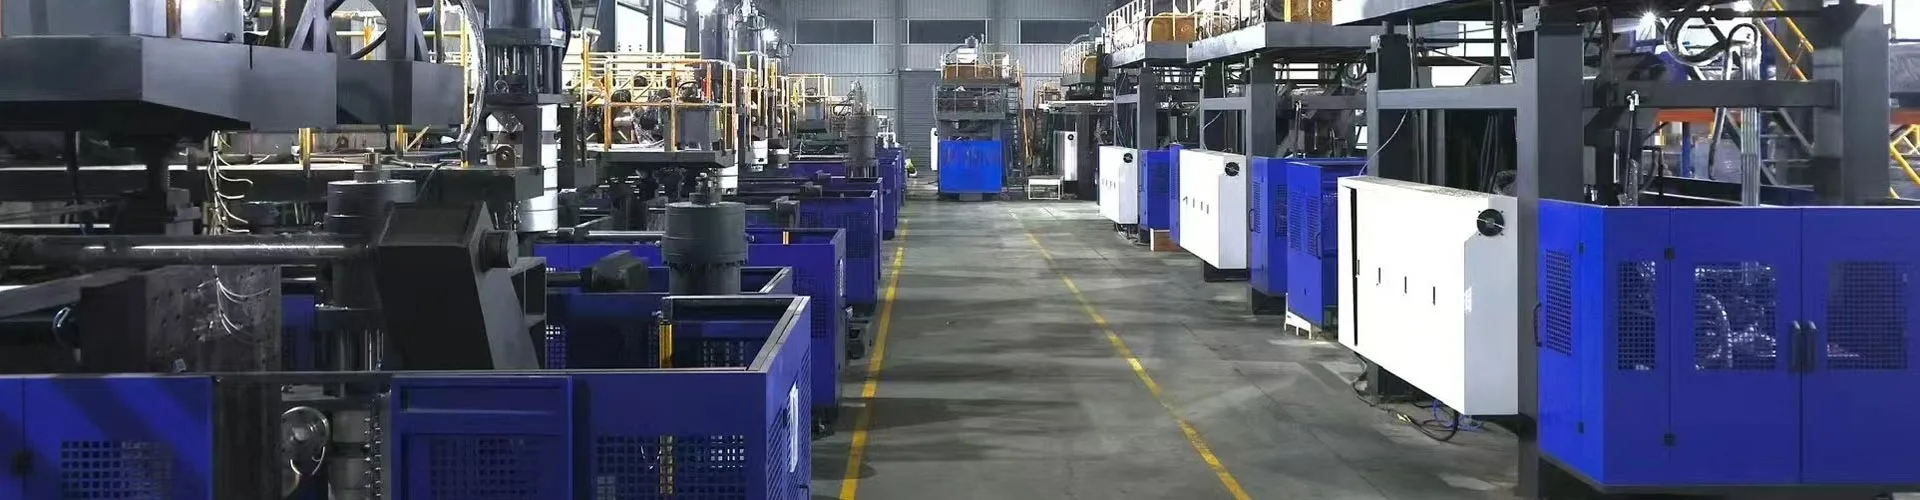
ഭാഗം, പൂപ്പൽ, ഗ്രോസ് പാരിസൺ, ഫാക്ടറി എന്നിവയെല്ലാം അതിൻ്റെ പ്രസിദ്ധീകരിച്ച പരിധികൾക്ക് അനുയോജ്യമാകുമ്പോൾ മാത്രമാണ് KGB100B വലിയ പൊള്ളയായ ഉൽപ്പന്നങ്ങൾക്കുള്ള കാൻഡിഡേറ്റ്. 120 എൽ പരമാവധി കണ്ടെയ്നർ കപ്പാസിറ്റി, 920 x 1200 എംഎം പരമാവധി മോൾഡ് സൈസ്, 12(20) എൽ അക്യുമുലേറ്റർ റഫറൻസ്, 9(15) കിലോഗ്രാം പിഇ അക്യുമുലേറ്റർ-വെയ്റ്റ് റഫറൻസ് എന്നിവ കിംഗിൾ ലിസ്റ്റ് ചെയ്യുന്നു. ആ കണക്കുകൾ എഞ്ചിനീയറിംഗ് അവലോകനം ആരംഭിക്കുന്നു, എന്നാൽ ഒരു ഉൽപ്പന്ന ഡ്രോയിംഗും ട്രയൽ പ്ലാനും അന്തിമ ചോയിസ് പരിഹരിക്കേണ്ടതുണ്ട്.
120L ബ്ലോ മോൾഡിംഗ് മെഷീനായി തിരയുന്ന ഒരു വാങ്ങുന്നയാൾക്ക് സാധാരണയായി മനസ്സിൽ ഒരു യഥാർത്ഥ ഭാഗമുണ്ട്. ഇത് ഒരു കെമിക്കൽ ഡ്രം, ഗതാഗത തടസ്സം, ഫ്ലോട്ട്, ടാങ്ക്, കളിപ്പാട്ടം അല്ലെങ്കിൽ വലിയ സാങ്കേതിക ഘടകം എന്നിവയായിരിക്കാം. വോളിയം ലേബൽ ഉപയോഗപ്രദമാണ്, എന്നാൽ ഇത് ഏറ്റവും കഠിനമായ പ്രദേശങ്ങൾ, പൂപ്പൽ ചലനം, മതിൽ വിതരണം അല്ലെങ്കിൽ തണുപ്പിക്കൽ ആവശ്യകത എന്നിവ വിവരിക്കുന്നില്ല.
ഈ ഗൈഡ് KGB100B ഒരു പ്രൊഡക്ഷൻ സിസ്റ്റമായി വായിക്കുന്നു. പ്രസിദ്ധീകരിച്ച ഓരോ നമ്പറിനും നിങ്ങളോട് എന്താണ് പറയാൻ കഴിയുകയെന്നും അതിന് കഴിയാത്തത് എന്താണെന്നും ഇത് വിശദീകരിക്കുന്നു. ഒരു RFQ ഉപയോഗിച്ച് എന്താണ് അയയ്ക്കേണ്ടതെന്നും ഇത് കാണിക്കുന്നു, അതിനാൽ ചർച്ചയ്ക്ക് ഒരു പൊതു മെഷീൻ നാമത്തിൽ നിന്ന് പരീക്ഷിക്കാവുന്ന പരിഹാരത്തിലേക്ക് നീങ്ങാൻ കഴിയും.

വേഗത്തിലുള്ള ഉൽപ്പന്ന ഫിറ്റ് ചെക്കിനുള്ള ആറ് ചോദ്യങ്ങൾ
- പൂർണ്ണമായ പൂപ്പൽ പ്ലേറ്റൻ, മോൾഡ് എൻവലപ്പ്, കനം എന്നിവയുടെ പരിധിക്ക് അനുയോജ്യമാണോ?
- തണുപ്പിച്ച ഭാഗം ലഭ്യമായ ഓപ്പണിംഗിലൂടെ പൂപ്പൽ വിടാൻ കഴിയുമോ?
- തിരഞ്ഞെടുത്ത അക്യുമുലേറ്റർ കോൺഫിഗറേഷനിൽ ഗ്രോസ് പാരിസൺ മാസ് ആണോ?
- എക്സ്ട്രൂഡറിന് ടാർഗെറ്റ് സൈക്കിളിന് ആവശ്യമായ മെറ്റീരിയൽ വീണ്ടെടുക്കാൻ കഴിയുമോ?
- ക്ലാമ്പ് ഫോഴ്സിന് സമ്മതിച്ച പ്രൊജക്റ്റ് ഏരിയയും പ്രഷർ പ്രഷറും ഉൾക്കൊള്ളാൻ കഴിയുമോ?
- പ്ലാൻ്റിന് സ്ഥിരമായ വൈദ്യുതിയും തണുപ്പിക്കുന്ന വെള്ളവും കംപ്രസ് ചെയ്ത വായുവും നൽകാൻ കഴിയുമോ?
സ്പെസിഫിക്കേഷൻ അതിർത്തി:ഈ ഗൈഡിലെ കണക്കുകൾ നിലവിലുള്ളതിൽ നിന്നാണ് വരുന്നത്കിംഗിൾ KGB100B ഉൽപ്പന്ന പേജ്. 2026 സെപ്റ്റംബർ 15-ന് അവ പരിശോധിച്ചു. പ്രസിദ്ധീകരിച്ച സ്ക്രീനിംഗ് റഫറൻസുകളായി അവയെ പരിഗണിക്കുക. അംഗീകൃത ഉദ്ധരണി, ലേഔട്ട്, മെഷീൻ ഡ്രോയിംഗ്, സാങ്കേതിക കരാർ എന്നിവ ഓർഡർ ചെയ്ത മെഷീനെ നിർവചിക്കേണ്ടതാണ്.
120L ലേബൽ ഒരു ആരംഭ പോയിൻ്റാണ്, ഉൽപ്പന്ന അംഗീകാരമല്ല
KGB100B പരമാവധി കണ്ടെയ്നർ കപ്പാസിറ്റിയായി Kinggle 120 L പ്രസിദ്ധീകരിക്കുന്നു. അത് വാങ്ങുന്നവർക്ക് ഒരു ദ്രുത ശ്രേണി മാർക്കർ നൽകുന്നു. 120 ലിറ്ററിൽ താഴെയുള്ള എല്ലാ ഭാഗവും മെഷീനിൽ പ്രവർത്തിക്കുമെന്ന് പറയുന്നില്ല. ഒരു കോംപാക്റ്റ് ഡ്രമ്മിനും നീളമുള്ള ഗതാഗത തടസ്സത്തിനും വളരെ വ്യത്യസ്തമായ പൂപ്പൽ വീതികൾ, പ്രൊജക്റ്റ് ചെയ്ത പ്രദേശങ്ങൾ, പാരിസൺ ദൈർഘ്യം, നീക്കംചെയ്യൽ പാതകൾ എന്നിവ ഉണ്ടാകാം.
നാമമാത്രമായ വോളിയത്തിന് മെറ്റീരിയൽ ഡിമാൻഡ് മറയ്ക്കാനും കഴിയും. കട്ടിയുള്ള വാരിയെല്ലുകൾ, ഹാൻഡിലുകൾ, പിഞ്ച് സോണുകൾ എന്നിവയുള്ള ഒരു ചെറിയ സാങ്കേതിക ഭാഗത്തെ അപേക്ഷിച്ച് ഒരു വലിയ നേർത്ത മതിലുള്ള ഫ്ലോട്ടിൽ കൂടുതൽ വായു അടങ്ങിയിരിക്കാം, പക്ഷേ കുറഞ്ഞ റെസിൻ. മെഷീൻ പിന്നീട് ഫ്ലാഷ് അല്ലെങ്കിൽ ട്രിം ആയി മാറുന്ന മെറ്റീരിയൽ ഉൾപ്പെടെ പൂർണ്ണമായ ഹോട്ട് പാരിസൺ രൂപപ്പെടുത്തണം. ഫിനിഷ്ഡ് ഉൽപ്പന്ന ഭാരം മാത്രം അതിനാൽ തല നൽകേണ്ട ഷോട്ടിനെ കുറച്ചുകാണുന്നു.
ജ്യാമിതി തീരുമാനം വീണ്ടും മാറ്റുന്നു. ഡീപ് ഡ്രോ ഏരിയകൾക്ക് പാരിസണിനെ വൻതോതിൽ നീട്ടാൻ കഴിയും. വൈഡ് പാനലുകൾക്ക് കൂടുതൽ ക്ലാമ്പ് ഫോഴ്സ് ആവശ്യമായി വന്നേക്കാം. കണ്ടെയ്നർ വോളിയം പ്രസക്തമാകുന്നതിന് മുമ്പ് നീളമുള്ള ഭാഗങ്ങൾ ഡൈ-ടു-മോൾഡ് ദൂരം അല്ലെങ്കിൽ ടേക്ക് ഔട്ട് സ്പെയ്സ് വഴി പരിമിതപ്പെടുത്താം. നെക്ക് ഇൻസെർട്ടുകൾ, ഇൻ്റേണൽ ത്രെഡുകൾ, അടിഭാഗം വീശൽ എന്നിവ സൈക്കിളിലേക്ക് കൂടുതൽ ചലനം കൂട്ടും.
ഒരു ഷോർട്ട്ലിസ്റ്റ് നിർമ്മിക്കാൻ 120L വിവരണം ഉപയോഗിക്കുക. എന്നിട്ട് യഥാർത്ഥ ഭാഗവും മോൾഡും മെഷീനുമായി താരതമ്യം ചെയ്യുക. ഇതുകൊണ്ടാണ് കിംഗിളിൻ്റെ സ്വന്തംവിൽപ്പന പ്രക്രിയഒരു മോഡൽ ശുപാർശയ്ക്ക് മുമ്പായി ഉൽപ്പന്ന ഫോട്ടോകൾ, ഡ്രോയിംഗുകൾ, ഭാരം, വലിപ്പം, മെറ്റീരിയൽ, കനം, ഔട്ട്പുട്ട് ആവശ്യകതകൾ എന്നിവ ആവശ്യപ്പെടുന്നു.
ആ ക്രമം കപ്പാസിറ്റി ലേബലിനെ അതിൻ്റെ ശരിയായ റോളിൽ നിലനിർത്തുന്നു: ആദ്യം ദ്രുത സ്ക്രീനിംഗ്, രണ്ടാമത്തേത് എഞ്ചിനീയറിംഗ് സ്ഥിരീകരണം.
KGB100B സ്പെസിഫിക്കേഷൻ വാങ്ങുന്നയാളുടെ ചോദ്യങ്ങളാക്കി മാറ്റുക
ഓരോ സംഖ്യയും ഒരു പരിശോധനയിലേക്ക് നയിക്കുമ്പോൾ ഒരു സ്പെസിഫിക്കേഷൻ ടേബിൾ ഏറ്റവും ഉപയോഗപ്രദമാണ്. KGB100B പേജ് മെഷീൻ സൈസ്, ക്ലാമ്പിംഗ്, എക്സ്ട്രൂഷൻ, അക്യുമുലേറ്റർ ഹെഡ്, യൂട്ടിലിറ്റി റഫറൻസുകൾ എന്നിവ ഉൾക്കൊള്ളുന്നു. ചില മൂല്യങ്ങൾ വ്യക്തമായ പരിധികളാണ്. മറ്റുള്ളവർ പ്രസിദ്ധീകരിച്ച കോൺഫിഗറേഷൻ അല്ലെങ്കിൽ നോ-ലോഡ് മെഷീൻ അവസ്ഥ വിവരിക്കുന്നു.
പേജ് അക്യുമുലേറ്ററിനെ 12(20) L എന്നും PE അക്യുമുലേറ്റർ ഭാരം 9(15) kg ആയും ലിസ്റ്റ് ചെയ്യുന്നു. പരാൻതീസിസുകൾ ലിസ്റ്റ് ചെയ്ത ബദലുകളെ സൂചിപ്പിക്കുന്നതായി കാണപ്പെടുന്നു, പക്ഷേ പേജ് തിരഞ്ഞെടുക്കൽ നിയമത്തെ നിർവചിക്കുന്നില്ല. അതിനാൽ ഉദ്ധരണി ഒരു തല ക്രമീകരണത്തിനും അതിൻ്റെ മെറ്റീരിയലിൻ്റെ വ്യാപ്തിക്കും പേര് നൽകണം. പ്രോജക്റ്റിനായി Kinggle സ്ഥിരീകരിക്കുന്നില്ലെങ്കിൽ, വലിയ ചിത്രം ഒരു സാധാരണ മെഷീൻ അനുമാനവുമായി സംയോജിപ്പിക്കരുത്.
| പ്രസിദ്ധീകരിച്ച ഫീൽഡ് | KGB100B റഫറൻസ് | അത് ട്രിഗർ ചെയ്യേണ്ട ചോദ്യം |
|---|---|---|
| പരമാവധി കണ്ടെയ്നർ ശേഷി | 120 എൽ | യഥാർത്ഥ ഉൽപ്പന്ന ജ്യാമിതിയും ഗ്രോസ് പാരിസണും അതിൻ്റെ നാമമാത്രമായ വോളിയത്തിന് മാത്രമല്ല, യോജിക്കുമോ? |
| ഔട്ട്പുട്ട് | 320 pcs / h, ഡ്രൈ സൈക്കിൾ | പ്രൊഡക്ഷൻ മോൾഡ്, റെസിൻ, കൂളിംഗ്, ക്വാളിറ്റി റൂൾസ് എന്നിവ ഉപയോഗിച്ച് യന്ത്രത്തിന് എന്ത് ഔട്ട്പുട്ട് നിലനിർത്താനാകും? |
| മെഷീൻ വലിപ്പം | 5.9 x 3.8 x 4.6 മീ | ആക്സസ്, പ്ലാറ്റ്ഫോമുകൾ, ഹോസുകൾ, കൈകാര്യം ചെയ്യൽ, അറ്റകുറ്റപ്പണികൾ എന്നിവയ്ക്കായി മതിയായ ഇടം ഇൻസ്റ്റാൾ ചെയ്തിട്ടുണ്ടോ? |
| മെഷീൻ ഭാരം | 18 ടി | അന്തിമ പൊതു ക്രമീകരണ ഡ്രോയിംഗിനെ പിന്തുടരുന്ന അടിസ്ഥാനവും റിഗ്ഗിംഗ് പ്ലാനും എന്താണ്? |
| ക്ലാമ്പിംഗ് ശക്തി | 440 കെ.എൻ | സമ്മതിച്ച പ്രോസസ്സ് സമ്മർദ്ദത്തിൽ ഉൽപ്പന്നത്തിൻ്റെ പ്രൊജക്റ്റ് ഏരിയയ്ക്ക് ഇത് മതിയോ? |
| പ്ലാറ്റൻ, പൂപ്പൽ റഫറൻസുകൾ | 1200 x 1200 എംഎം പ്ലേറ്റൻ; 920 x 1200 mm പരമാവധി പൂപ്പൽ | മോൾഡ് ബോഡി, മൗണ്ടിംഗ് പാറ്റേൺ, സേവനങ്ങൾ, കണക്ഷനുകൾ എന്നിവ ഒരുമിച്ച് ചേരുന്നുണ്ടോ? |
| തുറക്കലും ചലനവും | 500 മുതൽ 1400 മില്ലിമീറ്റർ വരെ തുറക്കൽ; 600 എംഎം ചലിക്കുന്ന സ്ട്രോക്ക് | കൂട്ടിയിടിക്കാതെയും ചൂടുള്ള പ്രതലങ്ങൾക്ക് കേടുപാടുകൾ വരുത്താതെയും ഭാഗത്തിന് പുറത്തുകടക്കാൻ കഴിയുമോ? |
| പൂപ്പൽ കനം | 510 മുതൽ 600 മി.മീ | ഇൻസ്റ്റാൾ ചെയ്ത കട്ടിയിൽ ബാക്കിംഗ് പ്ലേറ്റുകൾ, അഡാപ്റ്ററുകൾ, ആവശ്യമായ ടൂളുകൾ എന്നിവ ഉൾപ്പെടുന്നുണ്ടോ? |
| എക്സ്ട്രൂഡർ | 100 മില്ലീമീറ്റർ സ്ക്രൂ; 24 എൽ / ഡി; 55 kW മോട്ടോർ | തിരഞ്ഞെടുത്ത സ്ക്രൂവും പ്രോസസ്സ് വിൻഡോയും പ്രസ്താവിച്ച റെസിൻ അനുയോജ്യമാണോ? |
| പ്രസിദ്ധീകരിച്ച HDPE ഉരുകൽ ശേഷി | 160 മുതൽ 200 കി.ഗ്രാം / മണിക്കൂർ | മൊത്ത മെറ്റീരിയൽ ഡിമാൻഡ് യഥാർത്ഥ ഫോർമുലേഷനായി തെളിയിക്കപ്പെട്ട സ്ഥിരതയുള്ള ഔട്ട്പുട്ടിന് താഴെയാണോ? |
| അക്യുമുലേറ്റർ തല | 12(20) എൽ; 9(15) കി.ഗ്രാം PE റഫറൻസ് | ഏത് ഓപ്ഷനാണ് ഉദ്ധരിച്ചിരിക്കുന്നത്, അത് ഉപയോഗയോഗ്യമായ ഒരു പ്രോസസ്സ് മാർജിൻ ഉപയോഗിച്ച് മൊത്തത്തിലുള്ള പാരിസൺ മാസ് കവർ ചെയ്യുമോ? |
| ഡൈ-പിൻ വ്യാസം | പരമാവധി 450 മി.മീ | പാരിസൺ വ്യാസത്തിനും ഉൽപ്പന്ന ലേഔട്ടിനും എന്ത് ഡൈ ആൻഡ് ടൂളിംഗ് പാക്കേജ് ആവശ്യമാണ്? |
| കൂളിംഗ്-വാട്ടർ റഫറൻസ് | 0.3 MPa; 120 എൽ/മിനിറ്റ് | ഏത് ഇൻലെറ്റ് താപനിലയിലും ജലത്തിൻ്റെ ഗുണനിലവാരത്തിലും സർക്യൂട്ട് സ്കോപ്പിലും ഇത് ബാധകമാണ്? |
| ശരാശരി എനർജി ലൈൻ പ്രസിദ്ധീകരിച്ചു | 52 മുതൽ 60 kW വരെ | ഒരു സ്ഥിരമായ ട്രയൽ സമയത്ത് ഏത് ഉൽപ്പന്നവുമായി ബന്ധപ്പെട്ട kWh/kg, സ്വീകാര്യമായ ഭാഗത്തിന് kWh എന്നിവയാണ് അളക്കുന്നത്? |
ഉൽപ്പന്ന പേജ് 0.8 MPa ബ്ലോ പ്രഷറും 1.8 എയർ ഫ്ലോ ഫിഗറും പ്രസിദ്ധീകരിക്കുന്നു, എന്നാൽ അതിൻ്റെ ദൃശ്യമായ യൂണിറ്റ് M2/MIN ആയി റെൻഡർ ചെയ്തിരിക്കുന്നു. ഒരു ഫെസിലിറ്റി സ്പെസിഫിക്കേഷനിൽ പ്രവേശിക്കുന്നതിന് മുമ്പ് ആ യൂണിറ്റിന് തിരുത്തലോ സ്ഥിരീകരണമോ ആവശ്യമാണ്. ഒരു ഉത്തരവാദിത്തമുള്ള RFQ യൂണിറ്റിനെ നിശബ്ദമായി മാറ്റുന്നതിന് പകരം അനിശ്ചിതത്വം ഫ്ലാഗ് ചെയ്യണം.
അനുബന്ധ വരികൾ ഒരുമിച്ച് വായിക്കുക. പൂപ്പൽ വലുപ്പം തുറക്കലും കനവും ഉള്ളതാണ്. അക്യുമുലേറ്റർ പിണ്ഡം തിരഞ്ഞെടുത്ത റെസിനും ഗ്രോസ് ഷോട്ടും ചേർന്നതാണ്. ഉരുകൽ ശേഷി വീണ്ടെടുക്കൽ സമയവും സ്ഥിരതയുള്ള ഉരുകൽ ഗുണനിലവാരവും ഉൾക്കൊള്ളുന്നു. മെഷീൻ അളവുകൾ മെയിൻ്റനൻസ് ആക്സസും സഹായ ഉപകരണങ്ങളും ഉൾക്കൊള്ളുന്നു. ഈ ബന്ധിപ്പിച്ച വായന മറ്റൊരു പ്രോജക്റ്റ് പരിമിതി മറയ്ക്കുന്നതിൽ നിന്ന് ഒരു അനുകൂല സംഖ്യയെ തടയുന്നു.
പൂപ്പൽ എൻവലപ്പും ഭാഗം നീക്കം ചെയ്യാനുള്ള പാതയും പരിശോധിക്കുക
പ്രസിദ്ധീകരിച്ച പരമാവധി പൂപ്പൽ വലുപ്പം 920 x 1200 മില്ലിമീറ്ററാണ്. പ്ലേറ്റൻ 1200 x 1200 മില്ലിമീറ്ററാണ്, പൂപ്പൽ കനം 510 മുതൽ 600 മില്ലിമീറ്റർ വരെയാണ്. ഈ മൂല്യങ്ങൾ ബന്ധപ്പെട്ട അളവുകൾ വിവരിക്കുന്നു, എന്നാൽ അവ പരസ്പരം മാറ്റാവുന്നതല്ല. ഒരു പൂപ്പൽ പ്രസ്താവിച്ച മുഖത്തിൻ്റെ അളവുകൾക്ക് അനുയോജ്യമാകാം, ടൈ റോഡുകൾ, പൈപ്പുകൾ, മൗണ്ടിംഗ് ഹോളുകൾ അല്ലെങ്കിൽ ചലിക്കുന്ന ഉപകരണങ്ങൾ എന്നിവയുമായി ഇപ്പോഴും വൈരുദ്ധ്യമുണ്ടാകാം.
ഒരു അസംബ്ലി ഡ്രോയിംഗ് ഉപയോഗിച്ച് ആരംഭിക്കുക, ഒരു ഉൽപ്പന്ന സ്കെച്ച് അല്ല. പൂപ്പൽ ഭാഗങ്ങൾ, ബാക്കിംഗ് പ്ലേറ്റുകൾ, വാട്ടർ മാനിഫോൾഡുകൾ, ബ്ലോ പിന്നുകൾ, കഴുത്ത് അല്ലെങ്കിൽ താഴെയുള്ള ഉപകരണങ്ങൾ, ഹൈഡ്രോളിക് ഉപകരണങ്ങൾ, സെൻസറുകൾ, ഇലക്ട്രിക്കൽ ബോക്സുകൾ എന്നിവ കാണിക്കുക. മധ്യരേഖയും മൗണ്ടിംഗ് പാറ്റേണും തിരിച്ചറിയുക. തുറക്കുന്ന സമയത്ത് പൂപ്പൽ ശരീരത്തിന് പുറത്ത് ചലിക്കുന്ന എല്ലാ ഇനങ്ങളും അടയാളപ്പെടുത്തുക.
അടുത്തതായി, നീക്കംചെയ്യൽ അനുകരിക്കുക. KGB100B പേജ് 500 മുതൽ 1400 mm വരെ പ്ലേറ്റൻ ഓപ്പണിംഗ് റഫറൻസും 600 mm പ്ലേറ്റൻ മൂവിംഗ് സ്ട്രോക്കും പ്രസിദ്ധീകരിക്കുന്നു. പൂർത്തിയായ ഭാഗത്തിന് റിലീസ് ചെയ്യാനും ആവശ്യമെങ്കിൽ തിരിക്കാനും യന്ത്രം വിടാനും വ്യക്തമായ ഇടം ആവശ്യമാണ്. ഫ്ലാഷ്, വാലുകൾ, ഹാൻഡിലുകൾ, ചൂടുള്ള ഫ്ലെക്സിബിൾ ഭിത്തികൾ എന്നിവയ്ക്ക് യഥാർത്ഥ നീക്കം ചെയ്യൽ എൻവലപ്പ് വലുതാക്കാൻ കഴിയും.
ഭാഗിക കാഠിന്യവും പ്രധാനമാണ്. ഒരു വലിയ പൊള്ളയായ ഭാഗം മതിൽ തയ്യാറാകുന്നതിന് മുമ്പ് ഒരു റോബോട്ട് മുറുകെ പിടിക്കുകയാണെങ്കിൽ അത് രൂപഭേദം വരുത്തിയേക്കാം. ഒരു ലളിതമായ ഡ്രോപ്പ് കഴുത്തിന് കേടുവരുത്തും അല്ലെങ്കിൽ ഒരു ചൂടുള്ള പാനലിൽ ഒരു അടയാളം ഇടാം. പൂപ്പലിനുള്ളിലെ തണുപ്പിക്കൽ സമയവും എജക്ഷനു ശേഷമുള്ള പിന്തുണയും ലേഔട്ട് അവലോകനത്തിൽ ഉൾപ്പെടുന്നു.
ഫാക്ടറി കാഴ്ച:മെഷീൻ പൊതു ക്രമീകരണത്തിന് അരികിൽ പൂപ്പൽ ഡ്രോയിംഗ് സൂക്ഷിക്കുക. ക്രെയിൻ ഹുക്ക് പാത്ത്, മോൾഡ്-കാർട്ട് റൂട്ട്, സർവീസ് സൈഡ് ക്ലിയറൻസ്, ഓപ്പറേറ്ററുടെ സുരക്ഷിതമായ ആക്സസ് എന്നിവ ചേർക്കുക. പ്രസിദ്ധീകരിച്ച 5.9 x 3.8 x 4.6 മീറ്റർ മെഷീൻ അളവുകൾ പൂർണ്ണമായ സെൽ ഫൂട്ട്പ്രിൻ്റ് അല്ല.
പൊതു ഉൽപ്പന്ന പേജ് പൂപ്പൽ-ഭാര പരിധി പ്രസിദ്ധീകരിക്കുന്നില്ലെങ്കിലും, ശരിയായ അവലോകനത്തിൽ പൂപ്പൽ ഭാരവും ലിഫ്റ്റിംഗ് പോയിൻ്റുകളും ഉൾപ്പെടുന്നു. അനുവദനീയമായ പൂപ്പൽ ഭാരവും കൃത്യമായ കോൺഫിഗറേഷനായി ശുപാർശ ചെയ്യുന്ന കൈകാര്യം ചെയ്യൽ രീതിയും സ്ഥിരീകരിക്കാൻ കിംഗ്ളിനോട് ആവശ്യപ്പെടുക. ദിഎക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് മോൾഡ് ഡിസൈൻ ഗൈഡ്തണുപ്പിക്കൽ, പിഞ്ച്-ഓഫ്, വെൻ്റിങ് എന്നിവയ്ക്കായി ഒരു പൂർണ്ണമായ ചെക്ക്ലിസ്റ്റ് നൽകുന്നു.
മൊത്തം പാരിസൺ പിണ്ഡത്തിൽ നിന്ന് അക്യുമുലേറ്ററിൻ്റെ വലുപ്പം
ഒരു അക്യുമുലേറ്റർ ഹെഡ് സ്റ്റോറുകൾ ഉരുകുകയും ആവശ്യാനുസരണം ഒരു വലിയ പാരിസണിനെ പുറത്തേക്ക് തള്ളുകയും ചെയ്യുന്നു. പ്രസക്തമായ മെറ്റീരിയൽ അളവ് തലയിൽ നിന്ന് പൂർണ്ണമായ ഷോട്ട് ആണ്. ഇതിൽ വിൽക്കാവുന്ന ഭാഗം, മുകളിലും താഴെയുമുള്ള ഫ്ലാഷ്, ഹാൻഡിൽ അല്ലെങ്കിൽ നെക്ക് സ്ക്രാപ്പ്, തിരഞ്ഞെടുത്ത ടൂളിംഗ് സൃഷ്ടിച്ച മറ്റേതെങ്കിലും ട്രിം ചെയ്ത മെറ്റീരിയൽ എന്നിവ ഉൾപ്പെടുന്നു.
ഗ്രോസ് പാരിസൺ മാസ് = ഫിനിഷ്ഡ് പാർട്ട് മാസ് + ഫ്ലാഷ് ആൻഡ് ട്രിം മാസ് + നിയന്ത്രിത പ്രോസസ് അലവൻസ്
അലവൻസ് ഒരു സാർവത്രിക ശതമാനമല്ല. ഇത് അംഗീകൃത ഭാഗം, പൂപ്പൽ ആശയം, മെറ്റീരിയൽ സ്വഭാവം, ട്രയൽ ഫലം എന്നിവയിൽ നിന്ന് വരണം.
KGB100B-യുടെ PE അക്യുമുലേറ്റർ-വെയ്റ്റ് റഫറൻസായി കിംഗ്ൾ 9(15) കിലോഗ്രാം പ്രസിദ്ധീകരിക്കുന്നു. പൂർത്തിയായ ഉൽപ്പന്നത്തിന് 9 അല്ലെങ്കിൽ 15 കിലോഗ്രാം ഭാരമുണ്ടാകുമെന്ന വാഗ്ദാനമല്ല അത്. ഇത് പിപി, എബിഎസ് അല്ലെങ്കിൽ പൂരിപ്പിച്ച ഫോർമുലേഷനിലേക്ക് സ്വയമേവ കൈമാറ്റം ചെയ്യാനാകില്ല. റെസിൻ സാന്ദ്രത, ഉരുകൽ ശക്തി, താപനില, തലയുടെ അവസ്ഥ എന്നിവ ഉപയോഗയോഗ്യമായ പ്രോസസ്സ് വിൻഡോയെ ബാധിക്കുന്നു.
12(20) എൽ അക്യുമുലേറ്റർ കപ്പാസിറ്റി ലൈനിന് ഇതേ പരിചരണം ആവശ്യമാണ്. ലിറ്ററിൻ്റെ കപ്പാസിറ്റി സിസ്റ്റത്തിനുള്ളിലെ വോളിയം വിവരിക്കുന്നു, അതേസമയം ഉൽപ്പന്ന ഡ്രോയിംഗും മെറ്റീരിയൽ പ്ലാനും സാധാരണയായി മാസ് ഉപയോഗിച്ചാണ് കൈകാര്യം ചെയ്യുന്നത്. ഏത് ഹെഡ് ഓപ്ഷനാണ് ഉൾപ്പെടുത്തിയിരിക്കുന്നത്, ഏത് റെസിൻ പ്രസിദ്ധീകരിച്ച പിണ്ഡത്തെ പിന്തുണയ്ക്കുന്നു, സമ്മതിച്ച ഓപ്പറേറ്റിംഗ് പോയിൻ്റിൽ തലയിൽ എത്ര മെറ്റീരിയൽ അവശേഷിക്കുന്നു എന്നിവ ചോദിക്കുക.
സ്ഥിരസ്ഥിതിയായി സൈദ്ധാന്തിക പരിധിയിൽ പ്രവർത്തിക്കരുത്. മതിൽ വിതരണവും ഷോട്ട്-ടു-ഷോട്ട് വ്യത്യാസവും ശരിയാക്കാൻ ഒരു പ്രോജക്റ്റിന് മതിയായ നിയന്ത്രണ പരിധി ആവശ്യമാണ്. ഗ്രോസ് പാരിസൺ ലഭ്യമായ എല്ലാ ശേഷിയും ഉൾക്കൊള്ളുന്നുവെങ്കിൽ, പിന്നീടുള്ള മെറ്റീരിയൽ മാറ്റമോ പ്രാദേശിക കനം തിരുത്തലോ ആ മുറി നീക്കം ചെയ്തേക്കാം. ട്രയൽ തിരഞ്ഞെടുത്ത തലയ്ക്ക് സ്ഥിരതയുള്ള ഷോട്ട് പിണ്ഡവും ആവർത്തിക്കാവുന്ന പാരിസൺ നീളവും സ്വീകാര്യമായ കുഷ്യനും കാണിക്കണം.
ഒരു മൾട്ടി-പാർട്ട് മോൾഡിനായി, ഓരോ സൈക്കിളും റിലീസ് ചെയ്യുന്ന ഓരോ പാരിസണും കണക്കാക്കുക. പൂർണ്ണമായ ഷോട്ട് എല്ലാ സജീവ ഔട്ട്ലെറ്റും അതിൻ്റെ ട്രിമ്മും ഉൾക്കൊള്ളണം. തലയുടെ എണ്ണവും അറകളുടെ എണ്ണവും ഗണിതത്തെ മാറ്റാൻ കഴിയും, അതിനാൽ അവയെ RFQ-ൽ പ്രത്യേകം പ്രസ്താവിക്കുക. ദിതലയും അറയും ഗൈഡ്ആ വ്യത്യാസം വിശദീകരിക്കുന്നു.
എക്സ്ട്രൂഡറിനെ മെറ്റീരിയൽ ഡിമാൻഡും വീണ്ടെടുക്കൽ സമയവുമായി പൊരുത്തപ്പെടുത്തുക
KGB100B പേജിൽ 100 mm സ്ക്രൂ, 24 L/D അനുപാതം, 55 kW എക്സ്ട്രൂഡർ മോട്ടോർ, നാല് ഹീറ്റിംഗ് സോണുകൾ എന്നിവയുണ്ട്. ഇത് 160 മുതൽ 200 കിലോഗ്രാം/മണിക്കൂർ വരെയുള്ള HDPE ഉരുകൽ ശേഷി ശ്രേണി പ്രസിദ്ധീകരിക്കുന്നു. ആ ശ്രേണി ഒരു മെറ്റീരിയൽ-സ്കോപ്പ് റഫറൻസാണ്. എല്ലാ ഗ്രേഡ്, മാസ്റ്റർബാച്ച്, റീഗ്രൈൻഡ് റേഷ്യോ അല്ലെങ്കിൽ ടെമ്പറേച്ചർ വിൻഡോ എന്നിവയ്ക്കും ഇത് ഒരു ഗ്യാരണ്ടീഡ് ഔട്ട്പുട്ടായി കണക്കാക്കരുത്.
ഉൽപ്പാദന ലക്ഷ്യത്തെ മൊത്തം മണിക്കൂർ ഡിമാൻഡാക്കി മാറ്റുക. മൊത്തത്തിലുള്ള പാരിസൺ പിണ്ഡം ഉപയോഗിക്കുക, പൂർത്തിയാക്കിയ പാർട്ട് മാസ് അല്ല. എല്ലാ സജീവ സ്ഥാനങ്ങളും ഉൾപ്പെടുത്തി മണിക്കൂറിൽ ആസൂത്രണം ചെയ്ത ഇവൻ്റുകൾ ഉപയോഗിക്കുക. മെഷീൻ സ്വീകാര്യമായ ഭാഗങ്ങൾ നിർമ്മിക്കുമ്പോൾ എക്സ്ട്രൂഡറും തലയും നിലനിർത്തേണ്ട മെറ്റീരിയൽ നിരക്ക് ഇത് നൽകുന്നു.
ഗ്രോസ് മെറ്റീരിയൽ ഡിമാൻഡ്, കി.ഗ്രാം/എച്ച് = ഓരോ ഇവൻ്റിനും മൊത്ത പാരിസൺ മാസ്, കിലോഗ്രാം x മോൾഡിംഗ് ഇവൻ്റുകൾ ഓരോ മണിക്കൂറിലും x ഓരോ ഇവൻ്റിനും സജീവമായ പാരിസൺസ്
യഥാർത്ഥ ഫോർമുലേഷനെക്കുറിച്ചുള്ള ഒരു ട്രയലുമായി ഫലം താരതമ്യം ചെയ്യുക. ഒരു ബ്രോഷർ ശ്രേണിക്ക് മാത്രം മെൽറ്റ് ക്വാളിറ്റി അല്ലെങ്കിൽ റിക്കവറി മാർജിൻ സ്ഥാപിക്കാൻ കഴിയില്ല.
വീണ്ടെടുക്കൽ സമയം മെഷീൻ സൈക്കിളിനുള്ളിൽ യോജിച്ചതായിരിക്കണം. തണുപ്പിക്കാനായി പൂപ്പൽ അടഞ്ഞുകിടക്കുകയാണെങ്കിൽ, എക്സ്ട്രൂഡർ പലപ്പോഴും അക്യുമുലേറ്റർ റീചാർജ് ചെയ്യാൻ ആ സമയം ഉപയോഗിക്കുന്നു. ഒരു ചെറിയ കൂളിംഗ് സൈക്കിൾ അതിനാൽ ആവശ്യമായ ഉരുകൽ നിരക്ക് ഉയർത്തും. അടുത്ത ഷോട്ടിനായി തല തയ്യാറായില്ലെങ്കിൽ, വേഗത്തിലുള്ള പൂപ്പൽ ചലനത്തിന് വലിയ മൂല്യമില്ല.
മെറ്റീരിയൽ കൈകാര്യം ചെയ്യുന്നത് മറഞ്ഞിരിക്കുന്ന നിയന്ത്രണമായി മാറിയേക്കാം. വലിയ ഭാഗങ്ങൾ റെസിൻ വേഗത്തിൽ കഴിക്കുന്നു. പ്ലാൻ്റിന് വിശ്വസനീയമായ കൈമാറ്റം, മെറ്റീരിയൽ ആവശ്യമുള്ളപ്പോൾ ഉണക്കൽ, മിശ്രിതം, മലിനീകരണ നിയന്ത്രണം എന്നിവ ആവശ്യമാണ്. Regrind ന് ബൾക്ക് ഡെൻസിറ്റിയും ഫീഡ് സ്വഭാവവും മാറ്റാൻ കഴിയും. "HDPE പ്ലസ് റീഗ്രൈൻഡ്" പോലുള്ള വിശാലമായ ലേബലിനേക്കാൾ രേഖാമൂലമുള്ള ഫോർമുലേഷൻ കൂടുതൽ ഉപയോഗപ്രദമാണ്.
റെസിൻ ഗ്രേഡ്, വിതരണക്കാരൻ, കളർ പാക്കേജ്, റീഗ്രൈൻഡ് ശതമാനം, താപനില ക്രമീകരണങ്ങൾ, സ്ക്രൂ വേഗത, യഥാർത്ഥ മൊത്ത പിണ്ഡം എന്നിവ ഉൾപ്പെടുത്താൻ ട്രയൽ റെക്കോർഡിനോട് ആവശ്യപ്പെടുക. മറ്റൊരു മെറ്റീരിയൽ ആസൂത്രണം ചെയ്തിട്ടുണ്ടെങ്കിൽ, മെറ്റീരിയൽ-നിർദ്ദിഷ്ട തെളിവുകൾ അഭ്യർത്ഥിക്കുക. കിംഗിളിൻ്റെHDPE, PP പ്രോസസ്സിംഗ് ഗൈഡ്പോളിമർ ലേബൽ മാത്രം മെഷീൻ സജ്ജീകരണം പരിഹരിക്കാത്തത് എന്തുകൊണ്ടെന്ന് വിശദീകരിക്കുന്നു.
ക്ലാമ്പ് ഫോഴ്സ്, പ്രൊജക്റ്റ് ഏരിയ, ബ്ലോ അവസ്ഥ എന്നിവ ബന്ധിപ്പിക്കുക
KGB100B പേജ് 440 kN ക്ലാമ്പിംഗ് ഫോഴ്സ് പ്രസിദ്ധീകരിക്കുന്നു. ഒരു വലിയ സംഖ്യ യാന്ത്രികമായി മികച്ചതല്ല, ഒരു വോളിയം ലേബലിന് ക്ലാമ്പിനെ സാധൂകരിക്കാൻ കഴിയില്ല. ആന്തരിക മർദ്ദത്തിന് വിധേയമായി പ്രൊജക്റ്റഡ് ഏരിയയിലുടനീളം വേർതിരിക്കുന്ന ശക്തി പൂപ്പൽ കാണുന്നു. ഉൽപ്പന്നത്തിൻ്റെ ആകൃതി, ഫ്ലാഷ് ലാൻഡ്, പിഞ്ച്-ഓഫ് ഡിസൈൻ, പ്രോസസ്സ് മർദ്ദം എന്നിവയെല്ലാം യഥാർത്ഥ ആവശ്യകതയെ സ്വാധീനിക്കുന്നു.
പൂപ്പൽ വേർപിരിയൽ തലത്തിലെ സമ്മർദ്ദമുള്ള അറയുടെ സിലൗറ്റാണ് പ്രൊജക്റ്റഡ് ഏരിയ. വിശാലമായ പരന്ന ഘടകത്തിന് ആഴമേറിയതും എന്നാൽ ഇടുങ്ങിയതുമായ പാത്രത്തേക്കാൾ കൂടുതൽ വേർതിരിക്കുന്ന ലോഡ് സൃഷ്ടിക്കാൻ കഴിയും. അവലോകനം യഥാർത്ഥ അറയുടെ ഡ്രോയിംഗ് ഉപയോഗിക്കണം. അതിൽ തിരഞ്ഞെടുത്ത പ്രഷറും ഏതെങ്കിലും അംഗീകരിച്ച സുരക്ഷാ ഘടകവും ഉൾപ്പെടുത്തണം.
പബ്ലിക് പേജ് 0.8 എംപിഎയെ ബ്ലോ-പ്രഷർ റഫറൻസായി പട്ടികപ്പെടുത്തുന്നു. എല്ലാ ഉൽപ്പന്നങ്ങളും ഒരേ ക്രമീകരണത്തിൽ പ്രവർത്തിക്കണമെന്ന് ഇതിനർത്ഥമില്ല. റെസിൻ താപനില, വെൻ്റിങ്, മതിൽ കനം, ഉപരിതല വിശദാംശങ്ങൾ, തണുപ്പിക്കൽ തന്ത്രം എന്നിവ പ്രക്രിയയെ ബാധിക്കുന്നു. ഫാക്ടറി ട്രയൽ ഫ്ലാഷ് വളർച്ചയോ അസ്ഥിരമായ പൂപ്പൽ സ്വഭാവമോ ഇല്ലാതെ സ്വീകാര്യമായ ഭാഗങ്ങൾ നിർമ്മിക്കുന്ന ഒരു ഡോക്യുമെൻ്റഡ് പ്രൊഡക്ഷൻ വിൻഡോ ഉപയോഗിക്കണം.
പിഞ്ച്-ഓഫ് ഡിസൈൻ അതേ സിസ്റ്റത്തിൻ്റെ ഭാഗമാണ്. ദുർബലമായ സീലിംഗ് ചോർച്ച അല്ലെങ്കിൽ ഒരു ദുർബലമായ വെൽഡ് ഉണ്ടാക്കാം. അമിതമായ മെറ്റീരിയൽ ഫ്ലാഷ് വലുതാക്കാനും ട്രിമ്മിംഗ് കഠിനമാക്കാനും കഴിയും. പൂപ്പൽ വിന്യാസം, ക്ലാമ്പ് ചലനം, പാരിസൺ പ്ലെയ്സ്മെൻ്റ് എന്നിവ ഉപകരണത്തിന് നഷ്ടപരിഹാരം നൽകുന്നതിനുപകരം പിന്തുണയ്ക്കണം.
അതേ ഡ്രോയിംഗ് അവലോകനം ചെയ്യാൻ മോൾഡ് വിതരണക്കാരനോടും മെഷീൻ വിതരണക്കാരനോടും ആവശ്യപ്പെടുക. ഓരോ കക്ഷിയും സ്വന്തം ഉപകരണങ്ങൾ മാത്രം അംഗീകരിക്കുന്ന ഒരു പൊതു വിടവ് ഇത് തടയുന്നു. അന്തിമ സാങ്കേതിക കരാറിൽ പ്രൊജക്റ്റഡ് ഏരിയ, പ്രോസസ്സ് മർദ്ദം, ക്ലാമ്പ് ആവശ്യകത, പൂപ്പൽ കനം, മൗണ്ടിംഗ്, കണക്ഷൻ വിശദാംശങ്ങൾ എന്നിവ നൽകണം.
പൂർണ്ണമായ മോൾഡിംഗ് സെല്ലിന് ചുറ്റും ഫാക്ടറി ആസൂത്രണം ചെയ്യുക
KGB100B പേജ് 5.9 x 3.8 x 4.6 മീറ്റർ വലിപ്പവും 18 ടൺ ഭാരവും ഉള്ള ഒരു യന്ത്രം പ്രസിദ്ധീകരിക്കുന്നു. ലേഔട്ടിനും റിഗ്ഗിംഗിനും ഇത് വിലപ്പെട്ട ആരംഭ പോയിൻ്റുകളാണ്. അവയിൽ എല്ലാ പ്ലാറ്റ്ഫോം, റെസിൻ സിസ്റ്റം, ചില്ലർ, കംപ്രസർ, ടേക്ക് ഔട്ട് ഉപകരണം, കൺവെയർ, ട്രിമ്മർ അല്ലെങ്കിൽ സുരക്ഷാ അതിർത്തി എന്നിവ ഉൾപ്പെടുന്നില്ല.
മെഷീന് മുകളിൽ ആരംഭിക്കുക. വ്യക്തമായ കെട്ടിട ഉയരം, ക്രെയിൻ കപ്പാസിറ്റി, ഹെഡ്-നീക്കം ചെയ്യൽ പാത, ഹീറ്ററുകളിലേക്കും ഹൈഡ്രോളിക് ഘടകങ്ങളിലേക്കും പ്രവേശനം എന്നിവ സ്ഥിരീകരിക്കുക. എന്നിട്ട് പുറത്തേക്ക് പ്രവർത്തിക്കുക. പൂപ്പൽ പരിശോധിക്കാനും കുടുങ്ങിയ ഭാഗം നീക്കം ചെയ്യാനും സാധാരണ സർവീസ് പോയിൻ്റുകളിൽ എത്താനും ഓപ്പറേറ്റർമാർക്ക് ഇടം ആവശ്യമാണ്. മെറ്റീരിയൽ ഡെലിവറി, പൂർത്തിയായ ഭാഗം കൈകാര്യം ചെയ്യൽ എന്നിവ സുരക്ഷിതമല്ലാത്ത മേഖലകൾ കടക്കാത്ത റൂട്ടുകൾ ആവശ്യമാണ്.
പൈപ്പ് വലിപ്പം കണക്കാക്കുന്നതിനേക്കാൾ കൂടുതൽ കൂളിംഗ് വാട്ടറിന് അർഹതയുണ്ട്. പേജ് 0.3 MPa, 120 L/min ലിസ്റ്റ് ചെയ്യുന്നു, എന്നാൽ പ്ലാൻ്റിന് ആവശ്യമായ ഇൻലെറ്റ് താപനില, സ്വീകാര്യമായ താപനില വർദ്ധനവ്, ജലത്തിൻ്റെ ഗുണനിലവാരം, ഫിൽട്ടറേഷൻ, റിട്ടേൺ അവസ്ഥ എന്നിവയും ആവശ്യമാണ്. മോൾഡ് സർക്യൂട്ടുകൾക്കും ഓയിൽ കൂളിംഗിനും പ്രത്യേക നിയന്ത്രണം ആവശ്യമായി വന്നേക്കാം. പ്രസിദ്ധീകരിച്ച ഫ്ലോയിൽ എന്താണ് ഉൾപ്പെടുത്തിയിരിക്കുന്നതെന്ന് അന്തിമ യൂട്ടിലിറ്റി ഷീറ്റ് വ്യക്തമാക്കണം.
കംപ്രസ് ചെയ്ത വായുവിന് അതേ ചികിത്സ ആവശ്യമാണ്. വെബ്സൈറ്റ് 0.8 MPa പ്രഷർ റഫറൻസ് നൽകുന്നു, എന്നിട്ടും അതിൻ്റെ ദൃശ്യമായ എയർ-ഫ്ലോ യൂണിറ്റ് അസ്ഥിരമാണ്. ഒരു തിരുത്തിയ മെഷീൻ-ഇൻലെറ്റ് ഡിമാൻഡ്, പീക്ക് ഡിമാൻഡ്, എയർ ക്വാളിറ്റി, ഡ്യൂ പോയിൻ്റ്, കണക്ഷൻ സൈസ് എന്നിവ അഭ്യർത്ഥിക്കുക. വലിയ വീശുന്ന സംഭവങ്ങളിൽ മർദ്ദം സ്ഥിരമായി നിലനിർത്താൻ ഒരു റിസീവർ ആവശ്യമായി വന്നേക്കാം.
ഉൽപ്പന്ന പേജ് 52 മുതൽ 60 kW വരെ "ശരാശരി ഊർജ്ജ ഉപഭോഗം" എന്ന് ലേബൽ ചെയ്യുന്നു. kW ഒരു പവർ യൂണിറ്റായതിനാൽ, പ്രസിദ്ധീകരിച്ച പവർ റഫറൻസായി മാത്രം ചിത്രം ഉപയോഗിക്കുക. ഓരോ ഭാഗത്തിനും kWh ആക്കി മാറ്റരുത്. ഉൽപ്പന്നവുമായി ബന്ധപ്പെട്ട ഊർജ്ജം പൂപ്പൽ, റെസിൻ, സൈക്കിൾ, ഓക്സിലറികൾ, അംഗീകൃത ഔട്ട്പുട്ട് എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
യൂറോമാപ്പ് 46.2തന്നിരിക്കുന്ന എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് മെഷീൻ, പൂപ്പൽ, നിർദ്ദിഷ്ട ഉൽപ്പന്നം എന്നിവയ്ക്കായുള്ള ഉൽപ്പന്നവുമായി ബന്ധപ്പെട്ട അളവ് നിർവചിക്കുന്നു. ഇതിന് സ്ഥിരമായ പ്രവർത്തനവും ഉപഭോക്തൃ ആവശ്യകതകൾ നിറവേറ്റുന്ന ഉൽപ്പന്ന ഗുണനിലവാരവും ആവശ്യമാണ്. ഇത് ഒരു സ്വീകാര്യത പരിശോധനയ്ക്കുള്ള മികച്ച അടിത്തറയാണ്. കിംഗിളിൻ്റെയൂട്ടിലിറ്റി ആവശ്യകതകൾ ഗൈഡ്പ്ലാൻ്റ് ഡാറ്റ ഷീറ്റ് രൂപപ്പെടുത്താൻ സഹായിക്കും.

320 pcs/h ഡ്രൈ സൈക്കിൾ പ്രൊഡക്ഷൻ ഔട്ട്പുട്ട് അല്ല
KGB100B ഡ്രൈ-സൈക്കിൾ ഔട്ട്പുട്ടായി കിംഗിൾ 320 pcs/h ലേബൽ ചെയ്യുന്നു. ഒരു ഡ്രൈ സൈക്കിൾ മുഴുവൻ ഉൽപ്പാദന പ്രക്രിയയും തെളിയിക്കാതെ യന്ത്രത്തിൻ്റെ ചലനം അളക്കുന്നു. ഇതിൽ റെസിൻ വീണ്ടെടുക്കൽ, പാരിസൺ ഡ്രോപ്പ്, ഊതൽ, തണുപ്പിക്കൽ, ഭാഗങ്ങൾ നീക്കം ചെയ്യൽ, ട്രിമ്മിംഗ് അല്ലെങ്കിൽ ഉദ്ദേശിച്ച ഉൽപ്പാദന സാഹചര്യങ്ങളിൽ ഗുണനിലവാര പരിശോധന എന്നിവ ഉൾപ്പെടുന്നില്ല.
വലിയ ഭാഗങ്ങൾ പലപ്പോഴും തണുപ്പിക്കൽ പരിമിതമാണ്. കട്ടിയുള്ള ഹാൻഡിലുകൾ, കോണുകൾ, പിഞ്ച് സോണുകൾ എന്നിവയ്ക്ക് വിശാലമായ മതിൽ പ്രദേശങ്ങളേക്കാൾ കൂടുതൽ സമയം ആവശ്യമായി വന്നേക്കാം. വേഗത്തിലുള്ള ഓപ്പണിംഗ് മൂവ്മെൻ്റിന് ആകൃതി നിലനിർത്താൻ കഴിയാത്തത്ര മൃദുവായ ഒരു ഭാഗം പുറത്തുവിടാൻ കഴിയില്ല. റോബോട്ട്, ട്രിമ്മർ അല്ലെങ്കിൽ കൺവെയർ എന്നിവ മോൾഡിംഗ് മെഷീനേക്കാൾ വേഗത കുറവാണെങ്കിൽ ഓട്ടോമേഷന് വേഗത ക്രമീകരിക്കാനും കഴിയും.
മൂന്ന് വ്യത്യസ്ത ഔട്ട്പുട്ട് മൂല്യങ്ങൾ ഉപയോഗിക്കുക. ആദ്യം, ഡ്രൈ സൈക്കിൾ ഒരു ചലന റഫറൻസായി മാത്രം രേഖപ്പെടുത്തുക. രണ്ടാമതായി, പ്രൊഡക്ഷൻ ട്രയൽ സമയത്ത് മണിക്കൂറിൽ മൊത്ത രൂപപ്പെടുത്തിയ ഭാഗങ്ങൾ അളക്കുക. മൂന്നാമതായി, സമ്മതിച്ച ഗുണനിലവാര പരിശോധനകൾക്കും എണ്ണപ്പെട്ട സ്റ്റോപ്പുകൾക്കും ശേഷം മണിക്കൂറിൽ സ്വീകരിച്ച ഭാഗങ്ങൾ റിപ്പോർട്ട് ചെയ്യുക.
അംഗീകൃത ഔട്ട്പുട്ട് = മൊത്തത്തിലുള്ള രൂപപ്പെടുത്തിയ ഭാഗങ്ങൾ - നിരസിച്ച ഭാഗങ്ങൾ - എണ്ണപ്പെട്ട സ്റ്റോപ്പുകൾക്കിടയിൽ നഷ്ടപ്പെട്ട ഭാഗങ്ങൾ
ഷിഫ്റ്റ് ആസൂത്രണത്തിനായി, അളക്കൽ കാലയളവ് രേഖപ്പെടുത്തുകയും വിഭാഗങ്ങൾ നിർത്തുകയും ചെയ്യുക. ഒരു ചെറിയ മികച്ച സൈക്കിൾ നിരീക്ഷണം ഒരു സ്ഥിരതയുള്ള ഉൽപാദന നിരക്ക് അല്ല.
സ്വീകാര്യത പ്ലാനിൽ ഭാഗം, പൂപ്പൽ, റെസിൻ, നിറം, റീഗ്രൈൻഡ് നിയമം, ഓപ്പറേറ്റർ പ്രവർത്തനങ്ങൾ, സഹായ ഉപകരണങ്ങൾ എന്നിവ നൽകണം. ഇത് ഗുണനിലവാര മാനദണ്ഡവും നിർവചിക്കണം. ഭാരം, അളവുകൾ, ലീക്ക് പെർഫോമൻസ്, ഫ്ലാഷ് അവസ്ഥ, രൂപം, മതിൽ കനം ഉള്ള ലൊക്കേഷനുകൾ എന്നിവ പൊതുവായ വിഭാഗങ്ങളാണ്, എന്നാൽ പ്രോജക്റ്റ് പ്രാധാന്യമുള്ളവ തിരഞ്ഞെടുക്കണം.
ഒരു ബജറ്റായി ടാർഗെറ്റ് സൈക്കിൾ ഉപയോഗിക്കുക. അക്യുമുലേറ്റർ ഡിസ്ചാർജ്, പൂപ്പൽ ചലനം, ഊതൽ, തണുപ്പിക്കൽ, എക്സ്ഹോസ്റ്റ്, ഓപ്പണിംഗ്, ടേക്ക്-ഔട്ട്, റിക്കവറി എന്നിങ്ങനെ അതിനെ തകർക്കുക. പരിധി യന്ത്രം, പൂപ്പൽ, മെറ്റീരിയൽ അല്ലെങ്കിൽ ഡൗൺസ്ട്രീം വർക്ക് എന്നിവയിൽ നിന്നാണോ എന്ന് ഇത് കാണിക്കുന്നു. ദിസൈക്കിൾ-ടൈം ഒപ്റ്റിമൈസേഷൻ ഗൈഡ്വൈകല്യം മറ്റൊരിടത്തേക്ക് മാറ്റാതെ ഒരു ഘട്ടം എങ്ങനെ മെച്ചപ്പെടുത്താമെന്ന് വിശദീകരിക്കുന്നു.
വാൾ പ്രോഗ്രാമിംഗ് ഉൽപ്പന്നത്തെ പിന്തുടരേണ്ടതാണ്, പകർത്തിയ വക്രമല്ല
വലിയ എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡഡ് ഭാഗങ്ങൾ അസമമായി നീളുന്നു. തോളിനോ മൂലയ്ക്കോ ഹാൻഡിലോ ആഴത്തിലുള്ള വരയ്ക്കോ സമീപമുള്ള മെറ്റീരിയലിന് വിശാലമായ പാനലിലെ മെറ്റീരിയലിനേക്കാൾ കൂടുതൽ ദൂരം സഞ്ചരിക്കാനാകും. യൂണിഫോം ഡൈ ഗ്യാപ്പ് ഒരു പ്രദേശം വളരെ നേർത്തതാക്കിയേക്കാം, മറ്റൊന്ന് അനാവശ്യ ഭാരം വഹിക്കുന്നു.
KGB100B പേജ് പറയുന്നത് സ്റ്റാൻഡേർഡ് മോഡലിൽ MOOG 100 കനം കൺട്രോളർ ഉൾപ്പെടുന്നു. കൃത്യമായി ഇൻസ്റ്റാൾ ചെയ്ത കൺട്രോളർ, പ്രൊഫൈൽ റെസല്യൂഷൻ, ഓപ്ഷൻ പാക്കേജ് എന്നിവ ഉദ്ധരണിയിൽ പേര് നൽകണം. എകിംഗിൾ-ഹോസ്റ്റഡ് മൂഗ് ഡിജിപാക്ക് III മാനുവൽഒരു അക്യുമുലേറ്റർ-മെഷീൻ കൺട്രോളറിന് ടൂളിംഗ് സ്ഥാനം എങ്ങനെ പ്രോഗ്രാം ചെയ്ത പ്രൊഫൈലിലേക്ക് ലിങ്ക് ചെയ്യാം എന്ന് കാണിക്കുന്നു. ഇത് ഷോട്ട് സൈസ്, കുഷൻ, അക്യുമുലേറ്റർ-പൊസിഷൻ ഫംഗ്ഷനുകൾ എന്നിവയും ലിസ്റ്റുചെയ്യുന്നു. ആ മാനുവൽ നിയന്ത്രണ യുക്തിയെ ചിത്രീകരിക്കുന്നു, എന്നാൽ കൃത്യമായ KGB100B ഇൻ്റർഫേസ് അനുമാനിക്കാൻ ഇത് ഉപയോഗിക്കരുത്.
അറിയപ്പെടുന്ന ജ്യാമിതിയിൽ നിന്നും മോൾഡ് ടൈമിംഗിൽ നിന്നും ആദ്യ പ്രൊഫൈൽ നിർമ്മിക്കുക. തുടർന്ന് നിർവചിക്കപ്പെട്ട സ്ഥലങ്ങളിൽ ഭാഗങ്ങൾ മുറിക്കുക അല്ലെങ്കിൽ അളക്കുക. ഒരു സമയം ഒരു പ്രദേശം മാറ്റി റിവിഷൻ രേഖപ്പെടുത്തുക. ഭാരമേറിയ ഭാഗം യാന്ത്രികമായി മെച്ചപ്പെട്ട ഭാഗമല്ല. പ്രകടനത്തിന് ആവശ്യമുള്ളിടത്ത് മതിയായ മെറ്റീരിയലും അല്ലാത്തിടത്ത് കുറച്ച് അധികവുമാണ് ലക്ഷ്യം.
പ്രൊഫൈൽ വർക്ക് ഷോട്ട് മാസ്, പാരിസൺ ലെങ്ത് എന്നിവയുമായി ബന്ധപ്പെട്ടിരിക്കണം. ഒരു പ്രൊഫൈൽ പ്രദേശം വലുതാക്കുന്നത് മറ്റിടങ്ങളിൽ ലഭ്യമായ മെറ്റീരിയലിനെ മാറ്റുന്നു. താപനിലയും വീക്കവും ഫലത്തെ മാറ്റും. മെറ്റീരിയൽ ഗ്രേഡ്, നിറം, തല താപനില, ഷോട്ട് ക്രമീകരണങ്ങൾ, മോൾഡ് പതിപ്പ് എന്നിവ ഉപയോഗിച്ച് അംഗീകൃത പാചകക്കുറിപ്പ് സംരക്ഷിക്കുക.
ദിപാരിസൺ പ്രോഗ്രാമിംഗ് ഗൈഡ്ഒരു ഘട്ടം ഘട്ടമായുള്ള ട്യൂണിംഗ് രീതി നൽകുന്നു. ഈ പ്രോജക്റ്റിനായി, FAT അവസാനമായി സംരക്ഷിച്ച പ്രൊഫൈലിനെ അളന്ന മതിൽ മാപ്പും പാർട്ട്-വെയ്റ്റ് ശ്രേണിയുമായി താരതമ്യം ചെയ്യണം.
വാങ്ങൽ തീരുമാനത്തിന് ഉത്തരം നൽകുന്ന ഒരു ഫാക്ടറി ട്രയൽ പ്രവർത്തിപ്പിക്കുക
ഉപയോഗപ്രദമായ ഒരു ഫാക്ടറി സ്വീകാര്യത പരിശോധന ഒരു മെഷീൻ പ്രദർശനമല്ല. രേഖാമൂലമുള്ള വ്യവസ്ഥകളിൽ സമ്മതിച്ച ഉൽപ്പന്നം നിർമ്മിക്കാനുള്ള നിയന്ത്രിത ശ്രമമാണിത്. എന്താണ് പരീക്ഷിച്ചതെന്നും അത് എങ്ങനെ അളന്നുവെന്നും ടെസ്റ്റ് പരിധിക്ക് പുറത്ത് അവശേഷിക്കുന്നത് എന്താണെന്നും ഫലം കാണിക്കണം.
യൂറോമാപ്പ് 46.2 സഹായകരമായ അളവെടുപ്പ് അച്ചടക്കം വാഗ്ദാനം ചെയ്യുന്നു. മെഷീൻ സ്ഥിരതയുള്ള അവസ്ഥയിലായിരിക്കണമെന്നും ഉപഭോക്തൃ ആവശ്യകതകൾ നിറവേറ്റുന്നതിനുള്ള ഉൽപ്പന്ന ഗുണനിലവാരം, പ്രധാന പ്രോസസ്സ് ഡാറ്റ രേഖപ്പെടുത്തണമെന്നും ഇത് ആവശ്യപ്പെടുന്നു. ടെസ്റ്റിൽ ചേരാൻ ഉപഭോക്താക്കളെ ക്ഷണിക്കാമെന്നും കിംഗിളിൻ്റെ വിൽപ്പന പ്രക്രിയ പറയുന്നു. വിചാരണ ആരംഭിക്കുന്നതിന് മുമ്പ് ആ അവസരം ഒരു രേഖാമൂലമുള്ള പ്രോട്ടോക്കോളാക്കി മാറ്റുക.
- പരീക്ഷണ ലേഖനം മരവിപ്പിക്കുക.ഭാഗം പുനരവലോകനം, പൂപ്പൽ, തല ക്രമീകരണം, അറ അല്ലെങ്കിൽ ഔട്ട്ലെറ്റ് എണ്ണം, കൂടാതെ ഇൻസ്റ്റാൾ ചെയ്ത എല്ലാ ഓപ്ഷനുകളും തിരിച്ചറിയുക.
- ഫോർമുലേഷൻ രേഖപ്പെടുത്തുക.റെസിൻ ഗ്രേഡ്, വിതരണക്കാരൻ, കളർ പാക്കേജ്, അഡിറ്റീവുകൾ, റീഗ്രൈൻഡ് റൂൾ എന്നിവ ലിസ്റ്റ് ചെയ്യുക. സാധ്യമെങ്കിൽ, അറിയാവുന്ന ഒരു സ്ഥലത്ത് നിന്ന് ആവശ്യത്തിന് മെറ്റീരിയൽ സൂക്ഷിക്കുക.
- സജ്ജീകരണം പരിശോധിക്കുക.ബാരലിൻ്റെയും തലയുടെയും താപനില, ഷോട്ട് ക്രമീകരണങ്ങൾ, പ്രൊഫൈൽ ഫയൽ, ബ്ലോയിംഗ് അവസ്ഥകൾ, കൂളിംഗ്-വാട്ടർ അവസ്ഥകൾ, ഓട്ടോമേഷൻ നില എന്നിവ രേഖപ്പെടുത്തുക.
- സ്ഥിരമായ പ്രവർത്തനത്തിൽ എത്തിച്ചേരുക.ആദ്യത്തെ സ്വീകാര്യമായ ഭാഗം തിരഞ്ഞെടുക്കരുത്. പ്രകടനം അളക്കുന്നതിന് മുമ്പ് സ്റ്റെബിലൈസേഷൻ നിയമങ്ങളും സാമ്പിൾ വിൻഡോയും അംഗീകരിക്കുക.
- മാസ് ബാലൻസ് അളക്കുക.പൂർത്തിയായ ഭാഗം, ഫ്ലാഷ്, മറ്റ് ട്രിം എന്നിവ തൂക്കുക. ഉദ്ധരിച്ച അക്യുമുലേറ്റർ ക്രമീകരണത്തിനെതിരെ മൊത്തത്തിലുള്ള പാരിസൺ മാസ് സ്ഥിരീകരിക്കുക.
- ഉൽപ്പന്നത്തിൻ്റെ ഗുണനിലവാരം പരിശോധിക്കുക.മതിൽ കനം, അളവുകൾ, ഭാരം, ചോർച്ച പ്രകടനം, ദൃശ്യമായ വൈകല്യങ്ങൾ എന്നിവയ്ക്കായി അംഗീകൃത സ്ഥലങ്ങളും രീതികളും ഉപയോഗിക്കുക.
- അംഗീകൃത ഔട്ട്പുട്ട് എണ്ണുക.സമ്മതിച്ച കാലയളവിൽ മൊത്തം സൈക്കിളുകൾ, മൊത്ത ഭാഗങ്ങൾ, നിരസിക്കുക, നിർത്തലുകൾ എന്നിവ റിപ്പോർട്ട് ചെയ്യുക. ഡ്രൈ സൈക്കിൾ ഒരു പ്രത്യേക രേഖയായി സൂക്ഷിക്കുക.
- യൂട്ടിലിറ്റികൾ അളക്കുക.വോൾട്ടേജ്, പവർ, കംപ്രസ്ഡ്-എയർ മർദ്ദം, ഒഴുക്ക്, തണുപ്പിക്കൽ-ജലത്തിൻ്റെ താപനില, മർദ്ദം, നിർവചിക്കപ്പെട്ട അതിരുകളിലെ ഒഴുക്ക് എന്നിവ രേഖപ്പെടുത്തുക.
- ആവർത്തനക്ഷമതയെ വെല്ലുവിളിക്കുക.തിരഞ്ഞെടുത്ത ഒരു കഷണത്തിൽ മാത്രമല്ല, സാമ്പിൾ വിൻഡോയിലുടനീളം ഷോട്ട് മാസ്, പാരിസൺ പൊസിഷൻ, ഉൽപ്പന്ന അളവുകൾ എന്നിവ പരിശോധിക്കുക.
- വ്യതിയാനങ്ങൾ അടയ്ക്കുക.ഷിപ്പ്മെൻ്റ് അംഗീകാരത്തിന് മുമ്പായി പരാജയപ്പെട്ട ഓരോ ഇനത്തിനും ഉടമ, നടപടി, തെളിവ് ആവശ്യകത, അവസാന തീയതി എന്നിവ നൽകുക.
ഒപ്പിട്ട സംഗ്രഹത്തിനൊപ്പം അസംസ്കൃത വായനകൾ സൂക്ഷിക്കുക. ഫോട്ടോകൾ സാമ്പിൾ ഐഡൻ്റിഫിക്കേഷനും മെഷർമെൻ്റ് ലൊക്കേഷനും കാണിക്കണം. റെസിപ്പി ഫയലുകൾ, അലാറങ്ങൾ, ഡീവിയേഷൻ നോട്ടുകൾ എന്നിവ തെളിവുകളുടെ ഭാഗമാണ്. ദിബ്ലോ മോൾഡിംഗ് മെഷീൻ FAT ഗൈഡ്ഒരു പൂർണ്ണമായ സ്വീകാര്യത ചട്ടക്കൂട് അടങ്ങിയിരിക്കുന്നു.
സാമ്പിൾ തിരഞ്ഞെടുക്കുന്നതിനും ഒരു നിയമം ആവശ്യമാണ്. സംഖ്യാ ഭാഗങ്ങൾ ക്രമത്തിൽ, പരാജയപ്പെട്ട സാമ്പിളിനെ മെച്ചപ്പെട്ട ഒന്ന് ഉപയോഗിച്ച് മാറ്റിസ്ഥാപിക്കരുത്. ക്രമീകരണങ്ങൾ മാറുകയാണെങ്കിൽ, ഒരു പുതിയ സാമ്പിൾ ഗ്രൂപ്പ് ആരംഭിച്ച് മാറ്റ സമയം രേഖപ്പെടുത്തുക. ഇത് ഫലം കണ്ടെത്താനാകുന്ന രീതിയിൽ നിലനിർത്തുന്നു. ബോധപൂർവമായ പ്രക്രിയ വികസനത്തിൽ നിന്ന് ഇത് സാധാരണ വ്യതിയാനത്തെ വേർതിരിക്കുന്നു.
ഷിപ്പ്മെൻ്റ് അംഗീകാരത്തിന് മുമ്പ്, ഒപ്പിട്ട ആവശ്യകത മാട്രിക്സുമായി ടെസ്റ്റ് റെക്കോർഡ് താരതമ്യം ചെയ്യുക. പാസായ മെഷീൻ-മോഷൻ പരിശോധനയ്ക്ക് തുറന്ന ഉൽപ്പന്ന-ഗുണനിലവാരമുള്ള ഒരു ഇനം അടയ്ക്കാൻ കഴിയില്ല. പൂർത്തിയാക്കാൻ കഴിയാത്ത ഏതൊരു പരിശോധനയും കാരണവും അംഗീകരിച്ച ഫോളോ-അപ്പ് രീതിയും സഹിതം ദൃശ്യമായി നിലനിൽക്കണം.
ഒരു മെഷീൻ ബിൽഡർക്ക് എഞ്ചിനീയറിംഗ് ചെയ്യാൻ കഴിയുന്ന ഒരു RFQ തയ്യാറാക്കുക
"ഒരു 120 ലിറ്റർ ബ്ലോ മോൾഡിംഗ് മെഷീൻ" എന്നതിനായുള്ള അവ്യക്തമായ അഭ്യർത്ഥന അവ്യക്തമായ ഒരു നിർദ്ദേശം ക്ഷണിക്കുന്നു. പകരം ഒരു കോംപാക്റ്റ് സാങ്കേതിക പാക്കേജ് അയയ്ക്കുക. ഇത് തികഞ്ഞതായിരിക്കണമെന്നില്ല, പക്ഷേ അത് തുറന്ന തീരുമാനങ്ങളിൽ നിന്ന് അറിയപ്പെടുന്ന ആവശ്യകതകളെ വേർതിരിക്കണം.
ഒരു അളവിലുള്ള ഉൽപ്പന്ന ഡ്രോയിംഗ് അല്ലെങ്കിൽ 3D ഫയൽ ഉപയോഗിച്ച് ആരംഭിക്കുക. കഴുത്ത്, ഉൾപ്പെടുത്തലുകൾ, ഹാൻഡിലുകൾ അല്ലെങ്കിൽ ട്രിം എന്നിവ വിശദീകരിക്കുമ്പോൾ ഫോട്ടോകൾ ചേർക്കുക. ലക്ഷ്യം പൂർത്തിയാക്കിയ ഭാരം പ്രസ്താവിക്കുകയും നിർണായകമായ മതിൽ പ്രദേശങ്ങൾ തിരിച്ചറിയുകയും ചെയ്യുക. മെറ്റീരിയൽ ഗ്രേഡിനും അനുവദനീയമായ ഏതെങ്കിലും റീഗ്രൈൻഡിനും പേര് നൽകുക. കെമിക്കൽ റെസിസ്റ്റൻസ് അല്ലെങ്കിൽ റെഗുലേറ്ററി ടെസ്റ്റ് പ്രധാനമാണെങ്കിൽ, കൃത്യമായ സ്റ്റാൻഡേർഡും ഉൽപ്പന്ന അവസ്ഥയും പ്രസ്താവിക്കുക.
അപ്പോൾ ഉത്പാദനം നിർവചിക്കുക. ഓരോ മണിക്കൂറിലും അല്ലെങ്കിൽ ദിവസത്തിലും അംഗീകൃത ഭാഗങ്ങൾ, ലഭ്യമായ ഷിഫ്റ്റുകൾ, ആസൂത്രണം ചെയ്ത ഓട്ടോമേഷൻ, ഡൗൺസ്ട്രീം ഘട്ടങ്ങൾ എന്നിവ നൽകുക. പദ്ധതിയിൽ പുതിയ പൂപ്പൽ ഉൾപ്പെടുത്തിയിട്ടുണ്ടോയെന്ന് വ്യക്തമാക്കുക. ഒരു പൂപ്പൽ ഇതിനകം നിലവിലുണ്ടെങ്കിൽ, അതിൻ്റെ അസംബ്ലി ഡ്രോയിംഗ്, ഭാരം, കനം, മൗണ്ടിംഗ്, സേവന കണക്ഷനുകൾ എന്നിവ നൽകുക.
സൗകര്യ വിവരങ്ങളിൽ ഇലക്ട്രിക്കൽ സപ്ലൈ, ഫ്രീക്വൻസി, കംപ്രസ്ഡ് എയർ കപ്പാസിറ്റി, കൂളിംഗ്-വാട്ടർ അവസ്ഥ, വ്യക്തമായ ഉയരം, പ്രവേശന വാതിൽ, ക്രെയിൻ, ഫ്ലോർ ഡാറ്റ എന്നിവ ഉൾപ്പെടുത്തണം. ഈ ഇനങ്ങൾ മെഷീനുമായി താരതമ്യം ചെയ്യാൻ ഇൻസ്റ്റാളേഷൻ വരെ കാത്തിരിക്കരുത്. വലിയ-ഭാഗ പ്രോജക്റ്റുകൾ റിഗ്ഗിംഗ് വഴിയും ഉൽപ്പന്നം കൈകാര്യം ചെയ്യുന്നതിലൂടെയും എക്സ്ട്രൂഷൻ പോലെ എളുപ്പത്തിൽ നിയന്ത്രിക്കാനാകും.
അന്വേഷണത്തോടൊപ്പം അറ്റാച്ചുചെയ്യുക
ഉൽപ്പന്നവും മോൾഡ് ഡ്രോയിംഗുകളും, റെസിൻ വിശദാംശങ്ങൾ, ഔട്ട്പുട്ട് ടാർഗെറ്റ്, ഗുണനിലവാര മാനദണ്ഡം, യൂട്ടിലിറ്റി അവസ്ഥകൾ, ലേഔട്ട് പരിധികൾ, ആവശ്യമുള്ള ഓട്ടോമേഷൻ സ്കോപ്പ്.
നിർദ്ദേശത്തിൽ അഭ്യർത്ഥിക്കുന്നു
ഫൈനൽ ഹെഡ് ഓപ്ഷൻ, സ്ക്രൂ ആൻഡ് ഡ്രൈവ്, മോൾഡ് ഫിറ്റ് സ്റ്റേറ്റ്മെൻ്റ്, യൂട്ടിലിറ്റി ബൗണ്ടറികൾ, ലേഔട്ട്, സ്വീകാര്യത പ്രോട്ടോക്കോൾ, സപ്ലൈഡ് ഓപ്ഷനുകൾ, സാങ്കേതിക ഒഴിവാക്കലുകൾ.
പൂർത്തിയാക്കിയ ആവശ്യകത മാട്രിക്സ് ആവശ്യപ്പെടുക. ഓരോ വരിയും "അനുസരിക്കുന്നു", "മാറ്റം ആവശ്യമാണ്" അല്ലെങ്കിൽ "ഉൾപ്പെടുത്തിയിട്ടില്ല" എന്ന് പറയണം, തുടർന്ന് നിർദ്ദേശത്തിലേക്കുള്ള ഒരു റഫറൻസ്. ഇമെയിലിലെ ചിതറിക്കിടക്കുന്ന പ്രസ്താവനകളേക്കാൾ ഇത് ഓഡിറ്റ് ചെയ്യാൻ എളുപ്പമാണ്. കിംഗിൾ എ നൽകുന്നുഡൗൺലോഡ് ഏരിയസാങ്കേതിക പ്രമാണങ്ങൾക്കും എപ്രോജക്റ്റ് അന്വേഷണ ഫോംപ്രാഥമിക കോൺടാക്റ്റിനായി.
KGB100B ഷോർട്ട്ലിസ്റ്റിൽ ഉൾപ്പെടുമ്പോൾ
ഉൽപ്പന്നം അതിൻ്റെ വലിയ-ഭാഗമായ ആപ്ലിക്കേഷൻ ശ്രേണിക്ക് സമീപം വീഴുകയും എഞ്ചിനീയറിംഗ് പരിശോധനകൾ വിന്യസിക്കുകയും ചെയ്യുമ്പോൾ KGB100B ഒരു സൂക്ഷ്മമായ അവലോകനം അർഹിക്കുന്നു. ഉൽപ്പന്ന പേജ് കെമിക്കൽ ബാരലുകൾ, ഓട്ടോ ഭാഗങ്ങൾ, ഗതാഗത തടസ്സങ്ങൾ, ഫ്ലോട്ടുകൾ, കളിപ്പാട്ടങ്ങൾ, ഫർണിച്ചറുകൾ എന്നിവയെ ആപ്ലിക്കേഷനുകളായി നാമകരണം ചെയ്യുന്നു. ആ ലിസ്റ്റ് ഉദ്ദേശിച്ച ഫീൽഡ് കാണിക്കുന്നു, പക്ഷേ ഒരു നിർദ്ദിഷ്ട ഭാഗം പ്രവർത്തിക്കുമെന്നതിന് ഇത് തെളിവല്ല.
ശക്തമായ ഷോർട്ട്ലിസ്റ്റ് കേസിന് നാല് സവിശേഷതകളുണ്ട്. ചലനത്തിനും സേവനത്തിനുമുള്ള മുറിയുമായി പൂപ്പൽ യോജിക്കുന്നു. സ്ഥിരീകരിച്ച തല ഓപ്ഷന് ഗ്രോസ് പാരിസൺ മാസ് അനുയോജ്യമാണ്. എക്സ്ട്രൂഷൻ വീണ്ടെടുക്കൽ ഉദ്ദേശിച്ച മെറ്റീരിയലുമായി ആവശ്യമായ സൈക്കിളിനെ പിന്തുണയ്ക്കുന്നു. ഫാക്ടറിക്ക് യൂട്ടിലിറ്റികൾ നൽകാനും സമ്മതിച്ച അതിർത്തികളിൽ കൈകാര്യം ചെയ്യാനും കഴിയും.
ആ വ്യവസ്ഥകളിൽ ഒന്ന് പരാജയപ്പെടുമ്പോൾ മറ്റൊരു കോൺഫിഗറേഷനിലേക്ക് നീങ്ങുക. ഒരു വലിയ അക്യുമുലേറ്ററിന് ഷോട്ട് പിണ്ഡം പരിഹരിക്കാൻ കഴിയും, പക്ഷേ പൂപ്പൽ വീതിയല്ല. ഒരു വലിയ പ്ലേറ്റന് പൂപ്പൽ എൻവലപ്പ് പരിഹരിച്ചേക്കാം, പക്ഷേ എക്സ്ട്രൂഷൻ വീണ്ടെടുക്കൽ അല്ല. പ്ലാറ്റ്ഫോമിൻ്റെ പ്രവർത്തന ശ്രേണിയേക്കാൾ വളരെ ചെറുതായിരിക്കുമ്പോൾ മറ്റൊരു മെഷീൻ വലുപ്പം കൂടുതൽ ലാഭകരമായിരിക്കും.
ഡാറ്റ അപൂർണ്ണമാകുമ്പോൾ താൽക്കാലികമായി നിർത്തുക. വെബ്സൈറ്റിൻ്റെ പാരന്തറ്റിക്കൽ ഹെഡ് ഫിഗറുകൾക്കും പൊരുത്തമില്ലാത്ത എയർ ഫ്ലോ യൂണിറ്റിനും രേഖാമൂലമുള്ള വ്യക്തത ആവശ്യമാണ്. ഡ്രൈ-സൈക്കിൾ നമ്പറിന് ഒരു ഔട്ട്പുട്ട് ഗ്യാരണ്ടി അടയ്ക്കാൻ കഴിയില്ല. ഇവ ഒരു സാങ്കേതിക കരാറിനുള്ള സാധാരണ ഇനങ്ങളാണ്, ഊഹിക്കാനുള്ള കാരണങ്ങളല്ല.
വാങ്ങൽ തീരുമാനം ഭാഗികമായ ഒരു ട്രയൽ പ്ലാനിൽ അവസാനിക്കണം. സമ്മതിച്ച നിരക്കിലും യൂട്ടിലിറ്റി ബൗണ്ടറിയിലും യന്ത്രത്തിന് സുസ്ഥിരവും സ്വീകാര്യവുമായ ഭാഗങ്ങൾ നിർമ്മിക്കാൻ കഴിയുമെങ്കിൽ, മോഡൽ ജോലിക്ക് അനുയോജ്യമാണ്. ആ തെളിവ് നഷ്ടപ്പെട്ടാൽ, ഷോർട്ട്ലിസ്റ്റ് താൽക്കാലികമായി തുടരും.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
KGB100B 120L ബ്ലോ മോൾഡിംഗ് മെഷീന് എന്ത് ഉൽപ്പന്നങ്ങൾ നിർമ്മിക്കാൻ കഴിയും?
KGB100B പേജിൽ കെമിക്കൽ ബാരലുകൾ, ഓട്ടോ ഭാഗങ്ങൾ, ഗതാഗത തടസ്സങ്ങൾ, ഫ്ലോട്ടുകൾ, കളിപ്പാട്ടങ്ങൾ, ഫർണിച്ചറുകൾ എന്നിവ കിംഗിൾ ലിസ്റ്റ് ചെയ്യുന്നു. ഇവ ആപ്ലിക്കേഷൻ റഫറൻസുകളാണ്, സ്വയമേവയുള്ള അംഗീകാരങ്ങളല്ല. യഥാർത്ഥ ഉൽപ്പന്നത്തിന് പൂപ്പൽ വലുപ്പം, മൊത്ത പാരിസൺ മാസ്, ക്ലാമ്പ് ഡിമാൻഡ്, മെറ്റീരിയൽ, നീക്കം ചെയ്യൽ പാത, തണുപ്പിക്കൽ എന്നിവയ്ക്കുള്ള പരിശോധനകൾ ആവശ്യമാണ്.
120 എൽ എന്നാൽ 120 ലിറ്ററിന് താഴെയുള്ള എല്ലാ കണ്ടെയ്നറും യോജിക്കുമോ?
നോമിനൽ കണ്ടെയ്നർ വോളിയം ഒരു സ്ക്രീനിംഗ് മൂല്യം മാത്രമാണ്. 120 L-ൽ താഴെയുള്ള ഒരു ഭാഗത്തിന് ഇപ്പോഴും മോൾഡ് എൻവലപ്പ്, പ്രൊജക്റ്റ് ഏരിയ പരിധി, അക്യുമുലേറ്റർ ഡിമാൻഡ് അല്ലെങ്കിൽ ലഭ്യമായ നീക്കം ചെയ്യാനുള്ള സ്ഥലം എന്നിവ കവിയാൻ കഴിയും. ഒരു മോഡൽ-നിർദ്ദിഷ്ട അവലോകനത്തിനായി ഉൽപ്പന്നവും മോൾഡ് ഡ്രോയിംഗുകളും അയയ്ക്കുക.
KGB100B-ന് 15 കിലോഗ്രാം പൂർത്തിയായ HDPE ഉൽപ്പന്നം നിർമ്മിക്കാൻ കഴിയുമോ?
പൊതുമേശയിൽ നിന്ന് ആ അനുമാനം ഉണ്ടാക്കരുത്. പേജ് 9(15) കിലോഗ്രാം PE അക്യുമുലേറ്റർ-വെയ്റ്റ് റഫറൻസായി പ്രസിദ്ധീകരിക്കുന്നു, പ്രത്യക്ഷത്തിൽ രണ്ട് ലിസ്റ്റ് ചെയ്ത ഹെഡ് കപ്പാസിറ്റികൾക്കൊപ്പം. ഗ്രോസ് പാരിസൺ പിണ്ഡത്തിൽ ഭാഗവും എല്ലാ ഫ്ലാഷും അല്ലെങ്കിൽ ട്രിമ്മും ഉൾപ്പെടുന്നു. തിരഞ്ഞെടുത്ത തല, റെസിൻ, ഉപയോഗിക്കാവുന്ന പ്രോസസ്സ് മാർജിൻ എന്നിവ കിംഗിൾ സ്ഥിരീകരിക്കുകയും ട്രയലിൽ തെളിയിക്കുകയും വേണം.
320 pcs/h ആണ് പ്രതീക്ഷിക്കുന്ന ഉൽപ്പാദനം?
നമ്പർ. കിംഗിൾ 320 pcs/h ഡ്രൈ സൈക്കിൾ എന്ന് ലേബൽ ചെയ്യുന്നു. യഥാർത്ഥ അംഗീകൃത ഔട്ട്പുട്ടിൽ എക്സ്ട്രൂഷൻ, പാരിസൺ രൂപീകരണം, ഊതൽ, തണുപ്പിക്കൽ, നീക്കം ചെയ്യൽ, ട്രിമ്മിംഗ്, നിരസിക്കുക, നിർത്തൽ എന്നിവ ഉൾപ്പെടുന്നു. ആവശ്യമായ അംഗീകൃത ഔട്ട്പുട്ട് പ്രസ്താവിക്കുകയും ഉൽപ്പാദന പൂപ്പലും മെറ്റീരിയലും ഉപയോഗിച്ച് അത് പരിശോധിക്കുകയും ചെയ്യുക.
ഊർജ്ജ ഉപയോഗം എങ്ങനെ താരതമ്യം ചെയ്യണം?
ഒരേ പൂപ്പൽ, ഉൽപ്പന്നം, റെസിൻ, ഗുണനിലവാര നിയമങ്ങൾ, ടെസ്റ്റ് അതിർത്തി എന്നിവയ്ക്ക് കീഴിലുള്ള ഉൽപ്പന്നവുമായി ബന്ധപ്പെട്ട ഊർജ്ജം താരതമ്യം ചെയ്യുക. KGB100B പേജ് 52 മുതൽ 60 kW വരെ ഒരു ശരാശരി ഊർജ്ജ ലൈനായി പ്രസിദ്ധീകരിക്കുന്നു, ഇത് ഒരു പവർ റഫറൻസാണ്. പേജ് മൂല്യം പരിവർത്തനം ചെയ്യുന്നതിനുപകരം സ്ഥിരതയാർന്ന ഉൽപ്പാദന സമയത്ത് സ്വീകാര്യമായ ഭാഗത്തിന് kWh/kg, kWh എന്നിവ അളക്കുക.
ഒരു KGB100B ഉദ്ധരണിക്കായി ഞാൻ എന്ത് വിവരങ്ങളാണ് അയയ്ക്കേണ്ടത്?
ഉൽപ്പന്ന ഡ്രോയിംഗുകളും ഫോട്ടോകളും, അളവുകൾ, പൂർത്തിയായ ഭാരം, മതിൽ ആവശ്യകതകൾ, മെറ്റീരിയൽ ഗ്രേഡ്, റീഗ്രൈൻഡ് റൂൾ, അംഗീകൃത ഔട്ട്പുട്ട്, ഗുണനിലവാര പരിശോധനകൾ, മോൾഡ് ഡാറ്റ, യൂട്ടിലിറ്റി അവസ്ഥകൾ, ഓട്ടോമേഷൻ ആവശ്യകതകൾ എന്നിവ അയയ്ക്കുക. അറിയാത്ത ഇനങ്ങൾ വ്യക്തമായി അടയാളപ്പെടുത്തുക. ഇത് തല, പൂപ്പൽ ഫിറ്റ്, ട്രയൽ സ്കോപ്പ് എന്നിവ സ്ഥിരീകരിക്കാൻ ആവശ്യമായ വിവരങ്ങൾ വിതരണക്കാരന് നൽകുന്നു.
മെഷീൻ തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് നിങ്ങളുടെ ഭാഗം പരിശോധിക്കുക
ഉൽപ്പന്ന ഡ്രോയിംഗ്, ഗ്രോസ് വെയ്റ്റ് എസ്റ്റിമേറ്റ്, റെസിൻ, മോൾഡ് ഡാറ്റ, ഔട്ട്പുട്ട് ടാർഗെറ്റ്, ഫാക്ടറി യൂട്ടിലിറ്റി അവസ്ഥകൾ എന്നിവ കിംഗിളിന് അയയ്ക്കുക. KGB100B പ്ലാറ്റ്ഫോമും അതിൻ്റെ തിരഞ്ഞെടുത്ത അക്യുമുലേറ്റർ കോൺഫിഗറേഷനും പ്രോജക്റ്റിന് അനുയോജ്യമാണോ എന്ന് ടീമിന് അവലോകനം ചെയ്യാം.
ഒരു ഉൽപ്പന്ന-ഫിറ്റ് അവലോകനം അഭ്യർത്ഥിക്കുക