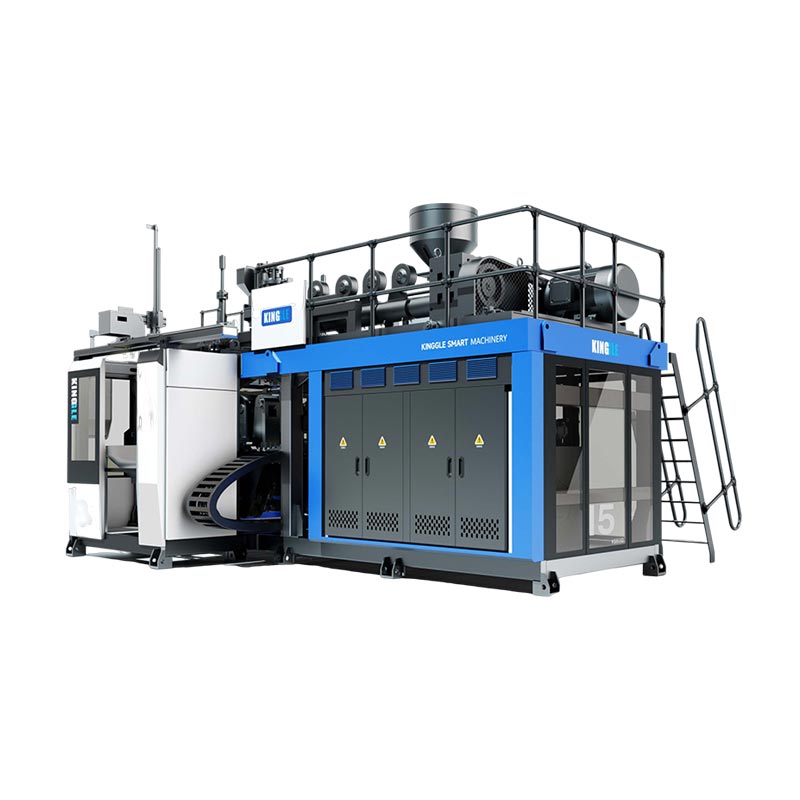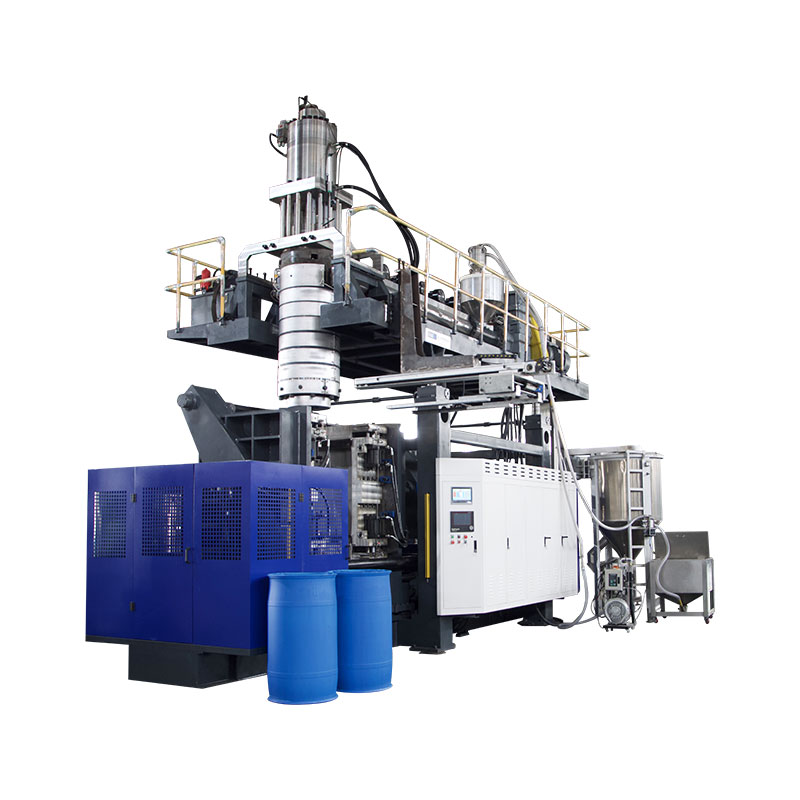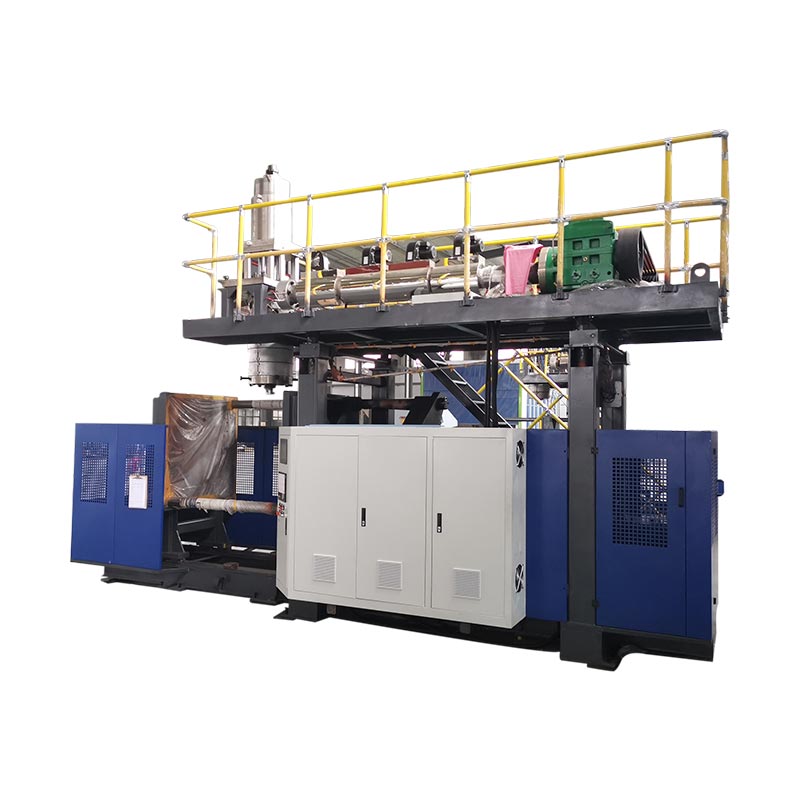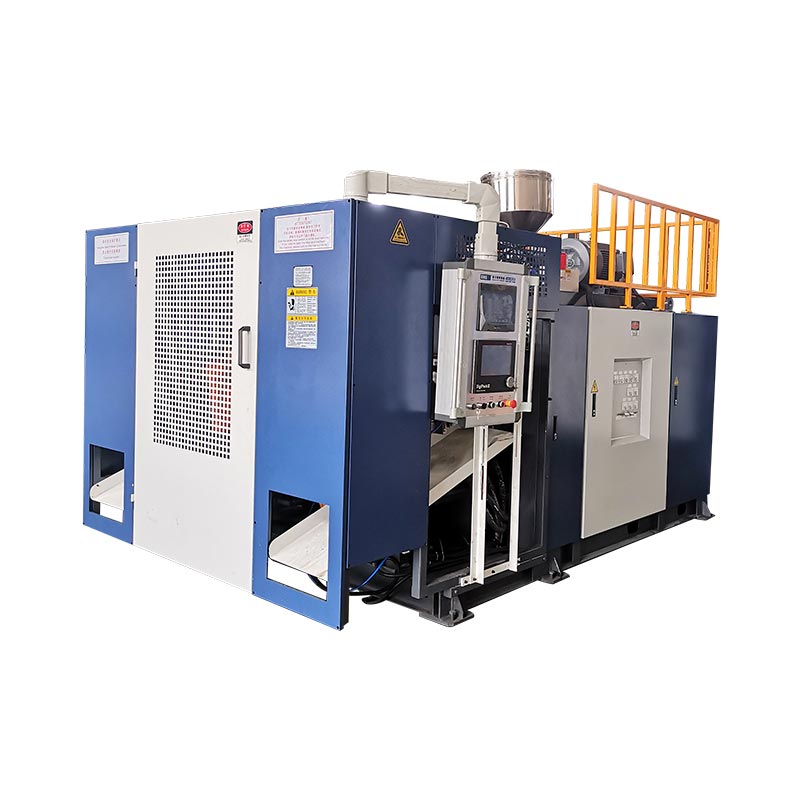
KGB200L/LP എന്നത് 220L ഡബിൾ-റിംഗ് കെമിക്കൽ ഡ്രമ്മുകൾക്കായുള്ള കിംഗിളിൻ്റെ 250L-ക്ലാസ് അക്യുമുലേറ്റർ ബ്ലോ മോൾഡിംഗ് പ്ലാറ്റ്ഫോമാണ്. ഒരു വർക്കിംഗ് പ്രോജക്റ്റിന് മോൾഡിംഗ് മെഷീനേക്കാൾ കൂടുതൽ ആവശ്യമാണ്. ഇതിന് അംഗീകൃത ഡ്രം സ്പെസിഫിക്കേഷൻ, പൊരുത്തപ്പെടുന്ന HMWHDPE, മോൾഡ് ആൻഡ് കൂളിംഗ് ഡിസൈൻ, പാരിസൺ പ്രോഗ്രാം, ടേക്ക്-ഔട്ട് ആൻഡ് ഡിഫ്ലാഷിംഗ്, ലീക്ക് ടെസ്റ്റിംഗ്, ട്രെയ്സ് ചെയ്യാവുന്ന ഗുണനിലവാര പരിശോധനകൾ, ഫാക്ടറി സ്വീകാര്യത പ്ലാൻ എന്നിവയും ആവശ്യമാണ്.
പൂർത്തിയായ പാക്കേജിൽ നിന്ന് പിന്നിലേക്ക് ഒരു കെമിക്കൽ ഡ്രം ലൈൻ ആസൂത്രണം ചെയ്യണം. ഡ്രം ഉദ്ദേശിച്ച ഉള്ളടക്കം കൈവശം വയ്ക്കണം. ഇത് നിർവചിക്കപ്പെട്ട കൈകാര്യം ചെയ്യൽ, ഗതാഗത പരിശോധനകൾ അതിജീവിക്കണം. അതിൻ്റെ ക്ലോഷറുകൾ, മതിൽ മാപ്പ്, പ്രൊഡക്ഷൻ റെക്കോർഡുകൾ എന്നിവ നിയന്ത്രണത്തിലായിരിക്കണം. വേഗത്തിലുള്ള ഡ്രൈ സൈക്കിൾ മാത്രം അവയൊന്നും തെളിയിക്കുന്നില്ല.
ഈ ഗൈഡ് പൂർണ്ണമായ സെല്ലിലൂടെ ഒരു ഡ്രം പിന്തുടരുന്നു. ഇത് പ്രസിദ്ധീകരിച്ച മെഷീൻ ഡാറ്റയെ പ്രോജക്റ്റ് ഇൻപുട്ടുകളിൽ നിന്ന് വേർതിരിക്കുന്നു. പ്രൊഡക്ഷൻ ട്രയൽ സമയത്ത് ഏതൊക്കെ ഫലങ്ങളാണ് തെളിയിക്കേണ്ടതെന്നും ഇത് കാണിക്കുന്നു.

- ഡ്രം ഡ്രോയിംഗ്, ക്ലോസറുകൾ, മെറ്റീരിയൽ, നെറ്റ് വെയ്റ്റ്, മതിൽ മാപ്പ് എന്നിവ ഫ്രീസ് ചെയ്യുക.
- എല്ലാ ട്രിം ഉൾപ്പെടെ, പൂർത്തിയായ ഭാരം മൊത്ത പാരിസൺ മാസ് ആക്കി മാറ്റുക.
- തല, പാരിസൺ പ്രോഗ്രാം, പൂപ്പൽ, തണുപ്പിക്കൽ എന്നിവ നിർണായക മേഖലകളുമായി പൊരുത്തപ്പെടുത്തുക.
- സൈക്കിളിൻ്റെ ഭാഗമായി കൈകാര്യം ചെയ്യൽ, ഡിഫ്ലാഷിംഗ്, പരിശോധന എന്നിവ നിർവ്വചിക്കുക.
- അംഗീകൃത റെസിൻ, ഉൽപ്പാദന ക്രമീകരണങ്ങൾ, അളക്കാവുന്ന പാസ് മാനദണ്ഡങ്ങൾ എന്നിവ ഉപയോഗിച്ച് ലൈൻ സ്വീകരിക്കുക.
പൂർണ്ണമായ 220L കെമിക്കൽ ഡ്രം സെൽ യഥാർത്ഥത്തിൽ ഉൾക്കൊള്ളുന്നു
യന്ത്രം പൊള്ളയായ ശരീരം ഉണ്ടാക്കുന്നു. സെൽ ആവർത്തിക്കാവുന്ന, സ്വീകാര്യമായ ഡ്രമ്മുകൾ നിർമ്മിക്കുന്നു. ആ വ്യത്യാസം വാങ്ങൽ പട്ടികയെ മാറ്റുന്നു. എഞ്ചിനീയറിംഗ് സമയത്ത് ചോദിക്കുന്ന ചോദ്യങ്ങളും ഇത് മാറ്റുന്നു.
ഫോർമുലേഷന് ആവശ്യമുള്ളപ്പോൾ റെസിൻ സംഭരണം, കൈമാറൽ, ഉണക്കൽ അല്ലെങ്കിൽ മിശ്രിതം എന്നിവ അപ്സ്ട്രീം ഉപകരണങ്ങളിൽ ഉൾപ്പെട്ടേക്കാം. നിറവും അഡിറ്റീവ് ഡോസിംഗും നിയന്ത്രിത പാചകക്കുറിപ്പുകൾ ആവശ്യമാണ്. Regrind-ന് ഒരു നിർവ്വചിച്ച ഉറവിടവും കണികാ അവസ്ഥയും അനുവദനീയമായ അനുപാതവും ആവശ്യമാണ്. എക്സ്ട്രൂഡറിൽ എന്താണ് എത്തിച്ചേരുന്നതെന്ന് ഈ ഇനങ്ങൾ നിർണ്ണയിക്കുന്നു. ഒരു അസ്ഥിരമായ ഫീഡിന് സ്ഥിരതയുള്ള ഒരു പാരിസൺ ഉണ്ടാക്കാൻ കഴിയില്ല.
കോർ സെല്ലിൽ എക്സ്ട്രൂഡർ സിസ്റ്റം, അക്യുമുലേറ്റർ ഹെഡ്, ക്ലാമ്പിംഗ് യൂണിറ്റ്, മോൾഡ്, ബ്ലോ പിൻസ് അല്ലെങ്കിൽ ബോട്ടം-ബ്ലോയിംഗ് ക്രമീകരണം, ഹൈഡ്രോളിക് സിസ്റ്റം, കൺട്രോളുകൾ എന്നിവ അടങ്ങിയിരിക്കുന്നു. കിംഗിളിൻ്റെKGB200L/LP ഉൽപ്പന്ന പേജ്പ്രസിദ്ധീകരിച്ച വിവരണത്തിൽ MOOG 100 കനം കൺട്രോളർ, റോബോട്ട് ആം, ബോട്ടം ബ്ലോയിംഗ് സിസ്റ്റം എന്നിവയും പട്ടികപ്പെടുത്തിയിട്ടുണ്ട്. അന്തിമ ഓർഡർ കൃത്യമായി വിതരണം ചെയ്ത പതിപ്പുകൾ തിരിച്ചറിയണം.
പൂപ്പൽ തുറക്കുമ്പോൾ താഴത്തെ പ്രവൃത്തി ആരംഭിക്കുന്നു. ചൂടുള്ള ഡ്രമ്മിന് നിയന്ത്രിത നീക്കം ആവശ്യമാണ്. സീലിംഗ് പ്രതലങ്ങൾക്ക് കേടുപാടുകൾ വരുത്താതെ മുകളിലും താഴെയുമുള്ള ഫ്ലാഷ് മുറിക്കണം. തുറക്കലുകൾക്ക് മെഷീനിംഗ് അല്ലെങ്കിൽ ഫിനിഷിംഗ് ആവശ്യമായി വന്നേക്കാം. അടയ്ക്കുന്നതിന് ഫിറ്റിംഗ് ആവശ്യമായി വന്നേക്കാം. സ്വീകാര്യമായ ഓരോ ഡ്രമ്മിനും അപ്പോൾ സമ്മതിച്ച അളവുകൾ, ഭാരം, മതിൽ, ചോർച്ച പരിശോധനകൾ എന്നിവ ആവശ്യമാണ്.
കൂളിംഗ് ഉപകരണങ്ങൾ, കംപ്രസ്ഡ് എയർ, മെറ്റീരിയൽ കൈകാര്യം ചെയ്യൽ, ട്രിം കളക്ഷൻ, സുരക്ഷിതമായ ആക്സസ് എന്നിവ ഈ സെല്ലിന് ചുറ്റും ഇരിക്കുന്നു. ഒരു ലബോറട്ടറി അല്ലെങ്കിൽ ഗുണനിലവാരമുള്ള പ്രദേശം അതിന് പുറത്ത് ഇരിക്കാം. ആ പ്രദേശം ദൈർഘ്യമേറിയ പരിശോധനകൾ, നിലനിർത്തിയ സാമ്പിളുകൾ, റെക്കോർഡ് അവലോകനം എന്നിവ കൈകാര്യം ചെയ്യുന്നു.
ഒരു സമ്പൂർണ്ണ വ്യാപ്തി ഓരോ അതിർത്തിക്കും പേരിടുന്നു. മോൾഡ് ചില്ലർ ആരാണ് വിതരണം ചെയ്യുന്നത്? ആരാണ് കംപ്രസ്സറും റിസീവറും നൽകുന്നത്? ആരാണ് റോബോട്ട് ഗാർഡിംഗിനെ ബന്ധിപ്പിക്കുന്നത്? ആരാണ് ലീക്ക് ടെസ്റ്റർ വിതരണം ചെയ്യുന്നത്? ഒരു അതിർത്തിക്ക് ഉടമ ഇല്ലെങ്കിൽ, അത് പലപ്പോഴും ഒരു സ്റ്റാർട്ടപ്പ് കാലതാമസമായി മാറുന്നു.
അന്തിമ കോൺഫിഗറേഷൻ തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് ഡ്രം സ്പെസിഫിക്കേഷൻ ലോക്ക് ചെയ്യുക
"220 ലിറ്റർ ഡ്രം" എന്ന വാചകം ഒരു പൂർണ്ണമായ സ്പെസിഫിക്കേഷനല്ല. രണ്ട് ഡ്രമ്മുകൾക്ക് നാമമാത്രമായ വോളിയം പങ്കിടാനാകുമെങ്കിലും വ്യത്യസ്ത പ്രോസസ്സ് വ്യവസ്ഥകൾ ആവശ്യമാണ്. ഒരു ക്ലോസ്ഡ്-ഹെഡ് ഡബിൾ റിംഗ് ഡ്രമ്മിന് ഒരു ഓപ്പൺ-ഹെഡ് ഡിസൈനിൽ നിന്ന് വ്യത്യസ്ത കഴുത്തുകളും കൈകാര്യം ചെയ്യുന്ന സോണുകളും ഉണ്ട്. ക്ലോഷർ സിസ്റ്റം, ഉള്ളടക്കം, ഗതാഗത റൂട്ട് എന്നിവയും പരിശോധനയെ ബാധിക്കുന്നു.
നിയന്ത്രിത ഡ്രോയിംഗ് ഉപയോഗിച്ച് ആരംഭിക്കുക. മൊത്തത്തിലുള്ള അളവുകൾ, നാമമാത്രവും ബ്രൈംഫുൾ ശേഷിയും, ഓപ്പണിംഗുകൾ, ക്ലോഷർ വിശദാംശങ്ങൾ, മണിനാദങ്ങൾ, വളയങ്ങൾ, ഹാൻഡിലുകൾ, ലേബൽ ഏരിയകൾ എന്നിവ ഉൾപ്പെടുത്തുക. പാർട്ടിംഗ് ലൈൻ അടയാളപ്പെടുത്തി പിഞ്ച്-ഓഫ് ചെയ്യുക. പൂരിപ്പിക്കൽ, പാലറ്റൈസിംഗ്, സ്റ്റാക്കിംഗ് അല്ലെങ്കിൽ ക്യാപ് ഫിറ്റ് എന്നിവയെ ബാധിക്കുന്ന എല്ലാ അളവുകളും തിരിച്ചറിയുക.
അക്കമിട്ട മതിൽ കനം ഉള്ള ഒരു മാപ്പ് ചേർക്കുക. മാപ്പ് മുകളിലെ വളയം, തോളിൽ, സൈഡ്വാൾ, ലോവർ റിംഗ്, ബേസ്, കഴുത്ത്, പിഞ്ച് ഏരിയകൾ എന്നിവ ഉൾക്കൊള്ളണം. ഒരു ശരാശരി മതിൽ നമ്പറിന് റെസിൻ എങ്ങനെ വിതരണം ചെയ്യപ്പെടുന്നുവെന്ന് കാണിക്കാൻ കഴിയില്ല. പ്രസിദ്ധീകരിച്ച 200L ആപ്ലിക്കേഷനായി Kinggle-ൻ്റെ പേജ് 3.5 മുതൽ 4 mm വരെ ലിസ്റ്റ് ചെയ്യുന്നു. അത് ഒരു പേജ്-നിർദ്ദിഷ്ട റഫറൻസായി ഉപയോഗിക്കുക, അംഗീകൃത വാൾ മാപ്പിന് പകരമായിട്ടല്ല.
നെറ്റ് മോൾഡഡ് ഭാരം രേഖപ്പെടുത്തുക. പ്രത്യേകം കൂട്ടിച്ചേർത്ത ക്ലോസറുകൾ ഉൾപ്പെടുത്തരുത്. തുടർന്ന് ടോപ്പ് ഫ്ലാഷ്, താഴത്തെ വാൽ, കഴുത്ത് സ്ക്രാപ്പ് എന്നിവയും മറ്റേതെങ്കിലും ട്രിം ചെയ്ത മെറ്റീരിയലും കണക്കാക്കുക. ഇത് മൊത്തത്തിലുള്ള പാരിസൺ ലക്ഷ്യം സൃഷ്ടിക്കുന്നു. 12 കിലോഗ്രാം ഫിനിഷ്ഡ് ഡ്രമ്മിന് 12 കിലോയ്ക്ക് മുകളിലുള്ള ഷോട്ട് ആവശ്യമായി വന്നേക്കാം, കാരണം ഈ പ്രക്രിയ നീക്കം ചെയ്യാവുന്ന വസ്തുക്കളും ഉണ്ടാക്കണം.
ഉദ്ദേശിച്ച ഉള്ളടക്കങ്ങൾ ഫയലിലുണ്ട്. സാന്ദ്രത, വിസ്കോസിറ്റി, പൂരിപ്പിക്കൽ താപനില, നീരാവി മർദ്ദം, രാസ അനുയോജ്യത ആവശ്യകതകൾ, പ്രതീക്ഷിക്കുന്ന സംഭരണ സമയം എന്നിവ ചേർക്കുക. നിയന്ത്രിത അപകടസാധ്യതയുള്ള സാധനങ്ങൾ ഡ്രം വഹിക്കുമോ എന്നും വാങ്ങുന്നയാൾ വ്യക്തമാക്കണം. ആ ഉത്തരം മൂല്യനിർണ്ണയ പാത മാറ്റുന്നു.
കിംഗിളിൻ്റെവിൽപ്പന പ്രക്രിയഫോട്ടോകൾ, ഡ്രോയിംഗുകൾ, ഭാരം, വലിപ്പം, മെറ്റീരിയൽ, കനം, ദൈനംദിന ഔട്ട്പുട്ട്, രാസ പ്രതിരോധം എന്നിവ ആവശ്യപ്പെടുന്നു. ആ ഇൻപുട്ടുകൾ ഒരു റിവിഷൻ നിയന്ത്രിത ഡ്രം ഡോസിയർ ആയിരിക്കണം. ഉദ്ധരണി, പൂപ്പൽ രൂപകൽപ്പന, സ്വീകാര്യത പ്ലാൻ എന്നിവയെല്ലാം ഒരേ പുനരവലോകനത്തിലേക്ക് ചൂണ്ടിക്കാണിക്കണം.
KGB200L/LP പ്രസിദ്ധീകരിച്ച ഡാറ്റ പൊരുത്തപ്പെടുന്ന ഒരു സെറ്റായി വായിക്കുക
KGB200L/LP പേജ് ഉപയോഗപ്രദമായ ഒരു ആരംഭ എൻവലപ്പ് നൽകുന്നു. ഇത് 250L പരമാവധി കണ്ടെയ്നർ ക്ലാസ്, ഒരു 39 t യന്ത്രം, ഒരു നിശ്ചിത ഓപ്പൺ-ക്ലോസിംഗ് ക്രമീകരണം എന്നിവ തിരിച്ചറിയുന്നു. 760 കെഎൻ ക്ലാമ്പിംഗ് ഫോഴ്സ്, 1300 ബൈ 1500 എംഎം പ്ലേറ്റൻ, 1100 ബൈ 1700 എംഎം പരമാവധി മോൾഡ് സൈസ് എന്നിവയും ഇത് പട്ടികപ്പെടുത്തുന്നു.
പബ്ലിക് എക്സ്ട്രൂഷൻ ടേബിളിൽ 32 എൽ/ഡി അനുപാതങ്ങളുള്ള രണ്ട് 100 എംഎം സ്ക്രൂകൾ കാണിക്കുന്നു. പ്രസിദ്ധീകരിച്ച HDPE ഉരുകൽ ശേഷി ഒരു സ്ക്രൂവിന് 180 kg/h ആണ്. പട്ടികയിൽ 25 എൽ അക്യുമുലേറ്ററും 18 കി.ഗ്രാം PE അക്യുമുലേറ്റർ-വെയ്റ്റ് റഫറൻസും ലിസ്റ്റുചെയ്യുന്നു. ഇവ മെഷീൻ-പേജ് മൂല്യങ്ങളാണ്. പൊരുത്തപ്പെടുന്ന ട്രയൽ ഇല്ലാതെ അവർ ഒരു പ്രത്യേക ഡ്രം, റെസിൻ അല്ലെങ്കിൽ സൈക്കിൾ തെളിയിക്കുന്നില്ല.
| പ്രസിദ്ധീകരിച്ച KGB200L/LP ഇനം | വെബ്സൈറ്റ് മൂല്യം | പ്രോജക്റ്റ് ഇപ്പോഴും എന്താണ് പരിശോധിക്കേണ്ടത് |
|---|---|---|
| പരമാവധി കണ്ടെയ്നർ ശേഷി | 250 എൽ | യഥാർത്ഥ പൂപ്പൽ, ഷോട്ട് ഡിമാൻഡ്, ജ്യാമിതി, നീക്കംചെയ്യൽ പാത |
| മെഷീൻ വലിപ്പവും ഭാരവും | 9.5 x 4.1 x 6.5 മീറ്റർ; 39 ടി | സർവീസ് ക്ലിയറൻസ്, ഫൗണ്ടേഷൻ, ട്രാൻസ്പോർട്ട് സ്പ്ലിറ്റ്, ലിഫ്റ്റിംഗ് പ്ലാൻ |
| ക്ലാമ്പിംഗ് ശക്തി | 760 കെ.എൻ | പ്രൊജക്റ്റഡ് ഏരിയ, ബ്ലോ പ്രഷർ, പിഞ്ച്-ഓഫ് ലോഡും മാർജിനും |
| പരമാവധി പൂപ്പൽ വലിപ്പം | 1100 x 1700 മി.മീ | പൂപ്പൽ എൻവലപ്പ്, ഹോസുകൾ, മാനിഫോൾഡുകൾ, ചലിക്കുന്ന ഭാഗങ്ങൾ എന്നിവ പൂർത്തിയാക്കുക |
| പൂപ്പൽ കനം | 810 മുതൽ 950 മി.മീ | അടച്ച പൂപ്പൽ സ്റ്റാക്കും പ്ലാറ്റൻ ഇൻ്റർഫേസ് ഡ്രോയിംഗും |
| സ്ക്രൂയും എൽ/ഡി | 100 എംഎം x 2; 32 എൽ/ഡി | ഓർഡർ ചെയ്ത ലെയർ ആർക്കിടെക്ചർ, റെസിൻ ഗ്രേഡ്, കളർ സിസ്റ്റം |
| പ്രസിദ്ധീകരിച്ച HDPE ഉരുകൽ ശേഷി | 180 kg/h x 2 | അംഗീകൃത HMWHDPE ഫോർമുലേഷനോടുകൂടിയ സ്ഥിരതയുള്ള ഔട്ട്പുട്ട് |
| അക്യുമുലേറ്റർ | 25 എൽ; 18 കി.ഗ്രാം PE റഫറൻസ് | ഗ്രോസ് പാരിസൺ മാസ്, റിസർവ്, പ്രോഗ്രാം ചെയ്ത പ്രൊഫൈൽ |
| വായു ഊതുക | 0.8 MPa; 1.8 m³/മിനിറ്റ് | ആവശ്യമായ വായുവിൻ്റെ ഗുണനിലവാരം, പീക്ക് ഫ്ലോ, റിസീവർ, മെഷീനിലെ മർദ്ദം |
| തണുത്ത വെള്ളം | 0.3 MPa; 120 എൽ/മിനിറ്റ് | വിതരണ താപനില, റിട്ടേൺ താപനില, ഗുണനിലവാരം, ചൂട് ലോഡ് |
| പവർ റഫറൻസ് പ്രസിദ്ധീകരിച്ചു | 70 മുതൽ 80 kW വരെ ശരാശരി | പരിധി, ഉൽപ്പന്നം, ക്രമീകരണങ്ങൾ, ഉൽപ്പാദന നില എന്നിവ അളക്കുക |
പേജ് 300 pcs/h "ഔട്ട്പുട്ട് (ഡ്രൈ സൈക്കിൾ)" ആയി പ്രദർശിപ്പിക്കുന്നു. അത് കെമിക്കൽ ഡ്രമ്മുകളുടെ ഉൽപ്പാദനം അല്ല. ഇത് ഒരു ഡ്രൈ മെഷീൻ മൂവ്മെൻ്റ് റഫറൻസ് വിവരിക്കുന്നു. ഒരേ പേജ് അതിൻ്റെ രാസ-ബാരൽ പ്രയോഗത്തിനായി മണിക്കൂറിൽ 17 മുതൽ 20 വരെ ഡ്രമ്മുകൾ പ്രത്യേകം പ്രസിദ്ധീകരിക്കുന്നു. രണ്ട് ലേബലുകളും കേടുകൂടാതെ സൂക്ഷിക്കുക.
ശരിയായ സ്വീകാര്യത ലക്ഷ്യം ഒരു സംഖ്യയും അല്ല. അംഗീകൃത ഉൽപ്പാദന വ്യവസ്ഥകളിൽ അംഗീകരിച്ച സമയത്തിന് ഇത് ഡ്രംസ് സ്വീകരിക്കുന്നു. ഓട്ടത്തിൽ എക്സ്ട്രൂഷൻ, ബ്ലോയിംഗ്, കൂളിംഗ്, ടേക്ക് ഔട്ട്, ട്രിമ്മിംഗ്, ഇൻസ്പെക്ഷൻ, കൗണ്ടഡ് സ്റ്റോപ്പുകൾ എന്നിവ ഉൾപ്പെടണം.
ബന്ധിപ്പിച്ച ഗ്രൂപ്പുകളിലെ ഡാറ്റ വായിക്കുക. പൂപ്പൽ അളവുകൾ ഓപ്പണിംഗ് സ്ട്രോക്കും നീക്കംചെയ്യൽ പാതയും ഉൾക്കൊള്ളുന്നു. അക്യുമുലേറ്റർ പിണ്ഡം ഗ്രോസ് ഷോട്ട് പിണ്ഡവും റെസിനും ചേർന്നതാണ്. വായു പ്രവാഹം മെഷീനിലെ മർദ്ദത്തോടൊപ്പമാണ്. ഒരു വലിയ മൂല്യത്തിന് സെല്ലിൽ മറ്റെവിടെയെങ്കിലും ഒരു ദുർബലമായ പൊരുത്തത്തിന് നഷ്ടപരിഹാരം നൽകാൻ കഴിയില്ല.
എന്തുകൊണ്ട് ഉദ്ധരണിയിൽ നിന്ന് /LP പ്രത്യയം അപ്രത്യക്ഷമാകരുത്
കിംഗിൾ നിലവിൽ രണ്ട് അനുബന്ധ ഉൽപ്പന്ന പേജുകൾ പ്രസിദ്ധീകരിക്കുന്നു. ഒരാൾ KGB200L/LP സ്പെഷ്യലൈസ്ഡ് കെമിക്കൽ ബാരൽ പ്ലാറ്റ്ഫോമിന് പേരിടുന്നു. KGB200L 220 ലിറ്റർ പ്ലാസ്റ്റിക് ഡ്രം മെഷീൻ എന്നാണ് മറ്റുള്ളവയുടെ പേര്. അവരുടെ പങ്കിട്ട 250L ക്ലാസ് മോഡൽ പേരുകൾ പരസ്പരം മാറ്റാവുന്നതല്ല.
KGB200L/LP പേജിൽ ഒരു 39 t മെഷീനും രണ്ട് 100 mm സ്ക്രൂകളും ലിസ്റ്റുചെയ്യുന്നു. അതിൻ്റെ വിവരണം ഒരു ഇരട്ട-പാളി അക്യുമുലേറ്റർ തലയിൽ കേന്ദ്രീകരിക്കുന്നു. KGB200L പേജ് ഒരു 36 t മെഷീനും ഒരു 120 mm സ്ക്രൂയും ലിസ്റ്റ് ചെയ്യുന്നു. HDPE-യ്ക്കായി ഇത് 320 കിലോഗ്രാം / മണിക്കൂർ പ്രസിദ്ധീകരിക്കുന്നു. രണ്ട് പേജുകളും ഒരേ ബ്രോഡ് മോൾഡ് എൻവലപ്പും 760 കെഎൻ ക്ലാമ്പ് റഫറൻസും കാണിക്കുന്നു.
ആ വ്യത്യാസം വാസ്തുവിദ്യയിലേക്ക് വിരൽ ചൂണ്ടുന്നു, ശേഷി മാത്രമല്ല. രണ്ട്-എക്സ്ട്രൂഡർ ലേഔട്ടിന് ഓർഡർ ചെയ്ത ലെയർ ഘടനയെ അല്ലെങ്കിൽ മെറ്റീരിയൽ സ്പ്ലിറ്റിനെ പിന്തുണയ്ക്കാൻ കഴിയും. ഒരു സിംഗിൾ-എക്സ്ട്രൂഡർ ലേഔട്ട് മറ്റൊരു മെൽറ്റ് പാത്ത് നൽകുന്നു. ഓരോ ലെയറിൻ്റെയും കൃത്യമായ പ്രവർത്തനത്തിന് ഇപ്പോഴും ഒരു രേഖാമൂലമുള്ള പ്രോസസ്സ് ഡയഗ്രം ആവശ്യമാണ്. രണ്ട് എക്സ്ട്രൂഡറുകൾ സ്വയമേവ ആവശ്യമായ തടസ്സമോ റീസൈക്കിൾ-ഉള്ളടക്ക ഘടനയോ വർണ്ണ ക്രമീകരണമോ സൃഷ്ടിക്കുമെന്ന് ഒരിക്കലും കരുതരുത്.
KGB200L/LP പബ്ലിക് പൊസിഷനിംഗ്
പ്രത്യേക 220L ഡബിൾ-റിംഗ് കെമിക്കൽ-ഡ്രം പ്ലാറ്റ്ഫോം. പേജിൽ രണ്ട് 100 എംഎം സ്ക്രൂകൾ, ഒരു ഡബിൾ ലെയർ ഹെഡ് ഡിസ്ക്രിപ്ഷൻ, 39 ടി മെഷീൻ വെയ്റ്റ് എന്നിവയുണ്ട്.
KGB200L പബ്ലിക് പൊസിഷനിംഗ്
220 ലിറ്റർ പ്ലാസ്റ്റിക് ഡ്രം മെഷീൻ. പേജിൽ ഒരു 120 എംഎം സ്ക്രൂ, 320 കിലോഗ്രാം/എച്ച് എച്ച്ഡിപിഇ മെൽറ്റ് കപ്പാസിറ്റി, 36 ടി മെഷീൻ വെയ്റ്റ് എന്നിവ ലിസ്റ്റുചെയ്യുന്നു.
ഒരു പർച്ചേസ് ഓർഡറിൽ പൂർണ്ണ മോഡൽ, റിവിഷൻ, കോൺഫിഗറേഷൻ എന്നിവ ഉൾപ്പെടുത്തണം. ഒരു പ്രോസസ്സ്-ഫ്ലോ ഡ്രോയിംഗ് അറ്റാച്ചുചെയ്യുക. എല്ലാ എക്സ്ട്രൂഡർ, മോട്ടോർ, സ്ക്രൂ, ഹെഡ് പാസേജ്, കൺട്രോളർ എന്നിവ ലിസ്റ്റുചെയ്യുക. ഓരോ ഭാഗവും ഏത് മെറ്റീരിയലാണ് നൽകുന്നത് എന്ന് കാണിക്കുക. ലെയർ അനുപാതം നിയന്ത്രിക്കുകയാണെങ്കിൽ, അതിൻ്റെ പ്രവർത്തന ശ്രേണിയും സ്ഥിരീകരണ രീതിയും നിർവ്വചിക്കുക.
ഈ നിയന്ത്രണം ഇരുവശങ്ങളെയും സംരക്ഷിക്കുന്നു. വാങ്ങുന്നയാൾ ഉദ്ദേശിച്ച വാസ്തുവിദ്യ സ്വീകരിക്കുന്നു. വിതരണക്കാരന് സ്ഥിരമായ ഒരു സാങ്കേതിക ലക്ഷ്യം ലഭിക്കുന്നു. ഇത് സ്പെയർ പാർട്സ് ലിസ്റ്റുകൾ, ഇലക്ട്രിക്കൽ ഡ്രോയിംഗുകൾ, ഓപ്പറേറ്റർ പരിശീലനം എന്നിവ ഇൻസ്റ്റാൾ ചെയ്ത മെഷീനുമായി വിന്യസിക്കുന്നു.
ഒരു ജനറിക് ലേബലല്ല, ഒരു പ്രൊഡക്ഷൻ ഇൻപുട്ടായി HMWHDPE നിയന്ത്രിക്കുക
കിംഗ്ളിൻ്റെ ആപ്ലിക്കേഷൻ റഫറൻസ് പേരുകൾ HMWHDPE. ഉയർന്ന തന്മാത്രാ ഭാരം ഉയർന്ന സാന്ദ്രത പോളിയെത്തിലീൻ എന്ന ചുരുക്കപ്പേരിൽ വിവരിക്കുന്നു. ഇത് ഒരു കൃത്യമായ ഗ്രേഡ് തിരിച്ചറിയുന്നില്ല. ഡ്രം പ്രകടനം തിരഞ്ഞെടുത്ത റെസിൻ, ഫോർമുലേഷൻ, പ്രോസസ്സിംഗ് ചരിത്രം, പാക്കേജ് ഡിസൈൻ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
അംഗീകൃത മെറ്റീരിയൽ ഫയലിൽ വിതരണക്കാരനും ഗ്രേഡും പേര് നൽകണം. മെറ്റീരിയൽ ഡാറ്റ ഷീറ്റ്, കളർ മാസ്റ്റർബാച്ച്, അഡിറ്റീവുകൾ, മാറ്റം-നിയന്ത്രണ നിയമങ്ങൾ എന്നിവ ചേർക്കുക. ഇൻകമിംഗ് ലോട്ടുകൾ എങ്ങനെ തിരിച്ചറിയുന്നുവെന്ന് രേഖപ്പെടുത്തുക. ഒരു ഇതര ഗ്രേഡ് അനുവദനീയമാണെങ്കിൽ, അത് സാധാരണ ഉൽപ്പാദനത്തിൽ പ്രവേശിക്കുന്നതിന് മുമ്പ് അംഗീകാര പരിശോധന പ്രസ്താവിക്കുക.
Regrind-ന് അതിൻ്റേതായ നിയമം ആവശ്യമാണ്. ഉപയോഗത്തിന് ശേഷമുള്ള റീസൈക്കിൾ ചെയ്ത മെറ്റീരിയലിൽ നിന്ന് ക്ലീൻ ഇൻ-പ്രോസസ് ട്രിം വേർതിരിക്കുക. അനുവദനീയമായ ഉറവിടം, തയ്യാറാക്കൽ, കണികാ വലിപ്പം, സംഭരണം, മിശ്രിത അനുപാതം എന്നിവ നിർവ്വചിക്കുക. ഗ്രൈൻഡറോ കൺവെയറോ നിർത്തുമ്പോൾ ഓപ്പറേറ്റർമാർ എങ്ങനെ പ്രതികരിക്കുന്നുവെന്ന് രേഖപ്പെടുത്തുക. യഥാർത്ഥ ഫീഡ് സ്ട്രീം നിയന്ത്രിച്ചില്ലെങ്കിൽ ഒരു റെസിപ്പി സ്ക്രീനിലെ ഒരു ശതമാനത്തിന് ചെറിയ മൂല്യമില്ല.
ഈർപ്പം, മലിനീകരണം, പിഴകൾ എന്നിവ തീറ്റയുടെയോ ഉപരിതലത്തിൻ്റെ ഗുണനിലവാരത്തെയോ തടസ്സപ്പെടുത്തും. മെറ്റീരിയൽ താപനിലയും ബൾക്ക് സ്വഭാവവും വീണ്ടെടുക്കൽ മാറ്റാൻ കഴിയും. പ്രൊഡക്ഷൻ ട്രയൽ സമയത്ത് യഥാർത്ഥ സിസ്റ്റം പരിശോധിക്കുക. റെസിൻ ഉദ്ദേശിച്ച ഹോപ്പർ, ബ്ലെൻഡർ, കൺവെയർ, റീഗ്രൈൻഡ് ലൂപ്പ് എന്നിവയിലൂടെ സഞ്ചരിക്കണം.
ഡ്രം രാസവസ്തുക്കൾ വഹിക്കുകയാണെങ്കിൽ, അനുയോജ്യത പൂർത്തിയായ പാക്കേജ് പ്രോഗ്രാമിൻ്റെതാണ്. മോൾഡിംഗ് മെഷീന് സ്വയം അനുയോജ്യത സ്ഥാപിക്കാൻ കഴിയില്ല. ഉദ്ദേശിച്ച പദാർത്ഥം, സംഭരണ കാലാവധി, പരിസ്ഥിതി എക്സ്പോഷർ, ബാധകമായ നിയമങ്ങൾ എന്നിവ തെളിവുകൾ നിർണ്ണയിക്കുന്നു.
മെറ്റീരിയൽ മാറ്റത്തിന് ഉരുകൽ ശക്തിയും തളർച്ചയും മാറ്റാൻ കഴിയും. വളയങ്ങളിലും കോണുകളിലും പാരിസൺ എങ്ങനെ വ്യാപിക്കുന്നു എന്നതിനെ ഇതിന് മാറ്റാൻ കഴിയും. അതുകൊണ്ടാണ് മെറ്റീരിയൽ അംഗീകാരവുംപാരിസൺ പ്രോഗ്രാമിംഗ്പ്രത്യേക പദ്ധതികളായി കൈകാര്യം ചെയ്യാൻ പാടില്ല.
വളയങ്ങൾ, തോളുകൾ, ബേസ്, ക്ലോസറുകൾ എന്നിവയ്ക്ക് ചുറ്റും പാരിസൺ നിർമ്മിക്കുക
ഒരു വലിയ ഡ്രം തുല്യമായി നീട്ടുന്നില്ല. തോളിൽ പൂപ്പലിൻ്റെ ഒരു ഭാഗത്ത് സഞ്ചരിക്കുന്നു. താഴത്തെ മൂല മറ്റൊരു മേൽ സഞ്ചരിക്കുന്നു. വളയങ്ങൾ, ബേസ് കോൺടാക്റ്റ്, കഴുത്ത് പ്രദേശങ്ങൾ എന്നിവ ഓരോന്നും പാരിസണിനോട് വ്യത്യസ്ത വസ്തുക്കൾ ആവശ്യപ്പെടുന്നു. ഒരു ഡൈ ഗ്യാപ്പിന് എല്ലാ സോണുകളും തുല്യമായി സേവിക്കാൻ കഴിയില്ല.
പിണ്ഡത്തോടെ ആരംഭിക്കുക. പൂർത്തിയായ ഡ്രം, ടോപ്പ് ഫ്ലാഷ്, താഴെയുള്ള ഫ്ലാഷ്, നെക്ക് സ്ക്രാപ്പ്, മറ്റ് ട്രിം എന്നിവ ചേർക്കുക. ഇതാണ് മൊത്തത്തിലുള്ള പാരിസൺ പിണ്ഡം. അംഗീകൃത റെസിൻ അടിസ്ഥാനത്തിൽ ഓർഡർ ചെയ്ത അക്യുമുലേറ്റർ കപ്പാസിറ്റിയുമായി ഇത് താരതമ്യം ചെയ്യുക. പ്രസിദ്ധീകരിച്ച മാക്സിമം കൃത്യമായി പൊരുത്തപ്പെടുത്തുന്നതിന് പകരം ഒരു എഞ്ചിനീയറിംഗ് റിസർവ് വിടുക.
പൂർത്തിയായ ഡ്രം മാസ് + മുകളിലെ ഫ്ലാഷ് + താഴത്തെ വാൽ + കഴുത്ത് അല്ലെങ്കിൽ ഹാൻഡിൽ സ്ക്രാപ്പ് + മറ്റ് ട്രിം ചെയ്ത മെറ്റീരിയൽ
അടുത്തതായി, പാരിസൺ അതിൻ്റെ നീളത്തിൽ മാപ്പ് ചെയ്യുക. അംഗീകൃത ഡ്രമ്മിൽ നിന്ന് അക്കമിട്ട മതിൽ മാപ്പ് ഉപയോഗിക്കുക. ഓരോ നിർണായക ഡ്രം ലൊക്കേഷനും പാരിസൺ പ്രോഗ്രാമിലെ ഒരു സ്ഥാനത്തേക്ക് ബന്ധിപ്പിക്കുക. ആദ്യ പ്രൊഫൈൽ ഒരു ആരംഭ പാചകക്കുറിപ്പ് മാത്രമാണ്. പ്രൊഡക്ഷൻ ട്രയൽ അളന്ന മതിൽ ഫലങ്ങളിൽ നിന്ന് അത് അപ്ഡേറ്റ് ചെയ്യണം.
ഡബിൾ റിംഗ് സോണുകൾ കാണുക. വളരെ കുറച്ച് മെറ്റീരിയലിന് പ്രാദേശിക മതിൽ കുറയ്ക്കാനോ റിംഗ് ജ്യാമിതി മാറ്റാനോ കഴിയും. അമിതഭാരം, തണുപ്പിക്കൽ സമയം, ഫ്ലാഷ് എന്നിവ വർദ്ധിപ്പിക്കും. കഴുത്തുകൾക്കും അടയ്ക്കലുകൾക്കും സ്ഥിരമായ ജ്യാമിതി ആവശ്യമാണ്. കോൺടാക്റ്റിനും ഇംപാക്ട് പ്രകടനത്തിനും അടിസ്ഥാനത്തിന് മതിയായ മെറ്റീരിയൽ ആവശ്യമാണ്. ഈ ലക്ഷ്യങ്ങളൊന്നും മുഴുവൻ ഡ്രമ്മും ഭാരമുള്ളതാക്കുന്നതിലൂടെ പരിഹരിക്കപ്പെടുന്നില്ല.
അക്യുമുലേറ്റർ ഡിസ്ചാർജും പ്രധാനമാണ്. നിയന്ത്രിത സമയത്തിനുള്ളിൽ പാരിസൺ അച്ചിൽ പ്രവേശിക്കണം. ഉരുകുന്ന താപനില, ഡിസ്ചാർജ് വേഗത, ഡൈ-ഗാപ്പ് ചലനം, പൂപ്പൽ ക്ലോസ് ടൈമിംഗ് എന്നിവ സംവദിക്കുന്നു. പാരിസൺ വളരെ നേരം തൂങ്ങിക്കിടക്കുകയാണെങ്കിൽ, പൂപ്പൽ അടയ്ക്കുന്നതിന് മുമ്പ് സാഗ് മതിൽ മാപ്പ് മാറ്റുന്നു.

അന്തിമ പ്രൊഫൈൽ ഒരു റിവിഷൻ നമ്പർ ഉപയോഗിച്ച് സംഭരിക്കുക. ഡൈ ടൂളിംഗ്, റെസിൻ, താപനില സെറ്റ് പോയിൻ്റുകൾ, ഡിസ്ചാർജ് സമയം, സാമ്പിൾ മതിൽ മാപ്പ് എന്നിവ രേഖപ്പെടുത്തുക. അത്തരം വ്യവസ്ഥകളില്ലാത്ത ഒരു പ്രൊഫൈൽ പുനർനിർമ്മിക്കാൻ പ്രയാസമാണ്.
ഡ്രം മോൾഡും കൂളിംഗ് സർക്യൂട്ടും ഒരു ഡിസൈൻ തീരുമാനമായി പരിഗണിക്കുക
പൊതു മോൾഡ് എൻവലപ്പ് ഒരു ഫിറ്റ് ചെക്ക് മാത്രമാണ്. പൂപ്പൽ തുല്യമായി തണുക്കുമെന്നോ ഡ്രം പുറത്തുവിടുമെന്നോ റോബോട്ട് മായ്ക്കുമെന്നോ ഇത് തെളിയിക്കുന്നില്ല. പൂർണ്ണമായ പൂപ്പൽ അസംബ്ലി അവലോകനം ചെയ്യുക. മാനിഫോൾഡുകൾ, ഹോസ് ബെൻഡുകൾ, ബ്ലോ ഹാർഡ്വെയർ, ചലിക്കുന്ന ഇൻസെർട്ടുകൾ, പിഞ്ച് ബ്ലോക്കുകൾ, ലിഫ്റ്റിംഗ് പോയിൻ്റുകൾ എന്നിവ ഉൾപ്പെടുത്തുക.
പാർട്ടിംഗ് ലൈനും പിഞ്ച്-ഓഫും കനത്ത പാരിസണിനെ നിയന്ത്രിക്കണം. കട്ട് അമിതമായ വസ്തുക്കൾ കുടുക്കാതെ സ്ഥിരമായി മുദ്രയിടണം. ഫ്ലാഷ് പോക്കറ്റുകൾക്ക് പ്രതീക്ഷിക്കുന്ന പിണ്ഡത്തിന് ഇടം ആവശ്യമാണ്. ഡ്രം ഡ്രോയിംഗും ഡൗൺസ്ട്രീം ഫിനിഷിംഗ് രീതിയുമായി നെക്ക്, താഴെ-ബ്ലോ വിശദാംശങ്ങൾ പൊരുത്തപ്പെടണം.
ഡ്രമ്മിൻ്റെ തെർമൽ ലോഡിന് അനുസരിച്ചായിരിക്കണം തണുപ്പിക്കൽ. വളയങ്ങളും കട്ടിയുള്ള സംക്രമണങ്ങളും ചൂട് നിലനിർത്താൻ കഴിയും. നീക്കം ചെയ്യുമ്പോൾ വിശാലമായ പാർശ്വഭിത്തികൾ രൂപഭേദം വരുത്താം. ബേസ്, ക്ലോഷർ സോണുകൾക്ക് കർശനമായ താപനില നിയന്ത്രണം ആവശ്യമായി വന്നേക്കാം. മുഴുവൻ അച്ചിനും ഒരു ലളിതമായ സർക്യൂട്ട് ഉപയോഗിക്കുന്നതിന് പകരം ഈ ആവശ്യങ്ങൾക്ക് ചുറ്റുമുള്ള ചാനലുകൾ രൂപകൽപ്പന ചെയ്യുക.
പേരുള്ള കൂളിംഗ് സോണുകളായി പൂപ്പൽ വിഭജിക്കുക. ഓരോ സോണിനും ഒരു ടാർഗെറ്റ് ഫ്ലോയും ഇൻലെറ്റ് അവസ്ഥയും നൽകുക. ആക്സസ് ചെയ്യാവുന്ന കണക്ഷനുകളും ഫ്ലഷിംഗ് പ്ലാനും നൽകുക. ട്രയൽ സമയത്ത്, വിതരണവും റിട്ടേൺ താപനിലയും രേഖപ്പെടുത്തുക. ഒരു പ്രഷർ റീഡിംഗിന് മാത്രം ചൂട് ഓരോ സർക്യൂട്ടും വിടുന്നുണ്ടോ എന്ന് കാണിക്കാൻ കഴിയില്ല.
നീക്കം ചെയ്യൽ താപനില സൈക്കിളിൻ്റെ ഭാഗമാണ്. ഡ്രം മൃദുവായിരിക്കുമ്പോൾ തന്നെ നേരത്തെയുള്ള റിലീസ് ഔട്ട്പുട്ട് വർദ്ധിപ്പിക്കും. റോബോട്ടിനോ കൺവെയർക്കോ ഓപ്പറേറ്ററിനോ വളയങ്ങളോ സീലിംഗ് പ്രതലങ്ങളോ വളച്ചൊടിക്കാൻ കഴിയും. ഡൈമൻഷണൽ, ഫങ്ഷണൽ തെളിവുകൾ ഉപയോഗിച്ച് സുരക്ഷിതമായ നീക്കം ചെയ്യൽ അവസ്ഥ നിർവ്വചിക്കുക.
മെഷീൻ കൂളിംഗ്-വാട്ടർ റഫറൻസുകളായി Kinggle പേജ് 0.3 MPa, 120 L/min ലിസ്റ്റ് ചെയ്യുന്നു. ഈ മൂല്യങ്ങൾ കണക്ഷൻ്റെ വലുപ്പത്തെ സഹായിക്കുന്നു. അവ പൂർണ്ണമായ ചില്ലർ സ്പെസിഫിക്കേഷനല്ല. അവസാന തണുപ്പിക്കൽ പാക്കേജിന് ജലത്തിൻ്റെ താപനില, ആംബിയൻ്റ് ഡിസൈൻ അവസ്ഥ, പൂപ്പൽ ചൂട് ലോഡ്, മെഷീൻ ചൂട് ലോഡ്, ഒഴുക്ക് സ്ഥിരത, ജലത്തിൻ്റെ ഗുണനിലവാരം എന്നിവ ആവശ്യമാണ്.
ഉപയോഗിക്കുകഎക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് മോൾഡ് ഡിസൈൻ ഗൈഡ്വെൻ്റിംഗ്, പിഞ്ച് ഓഫ്, കൂളിംഗ്, റിലീസ് എന്നിവ അവലോകനം ചെയ്യാൻ. മെഷീൻ ലേഔട്ടിൻ്റെ അതേ സാങ്കേതിക ഫയലിൽ അംഗീകരിച്ച പൂപ്പൽ ഡ്രോയിംഗ് ഇടുക.
സൈക്കിളിനുള്ളിൽ ടേക്ക്-ഔട്ട്, ഡിഫ്ലാഷിംഗ്, ലീക്ക് ടെസ്റ്റിംഗ് എന്നിവ ആസൂത്രണം ചെയ്യുക
പൂപ്പൽ തുറക്കുമ്പോൾ മോൾഡിംഗ് സൈക്കിൾ അവസാനിക്കുന്നില്ല. ഒരു വലിയ ഡ്രമ്മിന് ഇപ്പോഴും സുരക്ഷിതമായ നീക്കം ചെയ്യലും നിയന്ത്രിത ഫിനിഷിംഗും ആവശ്യമാണ്. ഈ ഘട്ടങ്ങൾ മെഷീൻ നിർമ്മിച്ചതിന് ശേഷം ചേർത്താൽ യഥാർത്ഥ ഔട്ട്പുട്ട് പരിധിയായി മാറും.
ടേക്ക്-ഔട്ട് ഉപയോഗിച്ച് ആരംഭിക്കുക. ഗ്രിപ്പ് ലൊക്കേഷൻ, ഡ്രം താപനില, പേലോഡ്, ചലന പാത എന്നിവ നിർവചിക്കുക. റോബോട്ട് പൂപ്പൽ മായ്ക്കുകയും ഹാർഡ്വെയർ സംരക്ഷിക്കുകയും ഊതുകയും വേണം. അതിൻ്റെ പിടി ഒരു ഊഷ്മള മോതിരം തകർക്കുകയോ ലേബൽ പാനൽ അടയാളപ്പെടുത്തുകയോ ചെയ്യരുത്. ഹാൻഡ്ഓഫ് പോയിൻ്റ് അനിയന്ത്രിതമായ റോളിംഗ് ഇല്ലാതെ ഡ്രമ്മിനെ പിന്തുണയ്ക്കണം.
അടുത്തതായി, ഓരോ മുറിവും മാപ്പ് ചെയ്യുക. ടോപ്പ് ഫ്ലാഷ്, താഴത്തെ വാൽ, കഴുത്ത് മെറ്റീരിയൽ എന്നിവയ്ക്ക് വ്യത്യസ്ത ഉപകരണങ്ങൾ ആവശ്യമായി വന്നേക്കാം. ക്ലോഷർ മുഖങ്ങളും നിർണായക അളവുകളും സംരക്ഷിക്കുക. തറയുടെ അവശിഷ്ടങ്ങളുമായി കലർത്താതെ ട്രിം ശേഖരിക്കുക. ക്ലീൻ ട്രിം പ്രക്രിയയിലേക്ക് മടങ്ങുകയാണെങ്കിൽ, ഗ്രൈൻഡറിലേക്കും ബ്ലെൻഡറിലേക്കും വഴി കാണിക്കുക.
ചോർച്ച പരിശോധനയ്ക്ക് രേഖാമൂലമുള്ള ഒരു അതിർത്തി ആവശ്യമാണ്. പരിശോധിച്ച ഓപ്പണിംഗുകൾ, ക്ലോഷർ അവസ്ഥ, മർദ്ദം അല്ലെങ്കിൽ വാക്വം രീതി, സ്റ്റെബിലൈസേഷൻ സമയം, ടെസ്റ്റ് സമയം, നിരസിക്കുന്ന പരിധി എന്നിവ നിർവചിക്കുക. പരാജയത്തിന് ശേഷം എന്ത് സംഭവിക്കുമെന്നും നിർവചിക്കുക. നിരസിച്ച ഡ്രം അതിൻ്റെ അറ, സമയ വിൻഡോ, പ്രോസസ്സ് റെക്കോർഡ് എന്നിവയിൽ കണ്ടെത്താനാകും.
| സ്റ്റേഷൻ | ഇൻപുട്ട് | ഔട്ട്പുട്ട് | പിടിക്കാനുള്ള തെളിവ് |
|---|---|---|---|
| റോബോട്ട് എടുക്കൽ | ചൂടുള്ള രൂപപ്പെടുത്തിയ ഡ്രം | ട്രിം സ്റ്റേഷനിൽ പിന്തുണയുള്ള ഡ്രം | ക്ലിയറൻസ്, ഗ്രിപ്പ് മാർക്കുകൾ, സൈക്കിൾ സമയം, ആവർത്തനക്ഷമത |
| ഡിഫ്ലാഷിംഗ് | പ്രോസസ്സ് ട്രിം ഉള്ള ഡ്രം | പൂർത്തിയായ അറ്റങ്ങൾ വൃത്തിയാക്കുക | ഗുണനിലവാരം, ഡ്രം കേടുപാടുകൾ, ട്രിം പിണ്ഡം എന്നിവ മുറിക്കുക |
| ഓപ്പണിംഗ് ഫിനിഷ് | വാർത്തെടുത്ത കഴുത്തുകൾ | ക്ലോഷർ-റെഡി ഇൻ്റർഫേസുകൾ | അളവുകൾ, ഉപരിതലം, ഗേജ് ഫലങ്ങൾ |
| ചോർച്ച പരിശോധന | പൂർത്തിയായ ഡ്രം, ടെസ്റ്റ് ക്ലോസറുകൾ | കടന്നുപോകുക അല്ലെങ്കിൽ കണ്ടെത്താവുന്ന നിരസിക്കുക | പാചകക്കുറിപ്പ്, ഫലം, ഉപകരണ ഐഡി, ടൈംസ്റ്റാമ്പ് |
| അന്തിമ പരിശോധന | പരീക്ഷിച്ച ഡ്രം | സ്വീകരിച്ച ഉൽപ്പന്നം അല്ലെങ്കിൽ നിയന്ത്രിത നിരസിക്കുക | ഭാരം, മതിൽ മാപ്പ്, അളവുകൾ, രൂപം |
ഫാക്ടറി ട്രയൽ സമയത്ത് ഓരോ സ്റ്റേഷനിലും സമയം. ടേക്ക്-ഔട്ട് റൂട്ട് ദൈർഘ്യമേറിയതോ ട്രിം സ്റ്റേഷൻ നിറഞ്ഞതോ ആയതിനാൽ ഒരു മോൾഡിംഗ് മെഷീൻ കാത്തിരിക്കാം. ആ കാലതാമസങ്ങൾ അംഗീകൃത ഔട്ട്പുട്ടിൽ ഉൾപ്പെടുന്നു. ഡ്രൈ-സൈക്കിൾ നമ്പറിന് പിന്നിൽ അവ മറയ്ക്കാൻ പാടില്ല.
യുഎൻ പാക്കേജിംഗ് അംഗീകാരത്തിൽ നിന്ന് യന്ത്ര ശേഷി വേർതിരിക്കുക
പ്രസിദ്ധീകരിച്ച ആപ്ലിക്കേഷനിൽ നിന്നുള്ള ഡ്രമ്മുകൾക്ക് 3 മീറ്റർ ഡ്രോപ്പ് ടെസ്റ്റ് വിജയിക്കാനും യുഎൻ സർട്ടിഫിക്കേഷൻ പൂർത്തിയാക്കാനും കഴിയുമെന്ന് Kinggle-ൻ്റെ ഉൽപ്പന്ന പേജ് പറയുന്നു. പ്രസ്താവിച്ച അപേക്ഷയുമായി ആ ക്ലെയിം ബന്ധിപ്പിച്ച് സൂക്ഷിക്കുക. ഓരോ ഡ്രമ്മിനും പൂരിപ്പിക്കൽ പദാർത്ഥത്തിനും മാർക്കറ്റിനും ഒരു ഗ്യാരണ്ടിയായി ഇത് മാറ്റിയെഴുതരുത്.
ഒരു യന്ത്രത്തിന് യുഎൻ പാക്കേജിംഗ് മാർക്ക് നൽകാൻ കഴിയില്ല. പ്രസക്തമായ സിസ്റ്റത്തിന് കീഴിലുള്ള ഒരു പാക്കേജിംഗ് ഡിസൈൻ തരത്തിന് അംഗീകാരം ബാധകമാണ്. പൂർത്തിയായ ഡ്രം, ക്ലോസറുകൾ, ഉള്ളടക്കങ്ങൾ അല്ലെങ്കിൽ ടെസ്റ്റ് മീഡിയ, തയ്യാറാക്കൽ, കണ്ടീഷനിംഗ്, ടെസ്റ്റ് ഫലങ്ങൾ എന്നിവയെല്ലാം പ്രധാനമാണ്. ഡിസൈൻ പാസ്സായതിന് ശേഷം നിലവിലുള്ള നിർമ്മാണ നിയന്ത്രണങ്ങളും പ്രധാനമാണ്.
യുണൈറ്റഡ് നേഷൻസ് എക്കണോമിക് കമ്മീഷൻ ഫോർ യൂറോപ്പ് പ്രസിദ്ധീകരിച്ചുയുഎൻ മോഡൽ റെഗുലേഷൻസ്. റിവിഷൻ 24 2025-ൽ പ്രസിദ്ധീകരിച്ചു. ബാധകമായ ദേശീയ അല്ലെങ്കിൽ മോഡൽ നിയമങ്ങൾ ഒരു പ്രത്യേക പതിപ്പ് ഉപയോഗിക്കാം അല്ലെങ്കിൽ ആവശ്യകതകൾ ചേർക്കാം. ഡെസ്റ്റിനേഷൻ മാർക്കറ്റിനുള്ള അതോറിറ്റി, ടെസ്റ്റ് ലബോറട്ടറി, അംഗീകാര റൂട്ട് എന്നിവ സ്ഥിരീകരിക്കുക.
രണ്ട് തെളിവ് പാളികൾ നിർമ്മിക്കുക. ആദ്യത്തേത് മെഷീൻ ഫാക്ടറി സ്വീകാര്യത പരിശോധനയാണ്. ഓർഡർ ചെയ്ത സെൽ നിർവചിക്കപ്പെട്ട വ്യവസ്ഥകളിൽ സമ്മതിച്ച ഡ്രം പ്രവർത്തിപ്പിക്കുന്നുവെന്ന് ഇത് തെളിയിക്കുന്നു. രണ്ടാമത്തേത് പാക്കേജിംഗ് ഡിസൈൻ-ടൈപ്പ് ടെസ്റ്റിംഗ് ആണ്. ഇത് ബാധകമായ പ്രോഗ്രാമിനെതിരെ പൂർത്തിയായ പാക്കേജിംഗ് തെളിയിക്കുന്നു. ഒന്ന് മറ്റൊന്നിന് പകരമാവില്ല.
മെഷീൻ ട്രയൽ സമയത്ത്, പിന്നീടുള്ള പരിശോധനയെ പിന്തുണയ്ക്കുന്ന സവിശേഷതകൾ അളക്കുക. നെറ്റ് മാസ്, ഗ്രോസ് ഷോട്ട് മാസ്, മതിൽ മാപ്പ്, ക്ലോഷർ അളവുകൾ, റിംഗ് ജ്യാമിതി, ചോർച്ച ഫലം, പ്രോസസ്സ് ക്രമീകരണങ്ങൾ എന്നിവ രേഖപ്പെടുത്തുക. ലേബൽ ചെയ്ത സാമ്പിളുകൾ സൂക്ഷിക്കുക. ഇത് പാക്കേജിംഗ് ടെസ്റ്റ് ടീമിന് കണ്ടെത്താനാകുന്ന ഒരു തുടക്കം നൽകുന്നു.
ഉൽപ്പന്ന പരിശോധനാ ഉദ്ദേശത്തെ കുറിച്ചുള്ള കൂടുതൽ വിശദാംശങ്ങൾക്ക്, Kinggle-ൻ്റെ നിലവിലുള്ളത് ഉപയോഗിക്കുകകെമിക്കൽ ഡ്രം ഡ്രോപ്പ്-ടെസ്റ്റ് ഗൈഡ്. ഇപ്പോഴത്തെ ലേഖനം പ്രൊഡക്ഷൻ സെല്ലിൽ ശ്രദ്ധ കേന്ദ്രീകരിക്കുക. ഒരേ കാര്യം പറയുന്ന രണ്ട് പേജുകൾ വായിക്കാതെ തന്നെ മെഷീൻ-ഇൻ്റഗ്രേഷൻ ഉത്തരമോ ടെസ്റ്റിംഗ് ഉത്തരമോ കണ്ടെത്താൻ ആ വേർതിരിവ് വാങ്ങുന്നവരെ സഹായിക്കുന്നു.
യഥാർത്ഥ ഉൽപ്പാദന പരിപാടികളിൽ നിന്ന് സ്വീകരിച്ച ഔട്ട്പുട്ട് കണക്കാക്കുക
ഉൽപ്പന്ന പേജ് അതിൻ്റെ പേരുള്ള ആപ്ലിക്കേഷനായി മണിക്കൂറിൽ 17 മുതൽ 20 വരെ ഡ്രമ്മുകൾ പ്രസിദ്ധീകരിക്കുന്നു. അത് ഉപയോഗപ്രദമായ ആസൂത്രണ റഫറൻസാണ്. മറ്റൊരു ഡ്രമ്മിന് ഇത് ഗ്യാരണ്ടീഡ് നിരക്കല്ല. ഭാരം, മതിൽ മാപ്പ്, റെസിൻ, മോൾഡ് കൂളിംഗ്, ടേക്ക് ഔട്ട്, ഇൻസ്പെക്ഷൻ എന്നിവയെല്ലാം ഫലം മാറ്റും.
സമയബന്ധിതമായ ഓട്ടത്തോടെ ആരംഭിക്കുക. ഓരോ മോൾഡിംഗ് ഇവൻ്റും എണ്ണുക. തുടർന്ന് ഓരോ ഡ്രമ്മും അംഗീകരിച്ചതോ നിരസിച്ചതോ അല്ലെങ്കിൽ ഒരു പരിശോധനയ്ക്കായി കാത്തിരിക്കുന്നതോ ആയി തരംതിരിക്കുക. ഓരോ സ്റ്റോപ്പും അതിൻ്റെ കാരണവും രേഖപ്പെടുത്തുക. ഉൽപ്പാദനത്തെ നിയന്ത്രിക്കുന്ന അതേ ഗുണനിലവാര പദ്ധതി ഉപയോഗിക്കുക.
സ്വീകാര്യമായ ഡ്രമ്മുകൾ ÷ നിരീക്ഷിച്ച ഉൽപാദന മിനിറ്റ് x 60
മൊത്തം മെറ്റീരിയൽ ഡിമാൻഡും കണക്കാക്കുക. മണിക്കൂറിൽ ഇവൻ്റുകൾ രൂപപ്പെടുത്തുന്നതിലൂടെ മൊത്തത്തിലുള്ള പാരിസൺ പിണ്ഡം ഗുണിക്കുക. പൂർത്തിയായ ഡ്രം ഭാരം കാറ്റലോഗ് നിരക്ക് കൊണ്ട് ഗുണിക്കരുത്. ആ കുറുക്കുവഴി ഫ്ലാഷ്, നിരസിക്കുക, സ്റ്റാർട്ടപ്പ് മെറ്റീരിയലുകൾ, മറ്റ് പ്രോസസ്സ് നഷ്ടങ്ങൾ എന്നിവ അവഗണിക്കുന്നു.
ഗ്രോസ് പാരിസൺ മാസ് x മോൾഡിംഗ് ഇവൻ്റുകൾ ഓരോ മണിക്കൂറിലും
റീവർക്ക് അല്ലെങ്കിൽ റീടെസ്റ്റ് എന്നിവയിൽ നിന്ന് ഫസ്റ്റ്-പാസ് യീൽഡ് വേർതിരിക്കുക. ലീക്ക് സ്റ്റേഷൻ പരാജയപ്പെടുകയും പിന്നീട് ക്ലോഷർ അഡ്ജസ്റ്റ്മെൻ്റിന് ശേഷം കടന്നുപോകുകയും ചെയ്യുന്ന ഒരു ഡ്രം ഇവൻ്റ് ലോഗിൽ നിന്ന് അപ്രത്യക്ഷമാകരുത്. കാരണം പ്രധാനമാണ്. ഇത് മോൾഡിംഗ്, ഫിനിഷിംഗ്, ക്ലോഷർ അസംബ്ലി അല്ലെങ്കിൽ ടെസ്റ്റർ എന്നിവയെ ചൂണ്ടിക്കാണിച്ചേക്കാം.
തണുപ്പിക്കൽ പലപ്പോഴും സൈക്കിളിനെ നിയന്ത്രിക്കുന്നു. കുറച്ച് സെക്കൻ്റുകൾ അധികമായി റിംഗ് ജ്യാമിതിയെ സംരക്ഷിക്കുന്നുവെങ്കിൽ, ആ സമയം അംഗീകൃത നിരക്കിലായിരിക്കും. ഓവൽ കഴുത്തുകളോ അസ്ഥിരമായ അളവുകളോ സൃഷ്ടിക്കുന്ന വേഗത്തിലുള്ള റിലീസ് ഉൽപ്പാദനക്ഷമത നേട്ടമല്ല.
വീണ്ടെടുക്കലും ഡൗൺസ്ട്രീം ബാലൻസും തുറന്നുകാട്ടാൻ മതിയായ ദീർഘദൂര ഓട്ടം ഉപയോഗിക്കുക. ആരംഭത്തിലും അവസാനത്തിലും മെഷീൻ ക്രമീകരണങ്ങൾ രേഖപ്പെടുത്തുക. ദിസൈക്കിൾ-ടൈം ഗൈഡ്എക്സ്ട്രൂഷൻ വീണ്ടെടുക്കൽ, മോൾഡിംഗ്, കൂളിംഗ്, ഹാൻഡ്ലിംഗ് എന്നിവ എങ്ങനെ വേർതിരിക്കാമെന്ന് വിശദീകരിക്കുന്നു. ദിഊർജ്ജ ഗൈഡ്അംഗീകൃത ഡ്രമ്മിന് ശക്തിയും ഊർജവും ഒരു പ്രഖ്യാപിത അളവുകോൽ അതിർത്തി ആവശ്യമായിരിക്കുന്നത് എന്തുകൊണ്ടെന്ന് വിശദീകരിക്കുന്നു.
ഉപയോഗപ്രദമായ അവസാന കെപിഐ സെറ്റിൽ മണിക്കൂറിൽ അംഗീകൃത ഡ്രമ്മുകൾ, ഫസ്റ്റ്-പാസ് വിളവ്, സ്വീകാര്യമായ ഡ്രമ്മിന് മൊത്തത്തിലുള്ള കിലോഗ്രാം, ഡ്രമ്മിന് ട്രിം കിലോഗ്രാം, കണക്കാക്കിയ പ്രവർത്തനരഹിതമായ സമയം, അംഗീകൃത ഡ്രമ്മിന് ഊർജ്ജം എന്നിവ ഉൾപ്പെടുന്നു. ഓരോ നമ്പറിനും യോജിച്ച ആരംഭ, നിർത്തൽ നിയമം ആവശ്യമാണ്.
കൊടുമുടികൾ, പ്രവേശനം, ചൂട് നീക്കം ചെയ്യൽ എന്നിവയ്ക്ക് ചുറ്റുമുള്ള ഫാക്ടറി അതിർത്തി ആസൂത്രണം ചെയ്യുക
പൊതു യന്ത്രത്തിൻ്റെ അളവുകൾ 9.5 x 4.1 x 6.5 മീ. ആ പെട്ടി ഇൻസ്റ്റലേഷൻ സ്ഥലമല്ല. ഓപ്പറേറ്റർമാർ, പൂപ്പൽ മാറ്റങ്ങൾ, പ്ലാറ്റ്ഫോമുകൾ, ക്യാബിനറ്റുകൾ, പൈപ്പുകൾ, കൺവെയറുകൾ, ഗാർഡിംഗ് എന്നിവ അതിനപ്പുറത്തേക്ക് വ്യാപിക്കുന്നു. മേൽക്കൂരയും ഉദ്ധാരണവും പരിപാലനവും അനുവദിക്കണം.
ഉപകരണ ലേഔട്ട് ഡ്രോയിംഗ് ഉപയോഗിച്ച് ആരംഭിക്കുക. സ്ക്രൂകൾക്കും ഹൈഡ്രോളിക് ഘടകങ്ങൾക്കുമായി മെയിൻ്റനൻസ് പുൾ സ്പേസ് ചേർക്കുക. ട്രക്ക് അല്ലെങ്കിൽ സ്റ്റോറേജ് ഏരിയയിൽ നിന്ന് പ്ലാറ്റനുകളിലേക്കുള്ള പൂപ്പൽ പാത അടയാളപ്പെടുത്തുക. ഓരോ പോയിൻ്റിലും ക്രെയിൻ അല്ലെങ്കിൽ ഫോർക്ക്ലിഫ്റ്റ് ശേഷി പരിശോധിക്കുക. നീക്കം ചെയ്ത ഹോട്ട് ഡ്രമ്മും ഫ്ലാഷും എവിടെയൊക്കെ സഞ്ചരിക്കുമെന്ന് കാണിക്കുക.
കംപ്രസ് ചെയ്ത വായുവിന് മെഷീൻ കണക്ഷനിൽ സമ്മർദ്ദവും ഒഴുക്കും ആവശ്യമാണ്. കിംഗ്ൾ 0.8 MPa, 1.8 m³/min എന്നിവ പ്രസിദ്ധീകരിക്കുന്നു. കംപ്രസർ റൂം ലൈൻ നഷ്ടം, മറ്റ് ഉപയോക്താക്കൾ, പീക്ക് ഡിമാൻഡ്, റിസീവർ വോളിയം, എയർ ട്രീറ്റ്മെൻ്റ് എന്നിവ കണക്കിലെടുക്കണം. വീശുന്ന പ്രക്രിയയ്ക്ക് സമ്മതിച്ച വായു ഗുണനിലവാരവും ആവശ്യമാണ്.
തണുപ്പിക്കുന്നതിന് സ്ഥിരമായ താപനിലയും ഒഴുക്കും ആവശ്യമാണ്. പൊതു പേജിൽ 0.3 MPa, 120 L/min ലിസ്റ്റ് ചെയ്യുന്നു. പൂപ്പൽ, ഹൈഡ്രോളിക്, മറ്റ് ഉപഭോക്താക്കളെ വേർതിരിക്കുന്ന ഒരു ഹീറ്റ്-ലോഡ് ഷീറ്റിനായി ആവശ്യപ്പെടുക. പ്രാദേശിക ആംബിയൻ്റ് അവസ്ഥയ്ക്കും ജലത്തിൻ്റെ ഗുണനിലവാരത്തിനും വേണ്ടി ചില്ലറിൻ്റെയോ കൂളിംഗ് ടവറിൻ്റെയോ വലുപ്പം നൽകുക.
വൈദ്യുത ആസൂത്രണത്തിന് ബന്ധിപ്പിച്ച ലോഡ്, വോൾട്ടേജ്, ഫ്രീക്വൻസി, കേബിൾ റൂട്ട്, സംരക്ഷണം, ട്രാൻസ്ഫോർമർ പരിശോധന എന്നിവ ആവശ്യമാണ്. പേജിൻ്റെ 70 മുതൽ 80 kW വരെയുള്ള “ശരാശരി ഊർജ്ജ ഉപഭോഗം” വരി ഒരു പവർ റഫറൻസാണ്. ഇത് ഇൻസ്റ്റാൾ ചെയ്ത ലോഡല്ല, ഓരോ ഡ്രമ്മിനും ഊർജ്ജമല്ല.

പൂർണ്ണമായത് അവലോകനം ചെയ്യുകബ്ലോ മോൾഡിംഗ് യൂട്ടിലിറ്റി പ്ലാൻമെഷീനും സഹായ വിതരണക്കാരും. സാങ്കേതിക കരാറിൽ എല്ലാ വിതരണ വ്യവസ്ഥയും അതിർത്തിയും ഇടുക.
കണ്ടെത്താവുന്ന ഒരു ഡ്രം ലോട്ട് പിന്തുടരുന്ന ഒരു സ്വീകാര്യത ട്രയൽ പ്രവർത്തിപ്പിക്കുക
ഫാക്ടറി സ്വീകാര്യത പരിശോധനയിൽ അംഗീകൃത ഡ്രം ഡ്രോയിംഗ്, പൂപ്പൽ, മെറ്റീരിയൽ എന്നിവ ഉപയോഗിക്കണം. പ്രൊഡക്ഷൻ റെസിൻ ലഭ്യമല്ലെങ്കിൽ, പകരക്കാരനും ഫലത്തിൻ്റെ പരിധിയും രേഖപ്പെടുത്തുക. ഡ്രൈ മെഷീൻ ചലനത്തെ ഉൽപ്പന്ന സ്വീകാര്യത പരിശോധന എന്ന് വിളിക്കരുത്.
സന്ദർശനത്തിന് മുമ്പ് ടെസ്റ്റ് പ്ലാൻ അംഗീകരിക്കുക. ഉപകരണങ്ങൾ, സാമ്പിൾ വലുപ്പം, റൺ ദൈർഘ്യം, സ്വീകാര്യത പരിധികൾ എന്നിവയ്ക്ക് പേര് നൽകുക. സ്റ്റോപ്പുകൾ എങ്ങനെ കണക്കാക്കണമെന്ന് തീരുമാനിക്കുക. റൺ സമയത്ത് ഏതൊക്കെ ക്രമീകരണങ്ങൾ മാറിയേക്കാമെന്നും ആരാണ് മാറ്റം അംഗീകരിക്കുന്നതെന്നും നിർവചിക്കുക.
- നിർമ്മാണം പരിശോധിക്കുക.പൂർണ്ണ KGB200L/LP മോഡൽ, എക്സ്ട്രൂഡറുകൾ, ഹെഡ്, കൺട്രോളർ, ക്ലാമ്പ്, റോബോട്ട്, ബോട്ടം ബ്ലോയിംഗ്, ഗാർഡിംഗ്, ഓർഡർ ചെയ്ത ഓക്സിലിയറികൾ എന്നിവ കരാറിനെതിരെ പരിശോധിക്കുക.
- കാലിബ്രേഷനും യൂട്ടിലിറ്റികളും പരിശോധിക്കുക.ഉപകരണ ഐഡികൾ രേഖപ്പെടുത്തുക. മെഷീൻ അതിർത്തിയിൽ പവർ, എയർ, കൂളിംഗ് അവസ്ഥകൾ എന്നിവ സ്ഥിരീകരിക്കുക.
- അംഗീകൃത മെറ്റീരിയൽ ലോഡ് ചെയ്യുക.റെസിൻ ഗ്രേഡ്, ലോട്ട്, കളർ, അഡിറ്റീവ്, റെഗ്രൈൻഡ് റെസിപ്പി എന്നിവ രേഖപ്പെടുത്തുക. ഉദ്ദേശിച്ച മാർഗം പിന്തുടരുക.
- പ്രക്രിയ സുസ്ഥിരമാക്കുക.ഔപചാരിക ഓട്ടം ആരംഭിക്കുന്നതിന് മുമ്പ് ആവർത്തിക്കാവുന്ന ഉരുകൽ അവസ്ഥകൾ, അക്യുമുലേറ്റർ വീണ്ടെടുക്കൽ, ഡിസ്ചാർജ് സ്വഭാവം, കൂളിംഗ്, ടേക്ക്-ഔട്ട് എന്നിവയിൽ എത്തിച്ചേരുക.
- ആരംഭ പാചകക്കുറിപ്പ് ഫ്രീസ് ചെയ്യുക.ഒരു റിവിഷൻ നമ്പർ ഉപയോഗിച്ച് താപനില, വേഗത, പാരിസൺ പ്രൊഫൈൽ, സമയങ്ങൾ, മർദ്ദം, ഡൗൺസ്ട്രീം ക്രമീകരണങ്ങൾ എന്നിവ സംരക്ഷിക്കുക.
- സമ്മതിച്ച വിൻഡോ പ്രവർത്തിപ്പിക്കുക.രൂപപ്പെടുത്തിയതും അംഗീകരിച്ചതും നിരസിച്ചതുമായ ഡ്രമ്മുകൾ എണ്ണുക. ഓരോ സ്റ്റോപ്പും ദൈർഘ്യവും കാരണവും സഹിതം രേഖപ്പെടുത്തുക.
- സാമ്പിൾ പ്ലാൻ അളക്കുക.പിണ്ഡം, അളവുകൾ, മതിൽ മാപ്പ്, മോതിരം, കഴുത്ത് ജ്യാമിതി, ട്രിം ഗുണനിലവാരം, രൂപഭാവം, ചോർച്ച ഫലം എന്നിവ പരിശോധിക്കുക.
- ഡൗൺസ്ട്രീം ബാലൻസ് ഓഡിറ്റ് ചെയ്യുക.റോബോട്ടിനെ സ്ഥിരീകരിക്കുക, ട്രിമ്മിംഗ്, ടെസ്റ്റർ, കൺവെയറുകൾ എന്നിവയ്ക്ക് സുരക്ഷിതമല്ലാത്ത ശേഖരണം കൂടാതെ മോൾഡിംഗ് നിരക്ക് നിലനിർത്താൻ കഴിയും.
- എല്ലാ വ്യതിയാനങ്ങളും അടയ്ക്കുക.ഫലം, ഉടമ, വീണ്ടും പരിശോധനാ രീതി എന്നിവ രേഖപ്പെടുത്തുക. ഒരു പൊതു "ടെസ്റ്റ് പാസായി" പ്രസ്താവനയിൽ തുറന്ന പ്രശ്നം മറയ്ക്കരുത്.
ആരംഭം, മധ്യം, അവസാനം എന്നിവയിൽ നിന്നുള്ള സാമ്പിളുകൾ സൂക്ഷിക്കുക. സമയം, പാചകക്കുറിപ്പ്, ഫലം എന്നിവ ഉപയോഗിച്ച് ഓരോ ഡ്രമ്മും ലേബൽ ചെയ്യുക. ട്രയൽ റിപ്പോർട്ടിനൊപ്പം മതിൽ മാപ്പും ചോർച്ച റെക്കോർഡും സൂക്ഷിക്കുക. ഇത് ഫാക്ടറി സന്ദർശനത്തെ പിന്നീടുള്ള സ്റ്റാർട്ടപ്പിനെയും ട്രബിൾഷൂട്ടിംഗിനെയും പിന്തുണയ്ക്കുന്ന തെളിവായി മാറ്റുന്നു.
അംഗീകൃത സാമ്പിളുകളും അവയുടെ ലേബലുകളും ഫോട്ടോഗ്രാഫ് ചെയ്യുക. ഷട്ട്ഡൗണിന് മുമ്പ് അവസാന പാചകക്കുറിപ്പ് കയറ്റുമതി ചെയ്യുക. നിരസിക്കലിന് കാരണമാകാത്ത, പരിഹരിക്കപ്പെടാത്ത നിരീക്ഷണങ്ങളും റിപ്പോർട്ട് പട്ടികപ്പെടുത്തണം. ഈ വിശദാംശങ്ങൾ സൈറ്റ് ടീമിന് ഇൻസ്റ്റാളേഷന് ശേഷം വ്യക്തമായ പുനരാരംഭിക്കൽ പോയിൻ്റ് നൽകുന്നു.
മെഷീൻ പ്രൊജക്റ്റ് സമയത്ത് ഫങ്ഷണൽ പാക്കേജ് ടെസ്റ്റുകൾക്ക് സാക്ഷ്യം വഹിക്കാനാകും. എങ്കിലും ഔപചാരികമായ ഡിസൈൻ-തരം അംഗീകാരം മറ്റെവിടെയെങ്കിലും സംഭവിച്ചേക്കാം. ആ റിപ്പോർട്ടുകൾ പ്രത്യേകം സൂക്ഷിക്കുക. ഓരോ റിപ്പോർട്ടും അത് തെളിയിക്കുന്ന കാര്യങ്ങൾ കൃത്യമായി വ്യക്തമാക്കണം.
കിംഗിളിൻ്റെ വിൽപ്പന പ്രക്രിയയിൽ പരിശോധന, പരിശോധന, ടെസ്റ്റിൽ ചേരാനുള്ള ക്ഷണം എന്നിവ ഉൾപ്പെടുന്നു. പിന്തുടരാൻ ആ അവസരം ഉപയോഗിക്കുകഫാക്ടറി സ്വീകാര്യത ടെസ്റ്റ് ഗൈഡ്. ഡെലിവറിക്ക് ശേഷം, ഇൻസ്റ്റാൾ ചെയ്ത യൂട്ടിലിറ്റികളും ലോക്കൽ മെറ്റീരിയൽ സിസ്റ്റവും ഉപയോഗിച്ച് നിർവ്വചിച്ച സൈറ്റ് സ്വീകാര്യത ആവർത്തിക്കുക.
KGB200L/LP സെല്ലിനായി ഒരു ഉദ്ധരണിക്ക് തയ്യാറായ RFQ നിർമ്മിക്കുക
ഉപയോഗപ്രദമായ ഒരു അന്വേഷണം വിതരണക്കാരനെ മുഴുവൻ ഉൽപ്പാദന പാതയും പരിശോധിക്കാൻ അനുവദിക്കുന്നു. ഡ്രം ഫയലിൽ നിന്ന് ആരംഭിക്കുക. ലഭ്യമാണെങ്കിൽ ഒരു ഡ്രോയിംഗും ഫോട്ടോകളും ഒരു ഫിസിക്കൽ സാമ്പിളും ചേർക്കുക. ഉൽപ്പന്നം 200L ആണോ, 220L ആണോ അതോ നിർദ്ദിഷ്ട ക്ലാസിനുള്ളിലെ മറ്റൊരു വലിപ്പമാണോ എന്ന് വ്യക്തമാക്കുക.
നെറ്റ് മോൾഡഡ് ഭാരം, ഗ്രോസ് ഷോട്ട് എസ്റ്റിമേറ്റ്, അക്കമിട്ട മതിൽ മാപ്പ് എന്നിവ നൽകുക. HMWHDPE ഗ്രേഡ്, നിറം, അഡിറ്റീവുകൾ, റീഗ്രൈൻഡ് റൂൾ എന്നിവയ്ക്ക് പേര് നൽകുക. ഉള്ളടക്കം, ക്ലോഷർ സിസ്റ്റം, കെമിക്കൽ-റെസിസ്റ്റൻസ് ആവശ്യകത, ബാധകമായ പാക്കേജ് ടെസ്റ്റുകൾ എന്നിവ പ്രസ്താവിക്കുക.
മണിക്കൂറിൽ സ്വീകാര്യമായ ഡ്രമ്മുകളായി ഔട്ട്പുട്ട് നിർവ്വചിക്കുക. വാർഷിക വോളിയം, ഷിഫ്റ്റ് പാറ്റേൺ, പ്ലാൻ ചെയ്ത മാറ്റങ്ങൾ എന്നിവ ചേർക്കുക. ടേക്ക്-ഔട്ട്, ട്രിമ്മിംഗ്, ഓപ്പണിംഗ് ഫിനിഷ്, ലീക്ക് ടെസ്റ്റ്, ഇൻസ്പെക്ഷൻ, മാർക്ക് ചെയ്യൽ, പല്ലെറ്റൈസിംഗ് എന്നിവ വിവരിക്കുക. കിംഗിൾ ഏതൊക്കെ ഇനങ്ങളാണ് ഉദ്ധരിക്കേണ്ടതെന്നും വാങ്ങുന്നയാൾ ഏതൊക്കെയാണ് വിതരണം ചെയ്യേണ്ടതെന്നും അടയാളപ്പെടുത്തുക.
ഫാക്ടറി ഡാറ്റ അറ്റാച്ചുചെയ്യുക. വോൾട്ടേജ്, ഫ്രീക്വൻസി, കംപ്രസ്ഡ് എയർ കപ്പാസിറ്റി, കൂളിംഗ് സോഴ്സ്, ആംബിയൻ്റ് റേഞ്ച്, ഉയരം, കെട്ടിടത്തിൻ്റെ ഉയരം, ക്രെയിൻ കപ്പാസിറ്റി, ലഭ്യമായ ഫ്ലോർ പ്ലാൻ എന്നിവ ഉൾപ്പെടുത്തുക. തിരഞ്ഞെടുത്ത മെഷീൻ ഓറിയൻ്റേഷനും ഡ്രം ഫ്ലോയും ചേർക്കുക.
മുഴുവൻ KGB200L/LP കോൺഫിഗറേഷനുമായി രേഖാമൂലമുള്ള പ്രതികരണത്തിനായി ആവശ്യപ്പെടുക. അതിൽ മോൾഡ് എൻവലപ്പ്, എക്സ്ട്രൂഡർ, ഹെഡ് ആർക്കിടെക്ചർ, അക്യുമുലേറ്റർ അടിസ്ഥാനം, യൂട്ടിലിറ്റികൾ, ഓക്സിലറി ലിസ്റ്റ്, ലേഔട്ട്, സ്വീകാര്യത പ്ലാൻ, ഡാറ്റ കൈമാറ്റം എന്നിവ ഉൾപ്പെടുത്തണം. "സ്റ്റാൻഡേർഡ് കോൺഫിഗറേഷൻ" മാത്രം വിവരണമായി സ്വീകരിക്കരുത്.
അന്തിമ തീരുമാനം എല്ലാ പ്രധാന ഡ്രം ആവശ്യകതകളെയും ഒരു മെഷീൻ ഫീച്ചറിലേക്കോ ടെസ്റ്റിലേക്കോ ബന്ധിപ്പിക്കണം. ഒരു ആവശ്യത്തിന് ഉടമ ഇല്ലെങ്കിൽ, ഓർഡർ റിലീസ് ചെയ്യുന്നതിന് മുമ്പ് അത് അടയ്ക്കുക. നിങ്ങൾ ഇപ്പോഴും ഫയലുകൾ ശേഖരിക്കുകയാണെങ്കിൽ, Kinggle's ഉപയോഗിക്കുകഡൗൺലോഡ് സെൻ്റർഒപ്പംമെഷീൻ വീഡിയോകൾലഭ്യമായ റഫറൻസുകൾക്കായി. തുടർന്ന് നിയന്ത്രിത പ്രോജക്റ്റ് പാക്കേജ് വഴി അയയ്ക്കുകബന്ധപ്പെടാനുള്ള ഫോം.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ഈ ഉത്തരങ്ങൾ മിക്കപ്പോഴും കോൺഫിഗറേഷൻ അല്ലെങ്കിൽ സ്വീകാര്യത പ്ലാൻ മാറ്റുന്ന വാങ്ങൽ ചോദ്യങ്ങൾ ഉൾക്കൊള്ളുന്നു. അവർ മെഷീൻ റഫറൻസായി നിലവിലെ കിംഗിൾ ഉൽപ്പന്ന പേജുകൾ ഉപയോഗിക്കുന്നു. പ്രോജക്റ്റ് ഡോക്യുമെൻ്റുകൾ അന്തിമ ക്രമം നിയന്ത്രിക്കണം.
KGB200L/LP ഏത് ഉൽപ്പന്നങ്ങളാണ് നിർമ്മിക്കാൻ രൂപകൽപ്പന ചെയ്തിരിക്കുന്നത്?
220L ഡബിൾ-റിംഗ് ബ്ലൂ കെമിക്കൽ ഡ്രമ്മുകൾക്കായുള്ള 250L-ക്ലാസ് പ്രത്യേക മെഷീനായി KGB200L/LP-യെ കിംഗിൾ സ്ഥാപിക്കുന്നു. മറ്റൊരു ഡ്രമ്മിന് ഗ്രോസ് പാരിസൺ മാസ്, മോൾഡ് ഫിറ്റ്, വാൾ ഡിസ്ട്രിബ്യൂഷൻ, ക്ലോഷറുകൾ, കൂളിംഗ്, ടേക്ക്-ഔട്ട്, ആവശ്യമായ പാക്കേജ് ടെസ്റ്റുകൾ എന്നിവയ്ക്കുള്ള പരിശോധനകൾ ആവശ്യമാണ്.
300 pcs/h എന്നതിനർത്ഥം യന്ത്രം മണിക്കൂറിൽ 300 കെമിക്കൽ ഡ്രമ്മുകൾ ഉത്പാദിപ്പിക്കുന്നുവെന്നാണോ?
നമ്പർ. ഉൽപ്പന്ന പട്ടിക 300 pcs/h ഡ്രൈ സൈക്കിൾ എന്ന് ലേബൽ ചെയ്യുന്നു. അതേ പേജ് അതിൻ്റെ പേരിലുള്ള കെമിക്കൽ-ഡ്രം ആപ്ലിക്കേഷനായി മണിക്കൂറിൽ 17 മുതൽ 20 വരെ കഷണങ്ങൾ പ്രസിദ്ധീകരിക്കുന്നു. പ്രൊഡക്ഷൻ മോൾഡ്, റെസിൻ, കൂളിംഗ്, ഓട്ടോമേഷൻ, ക്വാളിറ്റി പ്ലാൻ എന്നിവ ഉപയോഗിച്ച് അന്തിമമായി അംഗീകരിച്ച ഔട്ട്പുട്ട് തെളിയിക്കണം.
KGB200L/LP-ന് 15 കിലോഗ്രാം ഫിനിഷ്ഡ് ഡ്രം നിർമ്മിക്കാൻ കഴിയുമോ?
പേജിൽ 12 മുതൽ 15 കിലോഗ്രാം വരെ ഫിനിഷ്ഡ് ഡ്രം റഫറൻസും 18 കിലോഗ്രാം PE അക്യുമുലേറ്റർ-വെയ്റ്റ് റഫറൻസും ലിസ്റ്റുചെയ്യുന്നു. ഗ്രോസ് പാരിസൺ മാസ്സിൽ ഫ്ലാഷും മറ്റ് ട്രിമ്മുകളും ഉൾപ്പെടുന്നു. ഹെഡ് കോൺഫിഗറേഷൻ ഫ്രീസുചെയ്യുന്നതിന് മുമ്പ് സമ്പൂർണ്ണ മാസ് ബാലൻസ്, റെസിൻ അടിസ്ഥാനം, കരുതൽ, മതിൽ മാപ്പ് എന്നിവ സ്ഥിരീകരിക്കുക.
KGB200L/LP, KGB200L-ൻ്റെ അതേ യന്ത്രമാണോ?
നമ്പർ. കിംഗിൾ അവയെ ബന്ധപ്പെട്ടതും എന്നാൽ വ്യത്യസ്തവുമായ കോൺഫിഗറേഷനുകളായി പ്രസിദ്ധീകരിക്കുന്നു. KGB200L/LP പേജിൽ രണ്ട് 100 mm സ്ക്രൂകളും ഒരു ഡബിൾ-ലെയർ വിവരണവും 39 t മെഷീൻ ഭാരവും ലിസ്റ്റ് ചെയ്യുന്നു. KGB200L പേജിൽ ഒരു 120 mm സ്ക്രൂയും 36 t മെഷീൻ ഭാരവും ലിസ്റ്റുചെയ്യുന്നു.
ഈ യന്ത്രം വാങ്ങുന്നത് ഡ്രമ്മുകൾക്ക് യുഎൻ സർട്ടിഫിക്കേഷൻ നൽകുമോ?
ഇല്ല. ഒരു യന്ത്രം യുഎൻ പാക്കേജിംഗ് അടയാളം നൽകുന്നില്ല. പ്രസക്തമായ നിയമങ്ങൾക്ക് കീഴിൽ പരിശോധിച്ച പാക്കേജിംഗ് ഡിസൈൻ തരത്തിന് അംഗീകാരം ബാധകമാണ്. പൂർത്തിയായ ഡ്രം, ക്ലോസറുകൾ, ഉദ്ദേശിച്ച ഉള്ളടക്കങ്ങൾ അല്ലെങ്കിൽ ടെസ്റ്റ് മീഡിയ, തയ്യാറെടുപ്പ്, ടെസ്റ്റ് ഫലങ്ങൾ, നിലവിലുള്ള ഉൽപ്പാദനം എന്നിവയെല്ലാം കാര്യങ്ങളെ നിയന്ത്രിക്കുന്നു.
ഒരു KGB200L/LP ഉദ്ധരണിക്കായി ഞാൻ എന്താണ് അയയ്ക്കേണ്ടത്?
ഡ്രം ഡ്രോയിംഗ്, ഫോട്ടോകൾ, സാമ്പിൾ, അളവുകൾ, ഓപ്പണിംഗുകൾ, നെറ്റ് വെയ്റ്റ്, വാൾ മാപ്പ്, എച്ച്എംഡബ്ല്യുഎച്ച്ഡിപിഇ ഗ്രേഡ്, ട്രിം എസ്റ്റിമേറ്റ്, ക്ലോഷറുകൾ, ഉള്ളടക്കങ്ങൾ, ടെസ്റ്റുകൾ, അംഗീകൃത ഔട്ട്പുട്ട് ടാർഗെറ്റ്, ഡൗൺസ്ട്രീം സ്കോപ്പ്, ഫാക്ടറി യൂട്ടിലിറ്റികൾ എന്നിവ അയയ്ക്കുക. ആവശ്യമായ ലെയർ ഘടനയും ഓട്ടോമേഷൻ അതിർത്തിയും പ്രസ്താവിക്കുക.
ഒരു അംഗീകൃത ഡ്രം ഒരു പൂർണ്ണ മെഷീൻ സ്പെസിഫിക്കേഷനാക്കി മാറ്റുക
ഡ്രം ഡ്രോയിംഗ്, മെറ്റീരിയൽ, വാൾ മാപ്പ്, ക്ലോഷറുകൾ, ടെസ്റ്റ് പ്ലാൻ, ഔട്ട്പുട്ട് ടാർഗെറ്റ്, ഫാക്ടറി യൂട്ടിലിറ്റികൾ എന്നിവ കിംഗ്ഗിൾ അയയ്ക്കുക. എഞ്ചിനീയറിംഗ് ടീമിന് KGB200L/LP കോൺഫിഗറേഷൻ, പൂപ്പൽ, സഹായികൾ, സ്വീകാര്യത സ്കോപ്പ് എന്നിവ സ്ഥിരീകരിക്കാനാകും.
ഒരു KGB200L/LP പരിഹാരം അഭ്യർത്ഥിക്കുക