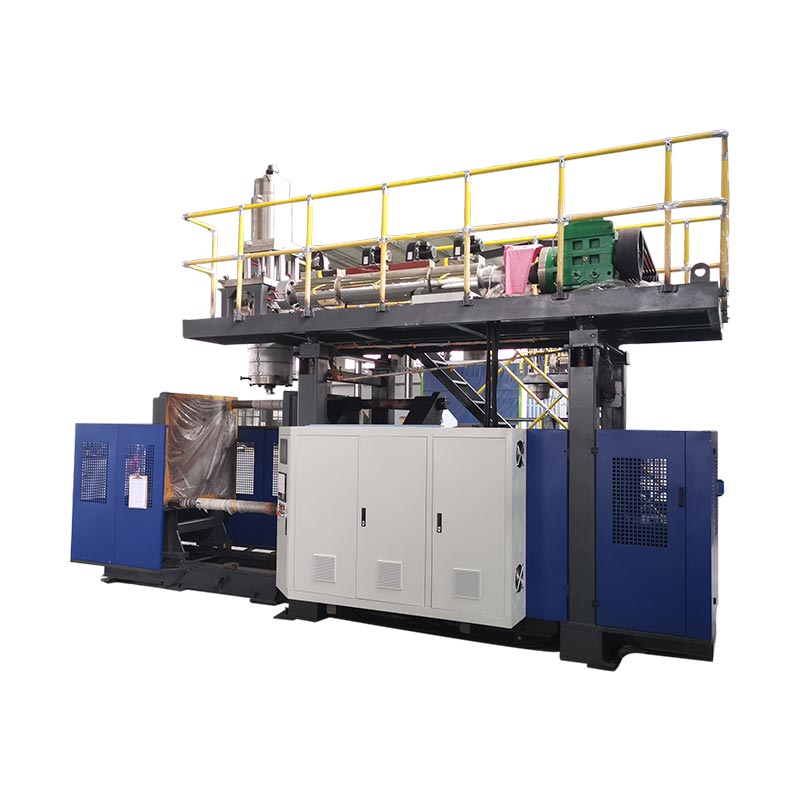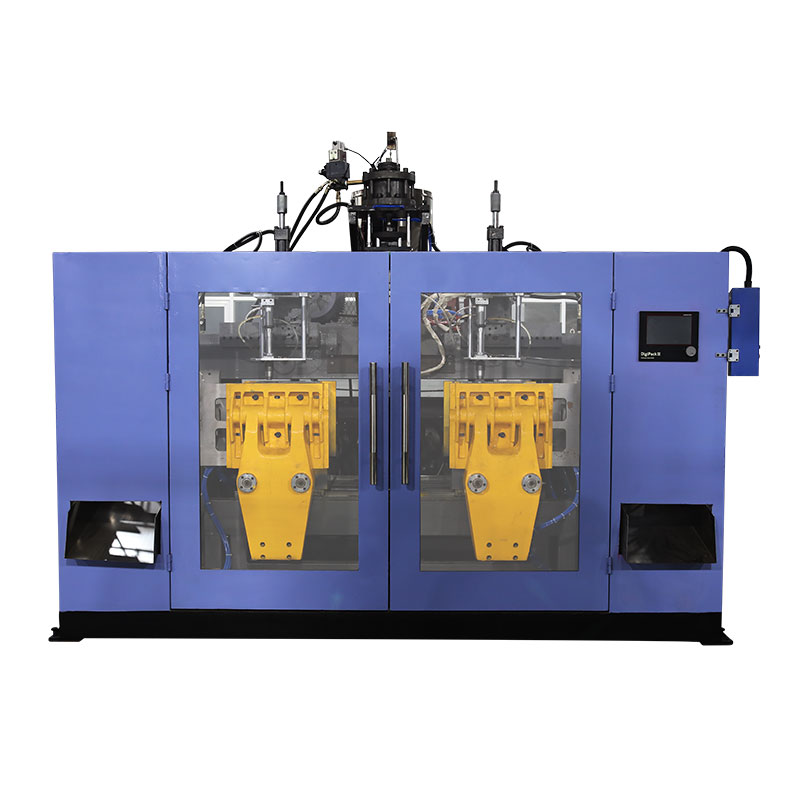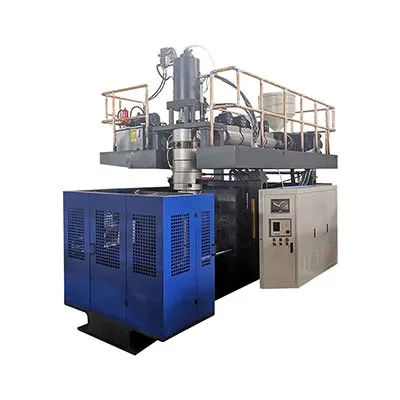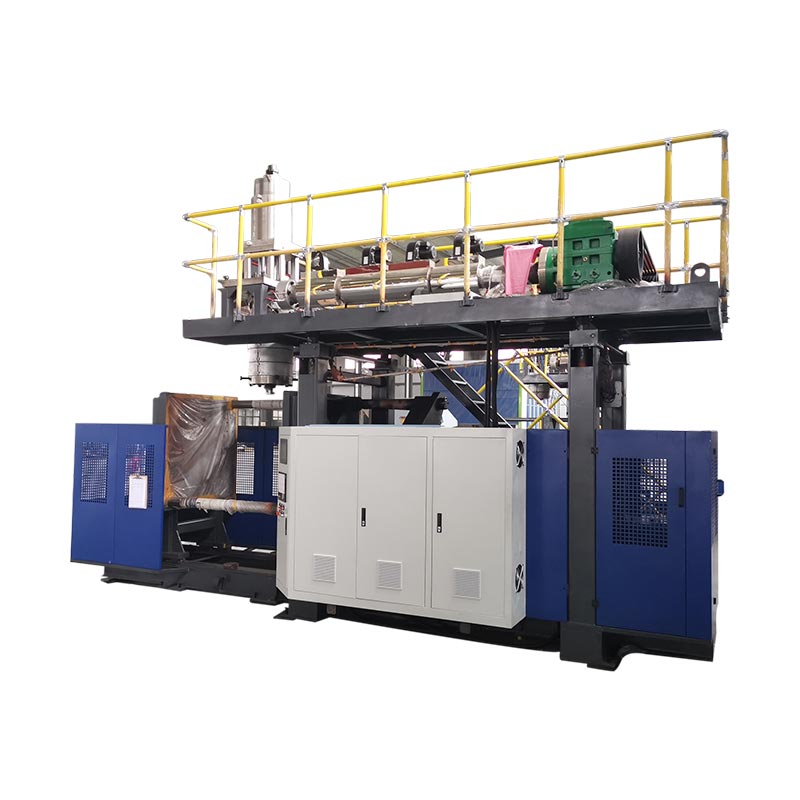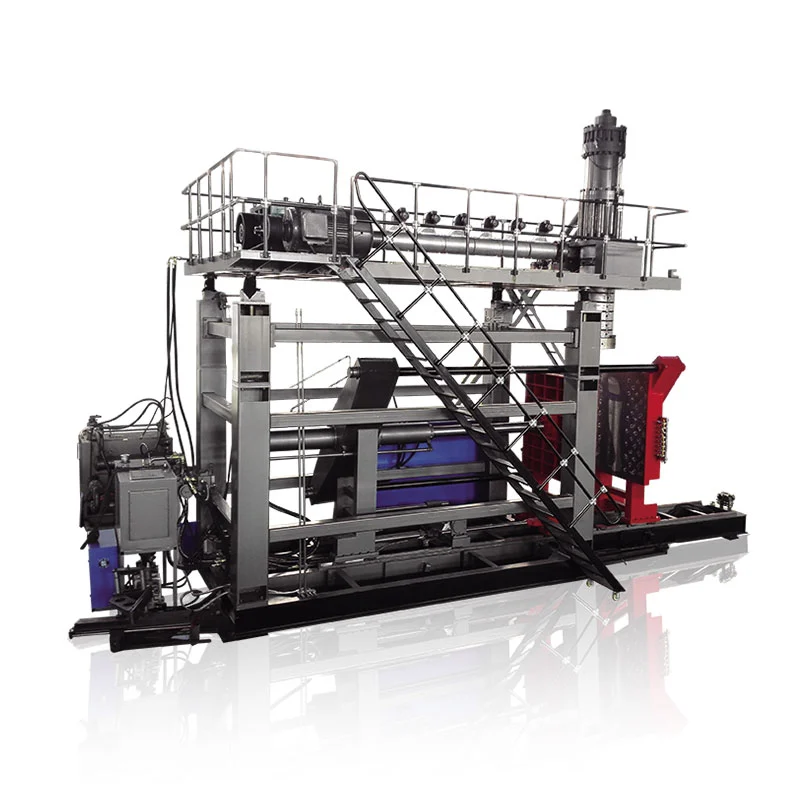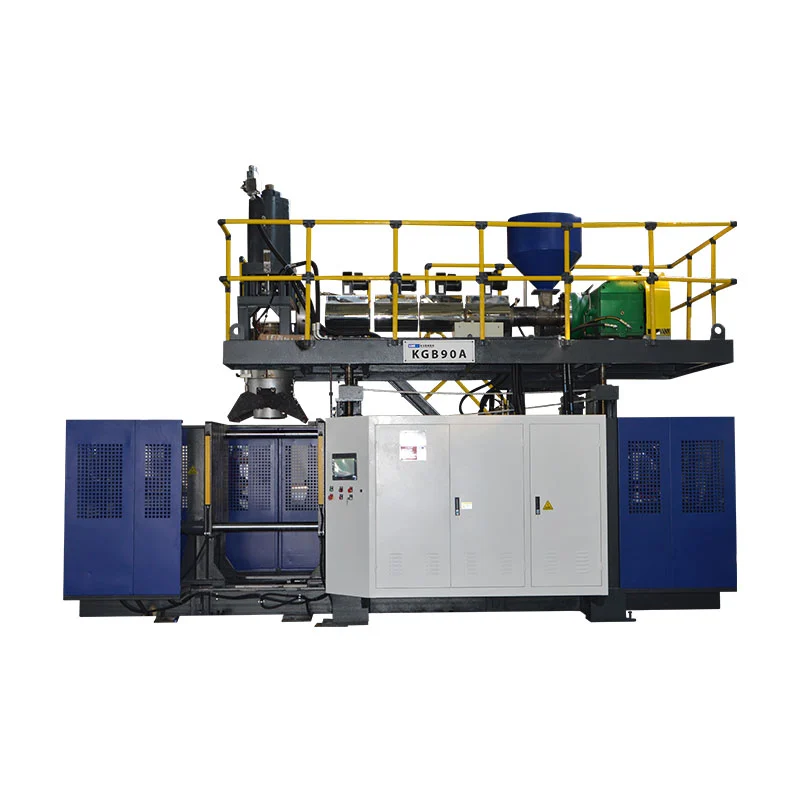
ഓട്ടോമോട്ടീവ് ബ്ലോ മോൾഡിംഗിന് വായു നാളങ്ങളും ദ്രാവക സംഭരണികളും പോലുള്ള പൊള്ളയായ ഭാഗങ്ങൾ ഉത്പാദിപ്പിക്കാൻ കഴിയും. ഉപകരണം തിരഞ്ഞെടുക്കുന്നത് ഭാഗം ഡ്രോയിംഗ്, നിർദ്ദിഷ്ട റെസിൻ, സ്വീകാര്യത ആവശ്യകതകൾ എന്നിവയിൽ നിന്ന് ആരംഭിക്കുന്നു. ഒരു യന്ത്രത്തിൻ്റെ പരസ്യപ്പെടുത്തിയ കണ്ടെയ്നർ വോളിയത്തിന് മാത്രം അത് ഒരു പ്രത്യേക നാളം ഉണ്ടാക്കുമോ, അതിൻ്റെ പൂപ്പൽ ഉൾക്കൊള്ളിക്കുമോ അല്ലെങ്കിൽ ആവശ്യമായ പൂർത്തിയായ ഔട്ട്പുട്ട് നൽകുമോ എന്ന് സ്ഥാപിക്കാൻ കഴിയില്ല.
പൂർണ്ണമായ പ്രക്രിയയിലൂടെ ഒരു ഉപയോഗപ്രദമായ വാങ്ങൽ അവലോകനം ഈ ഭാഗത്തെ പിന്തുടരുന്നു: രൂപീകരണം, നീക്കംചെയ്യൽ, ട്രിമ്മിംഗ്, അസംബ്ലി, പരിശോധന. നാമമാത്രമായ ഉൽപ്പാദനമോ വിലയോ താരതമ്യം ചെയ്യുന്നതിനുമുമ്പ് നിർബന്ധിത ഉൽപ്പന്നത്തിൻ്റെയും ഉപകരണത്തിൻ്റെയും ആവശ്യകതകൾ പരിഹരിക്കുക. അല്ലെങ്കിൽ, വേഗത്തിലുള്ള മോൾഡിംഗ് സൈക്കിളിന് അതിൻ്റെ ഡെലിവറി ടാർഗെറ്റ് ഇപ്പോഴും നഷ്ടമായ ഒരു പ്രൊഡക്ഷൻ സെല്ലിനെ മറയ്ക്കാൻ കഴിയും.

ബ്ലോ മോൾഡിംഗ് ഓട്ടോമോട്ടീവ് ഭാഗങ്ങൾ: ആപ്ലിക്കേഷനുകളും പ്രോസസ്സ് അനുയോജ്യതയും
ഓട്ടോമോട്ടീവ് ഭാഗങ്ങൾ പൊള്ളയാണെന്ന വസ്തുതയെക്കാളുപരി, അവർ ചെയ്യേണ്ടതിൻ്റെ അടിസ്ഥാനത്തിൽ ഗ്രൂപ്പുചെയ്യുക. ഒരു ക്യാബിൻ എയർ ഡക്റ്റ്, എഞ്ചിൻ എയർ ഇൻടേക്ക് ഘടകം, ലിക്വിഡ് റിസർവോയർ എന്നിവയ്ക്ക് വ്യത്യസ്ത അവലോകനങ്ങൾ ആവശ്യമാണ്. ഒരു മെഷീൻ നിർദ്ദേശത്തിന് ഉത്തരം നൽകേണ്ട ചോദ്യങ്ങൾ അവരുടെ പ്രവർത്തന സാഹചര്യങ്ങളും ഇൻ്റർഫേസുകളും നിർണ്ണയിക്കുന്നു.
| ഭാഗം കുടുംബം | സ്ഥാപിക്കാനുള്ള ഇൻപുട്ടുകൾ | ഉപകരണങ്ങളുടെയും ഉപകരണങ്ങളുടെയും ചോദ്യങ്ങൾ |
|---|---|---|
| കാബിൻ HVAC നാളങ്ങൾ | എയർ പാത്ത്, കണക്ഷൻ ജ്യാമിതി, ഇൻസ്റ്റാളേഷൻ സ്ഥലം, നിർദ്ദിഷ്ട പ്രവർത്തന പരിശോധനകൾ | നിർദ്ദിഷ്ട റൂട്ടിന് ബോഡി രൂപപ്പെടുത്താനും ആക്സസ് ചെയ്യാവുന്ന ട്രിമ്മിംഗും പരിശോധന ലൊക്കേഷനുകളും നൽകാനാകുമോ? |
| എഞ്ചിൻ എയർ-ഇൻടേക്ക് ഭാഗങ്ങൾ | നിർദ്ദിഷ്ട താപനില, മർദ്ദം അല്ലെങ്കിൽ വാക്വം അവസ്ഥകൾ, മീഡിയ എക്സ്പോഷർ, കണക്ഷൻ ആവശ്യകതകൾ | റെസിൻ, രൂപപ്പെടുന്ന റൂട്ട്, പൂർണ്ണമായ സെൽ എന്നിവ ആ പ്രത്യേക വ്യവസ്ഥകൾക്ക് അനുയോജ്യമാണോ? |
| ദ്രാവക സംഭരണികൾ | ദ്രാവകം, സേവന വ്യവസ്ഥകൾ, പോർട്ടുകൾ, മൗണ്ടിംഗ് ഫീച്ചറുകൾ, സ്വീകാര്യത മാനദണ്ഡങ്ങൾ | ബോഡി, ഇൻ്റർഫേസുകൾ, തുടർന്നുള്ള ഏതെങ്കിലും അസംബ്ലി എന്നിവ എങ്ങനെ നിർമ്മിക്കുകയും പരിശോധിക്കുകയും ചെയ്യും? |
| മറ്റ് പൊള്ളയായ സാങ്കേതിക ഭാഗങ്ങൾ | ലോഡ് കേസുകൾ, അളവുകൾ, അസംബ്ലി സവിശേഷതകൾ, ഉദ്ദേശിച്ച ഉപയോഗം | ബ്ലോ മോൾഡിംഗ് അനുയോജ്യമാണോ, അതോ രൂപപ്പെടുന്നതോ ചേരുന്നതോ ആയ മറ്റൊരു റൂട്ട് താരതമ്യം ചെയ്യേണ്ടതുണ്ടോ? |
ഇന്ധന-സിസ്റ്റം പ്രോജക്റ്റുകൾ പ്രത്യേക അംഗീകാര പാതയിൽ സൂക്ഷിക്കുക. ഉദാഹരണത്തിന്,പ്ലാസ്റ്റിക് ഇന്ധന ടാങ്ക് അഗ്നി പരിശോധനയെ RISE വിവരിക്കുന്നുയുഎൻ റെഗുലേഷൻ 34, അനെക്സ് 5, ക്ലോസ് 5 പ്രകാരം. അതൊരു പ്രത്യേക ടെസ്റ്റ് സ്കോപ്പാണ്, പൂർണ്ണമായ അംഗീകാര ചെക്ക്ലിസ്റ്റല്ല. യഥാർത്ഥ ഇന്ധന-സിസ്റ്റം പ്രോജക്റ്റിന് ബാധകമായ വിപണി, ആവശ്യകതകൾ, അംഗീകാര ഉത്തരവാദിത്തങ്ങൾ എന്നിവ സ്ഥാപിക്കുക; "കാർ ടാങ്കുകൾ" എന്ന മെഷീൻ കാറ്റലോഗ് ലിസ്റ്റിംഗ് അനുരൂപമായ ഇന്ധന-ടാങ്ക് ഉത്പാദനം സ്ഥാപിക്കുന്നില്ല.
ബ്ലോ-മോൾഡഡ് HVAC നാളങ്ങൾ: ജ്യാമിതി, ഇൻ്റർഫേസുകൾ, മെഷീൻ ആവശ്യകതകൾ
ബ്ലോ-മോൾഡഡ് HVAC നാളങ്ങൾക്കായി, എയർ പാതയും എല്ലാ കണക്ഷനുകളും ഒരുമിച്ച് അവലോകനം ചെയ്യുക. രൂപപ്പെടാൻ കഴിയുന്ന ഒരു ശരീരത്തിന് ഇപ്പോഴും ട്രിം ചെയ്യാനും കണ്ടെത്താനും പരിശോധിക്കാനും കഴിയുന്ന തുറസ്സുകൾ ആവശ്യമാണ്. ഇഷ്ടാനുസൃത പ്ലാസ്റ്റിക് ഡക്ട്വർക്ക്, മോൾഡ് ചെയ്ത ജ്യാമിതിയും ഉദ്ദേശിച്ച ഫിനിഷ്ഡ് ജ്യാമിതിയും നിർവ്വചിച്ചുകൊണ്ട് ഉദ്ധരണി ഘട്ടത്തിൽ എത്തണം.
എഞ്ചിൻ എയർ ഇൻടേക്ക് ആവശ്യകതകളിൽ നിന്ന് കാബിൻ വെൻ്റിലേഷൻ വേർതിരിക്കുക
രണ്ടും വായു വഹിക്കുന്നതിനാൽ ഒരു എഞ്ചിൻ എയർ-ഇൻ്റേക്ക് മെറ്റീരിയലോ ടെസ്റ്റ് അവസ്ഥയോ ഒരു ക്യാബിൻ ഡക്റ്റിലേക്ക് മാറ്റരുത്. ഇൻസ്റ്റലേഷൻ പരിസരം, അംഗീകൃത മെറ്റീരിയൽ, പ്രത്യേക ഭാഗത്തിന് ആവശ്യമായ പരിശോധനകൾ എന്നിവ രേഖപ്പെടുത്തുക. മർദ്ദം, വാക്വം, താപനില സൈക്ലിംഗ് അല്ലെങ്കിൽ ദ്രാവക എക്സ്പോഷർ എന്നിവ പ്രധാനമാണെങ്കിൽ, പ്രോജക്റ്റ് സ്പെസിഫിക്കേഷനിലെ പ്രസക്തമായ വ്യവസ്ഥകൾ തിരിച്ചറിയുക.
മോൾഡ് ഓപ്പണിംഗ് മാത്രമല്ല, പൂർത്തിയായ കണക്ഷൻ അവലോകനം ചെയ്യുക
ഡ്രോയിംഗിൽ കണക്ഷൻ എൻഡ്സ്, മൗണ്ടിംഗ് ഡാറ്റകൾ, സെക്ഷൻ മാറ്റങ്ങൾ, നിർദ്ദിഷ്ട ട്രിമ്മിംഗ് ലൊക്കേഷനുകൾ എന്നിവ അടയാളപ്പെടുത്തുക. ഒരു ഫിനിഷിംഗ് അല്ലെങ്കിൽ ഇൻസ്പെക്ഷൻ ഫിക്ചറിൽ ഭാഗം എങ്ങനെ ഇരിക്കുമെന്ന് പരിശോധിക്കുക. ട്രിമ്മിംഗ്, മെഷർമെൻ്റ്, അസംബ്ലി എന്നിവയ്ക്കിടെ ഒരേ ഡാറ്റം സിസ്റ്റത്തിന് ഭാഗം സ്ഥിരമായി കണ്ടെത്താൻ കഴിയുമോ എന്നതാണ് ഉപയോഗപ്രദമായ അവലോകന ചോദ്യം.
സെൽ നിർവചിക്കുന്നതിന് മുമ്പ് ആവശ്യമായ ഏതെങ്കിലും ഒഴുക്ക്, പാസേജ്, ഫിറ്റ് അല്ലെങ്കിൽ സീലിംഗ് പരിശോധന എന്നിവ വ്യക്തമാക്കുക. ഈ പരിശോധനകൾക്ക് പ്രത്യേക ഫർണിച്ചറുകളോ പ്രത്യേക സ്റ്റേഷനുകളോ ആവശ്യമായി വന്നേക്കാം. ബ്ലോ മോൾഡിംഗ് മെഷീനുമായി വരുമെന്ന് അനുമാനിക്കുന്നതിനുപകരം അവർക്ക് ഒരു നിയുക്ത വിതരണക്കാരനും സ്വീകാര്യത രീതിയും ഉണ്ടായിരിക്കണം.
മെഷീൻ വലുപ്പം തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് പ്രോസസ്സ് റൂട്ട് തിരഞ്ഞെടുക്കുക
ഒരു വലിയ യന്ത്രം തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് പാരിസൺ പൂപ്പൽ അറയിൽ എങ്ങനെ എത്തുമെന്ന് ചർച്ച ചെയ്യുക. പ്രക്രിയ രൂപപ്പെടുകയും വീർക്കുകയും ചെയ്യുന്ന ചൂടുള്ള പൊള്ളയായ ട്യൂബാണ് പാരിസൺ. അതിൻ്റെ കൈകാര്യം ചെയ്യലും പ്ലേസ്മെൻ്റും ജ്യാമിതിക്ക് അനുയോജ്യമായിരിക്കണം.
പരമ്പരാഗത എക്സ്ട്രൂഷൻ വേഴ്സസ് 3D സക്ഷൻ ബ്ലോ മോൾഡിംഗ്
3D സക്ഷൻ ബ്ലോ മോൾഡിംഗിനെ കുറിച്ചുള്ള ടോറെയുടെ സാങ്കേതിക വിശദീകരണംനീണ്ട, സങ്കീർണ്ണമായ പൊള്ളയായ ആകൃതികൾക്കായി ഒരു പൂപ്പൽ അറയിലേക്ക് പാരിസണിനെ അവതരിപ്പിക്കുന്ന സക്ഷൻ വിവരിക്കുന്നു. ഇത് ഒരു പ്രത്യേക പ്രക്രിയ ക്രമീകരണമാണ്. പാർട്ട് റിമൂവൽ റോബോട്ടുള്ള ഒരു പരമ്പരാഗത എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് മെഷീനെ ആ കഴിവിൻ്റെ തത്തുല്യ തെളിവായി കണക്കാക്കരുത്.
ഒരു മോശം പാതയ്ക്കായി, യഥാർത്ഥ ജ്യാമിതിയും റെസിനും ഉപയോഗിച്ച് ഒരു രൂപീകരണ-റൂട്ട് അവലോകനം അഭ്യർത്ഥിക്കുക. പരമ്പരാഗത എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ്, ഒരു സ്പെഷ്യലൈസ്ഡ് പ്ലേസ്മെൻ്റ് അല്ലെങ്കിൽ സക്ഷൻ റൂട്ട് എന്നിവ താരതമ്യം ചെയ്യുക, ഉചിതമായ ഇടങ്ങളിൽ ജോയിൻ ചെയ്ത മോൾഡഡ് വിഭാഗങ്ങൾ. ഓരോ ഓട്ടോമോട്ടീവ് ഡക്റ്റിനും ഒരു റൂട്ട് അനുയോജ്യമാണെന്ന് അനുമാനിക്കുന്നതിനുപകരം, സാദ്ധ്യത, ഇൻ്റർഫേസുകൾ, ഡൗൺസ്ട്രീം വർക്ക് എന്നിവയെ ഈ താരതമ്യം അഭിസംബോധന ചെയ്യണം.
മെൽറ്റ് ഡെലിവറി, ഡ്രൈവ് കോൺഫിഗറേഷൻ എന്നിവ പ്രത്യേകം സൂക്ഷിക്കുക
തുടർച്ചയായ എക്സ്ട്രൂഷനും അക്യുമുലേറ്റർ-ഹെഡ് ഓപ്പറേഷനും മെൽറ്റ് ഡെലിവറി വിവരിക്കുന്നു. പാരിസൺ പ്ലേസ്മെൻ്റ് പ്രക്രിയയുടെ മറ്റൊരു ഭാഗം വിവരിക്കുന്നു. ഹൈഡ്രോളിക്, സെർവോ-ഹൈഡ്രോളിക്, ഇലക്ട്രിക് ഡ്രൈവുകൾ ആക്ച്വേഷൻ വിവരിക്കുന്നു. ഇവയെ പ്രത്യേക അക്ഷങ്ങളിൽ താരതമ്യം ചെയ്യുന്നത് ഉദ്ധരണികൾ വ്യാഖ്യാനിക്കുന്നത് എളുപ്പമാക്കുകയും ഒരു ഓട്ടോമേഷൻ ലേബൽ രൂപപ്പെടുത്താനുള്ള കഴിവിനായി നിലകൊള്ളുന്നത് തടയുകയും ചെയ്യുന്നു.
യഥാർത്ഥ ഓട്ടോമോട്ടീവ് ആപ്ലിക്കേഷനായി ബ്ലോ മോൾഡിംഗ് റെസിനുകൾ തിരഞ്ഞെടുക്കുക
പോളിമർ കുടുംബം മാത്രമല്ല, ഗ്രേഡ് വ്യക്തമാക്കുക. "PA" അല്ലെങ്കിൽ "PP" ശക്തിപ്പെടുത്തൽ, പരിഷ്ക്കരണം, പ്രോസസ്സിംഗ് സ്വഭാവം, ഉദ്ദേശിച്ച ഭാഗത്തിന് അനുയോജ്യത എന്നിവയെക്കുറിച്ചുള്ള തുറന്ന ചോദ്യങ്ങൾ അവശേഷിക്കുന്നു. എൻവാലിയറുടെDurethan PA6 പോർട്ട്ഫോളിയോ, ഉദാഹരണത്തിന്, ട്യൂബുകൾക്കും എയർ ഡക്റ്റുകൾക്കുമായി ബ്ലോ മോൾഡിംഗ് ഗ്രേഡുകളും റൈൻഫോഴ്സ്ഡ് ഗ്രേഡുകളും വേർതിരിക്കുന്നു. ഒരു കുടുംബപ്പേര് പരസ്പരം മാറ്റാവുന്ന പാചകത്തെ തിരിച്ചറിയുന്നില്ല.
ഗ്രേഡിലേക്ക് മെറ്റീരിയൽ തയ്യാറാക്കലും പ്ലാസ്റ്റിക്കും പൊരുത്തപ്പെടുത്തുക
നിലവിലെ ഗ്രേഡ്-നിർദ്ദിഷ്ട പ്രോസസ്സിംഗ് നിർദ്ദേശങ്ങൾ നേടുക. നിർദ്ദിഷ്ട ഉണക്കൽ, തീറ്റ ക്രമീകരണം, ആവശ്യമുള്ളിടത്ത് ഈർപ്പം അളക്കൽ, സ്ക്രൂവും തലയും അനുയോജ്യത, താപനില നിയന്ത്രണം, സംയുക്തത്തിന് ആവശ്യമായ ഏതെങ്കിലും വസ്ത്രം പ്രതിരോധം സ്പെസിഫിക്കേഷൻ എന്നിവ പരിശോധിക്കുക. ഇവ സാങ്കേതിക സ്ഥിരീകരണത്തിനുള്ള ഇനങ്ങളാണ്, എല്ലാ എഞ്ചിനീയറിംഗ് പ്ലാസ്റ്റിക്കുകൾക്കുമായി ഒരു ഉണക്കൽ താപനില പ്രസിദ്ധീകരിക്കാനുള്ള കാരണങ്ങളല്ല.
ബ്ലോ മോൾഡിംഗ് റെസിൻ അനുയോജ്യതയ്ക്ക് പ്രസക്തമായ മെൽറ്റ് വിസ്കോസിറ്റിയും ആകൃതി നിലനിർത്തൽ സ്ഥിരതയും ടോറേ തിരിച്ചറിയുന്നു. ഒരു ട്രയൽ സമയത്ത് മെറ്റീരിയൽ അവസ്ഥയും പ്രോസസ്സ് ക്രമീകരണവും രേഖപ്പെടുത്തുക, അതിലൂടെ അറിയപ്പെടുന്ന ഒരു പാചകക്കുറിപ്പിനെതിരെ രൂപപ്പെടുന്ന പ്രശ്നം അന്വേഷിക്കാൻ കഴിയും. മറ്റൊരു റെസിൻ ഉപയോഗിച്ച് അതിൻ്റെ ഡെലിവറി നിരക്കിൻ്റെ തെളിവായി ഒരു മെഷീൻ്റെ പ്രസിദ്ധീകരിച്ച HDPE എക്സ്ട്രൂഷൻ നിരക്ക് സ്വീകരിക്കരുത്.
അംഗീകൃത പാചകക്കുറിപ്പിൽ വീണ്ടും ഗ്രൈൻഡ് ചെയ്യുക
ഉപഭോക്തൃ അനുമതിയും പാചകക്കുറിപ്പ് യോഗ്യത നേടുന്നതിന് ആവശ്യമായ പരിശോധനകളും സഹിതം ഉറവിടം, പ്രോസസ്സിംഗ് ചരിത്രം, റീഗ്രൈൻഡിൻ്റെ നിർദ്ദിഷ്ട അനുപാതം എന്നിവ രേഖപ്പെടുത്തുക. ഉദ്ദേശിച്ച ഉൽപ്പാദന മിശ്രിതം പരിശോധിക്കുക. വെർജിൻ റെസിൻ മാത്രം ഉപയോഗിച്ചുള്ള ഒരു ട്രയൽ പിന്നീട് റീഗ്രൈൻഡ് കൂട്ടിച്ചേർക്കലിലൂടെ പ്രകടനം സ്ഥാപിക്കുന്നില്ല.
ഭാഗം ഡ്രോയിംഗ് ബ്ലോ മോൾഡിംഗ് ഉപകരണ ആവശ്യകതകളിലേക്ക് വിവർത്തനം ചെയ്യുക
ബ്ലോ മോൾഡിംഗ് ഉപകരണങ്ങൾ അവലോകനം ചെയ്യുന്നതിന് ആവശ്യകതകൾ-തെളിവ് പട്ടിക ഉപയോഗിക്കുക. ഓരോ നിർബന്ധിത ആവശ്യകതയ്ക്കും അനുബന്ധ സ്പെസിഫിക്കേഷൻ, ഡ്രോയിംഗ് അല്ലെങ്കിൽ ട്രയൽ റെക്കോർഡ് ആവശ്യമാണ്. പരിഹരിക്കപ്പെടാത്ത ഇനങ്ങൾ ഉത്തരവാദിത്തപ്പെട്ട കക്ഷി അടയ്ക്കുന്നത് വരെ ദൃശ്യമായി തുടരണം.
| ആവശ്യം | നിർദ്ദേശം പരിശോധിക്കുക | തെളിവുകളും അടച്ചുപൂട്ടലും |
|---|---|---|
| മെറ്റീരിയലും ഗ്രോസ് ഷോട്ട് ഡിമാൻഡും | ഗ്രേഡ്-നിർദ്ദിഷ്ട പ്ലാസ്റ്റിസൈസിംഗ്, ഉപയോഗിക്കാവുന്ന ഷോട്ട്, ഡെലിവറി; പൂർത്തിയായ ഭാരത്തിനു പകരം പ്രോസസ്സ് സ്ക്രാപ്പ് ഉൾപ്പെടുത്തുക | മെറ്റീരിയൽ റെക്കോർഡും പ്രതിനിധി രൂപീകരണ ട്രയലും |
| പൂപ്പൽ ഇൻസ്റ്റാളേഷൻ | എൻവലപ്പ്, മൗണ്ടിംഗ്, പൂപ്പൽ കനവും പിണ്ഡവും, യൂട്ടിലിറ്റികളും സേവന ആക്സസ്സും | മോൾഡ്-മെഷീൻ ഇൻ്റർഫേസ് ഡ്രോയിംഗ് |
| തുറക്കലും നീക്കംചെയ്യലും | ഓപ്പണിംഗ് സ്പേസ്, ആവശ്യമായ പൂപ്പൽ ചലനങ്ങൾ, ഗ്രിപ്പർ പാത്ത്, ചൂടുള്ള ഭാഗത്തിന് ക്ലിയറൻസ് | മോഷൻ റിവ്യൂ, സാക്ഷി നീക്കം ചെയ്യൽ ക്രമം |
| ഗുരുതരമായ മതിൽ പ്രദേശങ്ങൾ | ഹെഡ് ടൂളിംഗ്, പാരിസൺ കൺട്രോൾ, നിർദ്ദിഷ്ട പരിശോധന സ്ഥലങ്ങൾ | ഡ്രോയിംഗ് പരിധികൾക്കെതിരായ മാപ്പ് ചെയ്ത അളവുകൾ |
| പൂർത്തിയായ ഇൻ്റർഫേസുകൾ | ട്രിമ്മിംഗ്, ജോയിംഗ്, അസംബ്ലി, പൊസിഷനിംഗ് ഫിക്ചറുകൾ | ഫിനിഷ്ഡ്-പാർട്ട് ഡൈമൻഷണൽ, ഫങ്ഷണൽ പരിശോധനകൾ |
| സ്വീകരിച്ച ഔട്ട്പുട്ട് | സെൽ, കൗണ്ടിംഗ് പോയിൻ്റ്, തടസ്സ നിയമങ്ങൾ, കൈകാര്യം ചെയ്യൽ നിരസിക്കുക | സ്വീകാര്യമായ അളവുകളും സ്റ്റോപ്പ് റെക്കോർഡുകളും ഉള്ള സമയബന്ധിതമായ ട്രയൽ |
ഒരു ഓട്ടോമോട്ടീവ് ബ്ലോ മോൾഡിംഗ് പ്രോജക്റ്റ് ഞാൻ എങ്ങനെ അവലോകനം ചെയ്യും
ഒരു ഓട്ടോമോട്ടീവ് ബ്ലോ മോൾഡിംഗ് പ്രോജക്റ്റിനായി, മെഷീൻ കപ്പാസിറ്റി ചർച്ച ചെയ്യുന്നതിന് മുമ്പ് ഞാൻ പാർട്ട് ഡ്രോയിംഗ് അവലോകനം ചെയ്യും. എൻ്റെ പ്രാരംഭ ചോദ്യങ്ങൾ മെറ്റീരിയൽ ഗ്രേഡ്, പ്രവർത്തന അന്തരീക്ഷം, കണക്ഷൻ പോയിൻ്റുകൾ, സ്വീകാര്യത ആവശ്യകതകൾ എന്നിവയുമായി ബന്ധപ്പെട്ടതാണ്. ഒരു യന്ത്രത്തിൻ്റെ നാമമാത്രമായ കണ്ടെയ്നർ വോളിയം ഒരു സ്ക്രീനിംഗ് റഫറൻസായി തുടരും, ഒരു നാളത്തെയോ ക്രമരഹിതമായ റിസർവോയറിനെയോ അംഗീകരിക്കുന്നതിനുള്ള അടിസ്ഥാനമല്ല.
ഒരു ട്രയൽ ഭാഗം അതിൻ്റെ ഭാരം ലക്ഷ്യം നേടിയെങ്കിലും പ്രാദേശിക മതിൽ കനം പരിശോധിക്കുന്നതിൽ പരാജയപ്പെട്ടാൽ, മൊത്തം ഭാഗത്തിൻ്റെ ഭാരം വർദ്ധിപ്പിക്കുന്നതിന് മുമ്പ് ഞാൻ മെറ്റീരിയൽ വിതരണം അന്വേഷിക്കും. പാരിസൺ പ്രൊഫൈൽ, മെറ്റീരിയൽ തയ്യാറാക്കൽ, ടൂളിംഗ്, റെക്കോർഡ് ചെയ്ത പ്രോസസ്സ് ക്രമീകരണങ്ങൾ എന്നിവയുമായി ഞാൻ നിർദ്ദിഷ്ട പരിശോധന ലൊക്കേഷനുകളെ താരതമ്യം ചെയ്യും. പ്രശ്നം പരിഹരിച്ചതായി ബന്ധപ്പെട്ട ഭാഗ പരിശോധനകൾ കാണിക്കുന്നത് വരെ എല്ലായിടത്തും മെറ്റീരിയൽ ചേർക്കുന്നത് ഒരു നിർദ്ദിഷ്ട മാറ്റമായി തുടരും.
പ്ലാറ്റനുകൾക്കിടയിൽ പൂപ്പൽ യോജിക്കുന്നുണ്ടോ എന്നതിനേക്കാൾ കൂടുതൽ ടൂളിംഗ് അവലോകനം ഉൾക്കൊള്ളുന്നു. മൗണ്ടിംഗ്, പൂപ്പൽ കനം, ഓപ്പണിംഗ് സ്പേസ്, ആവശ്യമായ ചലനങ്ങൾ, പൂർണ്ണമായ ഭാഗിക നീക്കം ചെയ്യൽ പാത എന്നിവ ഞാൻ പരിശോധിക്കും. പോർട്ടുകൾക്കും മൗണ്ടിംഗ് ഫീച്ചറുകൾക്കും ട്രിമ്മിംഗ്, പൊസിഷനിംഗ്, മോൾഡിങ്ങിന് ശേഷം പരിശോധന എന്നിവയ്ക്ക് വ്യക്തമായ പ്ലാൻ ആവശ്യമാണ്.
ഒരു നിർദ്ദിഷ്ട എഞ്ചിനീയറിംഗ്-പ്ലാസ്റ്റിക് ഗ്രേഡിനായി, ഞാൻ അതിൻ്റെ പ്രോസസ്സിംഗ് മാർഗ്ഗനിർദ്ദേശം അഭ്യർത്ഥിക്കുകയും നിർദ്ദിഷ്ട ഉണക്കൽ, ഭക്ഷണം, സ്ക്രൂ, തല ക്രമീകരണം എന്നിവ പരിശോധിക്കുകയും ചെയ്യും. മറ്റൊരു റെസിൻ ഉപയോഗിച്ചുള്ള പ്രകടനത്തിൻ്റെ തെളിവായി ഞാൻ HDPE ത്രൂപുട്ട് ചിത്രം ഉപയോഗിക്കില്ല. ഏതെങ്കിലും നിർദ്ദിഷ്ട റീഗ്രൈൻഡ് പാചകക്കുറിപ്പ് ബാധകമായ മെറ്റീരിയലിനും ഉപഭോക്തൃ ആവശ്യകതകൾക്കും വിധേയമായി തുടരും.
പ്രൊഡക്ഷൻ സെല്ലിന് അംഗീകാരം നൽകുന്നതിന് മുമ്പ്, ഞാൻ ട്രയൽ പ്ലാനിൽ ഡൗൺസ്ട്രീം വർക്ക് ഉൾപ്പെടുത്തും. ഒരു മോൾഡഡ് ഡക്റ്റ് ഇപ്പോഴും സമ്മതിച്ച ട്രിമ്മിംഗ്, അസംബ്ലി, ഇൻസ്പെക്ഷൻ ഘട്ടങ്ങൾ കടന്നുപോകേണ്ടതുണ്ട്. അംഗീകൃത ഔട്ട്പുട്ട്, തടസ്സങ്ങൾ, സ്വമേധയാലുള്ള ക്രമീകരണങ്ങൾ എന്നിവ ഞാൻ രേഖപ്പെടുത്തും, തുടർന്ന് തിരുത്തൽ അല്ലെങ്കിൽ കൂടുതൽ തെളിവുകൾ ആവശ്യമുള്ള ഇനങ്ങളിൽ നിന്ന് പാസാക്കിയ ആവശ്യകതകൾ വേർതിരിക്കുക.
എൻ്റെ ശുപാർശ ആ കണ്ടെത്തലുകളെ ആശ്രയിച്ചിരിക്കും. ഒരു വലിയ യന്ത്രം ഉൽപ്പാദന കുറവിനോടുള്ള എൻ്റെ യാന്ത്രിക പ്രതികരണമായിരിക്കില്ല; മോൾഡിംഗ്, കൈകാര്യം ചെയ്യൽ, ഫിനിഷിംഗ് അല്ലെങ്കിൽ പരിശോധന എന്നിവയിൽ നിന്നാണ് നിയന്ത്രണം വന്നതെന്ന് ഞാൻ ആദ്യം സ്ഥാപിക്കും.
ബ്ലോ മോൾഡ് ഡിസൈൻ, വാൾ ഡിസ്ട്രിബ്യൂഷൻ, ക്രിട്ടിക്കൽ ഇൻ്റർഫേസുകൾ
പൂർത്തിയായ ഭാഗത്തിൻ്റെ ഭാരം മുഴുവൻ വസ്തുവിൻ്റെയും ഒരു അളവാണ്. ഒരു വളവ്, കണക്ഷൻ അല്ലെങ്കിൽ പിഞ്ച്-ഓഫ് എന്നിവയിലെ കനം തിരിച്ചറിയാൻ ഇതിന് കഴിയില്ല. ഡ്രോയിംഗിൽ നിന്നും പ്രവർത്തനത്തിൽ നിന്നും പരിശോധന ലൊക്കേഷനുകൾ സ്ഥാപിക്കുക, തുടർന്ന് നിർവചിക്കപ്പെട്ട ഭാഗത്തിൻ്റെ അവസ്ഥയിൽ നടത്തിയ അളവുകൾ താരതമ്യം ചെയ്യുക.
രേഖാംശ, ചുറ്റളവ് നിയന്ത്രണം വേർതിരിക്കുക
ഭാഗത്തിൻ്റെ ചുറ്റളവിന് ചുറ്റുമുള്ള മതിൽ വിതരണത്തിൽ നിന്ന് വേറിട്ട് രേഖാംശ പാരിസൺ പ്രോഗ്രാമിംഗ് അവലോകനം ചെയ്യുക. ടോറേ അതിൻ്റെ 3D സക്ഷൻ പ്രോസസ് ചർച്ചയിൽ ആരം മതിൽ കനം നിയന്ത്രണം വിവരിക്കുന്നു. നിർദ്ദിഷ്ട സിസ്റ്റത്തിൻ്റെ യഥാർത്ഥ നിയന്ത്രണ പ്രവർത്തനങ്ങൾ സ്ഥിരീകരിക്കുക; ഒരു വലിയ പ്രോഗ്രാമിംഗ്-പോയിൻ്റ് എണ്ണം മാത്രം ഓരോ നിർണായക സ്ഥലവും അതിൻ്റെ പരിധി പാലിക്കുമെന്ന് തെളിയിക്കുന്നില്ല.
ഒരു പ്രാദേശിക പരാജയത്തിന്, ഭാഗത്തെ അതിൻ്റെ സ്ഥാനത്തേക്ക് അളവ് മാപ്പ് ചെയ്യുകയും പ്രസക്തമായ പ്രക്രിയയും ടൂളിംഗ് വേരിയബിളുകളും അന്വേഷിക്കുകയും ചെയ്യുക. മാറ്റങ്ങൾ കണ്ടെത്താനാകുന്ന തരത്തിൽ സൂക്ഷിക്കുക, അതിലൂടെ അവയുടെ ഫലങ്ങൾ പരിശോധിക്കാനാകും. നിലവിലുള്ളത്പാരിസൺ പ്രോഗ്രാമിംഗ് ഗൈഡ്നിയന്ത്രണ വിഷയം കൂടുതൽ വിശദമായി വിശദീകരിക്കുന്നു.
ഫിനിഷിംഗിലൂടെയും അസംബ്ലിയിലൂടെയും ഡാറ്റകൾ കൊണ്ടുപോകുക
നിർദ്ദിഷ്ട ഡാറ്റയുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ പോർട്ടുകൾ, ട്രിം ചെയ്ത അരികുകൾ, മൗണ്ടിംഗ് സവിശേഷതകൾ എന്നിവ എങ്ങനെ അളക്കുമെന്ന് നിർവചിക്കുക. ഭാഗത്തിൻ്റെ പിന്തുണയും അളവ് വ്യവസ്ഥയും അംഗീകരിക്കുക. ഇത് ഉപയോഗിച്ച് പൂപ്പൽ, ഫിക്ചർ വിതരണക്കാരുമായി ഈ ഇൻ്റർഫേസുകൾ അവലോകനം ചെയ്യുകപൂപ്പൽ രൂപകൽപ്പനയും മെഷീൻ-ഇൻ്റർഫേസ് പരിശോധനകളും, പൂപ്പൽ അംഗീകാരത്തിന് ശേഷം ഫിനിഷിംഗ് ഒരു പ്രത്യേക പ്രശ്നമായി പരിഗണിക്കുന്നതിനുപകരം.
പൂർണ്ണമായ ഓട്ടോമോട്ടീവ് ബ്ലോ മോൾഡിംഗ് സെൽ നിർവ്വചിക്കുക
റെസിൻ തയ്യാറാക്കൽ മുതൽ അംഗീകൃത ഭാഗം കൗണ്ടിംഗ് പോയിൻ്റ് വരെയുള്ള റൂട്ട് വരയ്ക്കുക. നീക്കം ചെയ്യൽ, ട്രിമ്മിംഗ്, തുറക്കൽ, ചേരൽ, അസംബ്ലി, പരിശോധന എന്നിവ ഭാഗത്തിന് ആവശ്യമുള്ളിടത്ത് മാത്രം ഉൾപ്പെടുത്തുക. ഓരോ പ്രവർത്തനത്തിനും, വിതരണക്കാരൻ്റെ പേര്, സ്വീകാര്യത തെളിവുകൾ, സംയോജനത്തിൻ്റെ ഉത്തരവാദിത്തം എന്നിവ നൽകുക.
സ്റ്റേഷൻ ഇൻ്റർഫേസുകൾ പരിശോധിക്കുക: ഒരു ഭാഗം എങ്ങനെ കൈമാറ്റം ചെയ്യുന്നു, അത് എങ്ങനെ സ്ഥിതിചെയ്യുന്നു, ഒരു ഡൗൺസ്ട്രീം സ്റ്റേഷൻ നിർത്തുമ്പോൾ എന്ത് സംഭവിക്കും, നിരസിച്ച ഭാഗങ്ങൾ എങ്ങനെ വേർതിരിക്കുന്നു. ഒരു ഉദ്ധരണി മെഷീൻ ബിൽഡർ വിതരണം ചെയ്യുന്ന ഉപകരണങ്ങളെ മറ്റുള്ളവർ വിതരണം ചെയ്യുന്ന ഉപകരണങ്ങളിൽ നിന്ന് വേർതിരിച്ചറിയണം. ദിഓട്ടോമേറ്റഡ്-ലൈൻ കോൺഫിഗറേഷൻ ഗൈഡ്ഈ വിതരണ അതിരുകൾ ഉൾക്കൊള്ളുന്നു.
ഭാഗത്തിൻ്റെ പ്രവർത്തനത്തിൽ നിന്നും സ്പെസിഫിക്കേഷനിൽ നിന്നും പരിശോധനകൾ തിരഞ്ഞെടുക്കുക. ആവശ്യമുള്ളിടത്ത് ഒരു ലീക്ക് ടെസ്റ്റ്, ഡൈമൻഷണൽ, പാസേജ്, അസംബ്ലി അല്ലെങ്കിൽ ഡ്യൂറബിലിറ്റി തെളിവുകൾ എന്നിവ മാറ്റിസ്ഥാപിക്കുന്നില്ല. ഓരോ ഓട്ടോമോട്ടീവ് ആപ്ലിക്കേഷനും ഒരു ജെനറിക് ടെസ്റ്റ് ലിസ്റ്റ് ഒഴിവാക്കുക.
ഭാഗവും ഉൽപ്പാദന പ്രക്രിയയും വെവ്വേറെ തെളിയിക്കുക
ഡ്രോയിംഗ് റിവിഷൻ, അംഗീകൃത മെറ്റീരിയൽ, ഉദ്ദേശിച്ച പാചകക്കുറിപ്പ് എന്നിവയെ ചുറ്റിപ്പറ്റിയുള്ള ഒരു പ്രതിനിധി ട്രയൽ ആസൂത്രണം ചെയ്യുക. പൂപ്പൽ, സജ്ജീകരണം, മെറ്റീരിയൽ ലോട്ട്, മെഷർമെൻ്റ് പ്ലാൻ എന്നിവ രേഖപ്പെടുത്തുക. സൈക്കിൾ റെക്കോർഡിനൊപ്പം അംഗീകൃത അളവുകൾ സൂക്ഷിക്കുക, കാരണങ്ങൾ നിരസിക്കുക, സ്റ്റോപ്പേജുകൾ, സ്വമേധയാലുള്ള ഇടപെടലുകൾ.
ഒരു വിതരണക്കാരൻ്റെ മെഷീൻ ടെസ്റ്റും ഒരു ഉപഭോക്താവിൻ്റെ പ്രൊഡക്ഷൻ ഭാഗത്തിൻ്റെ അംഗീകാരവും വ്യത്യസ്ത ഉദ്ദേശ്യങ്ങൾ നിറവേറ്റുന്നു.AIAG-യുടെ പൊതു PPAP അവലോകനംഉൽപ്പാദന നിരക്കിൽ ഒരു യഥാർത്ഥ ഉൽപ്പാദന സമയത്ത് ഡിസൈൻ റെക്കോർഡുകളും സ്പെസിഫിക്കേഷനുകളും സ്ഥിരമായി പാലിക്കുന്നതുമായി പ്രൊഡക്ഷൻ ഭാഗത്തിൻ്റെ അംഗീകാരത്തെ ബന്ധിപ്പിക്കുന്നു. ആ വ്യാപ്തി ഒരു മെഷീൻ മോഷൻ കാണിക്കുന്നതിനേക്കാളും സ്വീകാര്യമായ ഒരു സാമ്പിൾ നിർമ്മിക്കുന്നതിനേക്കാളും വിശാലമാണ്.
| പ്രവർത്തനം | അത് അഭിസംബോധന ചെയ്യുന്ന ചോദ്യം | നിർവചിക്കാനുള്ള തെളിവ് | സ്വയം സ്ഥാപിക്കുന്നില്ല |
|---|---|---|---|
| മെഷീൻ അല്ലെങ്കിൽ സെൽ FAT | വിതരണം ചെയ്ത ഉപകരണങ്ങൾ അംഗീകരിച്ച സ്വീകാര്യത സ്കോപ്പ് തൃപ്തിപ്പെടുത്തുന്നുണ്ടോ? | കരാർ പരിശോധനകൾ, കോൺഫിഗറേഷൻ, ട്രയൽ വ്യവസ്ഥകൾ, ഓപ്പൺ-ഇനം റെക്കോർഡ് | എല്ലാ പൂർത്തിയായ ഭാഗങ്ങളും അല്ലെങ്കിൽ ഉപഭോക്തൃ ഉൽപ്പാദന അംഗീകാരവും |
| ഭാഗിക പ്രവർത്തന മൂല്യനിർണ്ണയം | പൂർത്തിയായ ഭാഗം നിർദ്ദിഷ്ട ഉപയോഗ ആവശ്യകതകൾ നിറവേറ്റുന്നുണ്ടോ? | ബാധകമായ ഡൈമൻഷണൽ, അസംബ്ലി, ഫങ്ഷണൽ, ഡ്യൂറബിലിറ്റി റെക്കോർഡുകൾ | വിലയിരുത്തിയ വ്യവസ്ഥകൾക്ക് പുറത്തുള്ള സുസ്ഥിര ഉൽപ്പാദന പ്രകടനം |
| കസ്റ്റമർ പ്രൊഡക്ഷൻ ഭാഗത്തിൻ്റെ അംഗീകാരം | ഉദ്ദേശിച്ച ഉൽപ്പാദന പ്രക്രിയ ഉപഭോക്താവിൻ്റെ ബാധകമായ അംഗീകാര ആവശ്യകതകൾ നിറവേറ്റുന്നുണ്ടോ? | ആവശ്യമുള്ളിടത്ത് PPAP ഉൾപ്പെടെയുള്ള ഉപഭോക്താവ് നിർവചിച്ച സമർപ്പിക്കലുകളും പ്രൊഡക്ഷൻ തെളിവുകളും | ആവശ്യമായ അവലോകനം കൂടാതെ മാറ്റിയ മെറ്റീരിയൽ, ഡ്രോയിംഗ് അല്ലെങ്കിൽ പ്രോസസ്സ് എന്നിവയ്ക്കുള്ള അംഗീകാരം |
പ്രോജക്റ്റ് സ്വീകാര്യത പ്ലാനിൽ സാമ്പിൾ അളവുകൾ, ട്രയൽ ദൈർഘ്യം, അളക്കൽ രീതികൾ, ഏതെങ്കിലും സ്റ്റാറ്റിസ്റ്റിക്കൽ മാനദണ്ഡം എന്നിവ സജ്ജമാക്കുക. ഒരു സാർവത്രിക സിപികെ ടാർഗെറ്റ് കടം വാങ്ങരുത് അല്ലെങ്കിൽ ഒരു ജനറിക് മെഷീൻ ലേഖനത്തിൽ നിന്ന് പ്രവർത്തന കാലയളവ് എടുക്കരുത്. ഉപകരണ ഭാഗത്തിനായി, ഉപയോഗിക്കുകഫാറ്റ് പ്ലാനിംഗ് ഗൈഡ്സമ്മതിച്ച ചെക്കുകൾ സ്ഥാപിക്കാൻ.
തിരുത്തൽ ജോലിയും പുനഃപരിശോധനയും ആവശ്യമാണ്, അല്ലെങ്കിൽ ഇതുവരെ പരിശോധിച്ചുറപ്പിച്ചിട്ടില്ലാത്ത, പാസായതുപോലെ ഓരോ ആവശ്യകതയും അടയ്ക്കുക. അവസാനത്തെ രണ്ട് വിഭാഗങ്ങൾക്ക് ഒരു ഉടമയെ നിയോഗിക്കുകയും തെളിവുകൾ അടയ്ക്കുകയും ചെയ്യുക. ഈ സ്റ്റാറ്റസുകൾ വെവ്വേറെ സൂക്ഷിക്കുന്നത് ഒരു അപൂർണ്ണമായ ട്രയൽ പ്രത്യക്ഷമായ പ്രൊഡക്ഷൻ റിലീസായി മാറുന്നത് തടയുന്നു.
സ്വീകാര്യമായ ഭാഗത്തിൻ്റെ അതിർത്തിയിൽ ഔട്ട്പുട്ടും ചെലവും താരതമ്യം ചെയ്യുക
സമ്മതിച്ച ചെക്കുകൾ പാസാക്കുന്ന പൂർത്തിയായ ഓട്ടോമോട്ടീവ് ഭാഗങ്ങൾ എണ്ണുക. ടാർഗെറ്റിൽ മാറ്റങ്ങളും തടസ്സങ്ങളും ഡൗൺസ്ട്രീം പ്രവർത്തനങ്ങളും ഉൾപ്പെടുന്നുണ്ടോ എന്ന് പ്രസ്താവിക്കുകയും എല്ലാ സ്റ്റേഷനുകൾക്കും ഒരേ സമയ അടിസ്ഥാനത്തിൽ ഉപയോഗിക്കുകയും ചെയ്യുക. കാണുകഉത്പാദന-നിരക്ക് കണക്കുകൂട്ടൽ ഗൈഡ്നാമമാത്രമായ സൈക്കിളുകളും അംഗീകൃത ഔട്ട്പുട്ടും തമ്മിലുള്ള വ്യത്യാസത്തിന്.
ഒരു HVAC ഡക്ട് സെല്ലിനെ അതിൻ്റെ മോൾഡിംഗ് സൈക്കിളിനപ്പുറം വിലയിരുത്തുന്നു
ഒരു സാങ്കൽപ്പിക ഓട്ടോമോട്ടീവ് HVAC ഡക്ട് പ്രോജക്റ്റിനായി, ഷെഡ്യൂൾ ചെയ്ത മണിക്കൂറിൽ 95 അംഗീകൃത ഭാഗങ്ങളുടെ ആവശ്യകതയോടെ ഞാൻ ആരംഭിക്കും. ഒരു സിംഗിൾ-കാവിറ്റി മോൾഡ്, 32-സെക്കൻഡ് മോൾഡിംഗ് സൈക്കിൾ, 90% മോൾഡിംഗ്-സ്റ്റേജ് റൺ ലഭ്യത, പൂർണ്ണമായ പ്രക്രിയയിലുടനീളം 96% അന്തിമ അംഗീകൃത വിളവ് എന്നിവ അനുമാനിക്കുക.
നാമമാത്രമായ മോൾഡിംഗ് നിരക്ക് മണിക്കൂറിൽ 3,600 ÷ 32 അല്ലെങ്കിൽ 112.5 ഭാഗങ്ങൾ ആയിരിക്കും. അനുമാനിക്കപ്പെടുന്ന റൺ ലഭ്യത പ്രയോഗിക്കുന്നത്, ഷെഡ്യൂൾ ചെയ്ത മണിക്കൂറിൽ 101.25 ഭാഗങ്ങളുടെ മോൾഡിംഗ്-സ്റ്റേജ് ശേഷി ശേഷിക്കും.
ആ കണക്ക് പൂർത്തിയായ ഔട്ട്പുട്ട് സ്ഥാപിക്കില്ല. ട്രിമ്മിംഗ്, കൈകാര്യം ചെയ്യൽ, പരിശോധന എന്നിവയുടെ ശേഷിയും ഞാൻ താരതമ്യം ചെയ്യും. താഴെയുള്ള പട്ടിക രണ്ട് ആസൂത്രണ സാഹചര്യങ്ങൾ കാണിക്കുന്നു, അധിക ട്രാൻസ്ഫർ നഷ്ടങ്ങളോ സ്റ്റേഷൻ സ്റ്റോപ്പേജുകൾക്കിടയിലുള്ള ഇടപെടലുകളോ ഇല്ലെന്ന് അനുമാനിക്കുന്നു. ഡൗൺസ്ട്രീം കപ്പാസിറ്റി കണക്കുകൾ രണ്ടും ഷെഡ്യൂൾ ചെയ്ത സമയം ഉപയോഗിക്കുന്നു, കൂടാതെ സ്റ്റേഷൻ തടസ്സങ്ങൾ അനുമാനിക്കാൻ ഇതിനകം അനുവദിക്കുന്നു; 96% വിളവ് അവസാനം ഒരിക്കൽ പ്രയോഗിക്കുന്നു.
| ആസൂത്രണ അളവ് | പ്രാരംഭ ഡൗൺസ്ട്രീം രംഗം | പരിഷ്കരിച്ച ഡൗൺസ്ട്രീം രംഗം |
|---|---|---|
| മോൾഡിംഗ്-ഘട്ട ശേഷി | 101.25 ഭാഗങ്ങൾ / മണിക്കൂർ | 101.25 ഭാഗങ്ങൾ / മണിക്കൂർ |
| ഡൗൺസ്ട്രീം പ്രോസസ്സിംഗ് ശേഷി | 90 ഭാഗങ്ങൾ / മണിക്കൂർ | 105 ഭാഗങ്ങൾ / മണിക്കൂർ |
| അന്തിമമായി സ്വീകരിച്ച വിളവ് അനുമാനിച്ചു | 96% | 96% |
| പ്രൊജക്റ്റഡ് അംഗീകൃത ഔട്ട്പുട്ട് | 86.4 ഭാഗങ്ങൾ / മണിക്കൂർ | 97.2 ഭാഗങ്ങൾ / മണിക്കൂർ |
| സ്വീകാര്യമായ ഔട്ട്പുട്ട് ആവശ്യമാണ് | 95 ഭാഗങ്ങൾ / മണിക്കൂർ | 95 ഭാഗങ്ങൾ / മണിക്കൂർ |
പ്രാരംഭ സാഹചര്യത്തിൽ, അവസാന വിളവ് അലവൻസിന് മുമ്പ് താഴത്തെ ശേഷി സെല്ലിനെ മണിക്കൂറിൽ 90 ഭാഗങ്ങളായി പരിമിതപ്പെടുത്തും. അതിനാൽ പ്രൊജക്റ്റഡ് അംഗീകൃത ഔട്ട്പുട്ട് മണിക്കൂറിൽ 90 × 0.96 = 86.4 ഭാഗങ്ങൾ, ആവശ്യകതയേക്കാൾ താഴെയായിരിക്കും.
മണിക്കൂറിൽ 105 ഭാഗങ്ങൾ പ്രോസസ്സ് ചെയ്യാൻ കഴിവുള്ള ഒരു ഡൗൺസ്ട്രീം ക്രമീകരണം ഞാൻ അടുത്തതായി വിലയിരുത്തും. മോൾഡിംഗ് ഘട്ടത്തിൽ, വിതരണം പരിമിതപ്പെടുത്തുമ്പോൾ, പ്രൊജക്റ്റഡ് അംഗീകൃത ഔട്ട്പുട്ട് മണിക്കൂറിൽ 101.25 × 0.96 = 97.2 ഭാഗങ്ങളായി മാറും.
പുതുക്കിയ കണക്കുകൂട്ടൽ ലക്ഷ്യത്തേക്കാൾ മണിക്കൂറിൽ 2.2 ഭാഗങ്ങൾ മാത്രമായിരിക്കും. അംഗീകൃത ഉൽപ്പാദന നിരക്കിൻ്റെ തെളിവല്ല, പരിമിതമായ ആസൂത്രണ ഹെഡ്റൂം ആയി ഞാൻ അതിനെ കണക്കാക്കും. ഒരു പ്രതിനിധി സെൽ ട്രയലിന് യഥാർത്ഥ സൈക്കിൾ, തടസ്സങ്ങൾ, ഡൗൺസ്ട്രീം പ്രകടനം, സ്വീകാര്യമായ വിളവ് എന്നിവ സ്ഥാപിക്കേണ്ടതുണ്ട്.
ഈ താരതമ്യം ഒരു വലിയ ബ്ലോ മോൾഡിംഗ് മെഷീൻ അഭ്യർത്ഥിക്കുന്നതിന് മുമ്പ് ഫിനിഷിംഗ്, ഇൻസ്പെക്ഷൻ ക്രമീകരണം എന്നിവയിലേക്ക് എഞ്ചിനീയറിംഗ് അവലോകനത്തെ നയിക്കും.
ഒരേ ഉൽപ്പാദന വ്യാപ്തി താരതമ്യം ചെയ്യുക
ഓരോ നിർദ്ദേശത്തിലും മെഷീൻ, പൂപ്പൽ, മെറ്റീരിയൽ തയ്യാറാക്കൽ, ഫിനിഷിംഗ് ഫിക്ചറുകൾ, പരിശോധന, സംയോജനം, ട്രയൽ ചെലവുകൾ എന്നിവ വേർതിരിക്കുക. ഒരു മെഷീൻ മാത്രമുള്ള വിലയെ പൂർണ്ണമായ സെൽ വിലയുമായി നേരിട്ട് താരതമ്യം ചെയ്യാൻ കഴിയില്ല. സ്വീകാര്യമായ ഔട്ട്പുട്ടിനും പ്രൊജക്റ്റ് ഡിമാൻഡിനുമെതിരെ അധിക ശേഷി വിലയിരുത്തുക; ഒരു വലിയ യന്ത്രം താഴത്തെ തടസ്സം നീക്കം ചെയ്യുമെന്ന് കരുതരുത്.
കിംഗിളിനായി ഒരു ഓട്ടോമോട്ടീവ്-ഭാഗം RFQ തയ്യാറാക്കുക
കിംഗ്ളിൻ്റെ പ്രസിദ്ധീകരിച്ച അക്യുമുലേറ്റർ പ്ലാറ്റ്ഫോമുകൾ ഒരു പ്രാരംഭ ചർച്ചയ്ക്കുള്ള സ്പെസിഫിക്കേഷൻ റഫറൻസുകൾ നൽകുന്നു. അവ സാങ്കൽപ്പിക നാളത്തിൻ്റെ ഉദാഹരണത്തിനോ എല്ലാ ഓട്ടോമോട്ടീവ് ഭാഗത്തിനോ വേണ്ടിയുള്ള സ്വയമേവയുള്ള തിരഞ്ഞെടുപ്പുകളല്ല. നിർദ്ദിഷ്ട മെറ്റീരിയൽ, പൂപ്പൽ, സമ്പൂർണ്ണ ഉൽപ്പാദന സ്കോപ്പ് എന്നിവയ്ക്ക് ഇപ്പോഴും സാങ്കേതിക അവലോകനം ആവശ്യമാണ്.
| റഫറൻസ് ഫീൽഡ് | KGB80A | KGB100B |
|---|---|---|
| പരസ്യപ്പെടുത്തിയ പരമാവധി കണ്ടെയ്നർ ശേഷി | 30 എൽ | 120 എൽ |
| ക്ലാമ്പിംഗ് ശക്തി | 215 കെ.എൻ | 440 കെ.എൻ |
| പൂപ്പൽ പ്ലേറ്റൻ വലിപ്പം, W × H | 750 × 860 മി.മീ | 1,200 × 1,200 മി.മീ |
| പരമാവധി പൂപ്പൽ വലിപ്പം, W × H | 520 × 860 മി.മീ | 920 × 1,200 മി.മീ |
| പൂപ്പൽ കനം | 360 മുതൽ 420 മി.മീ | 510 മുതൽ 600 മി.മീ |
| ലിസ്റ്റുചെയ്ത അപ്ലിക്കേഷൻ കണക്ഷൻ | ഓട്ടോ ഭാഗങ്ങളുടെ പൈപ്പ് ലൈനുകൾ | ഓട്ടോ ഭാഗങ്ങളും കാർ ടാങ്കുകളും |
ലിങ്ക് ചെയ്തിരിക്കുന്ന Kinggle ഉൽപ്പന്ന പേജുകളിൽ നിന്ന് തിരഞ്ഞെടുത്ത ഫീൽഡുകൾ പട്ടിക പുനർനിർമ്മിക്കുന്നു. പ്ലാറ്റൻ വലുപ്പവും പരമാവധി പൂപ്പൽ വലുപ്പവും വ്യത്യസ്ത ഫീൽഡുകളാണ്. ഒരു സമ്പൂർണ്ണ ചലന എൻവലപ്പ്, ഗ്രേഡ്-നിർദ്ദിഷ്ട ഔട്ട്പുട്ട്, പ്രത്യേക സക്ഷൻ പ്രക്രിയ അല്ലെങ്കിൽ ഇന്ധന-സിസ്റ്റം അംഗീകാരം എന്നിവ സ്ഥിരീകരിക്കുന്നില്ല. നിർദ്ദിഷ്ട ബിൽഡിനായി ഇൻ്റർഫേസ് ഡ്രോയിംഗും കോൺഫിഗറേഷനും അഭ്യർത്ഥിക്കുക.

അഭ്യർത്ഥിച്ച മെഷീൻ വോളിയം മാത്രമല്ല, ഒരു അവലോകന പാക്കേജ് അയയ്ക്കുക
- പുനരവലോകനങ്ങൾ, പൂർത്തിയായ ജ്യാമിതി, ഡാറ്റകൾ, നിർണായകമായ മതിൽ അല്ലെങ്കിൽ ഇൻ്റർഫേസ് ആവശ്യകതകൾ എന്നിവയുള്ള 3D, 2D ഭാഗങ്ങൾ.
- നിർദ്ദിഷ്ട റെസിൻ ഗ്രേഡ്, അംഗീകൃത ഉൽപാദന പാചകക്കുറിപ്പ്, പ്രസക്തമായ പ്രോസസ്സിംഗ് നിർദ്ദേശങ്ങൾ.
- ഭാഗം ഭാരം, പ്ലാൻ ചെയ്ത പൂപ്പൽ ക്രമീകരണം, നിലവിലുള്ള ടൂളിംഗ് വിവരങ്ങൾ, നിർദ്ദിഷ്ട ഫിനിഷിംഗ് സീക്വൻസ്.
- അതിൻ്റെ സമയ അടിസ്ഥാനം, വാർഷിക ഡിമാൻഡ്, ഉൽപ്പന്ന മിശ്രിതം, പരിശോധന ആവശ്യകതകൾ എന്നിവയ്ക്കൊപ്പം ആവശ്യമായ അംഗീകൃത ഔട്ട്പുട്ട്.
- സൈറ്റ് വ്യവസ്ഥകളും പൂപ്പൽ, സഹായങ്ങൾ, ഫിനിഷിംഗ്, പരിശോധന, സംയോജനം എന്നിവ വിതരണം ചെയ്യുന്നവരുടെ വ്യക്തമായ ലിസ്റ്റും.
ഈ ഇൻപുട്ടുകൾ ഒരു മെഷീൻ കോൺഫിഗറേഷൻ അന്തിമമാക്കുന്നതിന് മുമ്പ് സാങ്കേതിക അവലോകന വിലാസം അനുയോജ്യമാക്കാനും പരിഹരിക്കപ്പെടാത്ത ആവശ്യകതകളും ട്രയൽ അവസ്ഥകളും അനുവദിക്കുന്നു.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
എല്ലാ ഓട്ടോമോട്ടീവ് എയർ ഡക്ടും ഒരു പരമ്പരാഗത ബ്ലോ മോൾഡിംഗ് മെഷീനിൽ നിർമ്മിക്കാൻ കഴിയുമോ?
നമ്പർ. ജ്യാമിതി, നിർദ്ദിഷ്ട റെസിൻ, ഇൻ്റർഫേസുകൾ, ടൂളിംഗ് ആക്സസ് എന്നിവ അവലോകനം ചെയ്യുക. ചില രൂപങ്ങൾ പ്രത്യേക പാരിസൺ പ്ലെയ്സ്മെൻ്റ്, സക്ഷൻ ബ്ലോ മോൾഡിംഗ് അല്ലെങ്കിൽ ജോയിൻ ചെയ്ത സെക്ഷനുകളുടെ മൂല്യനിർണ്ണയം ആവശ്യപ്പെടുന്നു. ടേക്ക്-ഔട്ട് റോബോട്ടുള്ള ഒരു പരമ്പരാഗത യന്ത്രം സ്വയം രൂപപ്പെടുത്തുന്ന കഴിവുകൾ സ്ഥാപിക്കുന്നില്ല.
ഒരു ഓട്ടോമോട്ടീവ് ഭാഗത്തിനായി ഒരു യന്ത്രം തിരഞ്ഞെടുക്കാൻ അക്യുമുലേറ്റർ വോളിയം മതിയോ?
ഇല്ല. ഉപയോഗിക്കാവുന്ന ഷോട്ട് ഡിമാൻഡ്, മെറ്റീരിയൽ-നിർദ്ദിഷ്ട ഡെലിവറി, മോൾഡ് ഇൻസ്റ്റാളേഷൻ, ഓപ്പണിംഗ് സ്പെയ്സ്, ആവശ്യമായ ചലനങ്ങൾ, ഭാഗം നീക്കംചെയ്യൽ, ഡൗൺസ്ട്രീം വർക്ക് എന്നിവയും അവലോകനം ആവശ്യമാണ്. പരസ്യപ്പെടുത്തിയ കണ്ടെയ്നർ വോളിയം ഒരു സ്ക്രീനിംഗ് റഫറൻസാണ്, ക്രമരഹിതമായ സാങ്കേതിക ഭാഗത്തിനുള്ള പൂർണ്ണമായ തിരഞ്ഞെടുപ്പ് രീതിയല്ല.
ഒരു എച്ച്ഡിപിഇ മെഷീന് ഒരു നിർദ്ദിഷ്ട എഞ്ചിനീയറിംഗ്-പ്ലാസ്റ്റിക് ഗ്രേഡ് പ്രോസസ്സ് ചെയ്യാൻ കഴിയുമോ?
അതിന് മെറ്റീരിയൽ തയ്യാറാക്കൽ, പ്ലാസ്റ്റിസൈസിംഗ്, ഹെഡ് ടൂളിംഗ്, നിയന്ത്രണങ്ങൾ, നിർദ്ദിഷ്ട പ്രക്രിയ എന്നിവയുടെ ഗ്രേഡ്-നിർദ്ദിഷ്ട അവലോകനം ആവശ്യമാണ്. ഒരു പ്രസിദ്ധീകരിച്ച HDPE എക്സ്ട്രൂഷൻ നിരക്ക് മറ്റൊരു റെസിൻ ഉപയോഗിച്ച് ഔട്ട്പുട്ട് തെളിയിക്കുന്നില്ല. കോൺഫിഗറേഷൻ സ്ഥിരീകരിക്കുകയും ഉദ്ദേശിച്ച മെറ്റീരിയലുമായി ഒരു പ്രതിനിധി ട്രയൽ നടത്തുകയും ചെയ്യുക.
എന്തുകൊണ്ടാണ് ഒരു ഭാഗത്തിന് അതിൻ്റെ ഭാരം ലക്ഷ്യം കൈവരിക്കാൻ കഴിയുക, എന്നാൽ മതിൽ കനം പരിശോധിക്കുന്നതിൽ പരാജയപ്പെടുന്നത്?
ഭാരം മുഴുവൻ ഭാഗവും വിവരിക്കുന്നു, അതേസമയം കനം പരിശോധന ഒരു സ്ഥാനം അളക്കുന്നു. മൊത്തം ഭാരത്തിൽ അനുബന്ധമായ മാറ്റമില്ലാതെ മെറ്റീരിയൽ വ്യത്യസ്തമായി പ്രദേശങ്ങൾക്കിടയിൽ വിതരണം ചെയ്യാൻ കഴിയും. പരാജയപ്പെട്ട ലൊക്കേഷൻ മാപ്പ് ചെയ്യുകയും അത് എങ്ങനെ ശരിയാക്കണമെന്ന് തീരുമാനിക്കുന്നതിന് മുമ്പ് പ്രസക്തമായ മെറ്റീരിയൽ, ടൂളിംഗ്, പ്രോസസ്സ് അവസ്ഥകൾ എന്നിവ അന്വേഷിക്കുകയും ചെയ്യുക.
ഒരു മെഷീൻ FAT കടന്നുപോകുന്നത് ഉപഭോക്തൃ ഉൽപ്പാദന ഭാഗത്തിൻ്റെ അംഗീകാരം പൂർത്തിയാക്കുമോ?
നമ്പർ. FAT അംഗീകരിച്ച ഉപകരണ സ്വീകാര്യത പരിധി ഉൾക്കൊള്ളുന്നു. പൂർത്തിയായ ഭാഗ മൂല്യനിർണ്ണയത്തിനും ഉപഭോക്തൃ ഉൽപ്പാദന അംഗീകാരത്തിനും അവരുടെ സ്വന്തം ബാധകമായ തെളിവുകൾ ആവശ്യമാണ്. PPAP ആവശ്യമുള്ളിടത്ത്, ഉപകരണ വിതരണം അംഗീകാരമായി കണക്കാക്കുന്നതിനുപകരം ഉപഭോക്താവിൻ്റെ സമർപ്പണവും ഉൽപ്പാദനം നടത്തുന്ന ആവശ്യകതകളും സ്ഥിരീകരിക്കുക.
ഒരു ഓട്ടോമോട്ടീവ് ബ്ലോ മോൾഡിംഗ് മെഷീൻ വാങ്ങുന്നത് ഇഷ്ടാനുസൃത ബ്ലോ-മോൾഡ് ഭാഗങ്ങൾ സോഴ്സിംഗ് ചെയ്യുന്നതിന് തുല്യമാണോ?
യന്ത്രസാമഗ്രികൾ, ടൂളിംഗ് ഇൻ്റർഫേസുകൾ, സംയോജനം, ഒരു ഉൽപ്പാദന പ്രക്രിയയ്ക്കുള്ള സ്വീകാര്യത സ്കോപ്പ് എന്നിവയെ സംബന്ധിച്ചാണ് ഉപകരണ സംഭരണം. പൂർത്തിയായ ഭാഗങ്ങൾ സോഴ്സിംഗ് ചെയ്യുന്നത് ആ ഭാഗങ്ങൾ നിർമ്മിക്കുന്നതിനും വിതരണം ചെയ്യുന്നതിനുമുള്ള ഒരു നിർമ്മാതാവിൻ്റെ ഉത്തരവാദിത്തത്തെ ബാധിക്കുന്നു. വിതരണക്കാരെ താരതമ്യപ്പെടുത്തുന്നതിന് മുമ്പ് ഏത് സ്കോപ്പാണ് ആവശ്യപ്പെടുന്നതെന്ന് വ്യക്തമാക്കുക.
ഒരു ഓട്ടോമോട്ടീവ്-പാർട്ട് ഉപകരണ അവലോകനത്തിനായി, ഡ്രോയിംഗും മെറ്റീരിയൽ ആവശ്യകതകളും ഇതിലൂടെ അയയ്ക്കുകകിംഗ്ളിൻ്റെ കോൺടാക്റ്റ് പേജ്അല്ലെങ്കിൽ ഇമെയിൽsales@kinggle.com. ടെലിഫോൺ:+86-574-87103665. കമ്പനിയുടെ വിവരങ്ങൾ ഇതിൽ ലഭ്യമാണ്കിംഗിൾ എബൗട്ട് പേജ്.
മെഷീനിൽ പ്രതിജ്ഞാബദ്ധമാക്കുന്നതിന് മുമ്പ് പ്രൊഡക്ഷൻ റൂട്ട് അംഗീകരിക്കുക
ഭാഗവും മെറ്റീരിയലും ഉപയോഗിച്ച് ആരംഭിക്കുക, രൂപപ്പെടുന്ന റൂട്ട് പരിഹരിക്കുക, ഡ്രോയിംഗ് വ്യക്തമായ ഉപകരണങ്ങളിലേക്കും മൂല്യനിർണ്ണയ ആവശ്യകതകളിലേക്കും മാറ്റുക. തുടർന്ന് സ്വീകാര്യമായ ഭാഗത്തിൻ്റെ അതിർത്തിയിൽ സമ്പൂർണ്ണ നിർദ്ദേശങ്ങൾ താരതമ്യം ചെയ്യുക. നിർബന്ധിത ഫിറ്റ് പ്രശ്നത്തിന് പരിഹാരം ആവശ്യമാണ്; വേഗതയേറിയ സൈക്കിൾ അല്ലെങ്കിൽ കുറഞ്ഞ വാങ്ങൽ വിലയ്ക്ക് ഇത് അടയ്ക്കാൻ കഴിയില്ല.