ഒരു ബ്ലോ പൂപ്പൽ ഒരു കുപ്പിയുടെ നെഗറ്റീവ് ആകൃതി മാത്രമല്ല. അതിന് ഒരു ചൂടുള്ള പാരിസണിനെ പിടിച്ചെടുക്കുകയും മുദ്രയിടുകയും വേണം, കുടുങ്ങിയ വായു പുറത്തുവിടുക, ചൂട് നീക്കം ചെയ്യുക, കഴുത്തും അടിത്തറയും സൃഷ്ടിക്കുക, ഫ്ലാഷ് ചൊരിയുക, ക്ലാമ്പിൽ ഫിറ്റ് ചെയ്യുകയും ഭാഗം റിലീസ് ചെയ്യുകയും വേണം-ആവശ്യമായ ഉൽപ്പാദന താളത്തിൽ.
തിരയൽ ഭാഷയ്ക്ക് ഈ വ്യാപ്തി മറയ്ക്കാനാകും. വാങ്ങുന്നവർ ഉപയോഗിക്കുന്നുപൂപ്പൽ ഊതുക, പൂപ്പൽ ഊതുക, കുപ്പി പൂപ്പൽ, പ്ലാസ്റ്റിക് കുപ്പി പൂപ്പൽ, EBM ടൂളിംഗ്ഒപ്പംഎക്സ്ട്രൂഷൻ ബ്ലോ പൂപ്പൽഅനുബന്ധ ഉപകരണങ്ങൾക്കായി. ഡൈ ഹെഡ് വ്യത്യസ്തമാണ്: പൂപ്പൽ അടയ്ക്കുന്നതിന് മുമ്പ് ഇത് പാരിസൺ രൂപീകരിക്കുന്നു. ഒരു ഉദ്ധരണിയിൽ ഡൈ-ഹെഡ് ടൂളിംഗും ബ്ലോ മോൾഡും പ്രത്യേക ഇനങ്ങളായി ലിസ്റ്റ് ചെയ്യണം.
ഈ ഗൈഡ് ഇൻജക്ഷൻ അല്ലെങ്കിൽ സ്ട്രെച്ച്-ബ്ലോ പ്രിഫോം ടൂളിങ്ങിന് പകരം എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗിൽ ശ്രദ്ധ കേന്ദ്രീകരിക്കുന്നു. ഇത് പ്രസിദ്ധീകരിച്ച മെഷീൻ-എൻവലപ്പ് ഡാറ്റയെ പ്രോജക്റ്റ് ഗ്യാരൻ്റികളിൽ നിന്ന് വേർതിരിക്കുന്നു. എല്ലാ റെസിനും ഭാഗത്തിനും സാർവത്രിക പിഞ്ച്-ഓഫ്, വെൻ്റ് അല്ലെങ്കിൽ കൂളിംഗ് അളവുകൾ അനുയോജ്യമല്ല.
ഒരു പ്രൊഡക്ഷൻ ബ്ലോ മോൾഡിന് ഏഴ് കണക്റ്റഡ് ജോലികളുണ്ട്
ദ്വാരം ഭാഗത്തിന് അതിൻ്റെ ബാഹ്യ രൂപം നൽകുന്നു, പക്ഷേ ആകൃതി പുനരുൽപാദനം മാത്രമാണ് ആദ്യത്തെ ജോലി. ഉപകരണം ഇനിപ്പറയുന്ന പ്രവർത്തനങ്ങൾ ഒരുമിച്ച് നിർവഹിക്കണം:
- പാരിസൺ കണ്ടെത്തുക.ഒരു പിഞ്ച് പ്രദേശം വലിച്ചിടുകയോ മടക്കുകയോ നഷ്ടപ്പെടുത്തുകയോ ചെയ്യാതെ തുറന്ന പൂപ്പൽ ചൂടുള്ള ട്യൂബ് സ്വീകരിക്കണം.
- സീൽ ചെയ്ത് വെൽഡ് ചെയ്യുക.പിഞ്ച്-ഓഫ് മേഖലകൾ പാരിസൺ അടച്ച് കഴുത്ത്, വാൽ, ഹാൻഡിൽ അല്ലെങ്കിൽ മറ്റ് ഫ്ലാഷ് ഏരിയകളിൽ സ്ഥാനഭ്രംശം വരുത്തിയ വസ്തുക്കൾ കൈകാര്യം ചെയ്യുന്നു.
- കുടുങ്ങിയ വായു പുറത്തേക്ക് പോകട്ടെ.വികസിക്കുന്ന പാരിസണിനും കാവിറ്റി പ്രതലത്തിനും ഇടയിൽ വായുവിനുള്ള വഴി വെൻ്റുകൾ നൽകുന്നു.
- ചൂട് കൈമാറുക.കൂളിംഗ് സർക്യൂട്ടുകൾ ആവർത്തിച്ചുള്ള സമയത്ത് സ്ഥിരതയുള്ള ഭാഗം പുറത്തുവിടാൻ മതിയായ ബാലൻസ് ഉപയോഗിച്ച് ചൂട് നീക്കം ചെയ്യുന്നു.
- ഇൻ്റർഫേസുകൾ സൃഷ്ടിക്കുക.നെക്ക് ഇൻസെർട്ടുകൾ, കാലിബ്രേഷൻ വിശദാംശങ്ങൾ, ബ്ലോ-പിൻ അല്ലെങ്കിൽ ബോട്ടം-ബ്ലോ ഫീച്ചറുകൾ എന്നിവ കണ്ടെയ്നർ ക്ലോഷറും മെഷീനുമായി പൊരുത്തപ്പെടണം.
- ഭാഗം റിലീസ് ചെയ്ത് പൂർത്തിയാക്കുക.ഡ്രാഫ്റ്റ്, ഇൻസെർട്ടുകൾ, ഓപ്പണിംഗ് മൂവ്മെൻ്റ്, ഡിഫ്ലാഷിംഗ് സ്ട്രാറ്റജി എന്നിവ ഭാഗത്തിന് പൂപ്പൽ വൃത്തിയായി വിടാൻ കഴിയുമോ എന്ന് നിർണ്ണയിക്കുന്നു.
- യന്ത്രത്തെ യോജിപ്പിച്ച് അതിജീവിക്കുക.ആവർത്തിച്ചുള്ള ക്ലാമ്പിംഗും തെർമൽ സൈക്കിളുകളും വഹിക്കുമ്പോൾ സമ്പൂർണ്ണ അസംബ്ലി പ്ലേറ്റൻ, ഓപ്പണിംഗ്, കനം, മൗണ്ടിംഗ് ക്രമീകരണം എന്നിവയ്ക്ക് യോജിച്ചതായിരിക്കണം.
ഒരു ജോലിക്ക് വേണ്ടി വരുത്തുന്ന മാറ്റം മറ്റൊന്നിനെ ബാധിക്കും. ആഴത്തിലുള്ള ഫ്ലാഷ് പോക്കറ്റ് വെൽഡിന് ചുറ്റുമുള്ള താപ സാന്ദ്രത മാറ്റിയേക്കാം. മിനുക്കിയ ഒരു അറയ്ക്ക് വ്യത്യസ്തമായി രൂപം പുനർനിർമ്മിക്കാം, അതേസമയം കുടുങ്ങിയ വായു എങ്ങനെ സഞ്ചരിക്കുന്നു എന്നതും മാറ്റുന്നു. ഒരു വലിയ ചലിക്കുന്ന ഇൻസേർട്ട് ഒരു അണ്ടർകട്ട് പരിഹരിച്ചേക്കാം, പക്ഷേ കൂളിംഗും ഓപ്പണിംഗ് സ്ഥലവും ഉപയോഗിക്കുന്നു. സിസ്റ്റം തലത്തിൽ തീരുമാനങ്ങൾ അവലോകനം ചെയ്യുക.
ബ്ലോ മോൾഡ് അനാട്ടമി: ഡ്രോയിംഗിൽ ഇടേണ്ട നിബന്ധനകൾ
ഇനിപ്പറയുന്ന ആശയപരമായ വീക്ഷണം ഒരു വാങ്ങുന്നയാൾ ചർച്ച ചെയ്യാൻ പ്രതീക്ഷിക്കേണ്ട ഇൻ്റർഫേസുകളെ തിരിച്ചറിയുന്നു. ഇത് ഒരു ടൂളിംഗ് പ്രിൻ്റ് അല്ല കൂടാതെ നിർമ്മാണ അളവുകൾ അടങ്ങിയിട്ടില്ല.
അറയുടെ ഉപരിതലം ഭാഗത്തിൻ്റെ ഒരു വശത്ത് രൂപം കൊള്ളുന്നു. ഇൻസെർട്ടുകൾക്ക് കഴുത്ത്, ഹാൻഡിൽ അല്ലെങ്കിൽ ധരിക്കുന്ന പ്രദേശങ്ങൾ നിർവചിക്കാം.
പാരിസൺ മുദ്രയിട്ടിരിക്കുന്ന ക്ലോസിംഗ് അതിർത്തിയിൽ സ്ഥിതിചെയ്യുന്നു.
വിഭജിക്കുന്ന വിമാനത്തിൽ എതിർ ദ്വാരം കണ്ടുമുട്ടുന്നു. വിന്യാസവും മൗണ്ടിംഗ് നിയന്ത്രണവും ആവർത്തിക്കാവുന്ന ക്ലോഷർ.
വെൻ്റിങ് റൂട്ടുകൾ തിരഞ്ഞെടുത്ത അറ പ്രദേശങ്ങളിൽ നിന്ന് കുടുങ്ങിയ വായുവിനെ നയിക്കുന്നു.
| സവിശേഷത | ഫംഗ്ഷൻ | അംഗീകരിക്കാനുള്ള തെളിവ് |
|---|---|---|
| അറയുടെ ഉപരിതലം | ബാഹ്യ ജ്യാമിതി, ടെക്സ്ചർ, അടയാളപ്പെടുത്തലുകൾ, പ്രാദേശിക കോൺടാക്റ്റ് കൂളിംഗ് എന്നിവ നിർവചിക്കുന്നു | അവസാന ഭാഗ മോഡൽ, ചുരുങ്ങൽ അടിസ്ഥാനം, ഉപരിതല കോൾഔട്ട്, നിർണായക അളവുകൾ |
| വിഭജന ലൈൻ | പൂപ്പൽ പകുതികൾ ചേരുന്ന അതിർത്തി | ദൃശ്യമായ സീം ലൊക്കേഷൻ, ഡ്രാഫ്റ്റ്, ഫ്ലാഷ് ആക്സസ്, ഫങ്ഷണൽ പ്രതലങ്ങളിൽ പ്രഭാവം |
| പിഞ്ച്-ഓഫ് / കംപ്രഷൻ ലാൻഡ് | വെൽഡ് ആൻഡ് ബ്രേക്ക് ലൈൻ നിയന്ത്രിക്കുമ്പോൾ പാരിസൺ മെറ്റീരിയൽ കംപ്രസ്സുചെയ്യുകയും സീൽ ചെയ്യുകയും ചെയ്യുന്നു | മെറ്റീരിയൽ-നിർദ്ദിഷ്ട ടൂളിംഗ് വിശദാംശങ്ങളും സമ്മതിച്ച വെൽഡ്/ട്രിം ടെസ്റ്റും |
| ഫ്ലാഷ് പോക്കറ്റ് അല്ലെങ്കിൽ ആശ്വാസം | പിഞ്ച് ഏരിയയ്ക്ക് അപ്പുറം സ്ഥാനഭ്രംശം വരുത്തിയ മെറ്റീരിയൽ സ്വീകരിക്കുന്നു | ഗ്രോസ് പാരിസൺ എസ്റ്റിമേറ്റ്, ഫ്ലാഷ് ജ്യാമിതി, ഡിഫ്ലാഷിംഗ് റൂട്ട് |
| വെൻ്റുകൾ | വികസിക്കുന്ന പാരിസണിനു പുറത്ത് കുടുങ്ങിയ വായു പുറത്തുവിടുക | ലൊക്കേഷൻ മാപ്പ്, അനുവദനീയമായ സാക്ഷി അടയാളങ്ങൾ, ശുചീകരണം |
| തണുപ്പിക്കൽ സർക്യൂട്ടുകൾ | ചൂട് നീക്കം ചെയ്യുക, താപനില വിതരണം നിയന്ത്രിക്കുക | ചാനൽ ഡ്രോയിംഗ്, സർക്യൂട്ട് തിരിച്ചറിയൽ, ഒഴുക്ക് ദിശ, യൂട്ടിലിറ്റി ഇൻ്റർഫേസ് |
| നെക്ക് ആൻഡ് ബ്ലോ ഇൻ്റർഫേസ് | ഫിനിഷിംഗ് രൂപപ്പെടുത്തുകയോ കാലിബ്രേറ്റ് ചെയ്യുകയും ചെയ്യുന്നു, കൂടാതെ വീശുന്ന വായു അവതരിപ്പിക്കുന്നു | ക്ലോഷർ ഡ്രോയിംഗ്, ബ്ലോ-പിൻ/ബോട്ടം-ബ്ലോ കൺസെപ്റ്റ്, ട്രിം അലവൻസ് |
| മൗണ്ടിംഗും വിന്യാസവും | പൂപ്പൽ പ്ലേറ്റുമായി ബന്ധിപ്പിച്ച് ആവർത്തിച്ചുള്ള അടച്ചുപൂട്ടൽ സംരക്ഷിക്കുക | മെഷീൻ ഇൻ്റർഫേസ് ഡ്രോയിംഗ്, പിണ്ഡം, ഗുരുത്വാകർഷണ കേന്ദ്രം, ഫാസ്റ്റനറുകൾ, ലിഫ്റ്റിംഗ് പോയിൻ്റുകൾ |
ഭാഗവും അതിൻ്റെ പരിശോധനകളും ഉപയോഗിച്ച് ആരംഭിക്കുക-ജനറിക് അറയിൽ അല്ല
പൂപ്പൽ നിർമ്മാതാവിന് നാമമാത്ര ലിറ്ററിലധികം ആവശ്യമാണ്. ഒരു 5L കൈകാര്യം ചെയ്യുന്ന ജെറി ക്യാൻ, 5L റൗണ്ട് ബോട്ടിൽ, ഒരു ഡബിൾ-വാൾ ടെക്നിക്കൽ ഭാഗം എന്നിവയ്ക്ക് വ്യത്യസ്ത പാർട്ടിംഗ് ലൈനുകൾ, പാരിസൺ വ്യാസങ്ങൾ, ഫ്ലാഷ് ലേഔട്ടുകൾ, നീക്കംചെയ്യൽ സീക്വൻസുകൾ എന്നിവ ആവശ്യമായി വന്നേക്കാം.
പാരിസൺ നീട്ടേണ്ട മാപ്പ്
ഉയർന്ന സമ്മർദത്തിൻ കീഴിൽ ഒഴുകുന്ന കുത്തിവയ്പ്പ് രൂപപ്പെടുത്തിയ ഉരുകുന്നത് പോലെ പാരിസൺ അറയിൽ നിറയുന്നില്ല. ഇത് വികസിക്കുകയും അറയുടെ മതിലിലേക്ക് വ്യാപിക്കുകയും ചെയ്യുന്നു. ഡീപ് ഡ്രോകൾ, വിശാലമായ പരന്ന പ്രദേശങ്ങൾ, മൂർച്ചയുള്ള കോണുകൾ, ഓഫ്സെറ്റ് നെക്ക്, ഹാൻഡിൽ റൂട്ടുകൾ എന്നിവയ്ക്ക് കൂടുതൽ പ്രാദേശിക മെറ്റീരിയലുകളോ വേറൊരു വേർതിരിക്കൽ തന്ത്രമോ ആവശ്യപ്പെടാം. മെറ്റീരിയലും പ്രോസസ്സും പിന്തുണയ്ക്കാൻ കഴിയുന്നതിനേക്കാൾ കൂടുതൽ ദൂരം നീട്ടാൻ ഒരു നേർത്ത പ്രദേശം ആവശ്യപ്പെടാതെ തന്നെ രൂപപ്പെടുത്താൻ കഴിയുന്ന റേഡിയും ജ്യാമിതിയും ഉപയോഗിക്കുക.
ഡ്രോയിംഗിൽ ഗുണനിലവാരമുള്ള സ്ഥലങ്ങൾ ഇടുക
"യൂണിഫോം മതിൽ" എന്നത് അളക്കാവുന്ന സ്വീകാര്യത നിയമമല്ല. നിർണ്ണായക സ്ഥാനങ്ങൾ അടയാളപ്പെടുത്തുകയും ടെസ്റ്റ് രീതി പറയുകയും ചെയ്യുക. ഷോൾഡർ, കോർണർ, ഹാൻഡിൽ റൂട്ട്, ബേസ്, പിഞ്ച് വെൽഡ്, പാനൽ എന്നിവയ്ക്ക് വ്യത്യസ്ത പ്രവർത്തന ആവശ്യങ്ങൾ ഉണ്ടായിരിക്കാം. എന്നതിലേക്ക് ആ ലൊക്കേഷനുകൾ ബന്ധിപ്പിക്കുകപാരിസൺ-പ്രോഗ്രാമിംഗ് സജ്ജീകരണംഅതിനാൽ പൂപ്പൽ ജ്യാമിതിയും മെറ്റീരിയൽ വിതരണവും സ്വതന്ത്രമായി ക്രമീകരിക്കപ്പെടുന്നില്ല.
ബന്ധമില്ലാത്ത ശതമാനം കടം വാങ്ങാതെ ചുരുങ്ങലിനായി ആസൂത്രണം ചെയ്യുക
ചുരുങ്ങൽ റെസിൻ ഗ്രേഡ്, മതിൽ വിതരണം, അറയുടെ താപനില, തണുപ്പിക്കൽ സമയം, ഭാഗം ജ്യാമിതി എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. ഒരു ആരംഭ റഫറൻസായി മെറ്റീരിയൽ-വിതരണക്കാരൻ്റെ ഡാറ്റ ഉപയോഗിക്കുക, തുടർന്ന് പൂപ്പൽ നിർമ്മാതാവിൻ്റെ രീതി പ്രയോഗിക്കുകയും യഥാർത്ഥ ഭാഗം സാധൂകരിക്കുകയും ചെയ്യുക. മറ്റൊരു കുപ്പിയിൽ നിന്ന് പകർത്തിയ ഒരു സാധാരണ ശതമാനം സ്വീകാര്യമായ അറയുടെ വലുപ്പത്തിലുള്ള അടിസ്ഥാനമല്ല.
പാർട്ടിംഗ് ലൈൻ, പിഞ്ച്-ഓഫ്, ഫ്ലാഷ് എന്നിവ ഒരുമിച്ച് രൂപകൽപ്പന ചെയ്തിരിക്കണം
രണ്ട് ടൂൾ പകുതികൾ എവിടെയാണ് അടയ്ക്കുന്നത് എന്നും ഒരു ദൃശ്യമായ സീം എവിടെ ദൃശ്യമാകുമെന്നും പാർട്ടിംഗ് ലൈൻ നിർണ്ണയിക്കുന്നു. പൂപ്പൽ തുറക്കാൻ കഴിയുന്നിടത്ത് വയ്ക്കുക, പാരിസൺ പിടിച്ചെടുക്കാം, ഭാഗം റിലീസ് ചെയ്യാം, ട്രിമ്മിംഗ് ഉപകരണങ്ങൾ ഫ്ലാഷിൽ എത്താം. സീലിംഗ് ഉപരിതലത്തിലോ പ്രധാനപ്പെട്ട അലങ്കാരത്തിലോ മറ്റ് ഫങ്ഷണൽ ഇൻ്റർഫേസിലോ അനിയന്ത്രിതമായ സീം സ്ഥാപിക്കുന്നത് ഒഴിവാക്കുക.
പിഞ്ച്-ഓഫ് ഒരു വെൽഡ് രൂപീകരണ സവിശേഷതയാണ്
വാലിലോ അടിയിലോ, എതിർ പിഞ്ച് പ്രദേശങ്ങൾ രണ്ട് ചൂടുള്ള പാരിസൺ ഭിത്തികളെ ഒന്നിച്ച് ഞെരുക്കുന്നു. ഫ്ലാഷ് നീക്കംചെയ്യലിനായി നിയന്ത്രിത ബ്രേക്ക് ലൈൻ സൃഷ്ടിക്കുമ്പോൾ, വിശദാംശത്തിന് വെൽഡിന് ആവശ്യമായ മെറ്റീരിയൽ നീക്കേണ്ടതുണ്ട്. ശരിയായ ഭൂമി, കോണുകൾ, സ്റ്റാൻഡ്-ഓഫ്, പോക്കറ്റ് എന്നിവ റെസിൻ, പാരിസൺ കനം, ക്ലോസിംഗ് ആക്ഷൻ, ഭാഗം എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. മെറ്റീരിയലുകളിലുടനീളം പകർത്തിയ ഒരു സ്റ്റാൻഡേർഡ് ബ്ലോക്കല്ല, എഞ്ചിനീയറിംഗ് അളവുകളായി അവയെ പരിഗണിക്കുക.
എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗിനെക്കുറിച്ചുള്ള പ്രസിദ്ധീകരിച്ച പേറ്റൻ്റ് സാഹിത്യം പിഞ്ച് മേഖല, ഫ്ലാഷ് പോക്കറ്റ്, പൂപ്പൽ താപനില, ക്ലോസിംഗ് സ്പീഡ്, ഡിഫ്ലാഷിംഗ് ടൈമിംഗ് എന്നിവയെ ഒരൊറ്റ എഡ്ജ് ഡൈമൻഷനേക്കാൾ ഇൻ്ററാക്ടിംഗ് വേരിയബിളുകളായി കണക്കാക്കുന്നു. ഇത് ഒരു യാഥാസ്ഥിതിക വാങ്ങൽ നിയമത്തെ പിന്തുണയ്ക്കുന്നു: പിഞ്ച് വിശദാംശം അതിൻ്റെ റെസിൻ, ട്രയൽ രീതി എന്നിവ ഉപയോഗിച്ച് അംഗീകരിക്കുക, കാഴ്ച മാത്രമല്ല.
ഓട്ടോമേഷൻ ഓർഡർ ചെയ്യുന്നതിന് മുമ്പ് ഫ്ലാഷ് റൂട്ട് രൂപകൽപ്പന ചെയ്യുക
ടോപ്പ് ഫ്ലാഷ്, ടെയിൽ ഫ്ലാഷ്, ഹാൻഡിൽ ഫ്ലാഷ്, കാലിബ്രേഷൻ മാലിന്യങ്ങൾ എന്നിവ തിരിച്ചറിയുക. അച്ചിൽ, ഒരു പഞ്ചിംഗ് സ്റ്റേഷനിൽ, ഒരു ട്രിമ്മർ ഉപയോഗിച്ചോ അല്ലെങ്കിൽ ഒരു സെക്കണ്ടറി ഫിക്ചർ വഴിയോ നീക്കം ചെയ്യപ്പെടുമോ എന്ന് തീരുമാനിക്കുക. മൊത്ത ഉരുകൽ ഡിമാൻഡ്, ഗ്രൈൻഡർ കപ്പാസിറ്റി, റീഗ്രൈൻഡ് പ്ലാനിംഗ് എന്നിവയിൽ ഫ്ലാഷ് മാസ് ഉൾപ്പെടുന്നു. നീക്കം ചെയ്ത സ്ക്രാപ്പ് എങ്ങനെ പൂപ്പലും ടേക്ക്-ഔട്ട് പാതയും മായ്ക്കുന്നുവെന്നും ടൂൾ ഡ്രോയിംഗ് കാണിക്കണം.
ഉൽപ്പാദന വേഗതയിൽ അറയ്ക്ക് പ്രവർത്തിക്കാൻ കഴിയുമോ എന്ന് തണുപ്പിക്കലും വെൻ്റിംഗും തീരുമാനിക്കുന്നു
ഭാഗം പൂപ്പൽ വിടാൻ മതിയായ സ്ഥിരതയുള്ളപ്പോൾ തണുപ്പിക്കൽ നിയന്ത്രണങ്ങൾ; വികസിക്കുന്ന പാരിസണിന് അറയുടെ ഉപരിതലത്തിൽ എത്താൻ കഴിയുമോ എന്ന് വെൻ്റിംഗ് നിയന്ത്രിക്കുന്നു. രണ്ടും വിതരണം ചെയ്ത പ്രശ്നങ്ങളാണ്. വേഗത കുറഞ്ഞതോ ചൂടുള്ളതോ വായുവിൽ കുടുങ്ങിയതോ ആയ ഒരു പ്രദേശത്തിന് മുഴുവൻ ഭാഗത്തിനും സൈക്കിളും രൂപവും സജ്ജമാക്കാൻ കഴിയും.
ശീതീകരണ സർക്യൂട്ടുകളെ ചൂട് ലോഡും നിയന്ത്രണ ആവശ്യകതയും ഉപയോഗിച്ച് വിഭജിക്കുക
കനത്ത കോണുകൾ, പിഞ്ച് മേഖലകൾ, നെക്ക് ഇൻസെർട്ടുകൾ, ആഴത്തിലുള്ള സവിശേഷതകൾ എന്നിവ നേർത്ത നേരായ ഭിത്തിയുടെ അതേ നിരക്കിൽ ചൂട് പുറത്തുവിടില്ല. തിരിച്ചറിയാൻ കഴിയുന്ന നിരവധി സർക്യൂട്ടുകൾ ആ പ്രദേശങ്ങൾ നിർണ്ണയിക്കാനും സന്തുലിതമാക്കാനും സഹായിക്കുന്നു. ഓരോ സർക്യൂട്ടിൻ്റെയും ഇൻലെറ്റ്, ഔട്ട്ലെറ്റ്, ദിശ എന്നിവ രേഖപ്പെടുത്തുക. ഹോസ് വ്യാസം മാത്രം അടിസ്ഥാനമാക്കി പ്ലാൻ്റ് വെള്ളം ഒരു പൂപ്പൽ ബന്ധിപ്പിക്കരുത്; അന്തിമ ഉപകരണത്തിന് ആവശ്യമായ ഒഴുക്ക്, മർദ്ദം, താപനില, ജലത്തിൻ്റെ ഗുണനിലവാരം, മർദ്ദം കുറയൽ എന്നിവ പരിശോധിക്കുക.
എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡഡ് കൂളിംഗിനെക്കുറിച്ചുള്ള ഒരു പ്രസിദ്ധീകരിച്ച ഫിനിറ്റ്-എലമെൻ്റ് പഠനം, മോൾഡ് മെറ്റീരിയൽ, ആന്തരിക താപ കൈമാറ്റം, ഭാഗത്തിൻ്റെ കനം, പ്രാരംഭ പാരിസൺ താപനില എന്നിവ താപനില മണ്ഡലത്തെയും പൂപ്പൽ തുറക്കുന്ന സമയത്തെയും ബാധിക്കുന്ന വേരിയബിളുകളായി പരിശോധിച്ചു. ആ ഗവേഷണം ഒരു കിങ്ഗിൾ പ്രോജക്റ്റിനായി സൈക്കിൾ-ടൈം വാഗ്ദാനങ്ങൾ നൽകുന്നില്ല, പക്ഷേ ഒരു പൂപ്പൽ ഉദ്ധരണി താപ രൂപകൽപ്പനയും പ്രോസസ്സ് അനുമാനങ്ങളും നിർവചിക്കേണ്ടത് എന്തുകൊണ്ടെന്ന് ഇത് ശക്തിപ്പെടുത്തുന്നു.
വായു കുടുങ്ങിപ്പോകാൻ സാധ്യതയുള്ള വെൻ്റുകൾ കണ്ടെത്തുക
പാരിസൺ വികസിക്കുമ്പോൾ, വായു അതിൻ്റെ പുറം ഉപരിതലത്തിനും അറയ്ക്കും ഇടയിൽ അവശേഷിക്കുന്നു. പുറത്തേക്കുള്ള വഴിയില്ലാതെ, ആ വായു സമ്പർക്കം വൈകിപ്പിക്കുകയും അപൂർണ്ണമായ ടെക്സ്ചർ, ഡ്രാഗ് ലൈനുകൾ അല്ലെങ്കിൽ മോശമായി രൂപപ്പെട്ട വിശദാംശങ്ങൾ എന്നിവയ്ക്ക് സംഭാവന നൽകുകയും ചെയ്യും. ദികസ്റ്റം-പാക്ക് എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് ഡിസൈൻ ഗൈഡ്പാർട്ടിംഗ്-ലൈൻ വെൻ്റിംഗും ഇൻസെർട്ടുകൾ അല്ലെങ്കിൽ ആഴത്തിലുള്ള ഫീച്ചറുകൾക്ക് സമീപമുള്ള കാവിറ്റി വെൻ്റുകളും വിവരിക്കുന്നു. കൃത്യമായ വെൻ്റ് വലുപ്പവും സാക്ഷി അടയാളം അലവൻസും ഇപ്പോഴും ഭാഗത്തെയും മെറ്റീരിയലിനെയും ആശ്രയിച്ചിരിക്കുന്നു.
വെൻ്റ് ഡിസൈനിൻ്റെ ഭാഗമാണ് വൃത്തിയാക്കൽ
അവശിഷ്ടമോ പൊടിയോ നശിപ്പിച്ച വസ്തുക്കളോ അടിഞ്ഞുകൂടുമ്പോൾ വെൻ്റുകളുടെ ഫലപ്രാപ്തി നഷ്ടപ്പെടും. മോൾഡ് ഡ്രോയിംഗും മെയിൻ്റനൻസ് ഫയലും വെൻ്റുകൾ എവിടെയാണ് സ്ഥിതി ചെയ്യുന്നതെന്നും അവ അന്തരീക്ഷവുമായി എങ്ങനെ ബന്ധിപ്പിക്കുന്നുവെന്നും അറയ്ക്ക് കേടുപാടുകൾ വരുത്താതെ അവ എങ്ങനെ പരിശോധിക്കുന്നുവെന്നും കാണിക്കണം. തടഞ്ഞ പാതയ്ക്ക് നഷ്ടപരിഹാരം നൽകുന്നതിന് പ്രഷർ വർദ്ധിപ്പിക്കുന്നതിന് മുമ്പ് ഉപരിതല ട്രാക്ക് ചെയ്യുക അല്ലെങ്കിൽ സ്ഥാനം അനുസരിച്ച് മാറ്റങ്ങൾ പൂരിപ്പിക്കുക.
ഹൈ-ഗ്ലോസ് വർക്ക് ഒരു പ്രത്യേക താപ പദ്ധതിയാണ്
തണുത്ത ടൂളിംഗ് താപം നീക്കം ചെയ്യാൻ അനുകൂലമാകും, അതേസമയം ഉപരിതല പകർപ്പിന് വ്യത്യസ്തമായ കാവിറ്റി-താപനില തന്ത്രം ആവശ്യപ്പെടാം. 2023-ലെ പിയർ-റിവ്യൂഡ് പഠനം നിയന്ത്രിത ചൂടാക്കലും വാട്ടർ കൂളിംഗും ഉപയോഗിച്ച് ഒരു എബിഎസ് ഓട്ടോമോട്ടീവ്-സ്പോയിലർ കേസിൽ വേരിയബിൾ-ടെമ്പറേച്ചർ എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് പ്രദർശിപ്പിച്ചു. അത് ഒരു പ്രത്യേക സമീപനത്തിനുള്ള തെളിവാണ്, ഓരോ കുപ്പിയും വെരിയോതെർം ടൂളിംഗ് ഉപയോഗിക്കണം എന്നതിൻ്റെ തെളിവല്ല. രൂപവും സൈക്കിളും ഒരുമിച്ച് രൂപകൽപന ചെയ്യാൻ കഴിയുന്നതിനാൽ നേരത്തെ തന്നെ ദൃശ്യമാകേണ്ട ആവശ്യകതകൾ.
നെക്ക് ഫിനിഷ്, ബ്ലോയിംഗ് രീതി, ഡിഫ്ലാഷിംഗ് എന്നിവ ഒരു ഇൻ്റർഫേസ് ആണ്
ക്ലോഷർ സിസ്റ്റം ഒരു കുപ്പിയുടെ മുകളിൽ പ്രവർത്തന അളവുകൾ സജ്ജമാക്കുന്നു. ക്യാപ് അല്ലെങ്കിൽ ക്ലോഷർ ഡ്രോയിംഗ്, സീലിംഗ് ഉപരിതലം, ത്രെഡ് അല്ലെങ്കിൽ സ്നാപ്പ് വിശദാംശങ്ങൾ, ടാംപർ ഫീച്ചർ, അനുവദനീയമായ ട്രിം അവസ്ഥ എന്നിവ നൽകുക. ഫിനിഷ് രൂപപ്പെട്ടതാണോ, കാലിബ്രേറ്റ് ചെയ്തതാണോ, റീം ചെയ്തതാണോ അല്ലെങ്കിൽ പിന്നീടുള്ള പ്രവർത്തനത്തിൽ മുറിച്ചതാണോ എന്ന് തീരുമാനിക്കുക. നിയന്ത്രിത ഡ്രോയിംഗ് റിവിഷൻ ഇല്ലാതെ "സ്റ്റാൻഡേർഡ് നെക്ക്" ഉദ്ധരിക്കരുത്.
ഊതുന്ന ക്രമീകരണവുമായി ഉപകരണം പൊരുത്തപ്പെടുത്തുക
മുകളിൽ വീശുന്നതും താഴെ വീശുന്നതും സൂചി ക്രമീകരണങ്ങളും വായുവും ഹാർഡ്വെയറും വ്യത്യസ്തമായി സ്ഥാപിക്കുന്നു. ബ്ലോ പിൻ നെക്ക് കാലിബ്രേഷനിലോ ഫ്ലാഷ് കൈകാര്യം ചെയ്യലിലോ പങ്കെടുക്കാം. സ്ട്രോക്ക്, സെൻ്റർ ചെയ്യൽ, കൂളിംഗ്, സീലിംഗ്, കൂട്ടിയിടി ക്ലിയറൻസുകൾ എന്നിവ കുപ്പിയിൽ നിന്ന് മാത്രം അനുമാനിക്കാൻ മോൾഡ് മേക്കറെ വിടുന്നതിനുപകരം തിരഞ്ഞെടുത്ത കിംഗ്ഗിൾ മെഷീൻ ഉപയോഗിച്ച് സ്ഥിരീകരിക്കുക.
അതേ ഡാറ്റയ്ക്കെതിരെ ഡൗൺസ്ട്രീം ഗേജുകൾ പരിശോധിക്കുക
കഴുത്ത് വൃത്തിയായി കാണപ്പെടുമെങ്കിലും തൊപ്പി പ്രയോഗമോ സീലിംഗ് പരാജയമോ ആണ്. മോൾഡ് ട്രയൽ, ലീക്ക് ടെസ്റ്റിംഗ്, ഫില്ലിംഗ്-ലൈൻ യോഗ്യത എന്നിവയിൽ ഏതൊക്കെ ഡാറ്റകളും ഗേജുകളും ഉപയോഗിക്കുമെന്ന് സമ്മതിക്കുക. സ്വീകാര്യത രേഖയിൽ ഗേജ് ഐഡൻ്റിറ്റിയും കാലിബ്രേഷൻ നിലയും സംരക്ഷിക്കുക. ഒരു ഓട്ടോമേറ്റഡ് ട്രിമ്മർ മോൾഡിംഗിന് ശേഷം കഴുത്ത് മാറ്റുകയാണെങ്കിൽ, മോൾഡ് ചെയ്ത സാമ്പിൾ മാത്രമല്ല പൂർത്തിയായ അവസ്ഥ പരിശോധിക്കുക.
യഥാർത്ഥ താരതമ്യം: മോൾഡ് ഫിറ്റ് സ്ക്രീനിംഗിനുള്ള കിംഗ്ഗിൾ മെഷീൻ റഫറൻസുകൾ
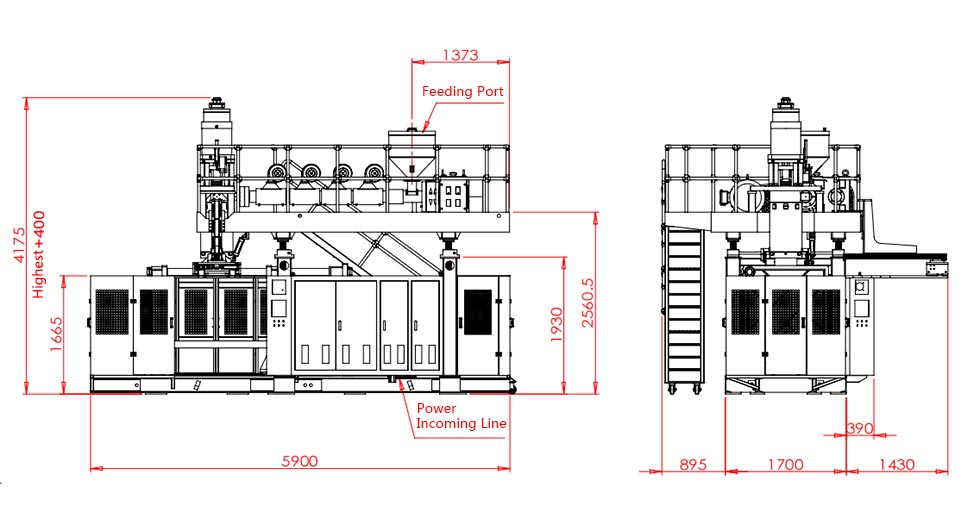
താഴെയുള്ള പട്ടിക, നിലവിലുള്ള അഞ്ച് Kinggle ഉൽപ്പന്ന പേജുകളിൽ നിന്ന് പൂപ്പലുമായി ബന്ധപ്പെട്ട ഫീൽഡുകൾ വേർതിരിച്ചെടുക്കുന്നു. ഇത് തുടർച്ചയായ, അക്യുമുലേറ്റർ മെഷീനുകളിൽ വ്യാപിക്കുന്നു, അതിനാൽ നാമമാത്രമായ കണ്ടെയ്നർ ശേഷി ഒരു ടൂളിംഗ്-ഇൻ്റർഫേസ് ഡ്രോയിംഗ് മാറ്റിസ്ഥാപിക്കാൻ കഴിയാത്തത് എന്തുകൊണ്ടാണെന്ന് വാങ്ങുന്നവർക്ക് കാണാൻ കഴിയും.
| പ്രസിദ്ധീകരിച്ച മോഡൽ | മെഷീൻ ക്ലാസ് | പരമാവധി കണ്ടെയ്നർ റഫറൻസ് | പൂപ്പൽ പ്ലേറ്റൻ വലിപ്പം (W×H) | പ്രസിദ്ധീകരിച്ച പരമാവധി പൂപ്പൽ വലുപ്പം (W×H) | പൂപ്പൽ കനം പരിധി | ക്ലാമ്പിംഗ് ശക്തി |
|---|---|---|---|---|---|---|
| KGB2L | തുടർച്ചയായ, ഒറ്റ സ്റ്റേഷൻ | 2 എൽ | 380 × 430 മി.മീ | 360 × 380 മി.മീ | 160-300 മി.മീ | 40 കെ.എൻ |
| KGB5L | തുടർച്ചയായ, ഒറ്റ സ്റ്റേഷൻ | 5 എൽ | 368 × 450 മി.മീ | 410 × 450 മി.മീ | 200-310 മി.മീ | 65 കെ.എൻ |
| KGB15L | തുടർച്ചയായ, ഒറ്റ സ്റ്റേഷൻ | 15 എൽ | 500 × 550 മി.മീ | 580 × 500 മി.മീ | 300-380 മി.മീ | 165 കെ.എൻ |
| KGB80A | അക്യുമുലേറ്റർ, സ്ഥിരമായ പൂപ്പൽ | 30 എൽ | 750 × 860 മി.മീ | 520 × 860 മി.മീ | 360-420 മി.മീ | 215 കെ.എൻ |
| KGB90A | അക്യുമുലേറ്റർ, സ്ഥിരമായ പൂപ്പൽ | 60 എൽ | 960 × 980 മി.മീ | 700 × 980 മി.മീ | 460-550 മി.മീ | 280 കെ.എൻ |
പൂപ്പൽ റിലീസിന് മുമ്പ് പ്രധാനപ്പെട്ട മൂന്ന് കണ്ടെത്തലുകൾ
ആദ്യം, ലിറ്ററുകൾ പൂപ്പൽ ഓറിയൻ്റേഷൻ നിർവചിക്കുന്നില്ല.15L തുടർച്ചയായ റഫറൻസ് 30L അക്യുമുലേറ്റർ റഫറൻസിനേക്കാൾ വിശാലവും എന്നാൽ ചെറുതുമായ പരമാവധി പൂപ്പൽ നിര പ്രസിദ്ധീകരിക്കുന്നു. വാസ്തുവിദ്യയും ഭാഗത്തിൻ്റെ ആകൃതിയും വോളിയത്തിനൊപ്പം പ്രധാനമാണ്.
രണ്ടാമതായി, പൂപ്പൽ കട്ടിക്ക് അതിൻ്റേതായ പരിധിയുണ്ട്.ലിസ്റ്റ് ചെയ്ത മുഖത്തിൻ്റെ അളവുകൾക്ക് അനുയോജ്യമായ ഒരു അറയ്ക്ക് ഇപ്പോഴും അനുവദനീയമായ കനം അല്ലെങ്കിൽ തുറക്കൽ ക്രമീകരണത്തിന് പുറത്താണ്. ബാക്ക്പ്ലേറ്റുകളും ഇൻസെർട്ടുകളും കൂളിംഗ് കണക്ഷനുകളും അസംബ്ലിയിലേക്ക് ചേർക്കുന്നു.
മൂന്നാമതായി, ക്ലാമ്പിംഗ് ഫോഴ്സ് ഉൽപ്പന്നത്തിനും പ്രക്രിയയ്ക്കും കീഴിലാണ്.ഒരു മെഷീൻ-പേജ് മൂല്യം ലഭ്യമായ ശക്തിയാണ്, എൻവലപ്പിനുള്ളിലെ ഏതെങ്കിലും പൂപ്പൽ അനുയോജ്യമാണെന്നതിന് തെളിവല്ല. പ്രൊജക്ടഡ് ഏരിയ, ബ്ലോയിംഗ് അവസ്ഥകൾ, പിഞ്ച്-ഓഫ് ഡിമാൻഡ്, പൂപ്പൽ നിർമ്മാണം എന്നിവയ്ക്ക് എഞ്ചിനീയറിംഗ് അവലോകനം ആവശ്യമാണ്.


മോൾഡ് മെറ്റീരിയൽ, ഇൻസെർട്ടുകൾ, ഉപരിതല ഫിനിഷ് എന്നിവ ഉൽപ്പാദന ചുമതല പിന്തുടരേണ്ടതാണ്
ടൂളിംഗ് മെറ്റീരിയൽ താപ കൈമാറ്റം, യന്ത്രസാമഗ്രി, നന്നാക്കൽ, വസ്ത്രം, ചെലവ് എന്നിവയെ ബാധിക്കുന്നു. അത് തിരഞ്ഞെടുക്കാൻ ഉൽപ്പാദന അളവ് മാത്രം പോരാ. റെസിൻ, ഉപരിതല സ്പെസിഫിക്കേഷൻ, പിഞ്ച്-ഓഫ് ഡ്യൂട്ടി, ഉരച്ചിലുകൾ അല്ലെങ്കിൽ നശിപ്പിക്കുന്ന അവസ്ഥകൾ, ചലിക്കുന്ന സവിശേഷതകൾ, പരിപാലന ശേഷി, അംഗീകൃത റിപ്പയർ തന്ത്രം എന്നിവ പരിഗണിക്കുക.
അടിസ്ഥാന പൂപ്പൽ മെറ്റീരിയൽ
കൃത്യമായ അലോയ് അല്ലെങ്കിൽ ഗ്രേഡ്, ബാധകമായ ഹീറ്റ് ട്രീറ്റ്മെൻ്റ്, കാവിറ്റി-നിർമ്മാണ രീതി, താപ-ഡിസൈൻ അടിസ്ഥാനം എന്നിവ ആവശ്യപ്പെടുക. "അലൂമിനിയം മോൾഡ്" അല്ലെങ്കിൽ "സ്റ്റീൽ മോൾഡ്" താരതമ്യത്തിന് വളരെ വിശാലമാണ്.
മാറ്റിസ്ഥാപിക്കാവുന്ന ഇൻസെർട്ടുകൾ
കഴുത്ത്, പിഞ്ച്-ഓഫ്, തേയ്മാനം, ത്രെഡ് അല്ലെങ്കിൽ വെൻ്റ് ഇൻസെർട്ടുകൾക്ക് അറ്റകുറ്റപ്പണികൾ പ്രാദേശികവൽക്കരിക്കാനും ആവശ്യപ്പെടുന്ന സവിശേഷതയിൽ മറ്റൊരു മെറ്റീരിയൽ അനുവദിക്കാനും കഴിയും. ഇൻസേർട്ട് ഐഡൻ്റിഫിക്കേഷനും സ്പെയർ സ്കോപ്പും രേഖപ്പെടുത്തുക.
ടെക്സ്ചറും കൊത്തുപണിയും
ആർട്ട് വർക്ക് ഫയലുകൾ, ഓറിയൻ്റേഷൻ, ഡെപ്ത്/രൂപം സ്വീകാര്യത, വെൻ്റ് ഇൻ്ററാക്ഷൻ, റിവിഷൻ കൺട്രോൾ എന്നിവ വ്യക്തമാക്കുക. അഭ്യർത്ഥിച്ച ഉപരിതലത്തെ പ്രക്രിയ എങ്ങനെ പുനർനിർമ്മിക്കുമെന്ന് സ്ഥിരീകരിക്കുക.
സംരക്ഷണവും സംഭരണവും
ക്ലീനിംഗ്, അംഗീകൃത കോറഷൻ പ്രൊട്ടക്ഷൻ, വാട്ടർ ഡ്രെയിനിംഗ്, ട്രാൻസ്പോർട്ട് ലോക്കുകൾ, ലിഫ്റ്റിംഗ് പോയിൻ്റുകൾ, സ്റ്റോറേജ് അവസ്ഥകൾ എന്നിവ നിർവ്വചിക്കുക. പ്രവർത്തനരഹിതമായ സമയത്ത് ജലപാതകളും പിഞ്ച് പ്രതലങ്ങളും സംരക്ഷിക്കുക.
ടൂളിംഗ് മേക്കറുടെ മെറ്റീരിയൽ ശുപാർശയിൽ അതിൻ്റെ അനുമാനങ്ങളും ഒഴിവാക്കലുകളും പ്രസ്താവിക്കേണ്ടതാണ്. രണ്ട് ഉദ്ധരണികൾ താരതമ്യം ചെയ്യുമ്പോൾ, രണ്ടിലും ഒരേ ഇൻസേർട്ട് മെറ്റീരിയലുകൾ, കൂളിംഗ് സ്കോപ്പ്, കൊത്തുപണി, ഉപരിതല ഫിനിഷ്, ഹോസുകൾ, ഫിറ്റിംഗുകൾ, ലിഫ്റ്റിംഗ് ഹാർഡ്വെയർ, ട്രയൽ വർക്ക്, സ്പെയർ വെയർ പാർട്സ് എന്നിവ ഉൾപ്പെടുന്നുണ്ടോ എന്ന് പരിശോധിക്കുക.
ഫാക്ടറി ട്രയൽ: ആവർത്തന പ്രക്രിയയായി പൂപ്പൽ തെളിയിക്കുക
സ്വീകാര്യമായ ആദ്യത്തെ കുപ്പി, സിസ്റ്റത്തിന് ഒരിക്കൽ ഭാഗം രൂപപ്പെടുത്താൻ കഴിയുമെന്ന് തെളിയിക്കുന്നു. ഉൽപ്പാദന സ്വീകാര്യതയ്ക്ക് കണ്ടെത്താനാകുന്ന വ്യവസ്ഥകളുള്ള സ്ഥിരമായ ഓട്ടം ആവശ്യമാണ്. ഇനിപ്പറയുന്ന വർക്ക്ഫ്ലോ ഒരു ശുപാർശിത തെളിവ് ഘടനയാണ്, എല്ലാ കിംഗിൾ പ്രോജക്റ്റും ഇതിനകം ഒരേ പ്രോട്ടോക്കോൾ ഉപയോഗിക്കുന്നു എന്ന അവകാശവാദമല്ല.
- ഐഡൻ്റിറ്റി സ്ഥിരീകരിക്കുക.റെക്കോർഡ് മെഷീൻ, മോൾഡ്, ഇൻസെർട്ടുകൾ, ഡൈ ടൂളിംഗ്, മെറ്റീരിയൽ ഗ്രേഡ്/ലോട്ട്, കളർ അല്ലെങ്കിൽ റീഗ്രൈൻഡ് അവസ്ഥ, റെസിപ്പി റിവിഷൻ.
- വ്യവസ്ഥകൾ സുസ്ഥിരമാക്കുക.പ്രക്രിയ അംഗീകരിച്ച അവസ്ഥയിൽ എത്തിയതിന് ശേഷം യഥാർത്ഥ താപനില, കൂളിംഗ്-വാട്ടർ സപ്ലൈ/റിട്ടേൺ, ബ്ലോ അവസ്ഥകൾ, സൈക്കിൾ ഘട്ടങ്ങൾ എന്നിവ രേഖപ്പെടുത്തുക.
- ഉപകരണം പരിശോധിക്കുക.പാർട്ടിംഗ്-ലൈൻ ക്ലോഷർ, വിന്യാസം, വെള്ളം, വായു ചോർച്ച, വെൻ്റ് അവസ്ഥ, പിഞ്ച്-ഓഫ് പ്രതലങ്ങൾ, സുരക്ഷിതമായ ചലനം എന്നിവ പരിശോധിക്കുക.
- സ്ഥാനം അനുസരിച്ച് സാമ്പിൾ.തൂക്കം, മതിൽ അളക്കൽ, ട്രിമ്മിംഗ്, പ്രവർത്തനപരമായ പരിശോധന എന്നിവയിലൂടെ അറ, ഔട്ട്ലെറ്റ്, സ്റ്റേഷൻ ഐഡൻ്റിറ്റി എന്നിവ സൂക്ഷിക്കുക.
- പൂർത്തിയായ അവസ്ഥ അളക്കുക.റീമിംഗ്, പഞ്ചിംഗ്, ഡിഫ്ലാഷിംഗ് അല്ലെങ്കിൽ മറ്റ് ഉൾപ്പെടുത്തിയ ഫിനിഷിംഗ് ഘട്ടങ്ങളുടെ ഇഫക്റ്റുകൾ ഉൾപ്പെടുത്തുക.
- എല്ലാ നഷ്ടങ്ങളും രേഖപ്പെടുത്തുക.അംഗീകരിച്ച വിൻഡോയിൽ ലോഗ് നിരസിക്കുന്നു, നിർത്തുന്നു, അലാറങ്ങൾ, മാനുവൽ തിരുത്തലുകൾ, ഡൗൺസ്ട്രീം തടസ്സങ്ങൾ.
- അടിസ്ഥാനരേഖ സംരക്ഷിക്കുക.ഡ്രോയിംഗ് റിവിഷൻ, പാചകക്കുറിപ്പ്, ഫോട്ടോഗ്രാഫുകൾ, അളവുകൾ, ഗേജുകൾ, ഓപ്പൺ കറക്റ്റീവ് പ്രവർത്തനങ്ങൾ എന്നിവ ഒരുമിച്ച് അംഗീകരിക്കുക.
പാചകക്കുറിപ്പ് മാറ്റുന്നതിന് മുമ്പ് പാറ്റേണുകൾ കണ്ടെത്തുക
| നിരീക്ഷിച്ച പാറ്റേൺ | പരിശോധിക്കാനുള്ള ഉപകരണം അല്ലെങ്കിൽ പ്രോസസ്സ് ഏരിയകൾ | ശേഖരിക്കാനുള്ള തെളിവുകൾ |
|---|---|---|
| ദുർബലമായ അല്ലെങ്കിൽ പൊരുത്തമില്ലാത്ത വാൽ വെൽഡ് | പാരിസൺ പൊസിഷൻ, പിഞ്ച് വിശദാംശങ്ങൾ, പൂപ്പൽ അടയ്ക്കൽ, പ്രാദേശിക താപനില, ഫ്ലാഷ് റിലീഫ്, ഡിഫ്ലാഷിംഗ് | പൊസിഷൻ-ലേബൽ ചെയ്ത വെൽഡ് സാമ്പിളുകൾ, ഗ്രോസ് മാസ്സ്, ക്ലോസ് സീക്വൻസ്, ഫങ്ഷണൽ ടെസ്റ്റ് |
| മോശം ടെക്സ്ചർ അല്ലെങ്കിൽ അപൂർണ്ണമായ വിശദാംശങ്ങൾ | വെൻ്റുകൾ, കുടുങ്ങിയ വായു സ്ഥാനം, അറയുടെ അവസ്ഥ, പാരിസൺ കോൺടാക്റ്റ്, താപനില | തകരാറുള്ള മാപ്പ്, വെൻ്റ് പരിശോധന, യഥാർത്ഥ പ്രക്രിയ അവസ്ഥകൾ, അറയുടെ ഫോട്ടോകൾ |
| പുറന്തള്ളലിന് ശേഷമുള്ള വാർപേജ് | വാൾ ഡിസ്ട്രിബ്യൂഷൻ, കൂളിംഗ് ബാലൻസ്, എജക്ഷൻ ടൈമിംഗ്, ഹാൻഡ്ലിംഗ്, പോസ്റ്റ്-കൂളിംഗ് | സർക്യൂട്ട് വഴിയുള്ള താപനില/പ്രവാഹം, സമയബന്ധിതമായ ഡൈമൻഷണൽ പരിശോധനകൾ, മതിൽ മാപ്പ് |
| ഒരു വശത്ത് ഫ്ലാഷ് | വിന്യാസം, പ്ലാറ്റൻ പാരലലിസം, വേർപിരിയൽ ഉപരിതലം, പൂപ്പൽ മൗണ്ടിംഗ്, പാരിസൺ കേന്ദ്രീകരണം | പൊസിഷൻ ഹിസ്റ്ററി, ക്ലോഷർ ഇൻസ്പെക്ഷൻ, തിരുത്തലിനു മുമ്പോ ശേഷമോ ഭാഗങ്ങൾ ആവർത്തിക്കുക |
| സ്ലോ അല്ലെങ്കിൽ വേരിയബിൾ സൈക്കിൾ | കൂളിംഗ് സർക്യൂട്ട് നിയന്ത്രണം, ചൂടുള്ള പ്രദേശങ്ങൾ, ഭാഗത്തിൻ്റെ കനം, വെൻ്റിംഗും ഡൗൺസ്ട്രീം കാലതാമസവും | സൈക്കിൾ-ഘട്ട സമയങ്ങൾ, വിതരണം/റിട്ടേൺ അവസ്ഥകൾ, സ്റ്റോപ്പ് ലോഗ് |
കിംഗിൾ ഉപയോഗിക്കുകHMI തെളിവ് വർക്ക്ഫ്ലോഅലാറങ്ങളോ ക്രമമാറ്റങ്ങളോ പൂപ്പൽ പ്രശ്നത്തോടൊപ്പം ഉണ്ടാകുമ്പോൾ. അംഗീകൃത പരിശോധന പോയിൻ്റുകൾ ഇതിലേക്ക് കൊണ്ടുപോകുകപ്രതിരോധ പരിപാലന പദ്ധതിപാർട്ട് ക്വാളിറ്റി ഡ്രിഫ്റ്റിനായി കാത്തിരിക്കുന്നതിനുപകരം.
ബ്ലോ മോൾഡ് RFQ, ഡിസൈൻ-റിവ്യൂ ചെക്ക്ലിസ്റ്റ്
- നിയന്ത്രിത 2D/3D ഭാഗം ഫയൽ, പുനരവലോകനം, ശേഷി, പരമാവധി അളവുകൾ, ഉദ്ദേശിച്ച ഉള്ളടക്കങ്ങൾ.
- ക്ലോഷറും നെക്ക്-ഫിനിഷും ഡ്രോയിംഗ്, ക്യാപ് സാമ്പിളുകൾ, സീലിംഗ് ഡാറ്റയും ഫിനിഷ്ഡ് ട്രിം അവസ്ഥയും.
- കൃത്യമായ റെസിൻ ഗ്രേഡ്, നിറം/അഡിറ്റീവുകൾ, റീഗ്രൈൻഡ്/പിസിആർ പ്ലാൻ, മെറ്റീരിയൽ-വിതരണക്കാരുടെ വിവരങ്ങൾ.
- പൂർത്തിയായ ഭാരം, കണക്കാക്കിയ മൊത്ത പാരിസണും ഫ്ലാഷ് റൂട്ടും.
- ടെസ്റ്റ് രീതികളും സ്വീകാര്യത പരിധികളുമുള്ള നിർണായക മതിലും ഡൈമൻഷണൽ ലൊക്കേഷനുകളും.
- ലീക്ക്, ഡ്രോപ്പ്, ടോപ്പ് ലോഡ്, ടോർക്ക്, പാരിസ്ഥിതിക അല്ലെങ്കിൽ മറ്റ് പ്രോജക്റ്റ്-നിർദ്ദിഷ്ട പ്രവർത്തന പരിശോധനകൾ.
- മെഷീൻ മോഡൽ, സ്റ്റേഷൻ, കാവിറ്റി കൗണ്ട്, ഡൈ-ഹെഡ് ഔട്ട്ലെറ്റ് പ്ലാൻ, പാരിസൺ സെൻ്റർ ദൂരം.
- പ്ലാറ്റൻ/മൌണ്ടിംഗ് ഇൻ്റർഫേസ്, മോൾഡ് എൻവലപ്പ്, കനം, ഓപ്പണിംഗ്, ക്ലാമ്പ്, ബ്ലോ-പിൻ ക്രമീകരണം.
- പാർട്ടിംഗ് ലൈൻ, പിഞ്ച്-ഓഫ്, ഫ്ലാഷ് പോക്കറ്റ്, നെക്ക് ഇൻസേർട്ട്, വെൻ്റുകൾ, കൂളിംഗ് സർക്യൂട്ടുകൾ, ഉപരിതല ഫിനിഷ്.
- ടേക്ക്-ഔട്ട്, ട്രിമ്മിംഗ്, ലീക്ക് ടെസ്റ്റിംഗ്, കൺവെയിംഗ്, സ്ക്രാപ്പ്-ഹാൻഡ്ലിംഗ് ഇൻ്റർഫേസുകൾ.
- ടൂൾ മെറ്റീരിയൽ, ഇൻസേർട്ട് ഗ്രേഡുകൾ, പ്രസക്തമായ കാഠിന്യം/ചികിത്സ, സ്പെയറുകൾ, റിപ്പയർ രീതി.
- ട്രയൽ മെറ്റീരിയലിൻ്റെ അളവ്, റൺ ദൈർഘ്യം, സാമ്പിളുകൾ, ഗേജുകൾ, ഡാറ്റ റെക്കോർഡ്, സ്വീകാര്യത ഉത്തരവാദിത്തം.
- പൊതുവായ ക്രമീകരണം, ലിഫ്റ്റിംഗ് പോയിൻ്റുകൾ, പൂപ്പൽ പിണ്ഡം/ഗുരുത്വാകർഷണ കേന്ദ്രം, അംഗീകൃത മാറ്റം നടപടിക്രമം.
- പരിധി പരിധി: പൂപ്പൽ, ഡൈ ടൂളിംഗ്, ഫിറ്റിംഗുകൾ, ഹോസുകൾ, ഡ്രോയിംഗുകൾ, പരിശീലനം, പാക്കേജിംഗ്, വാങ്ങുന്നയാൾ വിതരണം ചെയ്യുന്ന ഇനങ്ങൾ.
ഫാക്ടറി സേവനങ്ങൾക്കായി, അവസാന മോൾഡ് സർക്യൂട്ടുകളും ബ്ലോയിംഗ് ക്രമീകരണവും കിംഗിളുമായി ബന്ധിപ്പിക്കുകയൂട്ടിലിറ്റി, ലേഔട്ട് പ്ലാനിംഗ് ഗൈഡ്. മെഷീൻ ക്ലാസിനും പ്രൊഡക്ഷൻ സീക്വൻസിനും, ഉപയോഗിക്കുകതുടർച്ചയായ എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് ഗൈഡ്അവസാന ഭാഗത്തിന് ഒരു അക്യുമുലേറ്റർ പ്ലാറ്റ്ഫോം ആവശ്യമാണോ എന്ന് സ്ഥിരീകരിക്കുക.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ബ്ലോ മോൾഡും ഡൈ ഹെഡും തമ്മിലുള്ള വ്യത്യാസം എന്താണ്?
മോൾഡിംഗിന് മുമ്പ് ഡൈ ഹെഡ് ഉരുകിയ പാരിസൺ രൂപപ്പെടുത്തുന്നു. ബ്ലോ മോൾഡ് ആ പാരിസണിനു ചുറ്റും അടയ്ക്കുകയും അതിനെ മുദ്രയിടുകയും വീശുന്ന വായു സ്വീകരിക്കുകയും ഭാഗത്തെ തണുപ്പിക്കുകയും അതിൻ്റെ ബാഹ്യ രൂപം നിർവചിക്കുകയും ചെയ്യുന്നു. അവ പ്രത്യേകം എന്നാൽ ബന്ധിപ്പിച്ച ടൂളിംഗ് സിസ്റ്റങ്ങളാണ്.
ഒരു എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡ് രൂപകൽപന ചെയ്യാൻ എന്ത് വിവരങ്ങളാണ് വേണ്ടത്?
നിയന്ത്രിത ഭാഗവും ക്ലോഷർ ഡ്രോയിംഗുകളും, റെസിൻ ഗ്രേഡ്, ഫിനിഷ്ഡ്, ഗ്രോസ് പാരിസൺ വെയ്റ്റുകൾ, നിർണായകമായ മതിലുകളും അളവുകളും, ഫങ്ഷണൽ ടെസ്റ്റുകൾ, ഔട്ട്പുട്ട് ടാർഗെറ്റ്, മെഷീൻ ഇൻ്റർഫേസ്, കാവിറ്റി പ്ലാൻ, ട്രിമ്മിംഗ് രീതി, ഫാക്ടറി യൂട്ടിലിറ്റികൾ എന്നിവ നൽകുക.
എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗിൽ പിഞ്ച്-ഓഫ് ഡിസൈൻ പ്രധാനമായിരിക്കുന്നത് എന്തുകൊണ്ട്?
പിഞ്ച്-ഓഫ് ചൂടുള്ള പാരിസൺ മെറ്റീരിയലിനെ കംപ്രസ് ചെയ്യുകയും സീൽ ചെയ്യുകയും ചെയ്യുന്നു, ഒപ്പം ഫ്ലാഷ് എവിടെയാണ് വേർതിരിക്കുന്നതെന്ന് നിർവചിക്കാൻ സഹായിക്കുന്നു. അതിൻ്റെ ജ്യാമിതി മെറ്റീരിയൽ, പാരിസൺ കനം, പൂപ്പൽ അടയ്ക്കൽ, താപനില, ഫ്ലാഷ് റിലീഫ്, ഡിഫ്ലാഷിംഗ് എന്നിവയുമായി സംവദിക്കുന്നു, അതിനാൽ ഇത് യഥാർത്ഥ പ്രോജക്റ്റിൽ സാധൂകരിക്കണം.
ഒരു എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിന് വെൻ്റുകൾ ആവശ്യമായി വരുന്നത് എന്തുകൊണ്ട്?
വികസിക്കുന്ന പാരിസണിനും അറയ്ക്കും ഇടയിൽ വായു കുടുങ്ങിയേക്കാം. വെൻ്റുകൾ ഇതിന് ഒരു രക്ഷപ്പെടൽ വഴി നൽകുന്നു, അതിനാൽ പാരിസണിന് പൂപ്പൽ ഉപരിതലവുമായി ബന്ധപ്പെടാനും ഉദ്ദേശിച്ച രൂപവും വിശദാംശങ്ങളും പുനർനിർമ്മിക്കാനും കഴിയും.
കൂളിംഗ് ചാനലുകൾ ബ്ലോ മോൾഡിംഗ് സൈക്കിൾ സമയത്തെ എങ്ങനെ ബാധിക്കുന്നു?
അസ്വീകാര്യമായ രൂപഭേദം കൂടാതെ ഭാഗം പുറത്തുവിടുന്നതുവരെ തണുപ്പിക്കൽ സർക്യൂട്ടുകൾ ചൂട് നീക്കംചെയ്യുന്നു. മന്ദഗതിയിലുള്ള ചൂടുള്ള പ്രദേശത്തിന് സൈക്കിളിനെ പരിമിതപ്പെടുത്താൻ കഴിയും, അതിനാൽ സർക്യൂട്ട് ലേഔട്ട്, ഒഴുക്ക്, താപനില, പൂപ്പൽ മെറ്റീരിയൽ, മതിൽ വിതരണം എന്നിവ ഒരുമിച്ച് വിലയിരുത്തണം.
നിലവിലുള്ള ബ്ലോ മോൾഡിന് മറ്റൊരു യന്ത്രത്തിന് അനുയോജ്യമാകുമോ?
ഒരുപക്ഷേ, പക്ഷേ അത് ഊഹിക്കരുത്. മോൾഡിൻ്റെ വീതി, ഉയരം, കനം, പിണ്ഡം, മൗണ്ടിംഗ്, ഓപ്പണിംഗ്, ക്ലാമ്പ്, ബ്ലോ-പിൻ പൊസിഷൻ, യൂട്ടിലിറ്റികൾ, ടേക്ക്-ഔട്ട് പാത്ത്, ഡൈ-ഹെഡ് അലൈൻമെൻ്റ്, റിസീവിംഗ് മെഷീനെതിരായ നിയന്ത്രണങ്ങൾ എന്നിവ പരിശോധിക്കുക.
ഞാൻ ഒരു അലുമിനിയം അല്ലെങ്കിൽ സ്റ്റീൽ ബ്ലോ മോൾഡ് തിരഞ്ഞെടുക്കണോ?
തെർമൽ പെർഫോമൻസ്, പ്രൊഡക്ഷൻ ഡ്യൂട്ടി, റെസിൻ, ഉപരിതല, വസ്ത്രങ്ങൾ എന്നിവയുടെ ആവശ്യകതകൾ, തിരുകൽ തന്ത്രം, റിപ്പയർ ശേഷി, ലീഡ് സമയം, ചെലവ് എന്നിവയെ ആശ്രയിച്ചിരിക്കും തിരഞ്ഞെടുപ്പ്. ലോഹ നാമത്തിൽ നിന്ന് മാത്രം തിരഞ്ഞെടുക്കുന്നതിന് പകരം കൃത്യമായ ഗ്രേഡും ഡിസൈൻ അനുമാനങ്ങളും ആവശ്യപ്പെടുക.