ഒരു ബ്ലോ പിൻ പാരിസണിലേക്ക് വായു എത്തിക്കുന്നു, ചില എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് ഡിസൈനുകളിൽ, കണ്ടെയ്നർ നെക്ക് കാലിബ്രേറ്റ് ചെയ്യാനോ പൂർത്തിയാക്കാനോ സഹായിക്കുന്നു. പരാജയം കണ്ടെത്തി, പൂർണ്ണമായ ടൂളിംഗ്, ക്ലോഷർ സിസ്റ്റം എന്നിവ പരിശോധിച്ച്, ഉൽപ്പന്ന ആവശ്യകതകൾക്കെതിരായ തിരുത്തൽ പരിശോധിച്ച് കഴുത്തിലെ വൈകല്യങ്ങൾ കണ്ടെത്തുക.
ബ്ലോ പിൻ മാറ്റുന്നതിന് മുമ്പ്
- കഴുത്തിന് ആദ്യം എവിടെയാണ് കേടുപാടുകൾ സംഭവിച്ചത് അല്ലെങ്കിൽ സ്പെസിഫിക്കേഷൻ ഇല്ലാത്തത് എന്ന് തിരിച്ചറിയുക.
- സ്റ്റേഷൻ, അറ, ടൂളിംഗ് റിവിഷൻ എന്നിവയിൽ സാമ്പിളുകൾ കണ്ടെത്താനാകും.
- എയർ ഡെലിവറി, ടൈമിംഗ്, കൂളിംഗ് ചോദ്യങ്ങൾ എന്നിവയിൽ നിന്ന് വേർതിരിക്കുക.
- നിർദ്ദിഷ്ട കുപ്പി, ക്ലോഷർ, ടെസ്റ്റ് വ്യവസ്ഥകൾ എന്നിവ ഉപയോഗിച്ച് ഫലം സ്ഥിരീകരിക്കുക.
എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗിൽ ഒരു ബ്ലോ പിൻ എന്താണ് ചെയ്യുന്നത്?
ഊതുന്ന ക്രമീകരണത്തിൻ്റേതാണ് ബ്ലോ പിൻ. ഇത് പൂപ്പലിനെതിരെ പിടിച്ചെടുത്ത പാരിസണിനെ വികസിപ്പിക്കുന്ന വായു നൽകുന്നു. കാലിബ്രേറ്റഡ് ഫിനിഷിനായി രൂപകൽപ്പന ചെയ്ത സിസ്റ്റങ്ങളിൽ, ബ്ലോ-പിൻ അസംബ്ലിയും നെക്ക് ടൂളിങ്ങിനൊപ്പം പ്രവർത്തിക്കുന്നു. ഒരു കട്ടിംഗ് റിംഗ്, കൂളിംഗ് പാസേജ് അല്ലെങ്കിൽ മറ്റ് ഫിനിഷിംഗ് ഫീച്ചർ യഥാർത്ഥ രൂപകൽപ്പനയെ ആശ്രയിച്ചിരിക്കുന്നു; പേര് മാത്രം വിതരണം ചെയ്ത ഫംഗ്ഷനുകളെ തിരിച്ചറിയുന്നില്ല.
ത്രെഡ്-ഫിനിഷ് കാലിബ്രേഷനും അതിൻ്റെ ട്രിമ്മിംഗിനുമുള്ള ബ്ലോ-പിൻ രീതികൾ ഈസ്റ്റ്മാൻ വിവരിക്കുന്നുകോപോളിസ്റ്ററുകൾക്കുള്ള എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് ഗൈഡ്. അത് ടൂളിംഗ് ബന്ധത്തിൻ്റെ ഉപയോഗപ്രദമായ ഉദാഹരണമാണ്. അതിൻ്റെ റെസിൻ-നിർദ്ദിഷ്ട സജ്ജീകരണ മൂല്യങ്ങൾ ആ ഗൈഡിൽ വിവരിച്ചിരിക്കുന്ന മെറ്റീരിയലുകളിലും ഉപകരണ ക്രമീകരണങ്ങളിലും നിലനിൽക്കണം.
കാരണം നൽകുന്നതിന് മുമ്പ് സവിശേഷത തിരിച്ചറിയുക
ഒരു ബോട്ടിൽ ഫിനിഷിൽ വ്യത്യസ്ത ജോലികളുള്ള സവിശേഷതകൾ ഉൾപ്പെടുന്നു. നെക്ക് ബോർ, ബാഹ്യ ത്രെഡ്, സീലിംഗ് കോൺടാക്റ്റ് ഏരിയ എന്നിവയ്ക്ക് അവരുടേതായ ഡ്രോയിംഗ് റഫറൻസുകൾ ആവശ്യമാണ്. അടച്ചുപൂട്ടൽ ഒരു ലൈനറിനോ മറ്റേതെങ്കിലും രൂപകൽപ്പന ചെയ്ത കോൺടാക്റ്റ് പ്രതലത്തിനോ എതിരായേക്കാം. ഒരു അടയാളം ചോർച്ചയുടെ കാരണമായി വിവരിക്കുന്നതിന് മുമ്പ് യഥാർത്ഥ സീലിംഗ് ക്രമീകരണം രേഖപ്പെടുത്തുക.
ബാഹ്യ ഫിനിഷ് പൂർണ്ണമായ ടൂളിംഗിൽ നിന്നും രൂപീകരണ ക്രമത്തിൽ നിന്നും വരുന്നു. ബ്ലോ പിന്നിലേക്ക് അതെല്ലാം അസൈൻ ചെയ്യുന്നത് ഇണചേരൽ ഉപകരണങ്ങൾ ഒഴിവാക്കുന്നു. അതിനാൽ ഒരു ഡൈമൻഷണൽ പരാതി ഫീച്ചർ, അളക്കൽ രീതി, അതിനെ സ്വാധീനിക്കുന്ന ഉപകരണങ്ങൾ എന്നിവ തിരിച്ചറിയണം.
ഒരു ഡൈ പിൻ, ഒരു IBM കോർ വടി എന്നിവ വ്യത്യസ്ത റഫറൻസുകളാണ്
ഡൈ പിൻ അല്ലെങ്കിൽ മാൻഡ്രൽ ഡൈ ഹെഡിലെ മെൽറ്റ്-ഫോമിംഗ് ടൂളിംഗിൽ പെടുന്നു. ബ്ലോ പിൻ ഉപയോഗിച്ച് ആ ഘടകത്തെ ആശയക്കുഴപ്പത്തിലാക്കുന്നത് തെറ്റായ അസംബ്ലിയിലേക്ക് ഒരു മെയിൻ്റനൻസ് അഭ്യർത്ഥനയെ നയിച്ചേക്കാം. വർക്ക്ഷോപ്പ് വിളിപ്പേരിനേക്കാൾ ഭാഗം ഡ്രോയിംഗും അസംബ്ലി ഐഡൻ്റിഫിക്കേഷനും ഉപയോഗിക്കുക.
ഇഞ്ചക്ഷൻ ബ്ലോ മോൾഡിംഗ് വ്യത്യസ്തമായ ഒരു പ്രീഫോം ആൻഡ് കോർ ക്രമീകരണം ഉപയോഗിക്കുന്നു. ഈ ഗൈഡ് എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് നെക്ക് പരിശോധനകളെ അഭിസംബോധന ചെയ്യുന്നു. കഴുത്തിന് അപ്പുറത്തുള്ള പൂപ്പൽ സവിശേഷതകൾക്ക്, theഎക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡ് ഡിസൈൻ ഗൈഡ്രൂപീകരണം, തണുപ്പിക്കൽ, വായുസഞ്ചാരം എന്നിവ തമ്മിലുള്ള വിശാലമായ ബന്ധം വിശദീകരിക്കുന്നു.
ബ്ലോ പിൻ മാറ്റുന്നതിന് മുമ്പ് കഴുത്തിലെ തകരാർ കണ്ടെത്തുക
പാചകക്കുറിപ്പ് ക്രമീകരിക്കുന്നതിന് മുമ്പ് പരാജയപ്പെട്ട കുപ്പി സൂക്ഷിക്കുക. വൈകല്യവും അതിൻ്റെ ഓറിയൻ്റേഷനും അടയാളപ്പെടുത്തുക. സ്റ്റേഷനും അറയും തിരിച്ചറിയുക, തുടർന്ന് താരതമ്യപ്പെടുത്താവുന്ന സ്വീകാര്യമായ സാമ്പിൾ നിലനിർത്തുക. "കഴുത്ത് പ്രശ്നം" മാത്രം പറയുന്ന ഒരു റിപ്പോർട്ട് വ്യത്യസ്തമായ നിരവധി അന്വേഷണങ്ങൾ തുറക്കുന്നു.
കുപ്പി-അടയ്ക്കൽ ഇൻ്റർഫേസിലെ ചോർച്ചയിൽ നിന്ന് കഴുത്തിലെ ഭിത്തിയിലൂടെയുള്ള ചോർച്ച വേർതിരിക്കുക. ലീക്ക്-ടെസ്റ്റ് ഫിക്ചർ കോൺടാക്റ്റുകളോ സീലുകളോ അവസാന ക്ലോഷറിൻ്റെ അതേ സവിശേഷതയ്ക്കെതിരെയാണോ എന്നും പരിശോധിക്കുക. ഒരു ഫിക്ചർ പ്രശ്നത്തിനും പാക്കേജിംഗ് ചോർച്ചയ്ക്കും വ്യത്യസ്ത തിരുത്തൽ ജോലികൾ ആവശ്യമായി വന്നേക്കാം.
തുടർച്ചയായ ഘട്ടങ്ങളിൽ ഭാഗം താരതമ്യം ചെയ്യുക
ഗുണനിലവാര നടപടിക്രമം സുരക്ഷിതമായ സാമ്പിൾ എടുക്കാൻ അനുവദിക്കുന്നിടത്ത്, മോൾഡിംഗിന് ശേഷവും ട്രിമ്മിംഗിന് ശേഷവും താഴേക്ക് കൈകാര്യം ചെയ്തതിന് ശേഷവും കഴുത്ത് താരതമ്യം ചെയ്യുക. ക്യാപ്പിംഗിന് ശേഷം പരാജയം ദൃശ്യമാകുമ്പോൾ അടച്ച പാക്കേജ് ചേർക്കുക. അംഗീകൃത സാമ്പിൾ പോയിൻ്റുകളിലൂടെ ശേഖരിക്കുക; ചലിക്കുന്ന ഉപകരണത്തിലേക്കുള്ള പ്രവേശനം ഒരു സാമ്പിൾ രീതിയല്ല.
ട്രിമ്മിംഗിന് ശേഷം ആദ്യം ഒരു കോൺടാക്റ്റ് അടയാളം ദൃശ്യമാകുകയാണെങ്കിൽ, ബ്ലോ-പിൻ അലൈൻമെൻ്റ് മാറ്റുന്നതിന് മുമ്പ് കട്ടിംഗും സപ്പോർട്ട് ക്രമീകരണവും അവലോകനം ചെയ്യുക. നിർദ്ദിഷ്ട കണ്ടീഷനിംഗ് കാലയളവിൽ കഴുത്തിൻ്റെ ആകൃതി മാറുകയാണെങ്കിൽ, അവലോകനത്തിൽ താപ ചരിത്രം ഉൾപ്പെടുത്തുക. ഈ നിരീക്ഷണങ്ങൾ അടുത്ത പരിശോധനയെ നയിക്കുന്നു; അവർ സ്വയം ഒരു കാരണം സ്ഥാപിക്കുന്നില്ല.
ഒരു രോഗനിർണയമായി മാറാതെ പാറ്റേൺ ഉപയോഗിക്കുക
ബാധിതമായ ഒരു സ്റ്റേഷൻ അതിൻ്റെ ടൂളിംഗും ഹാൻഡ്ലിംഗ് പാതയും സൂക്ഷ്മമായി പരിശോധിക്കേണ്ടതാണ്. നിരവധി അറകളിലുടനീളമുള്ള ഒരു പ്രശ്നം പങ്കിട്ട അവസ്ഥകളുടെ ഒരു അവലോകനം ആവശ്യപ്പെടുന്നു. രണ്ട് പാറ്റേണുകളും ടൂളുമായി ബന്ധപ്പെട്ട കാരണത്തെ ഒഴിവാക്കുന്നില്ല: ഒന്നിലധികം അസംബ്ലികൾ ഒരേ ഡിസൈൻ, സജ്ജീകരണ നിർദ്ദേശം അല്ലെങ്കിൽ സമീപകാല മാറ്റിസ്ഥാപിക്കൽ എന്നിവ പങ്കിട്ടേക്കാം.
ആദ്യം നിരസിച്ച സാമ്പിളിന് മുമ്പ് എന്താണ് മാറിയതെന്ന് രേഖപ്പെടുത്തുക. ഉപയോഗപ്രദമായ എൻട്രികളിൽ പൂപ്പൽ ഇൻസ്റ്റാളേഷൻ, മെറ്റീരിയൽ അല്ലെങ്കിൽ ക്ലോഷർ ബാച്ച്, മെയിൻ്റനൻസ് വർക്ക്, റെസിപ്പി റിവിഷൻ എന്നിവ ഉൾപ്പെടുന്നു. യഥാർത്ഥ അവസ്ഥ റെക്കോർഡിൽ ദൃശ്യമായി സൂക്ഷിക്കുക, അതുവഴി പിന്നീടുള്ള ഷിഫ്റ്റിന് ഒരു നിരീക്ഷണത്തെ സംശയിക്കപ്പെടുന്ന വിശദീകരണത്തിൽ നിന്ന് വേർതിരിച്ചറിയാൻ കഴിയും.
പരാജയം യഥാർത്ഥത്തിൽ ശരീരത്തിലോ താഴെയുള്ള വെൽഡിലോ ആയിരിക്കുമ്പോൾ, ഉപയോഗിക്കുകവിശാലമായ എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് ട്രബിൾഷൂട്ടിംഗ് ഗൈഡ്. കഴുത്ത് പരിശോധന എല്ലാ കണ്ടെയ്നർ തകരാറുകളും ഒരു ബ്ലോ-പിൻ റിപ്പയറിലേക്ക് ആഗിരണം ചെയ്യാൻ പാടില്ല.
നാല് കഴുത്തിലെ വൈകല്യ പാറ്റേണുകളും ശേഖരിക്കാനുള്ള തെളിവുകളും
ഒരു ക്രമീകരണം തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് എന്താണ് പരിശോധിക്കേണ്ടതെന്ന് ഒരു ഉപയോഗപ്രദമായ ട്രബിൾഷൂട്ടിംഗ് പട്ടിക സാങ്കേതിക വിദഗ്ധനോട് പറയുന്നു. സമാനമായ രൂപത്തിലുള്ള വൈകല്യങ്ങൾ വ്യത്യസ്ത ഘട്ടങ്ങളിൽ ഉൾപ്പെട്ടേക്കാം. അളവുകളോ നിയന്ത്രിത താരതമ്യമോ കണക്ഷനെ പിന്തുണയ്ക്കുന്നത് വരെ സംശയിക്കുന്ന ഘടകം നിരീക്ഷിച്ച ഫീച്ചറിൽ നിന്ന് വേറിട്ട് സൂക്ഷിക്കുക.
ഫോർമോസയുടെപോളിയെത്തിലീൻ, പോളിപ്രൊഫൈലിൻ ബ്ലോ മോൾഡിംഗ് ഗൈഡ്, 2025 ഏപ്രിൽ പുതുക്കി, ക്ലോഷർ ചോർച്ചയുടെ സാധ്യമായ നിരവധി കാരണങ്ങൾ തിരിച്ചറിയുന്നു. ഇത് ടോപ്പ്-ഫ്ലാഷ് വേർതിരിവിനെയും നെക്ക് ഓവലിറ്റിയെയും വ്യതിരിക്തമായ ട്രബിൾഷൂട്ടിംഗ് വിഷയങ്ങളായി കണക്കാക്കുന്നു. ബ്ലോ പിൻ മാറ്റിസ്ഥാപിക്കാനുള്ള ബ്ലാങ്കറ്റ് നിർദ്ദേശത്തേക്കാൾ ആ വേർതിരിവ് കൂടുതൽ ഉപയോഗപ്രദമാണ്.
| നിരീക്ഷിച്ച വൈകല്യം | ആദ്യം ശേഖരിക്കേണ്ട തെളിവുകൾ | വേർപെടുത്താനുള്ള ചോദ്യങ്ങൾ | തിരുത്തലിനു ശേഷം പരിശോധിക്കുക |
|---|---|---|---|
| ഓവൽ അല്ലെങ്കിൽ വികലമായ കഴുത്ത് | ഓരോ ഘട്ടത്തിലും ഡ്രോയിംഗ് അളവുകൾ, മെഷർമെൻ്റ് ഓറിയൻ്റേഷൻ, സാമ്പിൾ അവസ്ഥ | ജ്യാമിതി രൂപപ്പെടുത്തൽ, താപ മാറ്റം, റിലീസ്, കൈകാര്യം ചെയ്യൽ | സമ്മതിച്ച കണ്ടീഷനിംഗ് സമയത്ത് ഒരേ അളവുകൾ |
| സ്കോറിംഗ് അല്ലെങ്കിൽ കേടായ സീലിംഗ് ഏരിയ | സ്ഥാനം, കോൺടാക്റ്റ് പാറ്റേൺ, കേടുപാടുകൾ കാണിക്കുന്ന ആദ്യ ഘട്ടം എന്നിവ അടയാളപ്പെടുത്തുക | ടൂൾ കോൺടാക്റ്റ്, കട്ടിംഗ്, സപ്പോർട്ട്സ്, ഡൗൺസ്ട്രീം കോൺടാക്റ്റ് | ഉപരിതല അവസ്ഥയും പ്രസക്തമായ പാക്കേജ് പ്രവർത്തനവും |
| ടോപ്പ് ഫ്ലാഷ് ഘടിപ്പിച്ചിരിക്കുന്നു അല്ലെങ്കിൽ കണ്ണുനീർ | കട്ട് എഡ്ജ്, ടൂൾ ഐഡൻ്റിറ്റി, യഥാർത്ഥ കട്ടിംഗ് ജോഡിയുടെ അവസ്ഥ | ധരിക്കുക, ഇണചേരൽ ജ്യാമിതിയും അംഗീകൃത കട്ടിംഗ് സീക്വൻസും | വൃത്തിയുള്ള വേർപിരിയലും കേടുപാടുകൾ കൂടാതെയുള്ള ഫിനിഷും |
| ക്യാപ്പിംഗിന് ശേഷം പാക്കേജ് ചോർച്ച | ലീക്ക് ലൊക്കേഷൻ, ബോട്ടിൽ, ക്ലോഷർ ഐഡൻ്റിറ്റി, അസംബ്ലി, ടെസ്റ്റ് അവസ്ഥകൾ | നെക്ക് ജ്യാമിതി, സീലിംഗ് കോൺടാക്റ്റ്, ക്ലോഷർ കോംപാറ്റിബിലിറ്റി, ടെസ്റ്റ് സെറ്റപ്പ് | സമ്മതിച്ച പരിശോധനയ്ക്ക് കീഴിലുള്ള നിർദ്ദിഷ്ട അടച്ച പാക്കേജ് |
ഓവലിറ്റിക്ക് ഒരു അളവ് വ്യവസ്ഥ ആവശ്യമാണ്
അതിൻ്റെ ഡ്രോയിംഗ് അല്ലെങ്കിൽ ഇൻസ്പെക്ഷൻ പ്ലാൻ ആവശ്യമായ ഓറിയൻ്റേഷനുകളിൽ നിർവ്വചിച്ച സവിശേഷത അളക്കുക. അളക്കൽ സമയവും സാമ്പിൾ അവസ്ഥയും നിലനിർത്തുക. ഒരു ചൂടുള്ള കുപ്പി മെഷീനിൽ നിന്ന് നേരിട്ട് കണ്ടീഷൻ ചെയ്ത റഫറൻസുമായി താരതമ്യം ചെയ്യുന്നത്, രൂപീകരണത്തിനിടയിലോ പിന്നീട് തണുപ്പിക്കുമ്പോഴോ വ്യത്യാസം ഉണ്ടായിട്ടുണ്ടോ എന്ന് അവ്യക്തമാകും.
ഓവൽ ആകൃതിയിലുള്ള കഴുത്ത് അന്വേഷണത്തിനുള്ള ഒരു കാരണമാണ്. ഒരു പുതിയ ബ്ലോ-പിൻ പൊസിഷൻ നിർദ്ദേശിക്കാൻ മതിയായ തെളിവില്ല. തിരുത്തൽ പ്രവർത്തനം തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് ടൂളിംഗ് റഫറൻസുകൾക്കൊപ്പം പ്രസക്തമായ താപ, കൈകാര്യം ചെയ്യൽ അവസ്ഥകൾ പരിശോധിക്കുക.
ഉപരിതല അടയാളങ്ങൾക്കും അറ്റാച്ച് ചെയ്ത ഫ്ലാഷിനും വ്യത്യസ്ത റെക്കോർഡുകൾ ആവശ്യമാണ്
അതിൻ്റെ ദിശയും സ്ഥലവും ദൃശ്യമാകുന്ന ഒരു സ്കോർ ഫോട്ടോ എടുക്കുക. കേടായ സീലിംഗ് ഏരിയയ്ക്കായി, ബോട്ടിൽ ആൻഡ് ക്ലോഷർ ഡ്രോയിംഗുകൾ ഉപയോഗിച്ച് ഉദ്ദേശിച്ച കോൺടാക്റ്റ് ഉപരിതലം തിരിച്ചറിയുക. ഘടിപ്പിച്ച ഫ്ലാഷിനായി, കട്ട് എഡ്ജ് സംരക്ഷിക്കുകയും കട്ടിംഗ് ജോഡി രൂപപ്പെടുന്ന ഘടകങ്ങൾ രേഖപ്പെടുത്തുകയും ചെയ്യുക. രണ്ട് വൈകല്യങ്ങളും വായയ്ക്ക് സമീപം പ്രത്യക്ഷപ്പെടുമ്പോഴും ഇത് വ്യത്യസ്ത ചോദ്യങ്ങളാണ്.
ഒരു കട്ടിംഗ് ഘടകം മൂർച്ച കൂട്ടുന്നതിനോ മാറ്റിസ്ഥാപിക്കുന്നതിനോ മുമ്പ്, അസംബ്ലി അത് പ്രവർത്തിക്കാൻ അനുവദിക്കുന്നുവെന്നും ജോടിയാക്കിയ ഉപകരണം അനുയോജ്യമാണെന്നും സ്ഥിരീകരിക്കുക. ഇണചേരൽ ഘടകം അവലോകനം ചെയ്യാതെ ഒരു അറ്റം നന്നാക്കുന്നത് അന്വേഷണം അപൂർണ്ണമാക്കും.
ഒരു തൊപ്പി ചോർച്ച പൂർണ്ണമായ പാക്കേജിൻ്റെ ഭാഗമാണ്
ഏത് ക്ലോസറാണ് ഘടിപ്പിച്ചതെന്നും അത് എങ്ങനെയാണ് പ്രയോഗിച്ചതെന്നും സ്ഥിരീകരിക്കുക. പൂർണ്ണമായ പാക്കേജ് അതിൻ്റെ നിർദ്ദിഷ്ട പ്രവർത്തനത്തിൽ പരാജയപ്പെടുമ്പോൾ ഒരു കഴുത്തിന് ഒരു ഡൈമൻഷണൽ പരിശോധന കടന്നുപോകാൻ കഴിയും. നേരെമറിച്ച്, അസ്വീകാര്യമായ ഒരു പരിശോധന ഫലം ടെസ്റ്റ് ക്രമീകരണത്തിൽ നിന്ന് തന്നെ വരാം. ഒരു ടൂളിംഗ് തകരാറിൻ്റെ തെളിവായി ഫലം പരിഗണിക്കുന്നതിന് മുമ്പ് അംഗീകൃത സജ്ജീകരണം ഉപയോഗിച്ച് പരിശോധന ആവർത്തിക്കുക.
തുടർച്ചയായ ത്രെഡ് അടയ്ക്കുന്നതിന്,ASTM D2063/D2063M-24മാനുവൽ ടെസ്റ്റിംഗ് ഉപകരണങ്ങൾ ഉപയോഗിച്ച് ടോർക്ക് നിലനിർത്തൽ പരിഹരിക്കുന്നു. അതിൻ്റെ പ്രസിദ്ധീകരിച്ച വ്യാപ്തി നിർവചിക്കപ്പെട്ട വ്യവസ്ഥകളിൽ നീക്കം ചെയ്യുന്ന ടോർക്ക് സംബന്ധിച്ചുള്ളതാണ്. ഒരു ടോർക്ക് ഫലം ആ ഫലമായി രേഖപ്പെടുത്തണം; ഇത് പാക്കേജിൻ്റെ നിർദ്ദിഷ്ട ചോർച്ച പരിശോധനയ്ക്ക് പകരമാവില്ല.
വിന്യാസം, വസ്ത്രം, എയർ ഡെലിവറി, സമയം എന്നിവ പ്രത്യേകം പരിശോധിക്കുക
"ചെക്ക് ദി ബ്ലോ പിൻ" എന്ന വാക്യത്തിന് പിന്നിൽ ഒരു പരിശോധന പ്ലാൻ ആവശ്യമാണ്. ഒരു പൊസിഷൻ പിശക്, കേടായ കോൺടാക്റ്റ് ഉപരിതലം, നിയന്ത്രിത എയർ ഡെലിവറി എന്നിവ വ്യത്യസ്ത കണ്ടെത്തലുകളാണ്. ഒരു അറ്റകുറ്റപ്പണി നിർദ്ദേശത്തിലേക്ക് അവയെ സംയോജിപ്പിക്കുന്നത് ഒരു പ്രത്യേക അറ്റകുറ്റപ്പണി അല്ലെങ്കിൽ ക്രമീകരണ മാറ്റം തിരഞ്ഞെടുത്തത് എന്തുകൊണ്ടാണെന്ന് വിശദീകരിക്കുന്നത് ബുദ്ധിമുട്ടാക്കുന്നു.
അംഗീകൃത റഫറൻസുകളോടെയാണ് വിന്യാസം ആരംഭിക്കുന്നത്
ബ്ലോ-പിൻ അസംബ്ലി, നെക്ക് ടൂളിംഗ്, മൗണ്ടിംഗ് റഫറൻസുകൾ എന്നിവ അവരുടെ ഡ്രോയിംഗുകൾക്കെതിരെ സ്ഥിരീകരിക്കുക. ഏത് സവിശേഷതയാണ് ഡാറ്റ നൽകുന്നതെന്നും ഏത് സ്ഥാനമാണ് അളക്കുന്നതെന്നും തിരിച്ചറിയുക. ഒരു ഫോട്ടോഗ്രാഫിൽ വരച്ച ഒരു വരയ്ക്ക് മറഞ്ഞിരിക്കുന്ന പ്രതലങ്ങൾ തമ്മിലുള്ള ബന്ധം സ്ഥാപിക്കാൻ കഴിയില്ല.
മെഷീൻ നിർമ്മാതാവിൻ്റെ പരിശോധന രീതിയും സുരക്ഷിതമായ ആക്സസ് നടപടിക്രമവും ഉപയോഗിക്കുക. ആ അസംബ്ലിയുടെ അംഗീകൃത പരിധികളുമായി പ്രസക്തമായ അളവുകൾ താരതമ്യം ചെയ്യുക. മൗണ്ടിംഗ് അല്ലെങ്കിൽ മാച്ചിംഗ് ടൂൾ മാറുമ്പോൾ, മുമ്പത്തെ സ്ഥാനം ബാധകമാണെന്ന് അനുമാനിക്കുന്നതിന് മുമ്പ് ഘടകങ്ങളുടെ മുഴുവൻ സ്റ്റാക്കും അവലോകനം ചെയ്യുക.
അളന്ന വസ്ത്രങ്ങളിൽ നിന്ന് ദൃശ്യമായ അടയാളങ്ങൾ വേർതിരിക്കുക
ദൃശ്യമായ ഒരു അടയാളം രേഖപ്പെടുത്തണം, എന്നാൽ അതിൻ്റെ പ്രാധാന്യം ഘടകം ഉൽപ്പന്നത്തെയോ ഇണചേരൽ ഉപകരണത്തെയോ എവിടെ ബന്ധപ്പെടുന്നു എന്നതിനെ ആശ്രയിച്ചിരിക്കുന്നു. തകരാറുള്ള സ്ഥലവും ബാധകമായ ഡ്രോയിംഗ് ആവശ്യകതകളും ഉപയോഗിച്ച് അടയാളം താരതമ്യം ചെയ്യുക. ഉപരിതല രൂപം മാത്രം ഒരു സാർവത്രിക മാറ്റിസ്ഥാപിക്കൽ പരിധി സ്ഥാപിക്കുന്നില്ല.
ഡിസൈനിൻ്റെ ഭാഗമായ ഇൻസെർട്ടുകൾ, വളയങ്ങൾ, മറ്റ് ജോടിയാക്കിയ ഘടകങ്ങൾ എന്നിവയുടെ ഐഡൻ്റിറ്റി പരിശോധിക്കുക. ശാരീരികമായി യോജിക്കുന്ന രണ്ട് കഷണങ്ങൾ ഇപ്പോഴും വ്യത്യസ്ത പുനരവലോകനങ്ങളിൽ ഉൾപ്പെട്ടേക്കാം. മാറ്റിസ്ഥാപിക്കാനുള്ള അഭ്യർത്ഥനയിൽ, നീക്കം ചെയ്ത പിൻ ഫോട്ടോ മാത്രമല്ല, അസംബ്ലി ബന്ധവും ഉൾപ്പെടുത്തണം.
പൂർണ്ണമായ എയർ പാത അവലോകനം ചെയ്യുക
വിതരണ സാഹചര്യങ്ങൾ, നിയന്ത്രണങ്ങൾ, വാൽവ് പ്രവർത്തനം, ഉപകരണത്തിന് സമീപമുള്ള ചോർച്ച എന്നിവ വേർതിരിച്ചറിയാൻ അംഗീകൃത ഡയഗ്നോസ്റ്റിക്സ് ഉപയോഗിക്കുക. പ്രഷർ ഡിസ്പ്ലേ അപ്സ്ട്രീം ഒരു തെളിവാണ്. ഉദ്ദേശിച്ച പാതയിലൂടെയും ക്രമത്തിലൂടെയും ആവശ്യമായ വായു പ്രക്രിയയിലേക്ക് എത്തുന്നുണ്ടോയെന്ന് അന്വേഷണത്തിന് ഇനിയും കണ്ടെത്തേണ്ടതുണ്ട്.
റീഡിംഗുകൾ അളക്കുന്ന സ്ഥലവും സൈക്കിൾ അവസ്ഥയും തിരിച്ചറിയണം. ഒരു പ്രഷറൈസ്ഡ് ലൈൻ വിച്ഛേദിക്കരുത് അല്ലെങ്കിൽ ഒരു വായന നേടുന്നതിന് ആക്സസ് മെച്ചപ്പെടുത്തരുത്. വിശാലമായ പ്ലാൻ്റ്-വിതരണ ചോദ്യങ്ങൾ ഉൾപ്പെട്ടതാണ്മെഷീൻ യൂട്ടിലിറ്റി ആവശ്യകതകൾ; ലോക്കൽ ടൂൾ പരിശോധന യഥാർത്ഥ മെഷീനിൽ കണ്ടെത്താവുന്നതായിരിക്കണം.
സമയത്തിനും തണുപ്പിനും അതിൻ്റേതായ താരതമ്യം ആവശ്യമാണ്
ബാധകമായ ഉൾപ്പെടുത്തൽ, ഊതൽ, മുറിക്കൽ, എക്സ്ഹോസ്റ്റ്, പിൻവലിക്കൽ ഇവൻ്റുകൾ അവലോകനം ചെയ്യുക. ആ ഫംഗ്ഷനുകളിൽ ചിലത് മറ്റൊരു മെക്കാനിസം ഉപയോഗിച്ചേക്കാം അല്ലെങ്കിൽ ബ്ലോ പിന്നിൽ ഉൾപ്പെടില്ല. ക്രമീകരണം നിർദ്ദേശിക്കുന്നതിന് മുമ്പ് എച്ച്എംഐയിലെ ഇവൻ്റ് പേരുകൾ യഥാർത്ഥ ഉപകരണ രേഖകളുമായി പൊരുത്തപ്പെടുത്തുക.
പാചകക്കുറിപ്പ് സംരക്ഷിച്ച് ഒരു പ്രവർത്തനം നടന്നതായി സ്ഥിരീകരിക്കുന്നതിൽ നിന്ന് ഒരു കമാൻഡ് വേർതിരിക്കുക. ദിHMI ക്രമീകരണങ്ങളും അലാറം ഗൈഡുംഇവൻ്റ് സീക്വൻസ് ഉപയോഗിച്ച് യഥാർത്ഥ അവസ്ഥകൾ രേഖപ്പെടുത്തുന്നതിൻ്റെ മൂല്യം വിശദീകരിക്കുന്നു. നിരീക്ഷിച്ച രൂപഭേദം അവയെ പ്രസക്തമാക്കുന്ന കഴുത്തിലെ തണുപ്പും സാമ്പിൾ അവസ്ഥയും ഉൾപ്പെടുത്തുക.
യന്ത്രത്തിനും ഉപകരണങ്ങൾക്കും അംഗീകൃത പരിധികൾ ഉപയോഗിക്കുക. ഒരു പൊതു ലേഖനത്തിന് ഒരു അജ്ഞാത അസംബ്ലിക്ക് സുരക്ഷിതമായ ബ്ലോ-പിൻ സ്ട്രോക്ക്, ക്ലിയറൻസ്, മർദ്ദം, കട്ടിംഗ് ഫോഴ്സ് അല്ലെങ്കിൽ ടൈമിംഗ് ഇൻക്രിമെൻ്റ് എന്നിവ സ്ഥാപിക്കാൻ കഴിയില്ല.
നിയന്ത്രിത ട്രബിൾഷൂട്ടിംഗും സ്ഥിരീകരണ വർക്ക്ഫ്ലോയും
നിരീക്ഷണവും നിർദ്ദിഷ്ട പരീക്ഷയും വെവ്വേറെ എഴുതുക. "ട്രിമ്മിംഗ് കഴിഞ്ഞാൽ ബർ കാണാം" എന്നത് ഒരു നിരീക്ഷണമാണ്. പരിശോധന പിന്തുണയ്ക്കുന്നത് വരെ "കട്ടിംഗ് റിംഗ് മാറ്റിസ്ഥാപിക്കേണ്ടതുണ്ട്" എന്നത് ഒരു സിദ്ധാന്തമാണ്. ആ വ്യത്യാസം റെക്കോർഡിൽ സൂക്ഷിക്കുന്നത് കൈമാറ്റത്തെ കൂടുതൽ ഉപയോഗപ്രദമാക്കുകയും സ്വീകാര്യമായ വിശദീകരണമായി മാറുന്നതിൽ നിന്ന് നേരത്തെയുള്ള ഊഹത്തെ തടയുകയും ചെയ്യുന്നു.
- പരാജയപ്പെട്ട ആവശ്യകത നിർവ്വചിക്കുക.ലൊക്കേഷൻ അടയാളപ്പെടുത്തുക, സാമ്പിൾ നിലനിർത്തുക, പരിശോധന അല്ലെങ്കിൽ പരിശോധന രീതി സ്ഥിരീകരിക്കുക. പരാതി അളവുകൾ, ഉപരിതല അവസ്ഥ, ട്രിമ്മിംഗ് അല്ലെങ്കിൽ അടച്ച പാക്കേജ് എന്നിവയെക്കുറിച്ചാണോ എന്ന് തിരിച്ചറിയുക.
- സജ്ജീകരണത്തിലേക്ക് സാമ്പിൾ ഐഡൻ്റിറ്റി ലോക്ക് ചെയ്യുക.റെക്കോർഡ് മെഷീൻ, സ്റ്റേഷൻ, അറ, ടൂളിംഗ് റിവിഷൻ, മെറ്റീരിയൽ ബാച്ച്. പരാജയത്തിൽ ക്യാപ്പിംഗ് ഉൾപ്പെടുമ്പോൾ പാചകക്കുറിപ്പും ക്ലോഷർ ഐഡൻ്റിറ്റിയും സംരക്ഷിക്കുക.
- നിർദ്ദിഷ്ട സുരക്ഷിത വ്യവസ്ഥകളിൽ പരിശോധിക്കുക.മെയിൻ്റനൻസ് അല്ലെങ്കിൽ ടൂളുമായി ബന്ധപ്പെടുന്നതിന് മുമ്പ് അംഗീകൃത ആക്സസ്, ഐസൊലേഷൻ നടപടിക്രമങ്ങൾ ഉപയോഗിക്കുക. നിയന്ത്രിത ഡയഗ്നോസ്റ്റിക് പ്രവർത്തനത്തിന് അതിൻ്റേതായ അംഗീകൃത നടപടിക്രമം ആവശ്യമാണ്.
- ഏറ്റവും ശക്തമായ പിന്തുണയുള്ള സിദ്ധാന്തം പരിശോധിക്കുക.അംഗീകൃത പരിധിക്കുള്ളിൽ അംഗീകൃത മാറ്റം തിരഞ്ഞെടുക്കുക. താരതമ്യത്തെ വ്യാഖ്യാനിക്കുന്നതിന് നിയന്ത്രിക്കാവുന്ന മറ്റ് വ്യവസ്ഥകൾ സുസ്ഥിരമായി നിലനിർത്തുക, കൂടാതെ കൈവശം വയ്ക്കാൻ കഴിയാത്ത ഏത് വ്യവസ്ഥയും രേഖപ്പെടുത്തുക.
- പ്രസക്തമായ പരിശോധനകൾ ആവർത്തിക്കുക.അതേ ഫീച്ചർ പരിശോധിച്ച് നിർദ്ദിഷ്ട ഫങ്ഷണൽ ടെസ്റ്റ് ആവർത്തിക്കുക. സമാന അളവെടുപ്പ് വ്യവസ്ഥ പ്രയോഗിക്കുക, അങ്ങനെ താരതമ്യം അർത്ഥപൂർണ്ണമായി തുടരും.
- റിലീസ് തീരുമാനം രേഖപ്പെടുത്തുക.പുതുക്കിയ സജ്ജീകരണത്തിനൊപ്പം ഫലങ്ങൾ സൂക്ഷിക്കുക. തുടർ പരിശോധനയ്ക്കായി ഗുണനിലവാര പദ്ധതി പിന്തുടരുക, ആരാണ് പ്രൊഡക്ഷൻ റിലീസ് അംഗീകരിച്ചതെന്ന് തിരിച്ചറിയുക.
ഗുണനിലവാര പ്രശ്നത്തിനപ്പുറമുള്ള അപകടങ്ങൾ സർവീസിംഗ് അവതരിപ്പിക്കുന്നു.OSHA-യുടെ അപകടകരമായ ഊർജ്ജ മാർഗ്ഗനിർദ്ദേശംഅപ്രതീക്ഷിതമായ സ്റ്റാർട്ടപ്പും സംഭരിച്ച ഊർജ്ജത്തിൻ്റെ പ്രകാശനവും ഗുരുതരമായ പരിപാലന അപകടങ്ങളായി തിരിച്ചറിയുന്നു. മെഷീൻ-നിർദ്ദിഷ്ട ഒറ്റപ്പെടൽ പ്രസക്തമായ ഊർജ്ജ സ്രോതസ്സുകളെ അഭിസംബോധന ചെയ്യണം. ഒരു HMI സ്റ്റോപ്പ് കമാൻഡ് മാത്രം ആവശ്യമായ ഐസൊലേഷൻ നടപടിക്രമത്തിന് പകരമായി കണക്കാക്കരുത്.
നിഗമനത്തെ പിന്തുണയ്ക്കുന്ന ഒരു ചെറിയ റെക്കോർഡ് സൂക്ഷിക്കുക
ഒരു താരതമ്യത്തിന് നിർവചിക്കപ്പെട്ട ഒരു പരിശോധന വിൻഡോ ആവശ്യമാണ്. പരിശോധിച്ച സംഖ്യയും പരാജയപ്പെട്ട സംഖ്യയും അതേ പ്രഖ്യാപിത മാനദണ്ഡത്തിൽ രേഖപ്പെടുത്തുക. ഒരേ സാമ്പിളിൽ ആവർത്തിച്ചുള്ള പരിശോധനകൾ പ്രത്യേകം ലേബൽ ചെയ്യുക, അതിനാൽ റെക്കോർഡ് അവയെ അധിക കുപ്പികളായി കണക്കാക്കില്ല.
| രേഖപ്പെടുത്തുക | അതിൽ എന്താണ് ഉള്ളത് |
|---|---|
| ഐഡൻ്റിറ്റി | മെഷീൻ, സ്റ്റേഷൻ/കുഴി, പൂപ്പൽ, ബ്ലോ-പിൻ അസംബ്ലി, ഡ്രോയിംഗ് റിവിഷനുകൾ |
| അടിസ്ഥാനരേഖ | തകരാറുള്ള സ്ഥലം, ആദ്യകാല ബാധിച്ച ഘട്ടം, പാചകക്കുറിപ്പ്, സാമ്പിൾ അവസ്ഥ |
| പരിശോധന തെളിവ് | ഫോട്ടോകൾ, അളന്ന സവിശേഷതകൾ, രീതി, ബാധകമായ സ്വീകാര്യത പരിധികൾ |
| നിയന്ത്രിത മാറ്റം | അംഗീകൃത പ്രവർത്തനം, ഉത്തരവാദിത്തമുള്ള വ്യക്തി, വ്യവസ്ഥകൾ കൈവശം വയ്ക്കുകയോ മാറ്റുകയോ ചെയ്യുന്നു |
| സ്ഥിരീകരണം | അളവ് പരിശോധിച്ചു, പരാജയങ്ങൾ, ടെസ്റ്റ് അവസ്ഥകൾ, തുടർച്ചയായ പരിശോധനകൾ, അനുമതി റിലീസ് |
ഒരു നിരക്ക് റിപ്പോർട്ട് ചെയ്താൽ, ആ വിൻഡോയിലെ എല്ലാ പരിശോധിച്ച ബോട്ടിലുകളും കൊണ്ട് ഹരിച്ച പരാജയപ്പെട്ട പരിശോധിച്ച കുപ്പികൾ എന്ന് നിർവ്വചിക്കുക. താരതമ്യങ്ങൾക്കിടയിൽ മാനദണ്ഡവും സാമ്പിൾ അടിസ്ഥാനവും സ്ഥിരത പുലർത്തുക. നിരീക്ഷിച്ച പരാജയങ്ങളില്ലാത്ത ഒരു ചെറിയ സാമ്പിൾ ഒരു സാമ്പിൾ ഫലമാണ്, ഭാവിയിലെ ഉൽപ്പാദനം ചോർച്ചയില്ലാത്തതായിരിക്കുമെന്ന വാഗ്ദാനമല്ല.
യഥാർത്ഥ തെളിവുകൾ കേടുകൂടാതെ പരിഹരിക്കപ്പെടാത്ത ഫലം വർദ്ധിപ്പിക്കുക. പരാജയപ്പെട്ടതും സ്വീകാര്യവുമായ സാമ്പിളുകൾ ടൂളിംഗ് ഐഡൻ്റിറ്റി സഹിതം അയയ്ക്കുന്നത് അന്തിമ പാചകക്കുറിപ്പ് മാത്രം കൈമാറുന്നതിനേക്കാൾ ഉപകാരപ്രദമാണ്. വിതരണക്കാരനോ ഗുണമേന്മയുള്ള ടീമോ യഥാർത്ഥത്തിൽ എന്താണ് നിരീക്ഷിച്ചതെന്നും ഓരോ തിരുത്തൽ ശ്രമിച്ചപ്പോഴും എന്താണ് മാറിയതെന്നും അവലോകനം ചെയ്യാൻ കഴിയും.
ശരിയായ ബ്ലോ-പിൻ അസംബ്ലി പരിപാലിക്കുകയും മാറ്റിസ്ഥാപിക്കുകയും ചെയ്യുക
മാറ്റിസ്ഥാപിക്കുന്നതിന് മുമ്പ് അസംബ്ലി തിരിച്ചറിയുക. മെഷീൻ സീരിയൽ നമ്പർ, പൂപ്പൽ തിരിച്ചറിയൽ, ബ്ലോ-പിൻ ഡ്രോയിംഗ് റിവിഷൻ എന്നിവ ഒരുമിച്ച് സൂക്ഷിക്കുക. പൊരുത്തപ്പെടുന്ന നെക്ക് ഇൻസേർട്ടും കട്ടിംഗ് ഘടകങ്ങളും ബാധകമാകുന്നിടത്ത് ഉൾപ്പെടുത്തുക. ഒരു പങ്കിട്ട ഘടക നാമമോ സമാനമായ ബാഹ്യ വ്യാസമോ പരസ്പരം മാറ്റാവുന്നത സ്ഥാപിക്കുന്നില്ല.
വൃത്തിയാക്കൽ, പുനർനിർമ്മാണം, മാറ്റിസ്ഥാപിക്കൽ എന്നിവ വ്യത്യസ്ത തീരുമാനങ്ങൾ ആവശ്യമാണ്. അംഗീകൃത പരിപാലന നിർദ്ദേശങ്ങളും സ്വീകാര്യത പരിധികളും ഉപയോഗിക്കുക. ഉപരിതല പുനഃസ്ഥാപിക്കൽ, മൂർച്ച കൂട്ടൽ അല്ലെങ്കിൽ കോട്ടിംഗ് ജോലികൾ ഒരു ഫങ്ഷണൽ ഇൻ്റർഫേസ് മാറ്റാൻ കഴിയും, അതിനാൽ ദൃശ്യമാകുന്ന എല്ലാ അടയാളങ്ങളും ഒരു റിപ്പയർ നിർദ്ദേശമായി കണക്കാക്കുന്നതിനുപകരം ഉചിതമായ നിർമ്മാതാവിൻ്റെ അംഗീകാരം നേടുക.
ഇൻസ്റ്റാളേഷന് ശേഷം, യഥാർത്ഥ ജോലിക്ക് ആവശ്യമായ പരിശോധനകൾ ആവർത്തിക്കുക. പ്രസക്തമായ കഴുത്തിൻ്റെ അളവുകളും സീലിംഗ് ഏരിയയും സ്ഥിരീകരിക്കുക, തുടർന്ന് നിർദ്ദിഷ്ട ക്ലോഷറും ഫംഗ്ഷണൽ ടെസ്റ്റും പരിശോധിക്കുക. പരിശോധനാ റെക്കോർഡിനൊപ്പം ഫലമായുണ്ടാകുന്ന സജ്ജീകരണ പുനരവലോകനം നിലനിർത്തുക. ദിപ്രിവൻ്റീവ് മെയിൻ്റനൻസ് ചെക്ക്ലിസ്റ്റ്ഈ റെക്കോർഡുകൾ ഒരു വിശാലമായ മെഷീൻ-നിർദ്ദിഷ്ട പ്ലാനിനുള്ളിൽ സ്ഥാപിക്കുന്നു.
രണ്ട് കിംഗിൾ ബോട്ടിൽ-മെഷീൻ റഫറൻസുകൾ
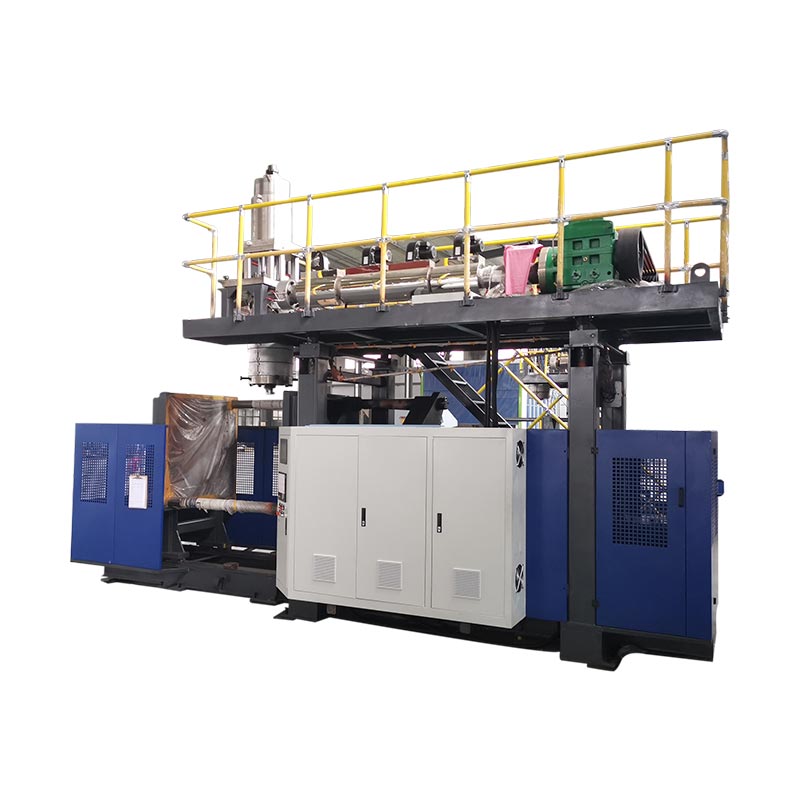
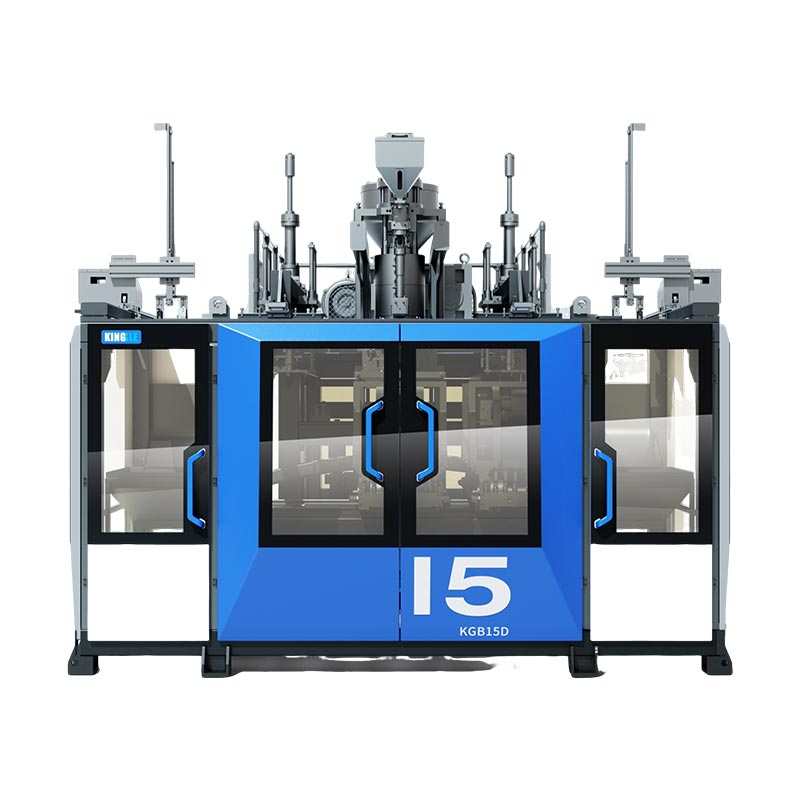
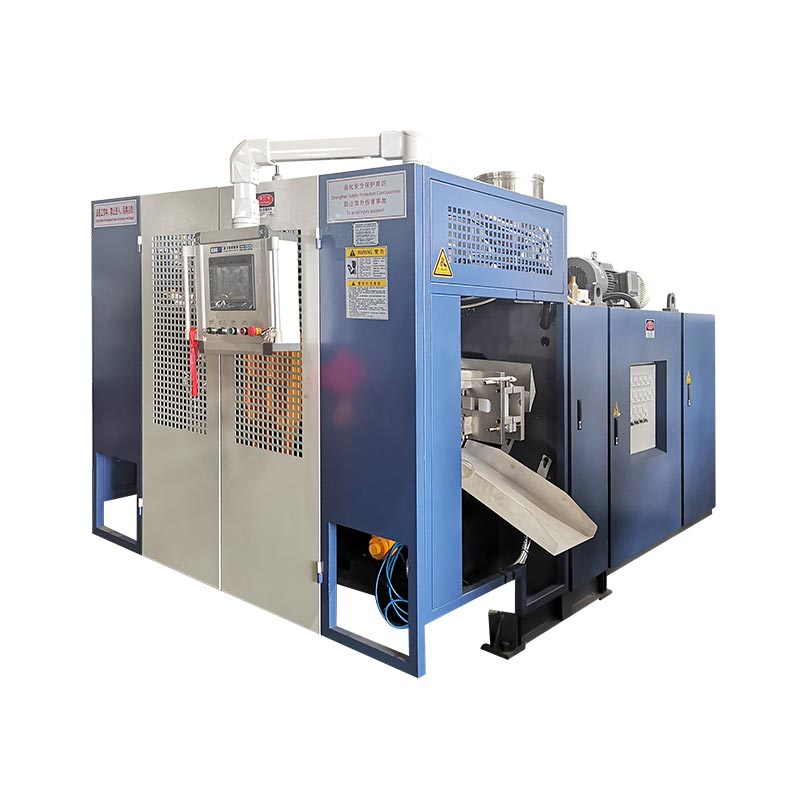
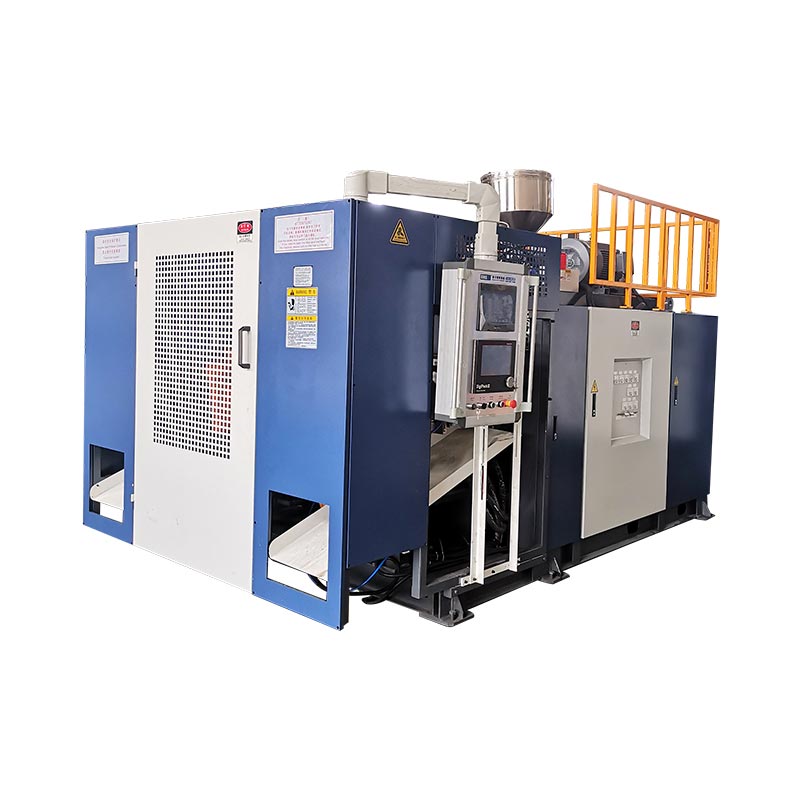
KGB5L, KGB5D എന്നിവ പ്രസക്തമായ തുടർച്ചയായ എക്സ്ട്രൂഷൻ ബോട്ടിൽ-മെഷീൻ ഉദാഹരണങ്ങൾ നൽകുന്നു. അവരുടെ പ്രസിദ്ധീകരിച്ച സ്റ്റേഷൻ ലേഔട്ടുകൾ പരിശോധനാ രേഖകൾ സംഘടിപ്പിക്കാൻ സഹായിക്കുന്നു: സ്റ്റേഷൻ ഐഡൻ്റിറ്റി സംരക്ഷിക്കാനും, ബാധകമാകുന്നിടത്ത്, ഹെഡ്, കാവിറ്റി ഐഡൻ്റിറ്റി എന്നിവ സംരക്ഷിക്കാനും. രണ്ട് പ്ലാറ്റ്ഫോമിലും ഉൽപ്പാദിപ്പിക്കപ്പെടുന്ന ഓരോ ബോട്ടിലിനും ഒരു സാർവത്രിക ബ്ലോ പിൻ കാറ്റലോഗ് തിരിച്ചറിയുന്നില്ല.


| പ്രസിദ്ധീകരിച്ച ഫീൽഡ് | KGB5L | KGB5D |
|---|---|---|
| സ്റ്റേഷൻ ക്രമീകരണം | സിംഗിൾ | ഇരട്ട |
| പരമാവധി കണ്ടെയ്നർ ശേഷി | 5 എൽ | 5 എൽ |
| സ്ക്രൂ വ്യാസം | 60 മി.മീ | 70 മി.മീ |
| HDPE ഉരുകൽ ശേഷി | 55 കി.ഗ്രാം | 80 കി.ഗ്രാം |
ഉറവിടങ്ങൾ: ലിങ്ക് ചെയ്ത KGB5L, KGB5D ഉൽപ്പന്ന പേജുകൾ. മെൽറ്റിംഗ് കപ്പാസിറ്റി ഒരു പ്രസിദ്ധീകരിച്ച മെറ്റീരിയൽ-ത്രൂപുട്ട് ഫീൽഡാണ്, സ്വീകാര്യമായ കുപ്പി നിരക്കോ നെക്ക്-ക്വാളിറ്റി ഫലമോ അല്ല.
പ്ലാറ്റ്ഫോം തിരിച്ചറിയാനും ഒരു പ്രൊഡക്ഷൻ ചർച്ച രൂപപ്പെടുത്താനും ആ കണക്കുകൾ ഉപയോഗിക്കുക. ബ്ലോ-പിൻ തിരഞ്ഞെടുക്കൽ ഇപ്പോഴും ബോട്ടിൽ ഫിനിഷ്, പൂപ്പൽ, മൗണ്ടിംഗ്, യഥാർത്ഥ ബ്ലോയിംഗ് ക്രമീകരണം എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. ഒരു ഡൈ-ഹെഡ് സ്പെസിഫിക്കേഷനിൽ ലിസ്റ്റ് ചെയ്തിരിക്കുന്ന ഡൈ-പിൻ വ്യാസം ഒരു ബ്ലോ-പിൻ ഡ്രോയിംഗിന് പകരമല്ല.
ഒരു പുതിയ മെഷീൻ പ്രോജക്റ്റിനായി, ടൂളിംഗ് സ്കോപ്പ് അംഗീകരിക്കുന്നതിന് മുമ്പ് കുപ്പിയും ക്ലോഷർ ഡ്രോയിംഗുകളും നൽകുക. നിലവിലുള്ള ഇൻസ്റ്റാളേഷനായി, നിലവിലെ അസംബ്ലി ഐഡൻ്റിഫിക്കേഷനും പരിശോധന തെളിവുകളും ചേർക്കുക. ദിHDPE കുപ്പി-മെഷീൻ തിരഞ്ഞെടുക്കൽ ഗൈഡ്വിശാലമായ പ്രൊഡക്ഷൻ സ്പെസിഫിക്കേഷൻ ഉൾക്കൊള്ളുന്നു.
ബ്ലോ പിന്നുകളെക്കുറിച്ചും കഴുത്തിലെ തകരാറുകളെക്കുറിച്ചും പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ഒരു ബ്ലോ പിൻ ഒരു ഡൈ പിൻ പോലെയാണോ?
ഇല്ല. ഒരു ഡൈ പിൻ അല്ലെങ്കിൽ മാൻഡ്രൽ ഉരുകുന്ന ഉപകരണത്തിൻ്റെ ഭാഗമാണ്. ഒരു ബ്ലോ പിൻ വീശുന്ന വായു നൽകുന്നു, പ്രത്യേക രൂപകൽപ്പനയിൽ കഴുത്തുമായി ബന്ധപ്പെട്ട ചുമതലകൾ ഉണ്ടായിരിക്കാം. അതിൻ്റെ അസംബ്ലി ഡ്രോയിംഗിൽ നിന്ന് ഏതെങ്കിലും ഘടകം തിരിച്ചറിയുക. "പിൻ" എന്ന പങ്കിട്ട വാക്ക് അവയുടെ ഇൻ്റർഫേസുകളോ അളവുകളോ പരസ്പരം മാറ്റാവുന്നതല്ല.
എല്ലാ എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് മെഷീനും ഒരേ ബ്ലോ-പിൻ ഡിസൈൻ ഉപയോഗിക്കുന്നുണ്ടോ?
ഇല്ല. ഊതലും ഫിനിഷിംഗ് ക്രമീകരണങ്ങളും ഉൽപ്പന്നത്തെയും ഉപകരണത്തെയും ആശ്രയിച്ചിരിക്കുന്നു. കാലിബ്രേഷൻ, കൂളിംഗ്, കട്ടിംഗ് സവിശേഷതകൾ എന്നിവ കോൺഫിഗറേഷൻ നിർദ്ദിഷ്ടമാണ്. ഒരു മാറ്റിസ്ഥാപിക്കൽ തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പോ മറ്റൊരു മെഷീനിൽ നിന്ന് ഒരു സജ്ജീകരണ നിർദ്ദേശം പ്രയോഗിക്കുന്നതിന് മുമ്പോ യഥാർത്ഥ അസംബ്ലിയും ചലനവും സ്ഥിരീകരിക്കുക. കണ്ടെയ്നർ വോളിയം മാത്രം ശരിയായ ഘടകം തിരിച്ചറിയാൻ കഴിയില്ല.
ബ്ലോ പിൻ നല്ല നിലയിലായിരിക്കുമ്പോൾ ഒരു കുപ്പി ചോരുമോ?
അതെ. നിർദ്ദിഷ്ട തൊപ്പി, സീലിംഗ് കോൺടാക്റ്റ്, ടെസ്റ്റ് ക്രമീകരണം എന്നിവയുൾപ്പെടെ പൂർണ്ണ കുപ്പി-അടയ്ക്കൽ ഇൻ്റർഫേസ് അന്വേഷിക്കുക. മോൾഡിംഗ് സമയത്ത് അല്ലെങ്കിൽ പിന്നീട് കൈകാര്യം ചെയ്യുമ്പോൾ കേടുപാടുകൾ സംഭവിക്കുന്നുണ്ടോ എന്ന് നിർണ്ണയിക്കുക. ഒരു ചോർച്ച ഫലം പരാജയപ്പെട്ട പരിശോധനയെ തിരിച്ചറിയുന്നു; ഏത് ഉപകരണമോ ഘടകമോ പ്രക്രിയയുടെ അവസ്ഥയോ പരാജയത്തിന് കാരണമായി എന്ന് അത് സ്വയം തിരിച്ചറിയുന്നില്ല.
ഒരു റീപ്ലേസ്മെൻ്റ് ബ്ലോ പിൻ അവലോകനം ചെയ്യാൻ എന്ത് വിവരങ്ങളാണ് വേണ്ടത്?
മെഷീൻ മോഡലും സീരിയൽ നമ്പറും, മോൾഡ് ഐഡൻ്റിറ്റി, ബ്ലോ-പിൻ അസംബ്ലി ഡ്രോയിംഗ്, റിവിഷൻ എന്നിവ നൽകുക. ഇണചേരൽ നെക്ക് ടൂളിംഗും പ്രസക്തമായ ബോട്ടിൽ ആൻഡ് ക്ലോഷർ ഡ്രോയിംഗുകളും ചേർക്കുക. ഒരു വൈകല്യ അന്വേഷണത്തിനായി, സാമ്പിൾ ഐഡൻ്റിറ്റി, ഫോട്ടോഗ്രാഫുകൾ, അളവുകൾ, പ്രശ്നം ആദ്യം ദൃശ്യമാകുന്ന ക്രമം എന്നിവ ഉൾപ്പെടുത്തുക. സാങ്കേതിക പ്രമാണങ്ങൾക്കായി അംഗീകൃത കോൺടാക്റ്റ് ചാനൽ ഉപയോഗിക്കുക.
ഒരു ബ്ലോ പിൻ റിപ്പയർ ചെയ്തതിനു ശേഷം അല്ലെങ്കിൽ മാറ്റി വച്ചതിന് ശേഷം എന്താണ് പരിശോധിക്കേണ്ടത്?
അംഗീകൃത രേഖകൾക്കെതിരായ അസംബ്ലി ഐഡൻ്റിറ്റിയും സജ്ജീകരണവും സ്ഥിരീകരിക്കുക, തുടർന്ന് സമ്മതിച്ച അളവെടുപ്പ് വ്യവസ്ഥകൾക്ക് കീഴിൽ ബാധിച്ച കഴുത്തിൻ്റെ സവിശേഷതകൾ പരിശോധിക്കുക. നിർദ്ദിഷ്ട ക്ലോഷറിനൊപ്പം പ്രസക്തമായ പാക്കേജ് ടെസ്റ്റ് ആവർത്തിക്കുക. അളവുകളും പരാജയങ്ങളും രേഖപ്പെടുത്തുക, പുതുക്കിയ സജ്ജീകരണം നിലനിർത്തുക, തുടർ പരിശോധനകൾക്കും പ്രൊഡക്ഷൻ റിലീസിനും ഗുണമേന്മയുള്ള പ്ലാൻ പിന്തുടരുക.
മെഷീൻ, ടൂളിംഗ്, കഴുത്തിലെ വൈകല്യ വിശദാംശങ്ങൾ എന്നിവ അയയ്ക്കുക
മോഡലും സീരിയൽ നമ്പറും ടൂളിംഗ് ഐഡൻ്റിഫിക്കേഷനും അടയാളപ്പെടുത്തിയ വൈകല്യ ഫോട്ടോയും ഉപയോഗിച്ച് ആരംഭിക്കുക. ബോട്ടിൽ ആൻഡ് ക്ലോഷർ ആവശ്യകതകൾ, ആദ്യം ബാധിച്ച ഉൽപ്പാദന ഘട്ടം, അളന്ന ഫലങ്ങൾ എന്നിവ ഉൾപ്പെടുത്തുക. ഈ വിശദാംശങ്ങൾ സാങ്കേതിക ചർച്ചയ്ക്ക് ഒരു നിശ്ചിത ആരംഭ പോയിൻ്റ് നൽകുന്നു.
ഉപകരണത്തിൻ്റെയും ഉൽപാദനത്തിൻ്റെയും ആവശ്യകതകൾ ചർച്ച ചെയ്യുകനിംഗ്ബോ കിംഗ്ഗിൾ മെഷിനറി കമ്പനി, ലിമിറ്റഡ്.കമ്പനി വിവരങ്ങൾ