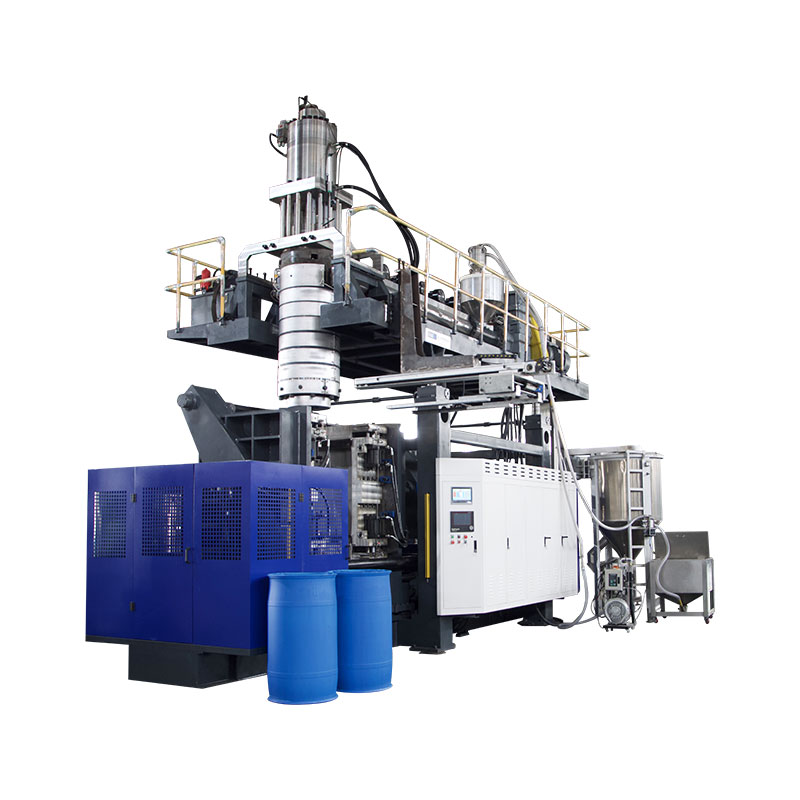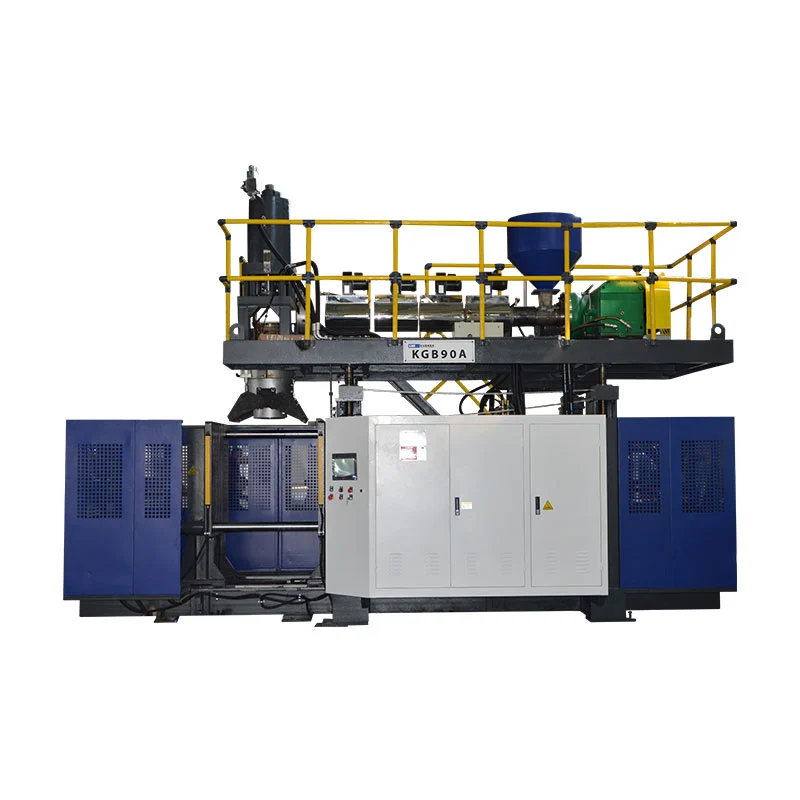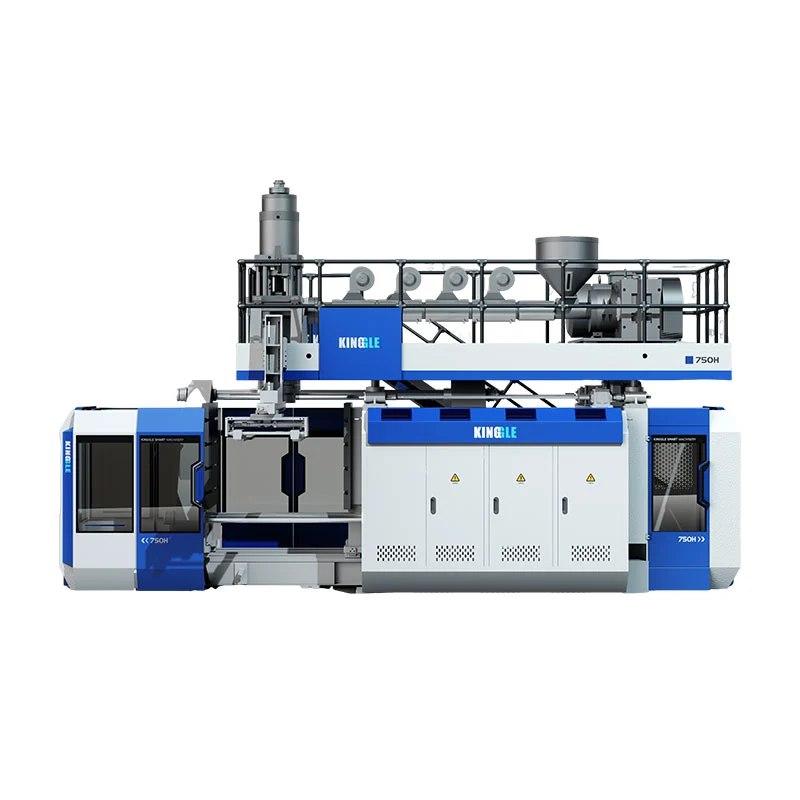
ട്രാൻസ്ഫോർമർ, കംപ്രസർ, കൂളിംഗ് സിസ്റ്റം, ഫൗണ്ടേഷൻ, ലിഫ്റ്റിംഗ് പ്ലാൻ അല്ലെങ്കിൽ സർവീസ് ക്ലിയറൻസുകൾ എന്നിവ തയ്യാറായില്ലെങ്കിൽ ഒരു യന്ത്രത്തിന് കൃത്യസമയത്ത് എത്താനും അതിൻ്റെ ഉൽപ്പാദന തീയതി നഷ്ടപ്പെടാനും കഴിയും. പർച്ചേസ് ഓർഡറിന് മുമ്പ് യൂട്ടിലിറ്റി പ്ലാനിംഗ് ആരംഭിക്കണം, ഇൻസ്റ്റാളേഷൻ ആരംഭിക്കുമ്പോൾ അല്ല.
പ്രസിദ്ധീകരിച്ച സ്പെസിഫിക്കേഷനുകൾ ഒരു ആരംഭ പോയിൻ്റാണ്, ഒരു പ്ലാൻ്റ് ഡിസൈനല്ല
മെഷീൻ പേജുകൾ വാങ്ങുന്നവരെ സ്കെയിൽ താരതമ്യം ചെയ്യാൻ സഹായിക്കുന്നു, എന്നാൽ തിരഞ്ഞെടുത്ത എക്സ്ട്രൂഡർ, ഡൈ ഹെഡ്, ലെയറുകളുടെ എണ്ണം, ഹൈഡ്രോളിക് പാക്കേജ്, റോബോട്ട്, മോൾഡ്, കൂളിംഗ് സർക്യൂട്ട്, ലീക്ക് ടെസ്റ്റർ, ട്രിമ്മിംഗ്, കൺവെയർ, ഗ്രൈൻഡർ, മെറ്റീരിയൽ ഫീഡർ, ലോക്കൽ ഇലക്ട്രിക്കൽ കോൺഫിഗറേഷൻ എന്നിവയുമായി അന്തിമ യൂട്ടിലിറ്റി ഡിമാൻഡ് മാറുന്നു.
ഇനിപ്പറയുന്ന ഉദാഹരണങ്ങൾ നിലവിലെ Kinggle ഉൽപ്പന്ന പേജുകളിൽ നിന്നാണ്. ഒരു സാധാരണ "ബ്ലോ മോൾഡിംഗ് മെഷീൻ" അലവൻസിനുപകരം ഒരു ഫാക്ടറി യഥാർത്ഥ കോൺഫിഗറേഷന് ചുറ്റുമുള്ള യൂട്ടിലിറ്റികളുടെ വലുപ്പം എന്തുകൊണ്ടാണെന്ന് അവർ കാണിക്കുന്നു.
| പ്രസിദ്ധീകരിച്ച മാതൃകാ ഉദാഹരണം | ശരാശരി ഊർജ്ജ ഉപഭോഗം | വായു ഊതുക | തണുത്ത വെള്ളം |
|---|---|---|---|
| KGH30D 30 L ഇരട്ട-സ്റ്റേഷൻ യന്ത്രം | 70-80 kW | 0.6 MPa; 1.8 m³/മിനിറ്റ് | 0.2-0.3 MPa; 180 എൽ/മിനിറ്റ് |
| KGB90AP 60 L അക്യുമുലേറ്റർ മെഷീൻ | 35-45 kW | 0.8 MPa; 1 m³/മിനിറ്റ് | 0.3 MPa; 90 എൽ/മിനിറ്റ് |
| KGS1000L-IBC മെഷീൻ | 110-150 kW | 0.8 MPa; 2 m³/മിനിറ്റ് | 0.3 MPa; 120 എൽ/മിനിറ്റ് |
ഇലക്ട്രിക്കൽ പവർ: ഓപ്പറേറ്റിംഗ് ഡിമാൻഡിൽ നിന്ന് കണക്റ്റഡ് ലോഡ് വേർതിരിക്കുക
ഇൻസ്റ്റാൾ ചെയ്ത ലോഡിൽ എക്സ്ട്രൂഡർ മോട്ടോറുകൾ, ഹൈഡ്രോളിക് പമ്പ് മോട്ടോറുകൾ, ബാരൽ, ഡൈ ഹീറ്ററുകൾ, കൂളിംഗ് ഫാനുകൾ, കൺട്രോൾ പവർ, മതിൽ കനം നിയന്ത്രണം, റോബോട്ടുകൾ, ഇൻസ്റ്റാൾ ചെയ്ത ഓക്സിലറികൾ എന്നിവ ഉൾപ്പെടുന്നു. എല്ലാ ലോഡുകളും ഒരേ നിമിഷത്തിൽ പൂർണ്ണ റേറ്റിംഗിൽ പ്രവർത്തിക്കുന്നില്ല, പക്ഷേ പ്ലാൻ്റ് വിതരണ സംവിധാനം ഇപ്പോഴും ആരംഭിക്കുന്നതിനും ചൂടാക്കുന്നതിനും ഉയർന്ന പ്രവർത്തന സാഹചര്യങ്ങളെ പിന്തുണയ്ക്കേണ്ടതുണ്ട്.
Kinggle ഉപയോഗിച്ച് സ്ഥിരീകരിക്കുക
- വിതരണ വോൾട്ടേജ്, ഘട്ടം, ആവൃത്തി
- മൊത്തം ഇൻസ്റ്റാൾ ചെയ്ത പവറും പ്രധാന വിച്ഛേദിക്കൽ റേറ്റിംഗും
- മോട്ടോർ, ഹീറ്റർ ലോഡ്സ്
- സംരക്ഷണ ഭൂമി ക്രമീകരണം
- കാബിനറ്റ് കൂളിംഗും പാരിസ്ഥിതിക പരിധികളും
- വോൾട്ടേജ് സ്ഥിരതയ്ക്കുള്ള ആവശ്യകതകൾ
ഫാക്ടറിക്കുള്ളിൽ സ്ഥിരീകരിക്കുക
- ട്രാൻസ്ഫോർമർ സ്പെയർ കപ്പാസിറ്റി
- കേബിൾ റൂട്ടും വോൾട്ടേജ് ഡ്രോപ്പും
- ബ്രേക്കർ കോർഡിനേഷനും ലോക്കൽ കോഡും
- ലോക്ക് ചെയ്യാവുന്ന ഐസൊലേഷൻ പോയിൻ്റ്
- ജനറേറ്റർ അനുയോജ്യത, ബാധകമാണെങ്കിൽ
- ചില്ലറുകൾ, കംപ്രസ്സറുകൾ, ഓക്സിലറികൾ എന്നിവയ്ക്കുള്ള പവർ
നിങ്ങൾക്ക് വിശ്വസനീയമായ ഉൽപ്പന്ന-ചെലവ് ഡാറ്റ വേണമെങ്കിൽ പ്രത്യേക മീറ്ററിംഗ് ആസൂത്രണം ചെയ്യുക. കംപ്രസർ, ചില്ലർ, ഗ്രൈൻഡർ, കൺവെയർ, ഡൗൺസ്ട്രീം ലോഡുകൾ എന്നിവ ഉൾപ്പെടുന്നതിനാൽ നെയിംപ്ലേറ്റുകളിൽ നിന്ന് കണക്കാക്കുന്നതിനേക്കാൾ കൂടുതൽ ഉപയോഗപ്രദമായ ഫലം ഒരു മുഴുവൻ-ലൈൻ മീറ്റർ നൽകുന്നു.
കംപ്രസ് ചെയ്ത വായു: സമ്മർദ്ദം മാത്രം ശേഷിയെ നിർവചിക്കുന്നില്ല
പ്ലാൻ്റിലെ മറ്റ് ഉപയോക്താക്കൾ പ്രവർത്തിക്കുമ്പോൾ ബ്ലോ മോൾഡിംഗിന് മെഷീനിൽ സമ്മർദ്ദവും ഒഴുക്കും ആവശ്യമാണ്. കുറഞ്ഞ ഡിമാൻഡിൽ ഒരു കംപ്രസ്സർ ആവശ്യമായ മർദ്ദത്തിൽ എത്തിയേക്കാം, എന്നാൽ പല മെഷീനുകൾ ഒരേസമയം വീശുമ്പോൾ മർദ്ദം തകരാൻ അനുവദിക്കുന്നു.
പൂർണ്ണമായ പാത മാപ്പ് ചെയ്യുക: കംപ്രസർ, ആഫ്റ്റർകൂളർ, ഡ്രയർ, റിസീവർ, പ്രധാന തലക്കെട്ട്, ഡ്രോപ്പുകൾ, ഫിൽട്ടറുകൾ, റെഗുലേറ്ററുകൾ, ഹോസ് അല്ലെങ്കിൽ പൈപ്പ് വ്യാസം, മെഷീൻ കണക്ഷൻ. മർദ്ദനഷ്ടവും ഒരേസമയം ഡിമാൻഡും ഉൾപ്പെടുത്തുക. വായുവിൻ്റെ ഗുണനിലവാരവും പ്രധാനമാണ്; വാൽവുകളിലേക്കും ഉൽപ്പന്ന-എയർ സർക്യൂട്ടുകളിലേക്കും കൊണ്ടുപോകുന്ന വെള്ളവും എണ്ണയും അറ്റകുറ്റപ്പണികൾക്കും ഉൽപ്പന്ന പ്രശ്നങ്ങൾക്കും കാരണമാകും.
മെഷീൻ ഇൻലെറ്റിന് സമീപം ഒരു പ്രഷർ ഗേജ് സ്ഥാപിക്കുക. ഒരു തകരാറോ അലാറമോ ദൃശ്യമാകുമ്പോൾ, കംപ്രസർ സെറ്റ് പോയിൻ്റ് ഉപകരണങ്ങളിൽ എത്തിയെന്ന് കരുതുന്നതിനുപകരം കംപ്രസർ റൂമിലെ മർദ്ദവുമായി ടീമിന് മെഷീനിലെ മർദ്ദം താരതമ്യം ചെയ്യാം.
തണുപ്പിക്കുന്ന വെള്ളം: താപനില, ഒഴുക്ക്, മർദ്ദം, ഗുണനിലവാരം എന്നിവ വ്യക്തമാക്കുക
ഒരു തണുപ്പിക്കൽ സംവിധാനത്തിന് ചൂട് നീക്കം ചെയ്യാൻ കഴിയുമോ എന്ന് പ്രസ്താവിച്ച ജലപ്രവാഹം നിങ്ങളോട് പറയുന്നില്ല. എഞ്ചിനീയറിംഗ് കണക്കുകൂട്ടലിന് സപ്ലൈ താപനില, റിട്ടേൺ ടെമ്പറേച്ചർ, ആംബിയൻ്റ് അവസ്ഥ, ജലത്തിൻ്റെ ഗുണനിലവാരം, മോൾഡ് സർക്യൂട്ട്, ഓയിൽ കൂളർ, ഫീഡ്-തൊണ്ട കൂളിംഗ്, ഓക്സിലറി ഉപകരണങ്ങളിൽ നിന്നുള്ള ചൂട് ലോഡ് എന്നിവയും ആവശ്യമാണ്.
മോൾഡ് വാട്ടർ, ഹൈഡ്രോളിക്-ഓയിൽ കൂളിംഗ്, മറ്റ് സർക്യൂട്ടുകൾ എന്നിവ വേർതിരിക്കണമോ എന്ന് തീരുമാനിക്കുക. അറ്റകുറ്റപ്പണികൾ ഒറ്റപ്പെടുത്താനും വ്യക്തിഗത സർക്യൂട്ടുകൾ പരിശോധിക്കാനും അനുവദിക്കുന്ന മനിഫോൾഡുകളും ഉപകരണങ്ങളും ഉപയോഗിക്കുക. പ്രാദേശിക ജലസ്രോതസ്സിലേക്ക് അനുയോജ്യമായ സ്ട്രെയ്നറുകൾ, ജലശുദ്ധീകരണം, ക്ലീനിംഗ് ആക്സസ് എന്നിവ നൽകുക.
അസ്ഥിരമായ തണുപ്പിക്കൽ ഒരു യന്ത്രം അല്ലെങ്കിൽ പാചകക്കുറിപ്പ് പ്രശ്നം പോലെ കാണപ്പെടാം: സൈക്കിൾ ടൈം ഡ്രിഫ്റ്റുകൾ, എജക്ഷന് ശേഷം ഭാഗങ്ങൾ രൂപഭേദം, അളവുകൾ മാറുന്നു, എണ്ണയുടെ താപനില ഉയരുന്നു, കൂടാതെ ഓപ്പറേറ്റർമാർ ദൈർഘ്യമേറിയ തണുപ്പിക്കൽ കൊണ്ട് നഷ്ടപരിഹാരം നൽകുന്നു. സ്വീകാര്യത സമയത്ത് ഇൻലെറ്റും റിട്ടേൺ താപനിലയും മർദ്ദവും രേഖപ്പെടുത്തുക, അങ്ങനെ ഫാക്ടറിക്ക് ഒരു അടിസ്ഥാനമുണ്ട്.

ഫാക്ടറി ലേഔട്ട്: ഓപ്പറേഷൻ, മെയിൻ്റനൻസ്, മെറ്റീരിയൽ ഫ്ലോ എന്നിവയുടെ രൂപകൽപ്പന
പൊതുവായ ക്രമീകരണ ഡ്രോയിംഗ് ഒരു വലിയ പ്രൊഡക്ഷൻ-സെൽ പ്ലാനിനുള്ളിൽ സ്ഥാപിക്കണം. മെഷീൻ, പൂപ്പൽ മാറ്റാനുള്ള റൂട്ട്, ഇലക്ട്രിക്കൽ കാബിനറ്റ് ഡോറുകൾ, ഹൈഡ്രോളിക് സർവീസ് പോയിൻ്റുകൾ, എക്സ്ട്രൂഡർ റിമൂവൽ പാത്ത്, ഡൈ-ഹെഡ് ആക്സസ്, ഓപ്പറേറ്റർ സ്ഥാനം, ഗാർഡിംഗ്, പ്ലാറ്റ്ഫോമുകൾ, പടികൾ, ലിഫ്റ്റിംഗ് സോൺ എന്നിവ അടയാളപ്പെടുത്തുക.
അതിനുശേഷം മെറ്റീരിയലും ഉൽപ്പന്നത്തിൻ്റെ ഒഴുക്കും ചേർക്കുക. ഹോപ്പറിൽ എത്തുന്നതിനുമുമ്പ് റെസിൻ സംഭരണം, കൈമാറൽ, ഉണക്കൽ അല്ലെങ്കിൽ മിശ്രിതം എന്നിവയിലൂടെ കടന്നുപോകാം. പൂർത്തിയായ ഭാഗങ്ങൾക്ക് ഡിഫ്ലാഷിംഗ്, ട്രിമ്മിംഗ്, ലീക്ക് ടെസ്റ്റിംഗ്, വെയിറ്റിംഗ്, ലേബലിംഗ്, ഇൻസ്പെക്ഷൻ, പാക്കിംഗ്, സ്ക്രാപ്പ് റിട്ടേൺ എന്നിവ ആവശ്യമായി വന്നേക്കാം. കിംഗിളിൻ്റെആപ്ലിക്കേഷൻ ലൈബ്രറിഭാഗത്തിൻ്റെ വലുപ്പവും കൈകാര്യം ചെയ്യൽ ആവശ്യങ്ങളും എത്രത്തോളം വ്യത്യാസപ്പെടാം എന്ന് കാണിക്കുന്നു.
കൺട്രോൾ കാബിനറ്റുകൾ, ഹോസുകൾ, ഓപ്പറേറ്റർ സ്റ്റേഷനുകൾ എന്നിവയിൽ നിന്ന് ഫോർക്ക്ലിഫ്റ്റ് ട്രാഫിക് സൂക്ഷിക്കുക. അച്ചുകൾ, പ്രധാന ഘടകങ്ങൾ, എമർജൻസി ആക്സസ് എന്നിവയ്ക്കായി തടസ്സമില്ലാത്ത പാത നൽകുക. കയറ്റുമതി ചെയ്യുന്നതിന് മുമ്പ് വാതിലിൻ്റെ വീതി, മേൽക്കൂര അല്ലെങ്കിൽ ക്രെയിൻ ശേഷി, ഡോക്കിൻ്റെ ഉയരം, അൺലോഡിംഗ് പോയിൻ്റ് മുതൽ ഫൗണ്ടേഷൻ വരെയുള്ള ഗതാഗത പാത എന്നിവ പരിശോധിക്കുക.
വാങ്ങുന്നയാൾക്കും വിതരണക്കാരനുമുള്ള പ്രീ-ഇൻസ്റ്റലേഷൻ ചെക്ക്ലിസ്റ്റ്
| ഏരിയ | മരവിപ്പിക്കാനുള്ള വിവരങ്ങൾ | കയറ്റുമതിക്ക് മുമ്പുള്ള തെളിവുകൾ |
|---|---|---|
| മെഷീൻ കോൺഫിഗറേഷൻ | മോഡൽ, ലെയറുകൾ, ഡൈ ഹെഡ്, മോൾഡ്, റോബോട്ട്, ഓക്സിലറികൾ | സാങ്കേതിക സ്പെസിഫിക്കേഷൻ ഒപ്പിട്ടു |
| ഇലക്ട്രിക്കൽ | വോൾട്ടേജ്, ഫ്രീക്വൻസി, ഇൻസ്റ്റാൾ ചെയ്ത ലോഡ്, പ്രധാന സംരക്ഷണം, കണക്ഷൻ പോയിൻ്റ് | ഇലക്ട്രിക്കൽ ഡ്രോയിംഗും കേബിൾ ഷെഡ്യൂളും |
| വായു | മർദ്ദം, പീക്ക് ഫ്ലോ, ഗുണനിലവാരം, പൈപ്പ് വലിപ്പം, കണക്ഷൻ | യൂട്ടിലിറ്റി ഷീറ്റും പ്ലാൻ്റ് ശേഷി പരിശോധനയും |
| വെള്ളം | ഒഴുക്ക്, മർദ്ദം, വിതരണ താപനില, ഗുണനിലവാരം, സർക്യൂട്ട് വിഭജനം | കൂളിംഗ് സ്കീമാറ്റിക്, ചില്ലർ/ടവർ കണക്കുകൂട്ടൽ |
| സിവിൽ ജോലി | ആവശ്യമെങ്കിൽ മെഷീൻ ഭാരം, ലോഡ് പോയിൻ്റുകൾ, ആങ്കറുകൾ, കുഴി അല്ലെങ്കിൽ ഡ്രെയിനേജ് | ഫൗണ്ടേഷൻ ഡ്രോയിംഗും ഘടനാപരമായ അംഗീകാരവും |
| സ്ഥലം | കാൽപ്പാടുകൾ, ഉയരം, സർവീസ് ക്ലിയറൻസുകൾ, പൂപ്പൽ മാറ്റം, ഉയർത്തൽ | അംഗീകൃത സെൽ ലേഔട്ട് |
| ലോജിസ്റ്റിക്സ് | ക്രാറ്റ് അളവുകൾ, അൺലോഡിംഗ് രീതി, വാതിൽ, റൂട്ട് | റിഗ്ഗിംഗ് പ്ലാൻ |
| സ്വീകാര്യത | ഉൽപ്പന്നം, മെറ്റീരിയൽ, പൂപ്പൽ, പരിശോധനകൾ, യൂട്ടിലിറ്റികൾ, ഔട്ട്പുട്ട് കണക്കുകൂട്ടൽ | FAT/SAT പ്രോട്ടോക്കോൾ അംഗീകരിച്ചു |
കിംഗിൾ ഉപയോഗിക്കുകമെഷീൻ തിരഞ്ഞെടുക്കൽ ഗൈഡ്ആദ്യം ഭാഗവും ഔട്ട്പുട്ടും നിർവചിക്കാൻ. ഉപകരണങ്ങളുടെ കോൺഫിഗറേഷൻ ആ ജോലിയുമായി പൊരുത്തപ്പെട്ടു കഴിഞ്ഞാൽ മാത്രമേ യൂട്ടിലിറ്റി പ്ലാനിംഗ് കൃത്യമാകൂ.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ശരാശരി ഊർജ്ജ ഉപഭോഗം കണക്റ്റഡ് പവറിന് തുല്യമാണോ?
നമ്പർ. ശരാശരി ഊർജ്ജ ഉപഭോഗം ഒരു ഓപ്പറേറ്റിംഗ് എസ്റ്റിമേറ്റ് വിവരിക്കുന്നു, അതേസമയം കണക്റ്റഡ് പവറിൽ വിതരണ സംവിധാനം രൂപകൽപ്പന ചെയ്യുമ്പോൾ പരിഗണിക്കേണ്ട റേറ്റുചെയ്ത ഇലക്ട്രിക്കൽ ലോഡുകളും ഉൾപ്പെടുന്നു.
വായു മർദ്ദത്തിൽ നിന്ന് മാത്രം എനിക്ക് കംപ്രസ്സറിൻ്റെ വലുപ്പം നൽകാൻ കഴിയുമോ?
നമ്പർ. കംപ്രസ്സറും വിതരണ സംവിധാനവും ഒരേസമയം പ്ലാൻ്റ് ഡിമാൻഡിന് കീഴിൽ മെഷീനിൽ ആവശ്യമായ മർദ്ദവും ഒഴുക്കും നൽകണം.
തണുപ്പിക്കൽ-ജലപ്രവാഹം മാത്രമാണോ ചില്ലറിൻ്റെ വലുപ്പത്തെ നിർവചിക്കുന്നത്?
നമ്പർ. ചില്ലർ തിരഞ്ഞെടുക്കൽ, വിതരണവും റിട്ടേൺ താപനിലയും, ചൂട് ലോഡ്, ആംബിയൻ്റ് അവസ്ഥകൾ, ജലത്തിൻ്റെ ഗുണനിലവാരം, പൂപ്പൽ സർക്യൂട്ടുകൾ, സഹായ ഉപകരണങ്ങൾ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
മെഷീന് ചുറ്റും ഞാൻ എത്ര ക്ലിയറൻസ് നൽകണം?
പ്രോജക്റ്റ് ജനറൽ അറേഞ്ച്മെൻ്റ് ഡ്രോയിംഗ് ഉപയോഗിക്കുക, കാബിനറ്റ് വാതിലുകൾ, മെയിൻ്റനൻസ് ആക്സസ്, പ്ലാറ്റ്ഫോമുകൾ, പൂപ്പൽ മാറ്റങ്ങൾ, ഘടകങ്ങൾ നീക്കം ചെയ്യൽ, ലിഫ്റ്റിംഗ്, സുരക്ഷിതമായ ഓപ്പറേറ്റർ പ്രസ്ഥാനം എന്നിവ അനുവദിക്കുക.
എപ്പോഴാണ് യൂട്ടിലിറ്റി പ്ലാനിംഗ് ആരംഭിക്കേണ്ടത്?
പർച്ചേസ് ഓർഡറിന് മുമ്പ് ആരംഭിക്കുക, അങ്ങനെ അവസാന മെഷീൻ കോൺഫിഗറേഷൻ, ഫാക്ടറി ഇൻഫ്രാസ്ട്രക്ചർ, ഡെലിവറി റൂട്ട്, സ്വീകാര്യത പ്ലാൻ എന്നിവ ഒരുമിച്ച് അവലോകനം ചെയ്യാൻ കഴിയും.