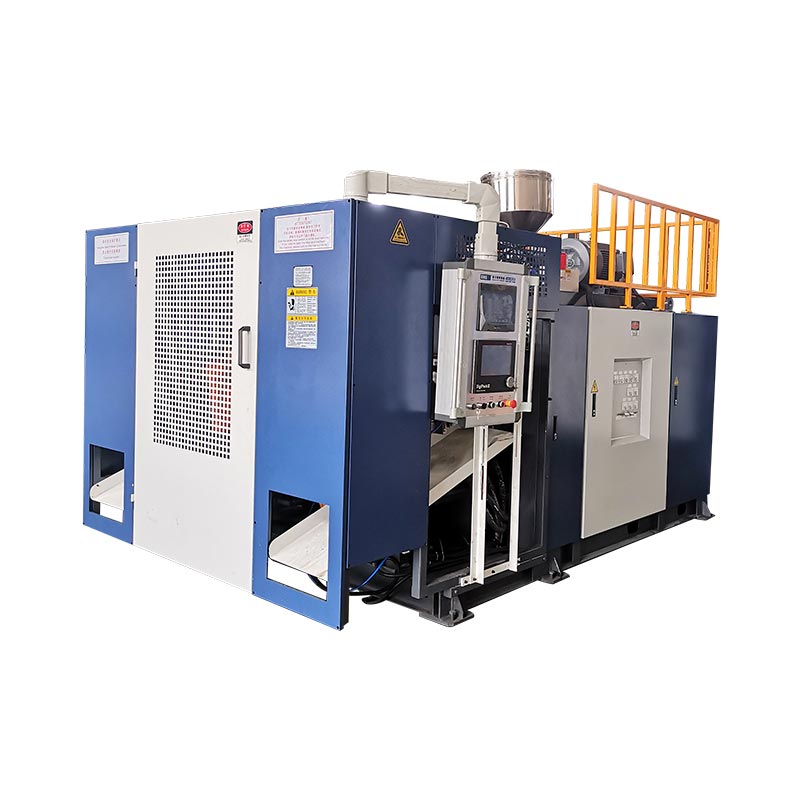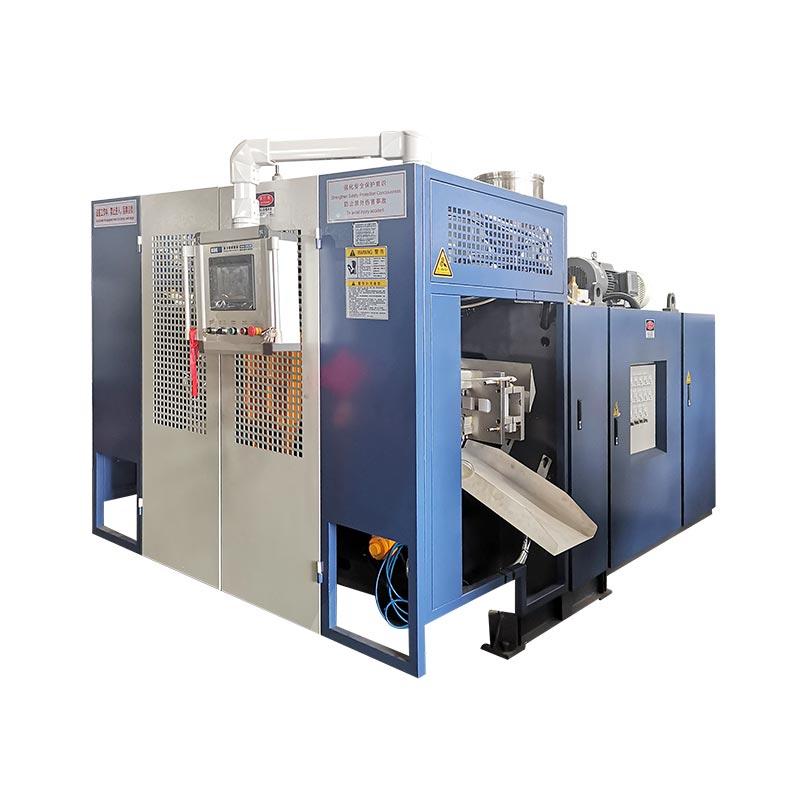
HMI എന്നത് പ്രക്രിയയെക്കുറിച്ചുള്ള ഓപ്പറേറ്ററുടെ വീക്ഷണമാണ്, പ്രക്രിയ തന്നെയല്ല. ഒരു പാചകക്കുറിപ്പ് മാറ്റുന്നതിന് മുമ്പ് സെറ്റ് മൂല്യങ്ങൾ, യഥാർത്ഥ ഫീഡ്ബാക്ക്, മെഷീൻ നില, അലാറം ചരിത്രം എന്നിവ ഒരുമിച്ച് വായിക്കുക.

പ്രധാന എച്ച്എംഐ സ്ക്രീനുകൾ എന്തെല്ലാം കാണിക്കാനാണ് രൂപകൽപ്പന ചെയ്തിരിക്കുന്നത്
മെഷീൻ, PLC പ്രോഗ്രാം, ഓപ്ഷനുകൾ, കൺട്രോളർ പതിപ്പ് എന്നിവ അനുസരിച്ച് സ്ക്രീൻ നാമങ്ങളും ലേഔട്ടുകളും വ്യത്യാസപ്പെടുന്നു. അടിസ്ഥാന ജോലികൾ സമാനമാണ്: ഒരു മോഡ് തിരഞ്ഞെടുക്കുക, ഒരു പ്രവർത്തനത്തിന് കമാൻഡ് ചെയ്യുക, ഒരു ടാർഗെറ്റ് സജ്ജീകരിക്കുക, ഫീഡ്ബാക്ക് പ്രദർശിപ്പിക്കുക, സീക്വൻസ് സ്റ്റേറ്റ് കാണിക്കുക, അടുത്ത പ്രവർത്തനം തടഞ്ഞത് എന്തുകൊണ്ടാണെന്ന് ഓപ്പറേറ്ററോട് പറയുക.
| സ്ക്രീൻ ഗ്രൂപ്പ് | സാധാരണ വിവരങ്ങൾ | ഓപ്പറേറ്ററുടെ ചോദ്യം |
|---|---|---|
| പ്രധാന / നില | മോഡ്, സൈക്കിൾ നില, സജീവ അലാറങ്ങൾ, പ്രധാന സ്ഥാനങ്ങൾ, ഉൽപ്പാദന നില | യന്ത്രം ഇപ്പോൾ എന്താണ് ചെയ്യുന്നത്? |
| മാനുവൽ പ്രവർത്തനം | മോൾഡ്, ബ്ലോ പിൻ, കോർ പുൾ, ക്യാരേജ്, റോബോട്ട്, എക്സ്ട്രൂഷൻ, ഓക്സിലറി കമാൻഡുകൾ | ഈ സംവിധാനത്തിന് സുരക്ഷിതമായി നീങ്ങാൻ കഴിയുമോ, അത് പ്രതികരിക്കുമോ? |
| താപനില | സെറ്റ് മൂല്യം, യഥാർത്ഥ മൂല്യം, ഹീറ്റർ നില, ഉയർന്ന/താഴ്ന്ന വ്യതിയാനം | മെൽറ്റ് സിസ്റ്റം സ്ഥിരതയുള്ളതും തയ്യാറാണോ? |
| സമയ ക്രമീകരണങ്ങൾ | കാലതാമസം, ബ്ലോ ടൈം, കൂളിംഗ് സമയം, മൂവ്മെൻ്റ് ടൈമിംഗ്, സീക്വൻസ് വിൻഡോകൾ | ഘട്ടം ആരംഭിക്കുന്നതും അവസാനിക്കുന്നതും ഉദ്ദേശിച്ച പോയിൻ്റിൽ ആണോ? |
| സമ്മർദ്ദവും വേഗതയും | തിരഞ്ഞെടുത്ത ഹൈഡ്രോളിക് ചലനങ്ങൾക്കുള്ള കമാൻഡ് മർദ്ദം അല്ലെങ്കിൽ വേഗത | ഈ മോൾഡിനും സ്റ്റെപ്പിനും മോഷൻ റെസിപ്പി അനുയോജ്യമാണോ? |
| ഫംഗ്ഷൻ തിരഞ്ഞെടുക്കൽ | ഇൻസ്റ്റാൾ ചെയ്തതോ പ്രവർത്തനക്ഷമമാക്കിയതോ ആയ ഓപ്ഷനുകളും ഓട്ടോമാറ്റിക് സീക്വൻസ് ചോയിസുകളും | ഉപയോഗത്തിലില്ലാത്ത ഒരു ഓപ്ഷനായി പ്രോഗ്രാം കാത്തിരിക്കുകയാണോ? |
| ഇൻപുട്ട് / ഔട്ട്പുട്ട് | സെൻസറും സ്വിച്ച് അവസ്ഥകളും; PLC ഔട്ട്പുട്ട് കമാൻഡുകൾ | കൺട്രോളർ ആവശ്യമായ അവസ്ഥ കാണുകയും കമാൻഡ് നൽകുകയും ചെയ്യുന്നുണ്ടോ? |
| അലാറം ചരിത്രം | സമയമോ ക്രമമോ ഉള്ള സജീവവും മുമ്പത്തെ അലാറങ്ങളും | ഏത് തെറ്റാണ് ആദ്യം സംഭവിച്ചത്? |
| സ്ഥാനം / കാലിബ്രേഷൻ | പ്ലാറ്റൻ അല്ലെങ്കിൽ അക്യുമുലേറ്റർ സ്ഥാനം, റഫറൻസ് മൂല്യങ്ങൾ, കാലിബ്രേഷൻ ഫീൽഡുകൾ | പ്രദർശിപ്പിച്ച സ്ഥാനം ശാരീരിക സ്ഥാനവുമായി പൊരുത്തപ്പെടുന്നുണ്ടോ? |
| മതിൽ കനം നിയന്ത്രണം | പ്രൊഫൈൽ പോയിൻ്റുകൾ, ഡൈ-ഗാപ്പ് കമാൻഡ്, ഫയൽ ഫംഗ്ഷനുകൾ, ട്രാക്കിംഗ് | പ്രൊഫൈൽ പാരിസണും ഭാഗവുമായി പൊരുത്തപ്പെടുന്നുണ്ടോ? |
ഉപയോഗിക്കുകപാരിസൺ പ്രോഗ്രാമിംഗ് ഗൈഡ്മതിൽ കനം ഉള്ള സ്ക്രീനിനായി. ഈ ലേഖനം വിശാലമായ മെഷീൻ ശ്രേണിയിൽ ശ്രദ്ധ കേന്ദ്രീകരിക്കുന്നു.
സെറ്റ് മൂല്യവും യഥാർത്ഥ മൂല്യവും ഒരു ജോടിയായി വായിക്കുക
ഒരു സെറ്റ് മൂല്യം ഒരു അഭ്യർത്ഥനയാണ്. ഒരു യഥാർത്ഥ മൂല്യം പ്രതികരണമാണ്. അവർ സമ്മതിക്കാത്തപ്പോൾ, അഭ്യർത്ഥന മാറ്റുന്നത് തകരാർ കണ്ടെത്താതെ ലക്ഷണം മറച്ചേക്കാം.
ഒരു താപനില മേഖലയ്ക്കായി, ആദ്യം ഹീറ്റർ ഔട്ട്പുട്ട് കമാൻഡ് ചെയ്യപ്പെടുന്നുണ്ടോ എന്ന് പരിശോധിക്കുക. സെറ്റ് മൂല്യം യഥാർത്ഥ മൂല്യത്തിന് മുകളിലാണെങ്കിലും ഔട്ട്പുട്ട് ഓഫായി തുടരുകയാണെങ്കിൽ, പെർമിസീവ്സ്, അലാറം നില, ഔട്ട്പുട്ട് ലോജിക്, വയറിംഗ്, കോൺടാക്റ്റർ അല്ലെങ്കിൽ സോളിഡ്-സ്റ്റേറ്റ് റിലേ എന്നിവ പരിശോധിക്കുക. ഔട്ട്പുട്ട് ഓണാണെങ്കിലും താപനില ഉയരുന്നില്ലെങ്കിൽ, ഹീറ്റർ സർക്യൂട്ടും സെൻസർ ലൊക്കേഷനും പരിശോധിക്കുക. യഥാർത്ഥ താപനില ഉയരുകയാണെങ്കിൽ, ട്യൂണിംഗ്, സെൻസർ കോൺടാക്റ്റ്, സ്വിച്ചിംഗ് ഹാർഡ്വെയർ, കൂളിംഗ്, സമീപകാല പാചകക്കുറിപ്പ് മാറ്റങ്ങൾ എന്നിവ പരിശോധിക്കുക.
സ്ഥാനത്തിനും ഇതേ യുക്തി ബാധകമാണ്. ഒരു പൂപ്പൽ-തുറന്ന കമാൻഡ് പ്ലേറ്റൻ നീങ്ങിയതിൻ്റെ തെളിവല്ല. കമാൻഡ് സ്റ്റാറ്റസ്, സെൻസർ ഫീഡ്ബാക്ക്, ഹൈഡ്രോളിക് മർദ്ദം, ഇൻ്റർലോക്കുകൾ, ഫിസിക്കൽ മെക്കാനിസം എന്നിവ താരതമ്യം ചെയ്യുക.

ഏഴ്-ഘട്ട അലാറം ട്രബിൾഷൂട്ടിംഗ് സീക്വൻസ്
- പ്രദേശം സുരക്ഷിതമാക്കുക.ഈ അവസ്ഥ ഉപകരണങ്ങൾക്ക് കേടുപാടുകൾ വരുത്തുകയോ ഒരു വ്യക്തിയെ വെളിപ്പെടുത്തുകയോ ചെയ്താൽ യാന്ത്രിക ചലനം നിർത്തുക. പ്ലാൻ്റ് അംഗീകരിച്ച നടപടിക്രമം പിന്തുടരുക.
- ആദ്യ അലാറം റെക്കോർഡ് ചെയ്യുക.സന്ദേശം, സമയം, മോഡ്, ഉൽപ്പന്നം, പാചകക്കുറിപ്പ്, സൈക്കിൾ ഘട്ടം, മുമ്പത്തെ ഏതെങ്കിലും ഇവൻ്റ് എന്നിവ ഫോട്ടോഗ്രാഫ് ചെയ്യുക അല്ലെങ്കിൽ എഴുതുക. പിന്നീടുള്ള അലാറങ്ങൾ അനന്തരഫലങ്ങളായിരിക്കാം.
- ഉടനടി റീസെറ്റ് ചെയ്യരുത്.ഒരു പുനഃസജ്ജീകരണത്തിന് മികച്ച സൂചന മായ്ക്കാനാകും. അലാറം ചരിത്രം വായിച്ച് ഏത് അവസ്ഥയാണ് ആദ്യം പരാജയപ്പെട്ടതെന്ന് ശ്രദ്ധിക്കുക.
- കാണാതായ അവസ്ഥ തിരിച്ചറിയുക.താപനില തയ്യാറാണോ, ഗാർഡ് അടച്ചിട്ടുണ്ടോ, പൂപ്പൽ സ്ഥാനം, അക്യുമുലേറ്റർ സ്ഥാനം, വായു മർദ്ദം, ഹൈഡ്രോളിക് മർദ്ദം, മെറ്റീരിയൽ, റോബോട്ട് ഹോം അല്ലെങ്കിൽ മറ്റൊരു അനുവാദം എന്നിവയ്ക്കായി സീക്വൻസ് കാത്തിരിക്കുകയാണോ എന്ന് നിർണ്ണയിക്കുക.
- മെഷീനുമായി HMI സ്റ്റാറ്റസ് താരതമ്യം ചെയ്യുക.ഒരു പരിധി സ്വിച്ച് ഓഫ് ആണെന്ന് സ്ക്രീൻ പറയുന്നുവെങ്കിൽ, ഉപകരണം, ടാർഗെറ്റ്, കേബിൾ, വിന്യാസം എന്നിവ പരിശോധിക്കുക. സ്ക്രീൻ ഓണാണെന്ന് പറയുകയും എന്നാൽ ശാരീരികാവസ്ഥ വിയോജിക്കുന്നുണ്ടെങ്കിൽ, നിർത്തി അന്വേഷിക്കുക.
- നടപടിക്രമത്തിനുള്ളിൽ മാത്രം മാനുവൽ മോഡ് ഉപയോഗിക്കുക.കൃത്യമായ പ്രദേശം വ്യക്തവും ആവശ്യമായ എല്ലാ സുരക്ഷാ സംവിധാനങ്ങളും സജീവമാക്കി ഒരു സമയം ഒരു മെക്കാനിസം ജോഗ് ചെയ്യുക. പരിഹരിക്കപ്പെടാത്ത ഇൻ്റർലോക്ക് പരാജയപ്പെടുത്താൻ മാനുവൽ കമാൻഡുകൾ ഉപയോഗിക്കരുത്.
- അറ്റകുറ്റപ്പണി പരിശോധിക്കുക.കാരണം മായ്ക്കുക, ഒരിക്കൽ പുനഃസജ്ജമാക്കുക, നിയന്ത്രിത മാനുവൽ പരിശോധന നടത്തുക, തുടർന്ന് മെഷീൻ സാധാരണ ഉൽപ്പാദനത്തിലേക്ക് തിരികെ കൊണ്ടുവരുന്നതിന് മുമ്പ് നിരവധി ഓട്ടോമാറ്റിക് സൈക്കിളുകൾ നിരീക്ഷിക്കുക.
ഇൻപുട്ട്, ഔട്ട്പുട്ട് സ്ക്രീനുകൾ എങ്ങനെയാണ് തകരാർ കുറയ്ക്കുന്നത്
സെൻസറുകൾ, സ്വിച്ചുകൾ, ബാഹ്യ സംവിധാനങ്ങൾ എന്നിവയിൽ നിന്ന് PLC എന്താണ് സ്വീകരിക്കുന്നതെന്ന് ഇൻപുട്ട് സ്ക്രീൻ കാണിക്കുന്നു. ഒരു ഔട്ട്പുട്ട് സ്ക്രീൻ PLC കമാൻഡുകൾ എന്താണെന്ന് കാണിക്കുന്നു. ഫീൽഡ്-ഡിവൈസ് പ്രശ്നത്തിൽ നിന്ന് ഒരു സീക്വൻസ് പ്രശ്നത്തെ വേർതിരിക്കാൻ അവ ഒരുമിച്ച് സഹായിക്കുന്നു.
| നിരീക്ഷണം | അത് എന്താണ് നിർദ്ദേശിക്കുന്നത് | അടുത്ത പരിശോധന |
|---|---|---|
| ഫിസിക്കൽ സെൻസർ മാറുന്നു, ഇൻപുട്ട് ഇല്ല | സെൻസർ, വിന്യാസം, വിതരണം, വയറിംഗ് അല്ലെങ്കിൽ ഇൻപുട്ട് ചാനൽ പ്രശ്നം | ഇലക്ട്രിക്കൽ ഡ്രോയിംഗ് ഉപയോഗിച്ച് ഉപകരണവും സർക്യൂട്ടും പരിശോധിക്കുക |
| ആവശ്യമായ ഇൻപുട്ട് നിലവിലുണ്ട്, ഔട്ട്പുട്ട് ഒരിക്കലും ഓണാക്കില്ല | മറ്റൊരു അനുവദനീയമായ, മോഡ്, ടൈമർ, അലാറം അല്ലെങ്കിൽ സീക്വൻസ് അവസ്ഥ കമാൻഡ് തടയുന്നു | സീക്വൻസ് നിലയും ബന്ധപ്പെട്ട എല്ലാ വ്യവസ്ഥകളും അവലോകനം ചെയ്യുക |
| ഔട്ട്പുട്ട് ഓണാക്കുന്നു, ആക്യുവേറ്റർ നീങ്ങുന്നില്ല | ഔട്ട്പുട്ട് ഉപകരണം, വാൽവ്, ഡ്രൈവ്, ഹൈഡ്രോളിക്/ന്യൂമാറ്റിക് സപ്ലൈ അല്ലെങ്കിൽ മെക്കാനിക്കൽ നിയന്ത്രണം | ഫീൽഡ് ഉപകരണത്തിൽ കമാൻഡ് പരിശോധിക്കുക, ഊർജ്ജ പാത പരിശോധിക്കുക |
| ചലനം സംഭവിക്കുന്നു, സ്ഥാനം ഒരിക്കലും സ്ഥിരീകരിക്കുന്നില്ല | പരിധി സ്വിച്ച്, ട്രാൻസ്ഡ്യൂസർ, ടാർഗെറ്റ്, കാലിബ്രേഷൻ അല്ലെങ്കിൽ ഇൻപുട്ട് ഫീഡ്ബാക്ക് പ്രശ്നം | ഫീഡ്ബാക്ക് മൂല്യവുമായി ഫിസിക്കൽ പൊസിഷൻ താരതമ്യം ചെയ്യുക |
| ഒരേ സൈക്കിൾ പോയിൻ്റിൽ അലാറം ആവർത്തിക്കുന്നു | ആവർത്തിക്കാവുന്ന സമയം, സ്ഥാനം അല്ലെങ്കിൽ പ്രോസസ്സ് അവസ്ഥ | ബന്ധപ്പെട്ട മൂല്യം ട്രെൻഡ് ചെയ്ത് കൃത്യമായ ക്രമം സംക്രമണം പരിശോധിക്കുക |
ഫോഴ്സ്-ഔട്ട്പുട്ട് ഫംഗ്ഷനുകൾ, നിലവിലുണ്ടെങ്കിൽ, പരിശീലനം ലഭിച്ച മെയിൻ്റനൻസ് ഉദ്യോഗസ്ഥരുടേതാണ്. സാധാരണ ശ്രേണിക്ക് പുറത്തുള്ള ഒരു ഔട്ട്പുട്ട് ഊർജ്ജസ്വലമാക്കുന്നത് അപ്രതീക്ഷിത ചലനം സൃഷ്ടിക്കുകയോ അല്ലെങ്കിൽ പ്രോസസ് ഇൻ്റർലോക്കുകൾ പരാജയപ്പെടുത്തുകയോ ചെയ്യാം.
ഫാക്ടറി കാഴ്ച: പാചകക്കുറിപ്പ് നിയന്ത്രിക്കുക, മെഷീൻ മാത്രമല്ല
ആവർത്തിച്ചുള്ള പല "മെഷീൻ തകരാറുകൾ" ആരംഭിക്കുന്നത് രേഖകളില്ലാത്ത പാചകക്കുറിപ്പ് മാറ്റങ്ങളിലൂടെയാണ്. രണ്ടാമത്തെ ഷിഫ്റ്റ് മറ്റൊരു താപനില, കാലതാമസം, വേഗത, മർദ്ദം അല്ലെങ്കിൽ പ്രൊഫൈൽ എന്നിവ പാരമ്പര്യമായി ലഭിക്കുന്നു, പക്ഷേ അത് മാറിയതിൻ്റെ രേഖയില്ല. അലാറം ദൃശ്യമാകുന്ന ആദ്യത്തെ അനന്തരഫലമായി മാറുന്നു.
ഒരു പ്രായോഗിക ഫാക്ടറി റെക്കോർഡിൽ ഉൽപ്പന്നവും പൂപ്പൽ നമ്പറും, മെഷീൻ മോഡൽ, മെറ്റീരിയൽ ഗ്രേഡ്, അംഗീകൃത പാചകക്കുറിപ്പ് പുനരവലോകനം, ഓപ്പറേറ്റർ, തീയതി, മാറ്റം കാരണം, പഴയ മൂല്യം, പുതിയ മൂല്യം, അളന്ന ഫലം, അംഗീകാരം എന്നിവ ഉൾപ്പെടുന്നു. മാസ്റ്റർ പാചകക്കുറിപ്പുകൾ പരിരക്ഷിക്കുകയും ഓപ്പറേറ്റർമാരെ അവരുടെ റോളിന് ആവശ്യമായ ഫീൽഡുകൾ മാത്രം ക്രമീകരിക്കാൻ അനുവദിക്കുകയും ചെയ്യുക.
കമ്മീഷൻ ചെയ്തതിന് ശേഷവും ഒരു അംഗീകൃത പ്രോസസ്സ് മാറ്റത്തിന് ശേഷവും സ്ഥിരതയുള്ള ഫയലുകൾ ബാക്കപ്പ് ചെയ്യുക. ഒരു മൂല്യത്തിന് ഡോക്യുമെൻ്റഡ് യൂണിറ്റോ സുരക്ഷിത ശ്രേണിയോ പ്രവർത്തനമോ ഇല്ലെങ്കിൽ, അത് എഡിറ്റുചെയ്യുന്നതിന് മുമ്പ് ഇലക്ട്രിക്കൽ, പ്രോസസ്സ് ഡോക്യുമെൻ്റേഷൻ ഉപയോഗിച്ച് സ്ഥിരീകരിക്കുക. കിംഗിളിൻ്റെ കറൻ്റ്വിൽപ്പനാനന്തര സേവന പേജ്പരിശീലനവും പ്രതിരോധ-പരിപാലന പിന്തുണയും വിവരിക്കുന്നു; മെഷീൻ-നിർദ്ദിഷ്ട പിന്തുണ സീരിയൽ നമ്പറും യഥാർത്ഥ സോഫ്റ്റ്വെയർ പതിപ്പും ഉപയോഗിക്കണം.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
എന്തുകൊണ്ടാണ് മെഷീൻ ഓട്ടോമാറ്റിക് മോഡിൽ ആരംഭിക്കാത്തത്?
സുരക്ഷ, താപനില, സ്ഥാനം, മർദ്ദം, മെറ്റീരിയൽ, റോബോട്ട് അല്ലെങ്കിൽ മോഡ് അവസ്ഥ എന്നിവയ്ക്കായി സീക്വൻസ് കാത്തിരിക്കുന്നു. ആവർത്തിച്ച് ആരംഭിക്കുക അമർത്തുന്നതിന് പകരം ആദ്യത്തെ സജീവ അലാറം വായിച്ച് ബന്ധപ്പെട്ട ഇൻപുട്ടുകൾ പരിശോധിക്കുക.
എനിക്ക് ഒരു അലാറം റീസെറ്റ് ചെയ്ത് പ്രൊഡക്ഷൻ തുടരാനാകുമോ?
കാരണം മനസ്സിലാക്കിയതിനുശേഷം മാത്രമേ, പ്രദേശം സുരക്ഷിതമാണ്, പ്രസക്തമായ അവസ്ഥ പുനഃസ്ഥാപിച്ചു. ആവർത്തിച്ചുള്ള പുനഃസജ്ജീകരണങ്ങൾ ഇടയ്ക്കിടെയുള്ള തകരാർ മറയ്ക്കുകയോ ഉപകരണങ്ങൾക്ക് കേടുപാടുകൾ വരുത്തുകയോ ചെയ്യാം.
ഒരു ഇൻപുട്ടും ഔട്ട്പുട്ടും തമ്മിലുള്ള വ്യത്യാസം എന്താണ്?
ഒരു ഇൻപുട്ട് എന്നത് PLC-ക്ക് ലഭിക്കുന്ന ഒരു സിഗ്നലാണ്, അതായത് ഒരു പരിധി സ്വിച്ച് അല്ലെങ്കിൽ പ്രഷർ അവസ്ഥ. ഒരു വാൽവ്, ഹീറ്റർ അല്ലെങ്കിൽ ഡ്രൈവ് നിയന്ത്രണം എന്നിവ ഊർജ്ജസ്വലമാക്കുന്നത് പോലെ, PLC അയയ്ക്കുന്ന ഒരു കമാൻഡ് ആണ് ഔട്ട്പുട്ട്.
എന്തുകൊണ്ടാണ് യഥാർത്ഥ താപനില സെറ്റ് താപനിലയിൽ നിന്ന് വ്യത്യസ്തമായിരിക്കുന്നത്?
സോൺ ഇപ്പോഴും ചൂടാകുകയോ, തണുപ്പിക്കുകയോ, മെറ്റീരിയൽ ഒഴുക്കിനാൽ അസ്വസ്ഥമാവുകയോ, ഒരു തകരാർ മൂലം പരിമിതപ്പെടുത്തുകയോ, സെൻസർ, ഹീറ്റർ, സ്വിച്ചിംഗ് അല്ലെങ്കിൽ ട്യൂണിംഗ് പ്രശ്നം എന്നിവയാൽ ബാധിക്കപ്പെടുകയോ ചെയ്യാം. സെറ്റ് മൂല്യം മാറ്റുന്നതിന് മുമ്പ് ഔട്ട്പുട്ട് സ്റ്റാറ്റസും ഫിസിക്കൽ സോണും പരിശോധിക്കുക.
എല്ലാ Kinggle HMI സ്ക്രീനുകളും ഒരുപോലെയാണോ?
നമ്പർ. സ്ക്രീനുകളും ലഭ്യമായ പ്രവർത്തനങ്ങളും മെഷീൻ മോഡൽ, ഓപ്ഷനുകൾ, PLC പ്രോഗ്രാം, മതിൽ കനം കൺട്രോളർ, സോഫ്റ്റ്വെയർ പുനരവലോകനം എന്നിവയ്ക്കൊപ്പം വ്യത്യാസപ്പെടുന്നു.