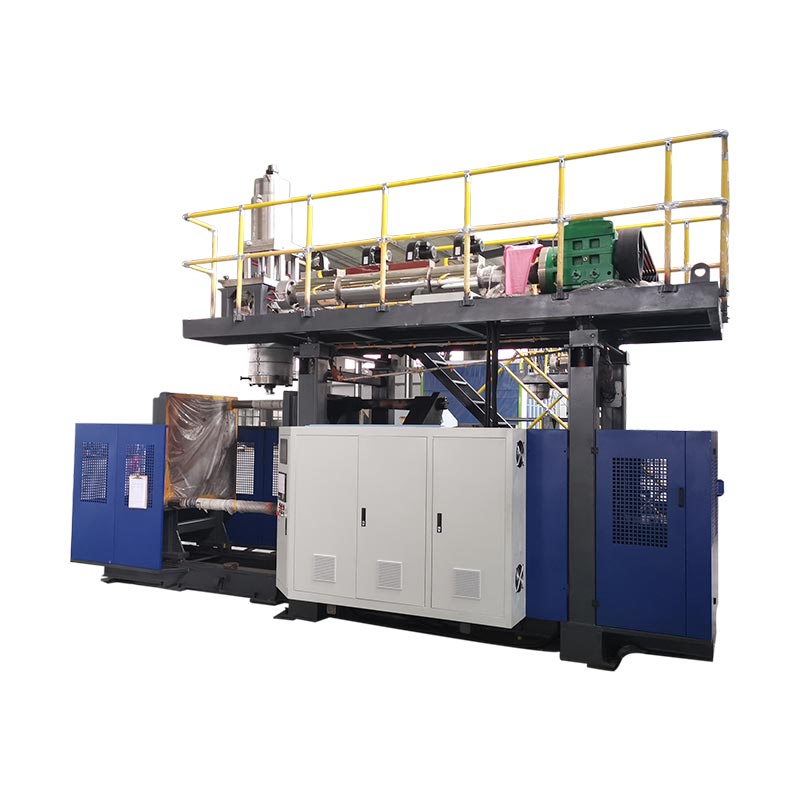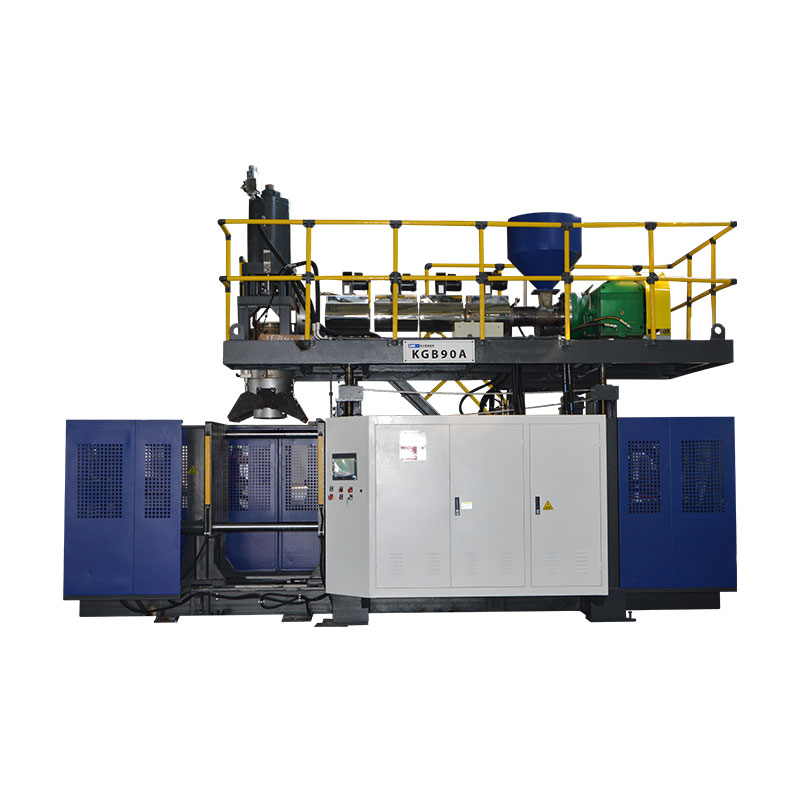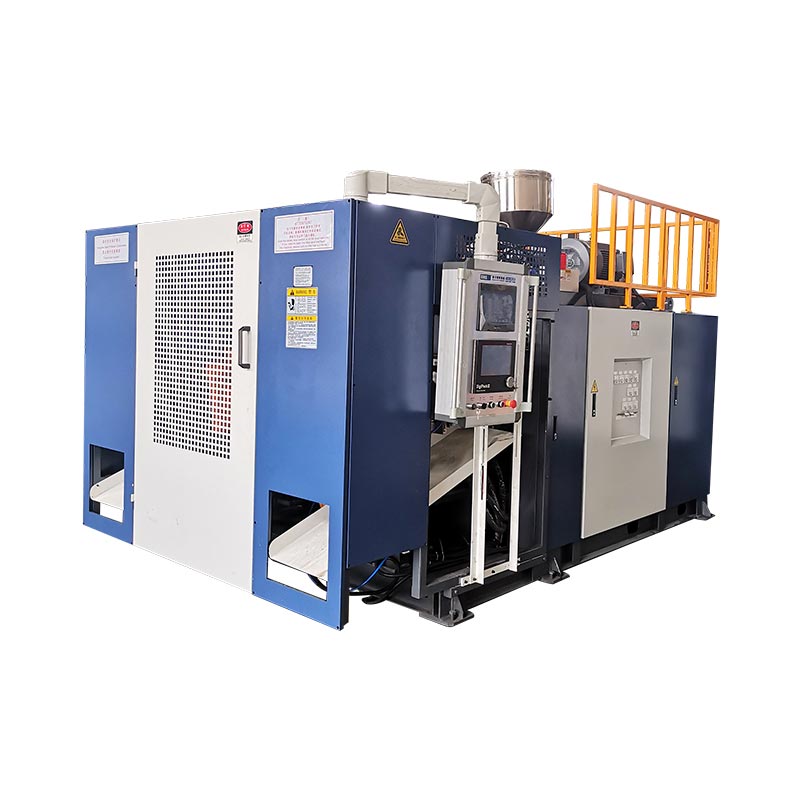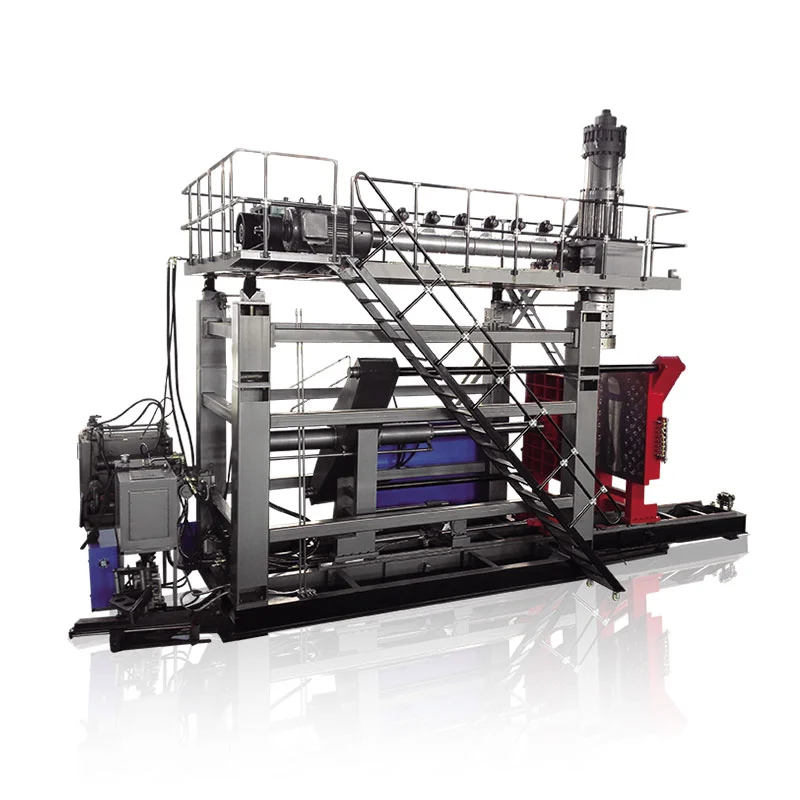
മെഷീൻ എക്സ്ട്രൂഷൻ, കൂളിംഗ്, മോൾഡ് ഹാൻഡ്ലിംഗ് സമയം എന്നിവ എങ്ങനെ ഉപയോഗിക്കുന്നു എന്നതിനെ രണ്ടാമത്തെ സ്റ്റേഷൻ മാറ്റുന്നു. ഇത് സ്വയമേവ വിൽക്കാവുന്ന ഔട്ട്പുട്ട് ഇരട്ടിയാക്കുകയോ ഒരു കുപ്പിയിലെ ഊർജ്ജം കുറയ്ക്കുകയോ ഒരു വലിയ ഉൽപ്പന്നം ഉണ്ടാക്കുകയോ ചെയ്യുന്നില്ല. ജോടിയാക്കിയ മൂന്ന് കിംഗിൾ മെഷീൻ വലുപ്പങ്ങൾ യഥാർത്ഥ വ്യത്യാസങ്ങൾ എവിടെയാണ് ദൃശ്യമാകുന്നതെന്ന് കാണിക്കുന്നു.
യഥാർത്ഥമായത്സിംഗിൾ vs ഡബിൾ സ്റ്റേഷൻ ബ്ലോ മോൾഡിംഗ് മെഷീൻഅതിനാൽ താരതമ്യപ്പെടുത്തൽ ഒരു സമ്പൂർണ സെൽ പഠനമാണ്, വണ്ടിയുടെ എണ്ണമല്ല. തീരുമാനം കുപ്പി, പ്രൊഡക്ഷൻ ഷെഡ്യൂൾ, മൊത്തത്തിലുള്ള ഉരുകൽ ഡിമാൻഡ്, രണ്ട്-സ്റ്റേഷൻ ക്രമം, അംഗീകൃത-ഭാഗം ആവശ്യകത എന്നിവയുമായി ബന്ധിപ്പിച്ചിരിക്കണം.
ഒരു സ്റ്റേഷനും രണ്ടിനും ഇടയിൽ എന്ത് മാറ്റങ്ങൾ?
ഒരു സിംഗിൾ-സ്റ്റേഷൻ തുടർച്ചയായ എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് മെഷീനിൽ, ഒരു മോൾഡ്-ആൻഡ്-ക്ലാമ്പ് പൊസിഷൻ പാരിസണിനെ പിടിച്ചെടുക്കുകയും ഭാഗം രൂപപ്പെടുത്തുകയും തണുപ്പിക്കുകയും അത് പുറത്തുവിടുകയും ചെയ്യുന്നു. അടുത്ത മോൾഡിംഗ് ഇവൻ്റ് ഒരു സ്റ്റേഷൻ്റെ ക്രമത്തിന് ചുറ്റുമായിരിക്കണം.
ഒരു ഡബിൾ-സ്റ്റേഷൻ-അല്ലെങ്കിൽ ഇരട്ട-സ്റ്റേഷൻ-എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് മെഷീൻ ഒരു പങ്കിട്ട എക്സ്ട്രൂഷൻ സിസ്റ്റത്തിന് ചുറ്റും രണ്ട് മോൾഡ് പൊസിഷനുകളെ ഒന്നിടവിട്ട് മാറ്റുന്നു. ഒരു സ്റ്റേഷൻ വീശിയടിക്കുന്നതോ തണുപ്പിക്കുന്നതോ ഭാഗികമായി നീക്കം ചെയ്യുന്നതോ ആയ ഘട്ടത്തിലായിരിക്കാം, മറ്റൊന്ന് അടുത്ത പാരിസൺ പിടിച്ചെടുക്കാൻ തയ്യാറെടുക്കുന്നു. അതുകൊണ്ടാണ് ചില വിപണികളിൽ ഡബിൾ-സ്റ്റേഷൻ ഉപകരണങ്ങളെ ഇരട്ട-വശങ്ങളുള്ള അല്ലെങ്കിൽ ഷട്ടിൽ ബ്ലോ മോൾഡിംഗ് മെഷീൻ എന്നും വിവരിക്കുന്നത്.
ഈ ലളിതമായ ക്രമം അവസരത്തെ വിശദീകരിക്കുന്നു, അന്തിമ ഉൽപ്പാദന നിരക്കല്ല. സ്റ്റേഷൻ യാത്ര, പാരിസൺ രൂപീകരണം, പൂപ്പൽ അടയ്ക്കൽ, വീശൽ, എക്സ്ഹോസ്റ്റ്, കൂളിംഗ്, എജക്ഷൻ, ട്രിമ്മിംഗ്, ഡൗൺസ്ട്രീം ട്രാൻസ്ഫർ എന്നിവ ഇപ്പോഴും ഒരുമിച്ച് ചേരേണ്ടതുണ്ട്. ഇൻഡിപെൻഡൻ്റ് ഷട്ടിൽ-മെഷീൻ സാഹിത്യം സിംഗിൾ, മൾട്ടി-പാരിസൺ ഡൈ ഹെഡുകളിൽ നിന്ന് വെവ്വേറെ സിംഗിൾ-ഡബിൾ-സൈഡഡ് കോൺഫിഗറേഷനുകൾ പട്ടികപ്പെടുത്തുന്നു, ഇവ വ്യത്യസ്ത ഉപകരണ ചോയിസുകളാണെന്ന് ശക്തിപ്പെടുത്തുന്നു.
സ്റ്റേഷനുകളുടെ എണ്ണം, തലയുടെ എണ്ണം, അറകളുടെ എണ്ണം, പാളികളുടെ എണ്ണം എന്നിവ ആശയക്കുഴപ്പത്തിലാക്കരുത്
ഇരട്ടി എന്ന് പറയാതെ "ഇരട്ട" ഉപയോഗിക്കുന്നതിനാലാണ് പല ഉദ്ധരണി തെറ്റുകളും ആരംഭിക്കുന്നത്. ഒരു ഡബിൾ-സ്റ്റേഷൻ മെഷീൻ ഒരു ഡബിൾ-ഹെഡ് മെഷീൻ, രണ്ട്-കാവിറ്റി മോൾഡ് അല്ലെങ്കിൽ രണ്ട്-ലെയർ ലൈൻ ആയിരിക്കണമെന്നില്ല.
| കാലാവധി | അത് എന്താണ് കണക്കാക്കുന്നത് | അത് എന്ത് മാറുന്നു | വിതരണക്കാരനുവേണ്ടിയുള്ള ചോദ്യം |
|---|---|---|---|
| ഒറ്റ അല്ലെങ്കിൽ ഇരട്ട സ്റ്റേഷൻ | ക്രമത്തിൽ പ്രവർത്തിക്കുന്ന മോൾഡ്-ആൻഡ്-ക്ലാമ്പ് സ്ഥാനങ്ങൾ | മെഷീൻ സീക്വൻസ്, മോൾഡ് സെറ്റ് ആവശ്യകത, ഔട്ട്പുട്ട് പൊട്ടൻഷ്യൽ, കാൽപ്പാടും കൈകാര്യം ചെയ്യലും | ഈ മെഷീനിൽ എത്ര സമ്പൂർണ്ണ മോൾഡ് സ്റ്റേഷനുകൾ മാറിമാറി വരുന്നു? |
| സിംഗിൾ അല്ലെങ്കിൽ മൾട്ടി-ഹെഡ് ഡൈ | ഒരു മോൾഡിംഗ് ഇവൻ്റിൽ പാരിസണുകൾ പുറത്തെടുത്തു | ഒരേസമയം എത്ര പൂപ്പൽ അറകൾ നൽകാം, ആവശ്യമായ ഔട്ട്ലെറ്റ് പിച്ച് | എത്ര ഔട്ട്ലെറ്റുകൾ ഉൾപ്പെടുത്തിയിട്ടുണ്ട്, അവയുടെ മധ്യദൂരം എന്താണ്? |
| സിംഗിൾ അല്ലെങ്കിൽ മൾട്ടി-കാവിറ്റി പൂപ്പൽ | ഒരു അച്ചിൽ രൂപംകൊണ്ട ഭാഗങ്ങൾ അടയ്ക്കുന്നു | ഓരോ മോൾഡിംഗ് ഇവൻ്റിനും ഭാഗങ്ങൾ, പൂപ്പൽ വലുപ്പം, കൂളിംഗ് ബാലൻസ്, ട്രിമ്മിംഗ് | ഒരു പൂപ്പൽ ഇവൻ്റ് എത്ര വിൽക്കാൻ കഴിയുന്ന ഭാഗങ്ങൾ നിർമ്മിക്കണം? |
| സിംഗിൾ അല്ലെങ്കിൽ മൾട്ടി ലെയർ | ഭാഗം ചുവരിൽ മെറ്റീരിയൽ പാളികൾ | എക്സ്ട്രൂഡറുകൾ, ഡൈ-ഹെഡ് ആർക്കിടെക്ചർ, മെറ്റീരിയൽ ഹാൻഡ്ലിംഗ്, പ്രോസസ് കൺട്രോൾ | ഉദ്ധരണിയിൽ ഏത് മെറ്റീരിയലുകളും പാളി ഘടനയും ഉൾപ്പെടുത്തിയിട്ടുണ്ട്? |
ദിR&B തുടർച്ചയായ എക്സ്ട്രൂഷൻ ഷട്ടിൽ ഡാറ്റ ഷീറ്റ്, ഉദാഹരണത്തിന്, ഒന്നോ രണ്ടോ സ്റ്റേഷൻ ക്ലാമ്പ് കോൺഫിഗറേഷനുകളിൽ നിന്ന് വെവ്വേറെ സിംഗിൾ, മൾട്ടി-പാരിസൺ ഡൈ ഹെഡുകൾ ലിസ്റ്റ് ചെയ്യുന്നു. മൾട്ടി-പാരിസൺ ടൂളിംഗ് ഒരു ഔട്ട്പുട്ട് ലിവർ ആണ്; രണ്ടാമത്തെ മോൾഡ് സ്റ്റേഷൻ മറ്റൊന്നാണ്. ഒരു നിർദ്ദേശം ലിവർ ഉപയോഗിക്കാം അല്ലെങ്കിൽ രണ്ടും സംയോജിപ്പിക്കാം, അതിനാൽ ഉദ്ധരണി ഓരോന്നും പ്രത്യേകം തിരിച്ചറിയണം.
പ്രദേശത്തിനനുസരിച്ച് പദാവലിയും മാറുന്നു. വാങ്ങുന്നവർക്ക് എഇരട്ട സ്റ്റേഷൻ ബ്ലോ മോൾഡിംഗ് മെഷീൻ, ഇരട്ട സ്റ്റേഷൻ ബ്ലോ മോൾഡിംഗ് മെഷീൻ, രണ്ട്-സ്റ്റേഷൻ കുപ്പി ഊതുന്ന യന്ത്രംഅല്ലെങ്കിൽഇരട്ട-വശങ്ങളുള്ള ഷട്ടിൽ ബ്ലോ മോൾഡർ. പേര് മാത്രം തിരഞ്ഞെടുക്കുന്നതിന് പകരം ഫിസിക്കൽ സീക്വൻസ് സ്ഥിരീകരിക്കുക.
യഥാർത്ഥ താരതമ്യം: ജോടിയാക്കിയ മൂന്ന് കിംഗിൾ മെഷീൻ വലുപ്പങ്ങൾ
ഇനിപ്പറയുന്ന വിശകലനം നിലവിലെ ആറ് കിംഗ്ഗിൾ ഉൽപ്പന്ന പേജുകളിൽ പ്രസിദ്ധീകരിച്ച സ്പെസിഫിക്കേഷനുകൾ ഉപയോഗിക്കുന്നു. ഓരോ ജോഡിക്കും ഒരേ നാമമാത്രമായ പരമാവധി കണ്ടെയ്നർ ശേഷിയുണ്ട്, ഇത് സ്റ്റേഷൻ വ്യത്യാസം കാണാൻ എളുപ്പമാക്കുന്നു. കണക്കുകൾ കാറ്റലോഗ് റഫറൻസുകളാണ്, ഓരോ കുപ്പി, റെസിൻ, ഡൈ ഹെഡ് അല്ലെങ്കിൽ ഓപ്ഷൻ പാക്കേജിനും പ്രൊഡക്ഷൻ ഗ്യാരണ്ടി അല്ല.
| ശേഷിയും മോഡലും | സ്റ്റേഷനുകൾ | ഔട്ട്പുട്ട് ലേബൽ പ്രസിദ്ധീകരിച്ചു | HDPE ഉരുകൽ ശേഷി | യന്ത്ര അളവുകൾ (L×W×H) | ലളിതമായ L×W എൻവലപ്പ്* | ഭാരം | ക്ലാമ്പിംഗ് ശക്തി |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | സിംഗിൾ | 600 pcs/h ഡ്രൈ സൈക്കിൾ | 30 കി.ഗ്രാം | 3.1 × 1.7 × 2.5 മീ | 5.3 m² | 2.5 ടി | 40 കെ.എൻ |
| 2LKGB2D | ഇരട്ട | 600 × 2 pcs/h ഡ്രൈ സൈക്കിൾ | 55 കി.ഗ്രാം | 3.1 × 2.2 × 2.5 മീ | 6.8 m² | 4.5 ടി | 40 കെ.എൻ |
| 5LKGB5L | സിംഗിൾ | 500 pcs/h ഡ്രൈ സൈക്കിൾ | 55 കി.ഗ്രാം | 3.1 × 2.2 × 2.5 മീ | 6.8 m² | 3.0 ടി | 65 കെ.എൻ |
| 5LKGB5D | ഇരട്ട | 500 × 2 pcs/h ഡ്രൈ സൈക്കിൾ | 80 കി.ഗ്രാം | 3.2 × 2.2 × 2.5 മീ | 7.0 m² | 5.2 ടി | 65 കെ.എൻ |
| 15ലിKGB15L | സിംഗിൾ | 450 pcs / h ഡ്രൈ സൈക്കിൾ | 100 കി.ഗ്രാം | 4.5 × 2.2 × 2.8 മീ | 9.9 m² | 7.5 ടി | 165 കെ.എൻ |
| 15ലിKGB15D | ഇരട്ട | 450 × 2 pcs/h ഡ്രൈ സൈക്കിൾ | 120 കി.ഗ്രാം | 4.8 × 2.9 × 2.8 മീ | 13.9 m² | 12.5 ടി | 165 കെ.എൻ |

ജോടിയാക്കിയ ഡാറ്റ എന്താണ് വെളിപ്പെടുത്തുന്നത്
1. സ്റ്റേഷനുകളുടെ എണ്ണം പരമാവധി ഭാഗത്തിൻ്റെ വലുപ്പം നിർവചിക്കുന്നില്ല
ഓരോ കിംഗ്ഗിൾ ജോഡിയിലും, നാമമാത്രമായ കണ്ടെയ്നർ ശേഷിയും പ്രസിദ്ധീകരിച്ച ക്ലാമ്പിംഗ് ശക്തിയും ഒന്നുതന്നെയാണ്: 2L, 40 kN, 5L, 65 kN, അല്ലെങ്കിൽ 15L, 165 kN. രണ്ടാമത്തെ സ്റ്റേഷൻ പ്രൊഡക്ഷൻ സീക്വൻസ് മാറ്റുന്നു; ഇത് 5L പ്ലാറ്റ്ഫോമിനെ 15L പ്ലാറ്റ്ഫോമാക്കി മാറ്റില്ല.
മെഷീൻ തിരഞ്ഞെടുക്കുമ്പോൾ ഈ വ്യത്യാസം പ്രധാനമാണ്. പാർട്ട് വോളിയം, പ്രൊജക്റ്റ് ചെയ്ത ഏരിയ, പൂപ്പൽ അളവുകൾ, ആവശ്യമായ ക്ലാമ്പ് എന്നിവ ഇപ്പോഴും പ്ലാറ്റ്ഫോമിന് യോജിച്ചതായിരിക്കണം. കിംഗിളിൻ്റെബ്ലോ മോൾഡിംഗ് മെഷീൻ സെലക്ഷൻ ഗൈഡ്സ്റ്റേഷനുകളുടെ എണ്ണം തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് കണ്ടെയ്നറിൽ നിന്ന് ആരംഭിക്കുന്നു.
2. ഇരട്ട-സ്റ്റേഷൻ ജോഡികൾ ഉരുകാനുള്ള ശേഷി കൂട്ടുന്നു, പക്ഷേ ഒരു നിശ്ചിത അനുപാതത്തിലല്ല
പ്രസിദ്ധീകരിച്ച HDPE ഉരുകൽ ശേഷി 2L ജോഡിയിൽ 30 മുതൽ 55 kg/h വരെയും 5L ജോഡിയിൽ 55 മുതൽ 80 kg/h വരെയും 15L ജോഡിയിൽ 100 മുതൽ 120 kg/h വരെയും ഉയരുന്നു. ആ വർദ്ധനകൾ സമാനമല്ല, സാർവത്രിക "ഡബിൾ സ്റ്റേഷൻ മൾട്ടിപ്ലയർ" ആയി പരിവർത്തനം ചെയ്യാൻ പാടില്ല.
ഡാറ്റയിലെ ഏറ്റവും പ്രധാനപ്പെട്ട ശേഷി പാഠമാണിത്. രണ്ട് സ്റ്റേഷനുകൾക്ക് കൂടുതൽ മോൾഡിംഗ് അവസരങ്ങൾ സൃഷ്ടിക്കാൻ കഴിയും, പക്ഷേ എക്സ്ട്രൂഡറിന് ഇപ്പോഴും മൊത്തത്തിലുള്ള പാരിസൺ പിണ്ഡം നൽകേണ്ടതുണ്ട്. ഭാരമേറിയ കുപ്പി, കൂടുതൽ ഫ്ലാഷ്, കൂടുതൽ ഡൈ ഔട്ട്ലെറ്റുകൾ അല്ലെങ്കിൽ ചെറിയ ഇവൻ്റ് ഇടവേളകൾ എന്നിവ ഉരുകാനുള്ള ആവശ്യം ഉയർത്തുന്നു. എക്സ്ട്രൂഷൻ തടസ്സമാകുമ്പോൾ, സ്റ്റേഷൻ ലഭ്യത ചേർക്കുന്നത് പരിഹരിക്കാൻ കഴിയില്ല.
3. ഭാരവും ഇൻസ്റ്റലേഷൻ എൻവലപ്പും വ്യത്യസ്തമായി വലുപ്പത്തിൽ വർദ്ധിക്കുന്നു
സിംഗിളിൽ നിന്ന് ഇരട്ട മോഡലിലേക്ക് നീങ്ങുന്നത്, പ്രസിദ്ധീകരിച്ച യന്ത്രത്തിൻ്റെ ഭാരം 2L-ൽ 2.5 മുതൽ 4.5 ടൺ വരെയും, 5L-ൽ 3.0 മുതൽ 5.2 ടൺ വരെയും, 15L-ൽ 7.5 മുതൽ 12.5 ടൺ വരെയും ഉയർത്തുന്നു. കണക്കാക്കിയ L×W മെഷീൻ എൻവലപ്പ് യഥാക്രമം 5.3 മുതൽ 6.8 m² വരെയും 6.8 മുതൽ 7.0 m² വരെയും 9.9 മുതൽ 13.9 m² വരെയും മാറുന്നു.
അതിനാൽ, തറയുടെ വിസ്തീർണ്ണം "ഏതാണ്ട് ഒരേപോലെ" അല്ലെങ്കിൽ "ഇരട്ടി വലുത്" എന്ന് സുരക്ഷിതമായി വിവരിച്ചിട്ടില്ല. ഫലം പ്ലാറ്റ്ഫോമിനെ ആശ്രയിച്ചിരിക്കുന്നു. മെഷീൻ-എൻവലപ്പ് കണക്കുകൂട്ടലും ഒരു ഫാക്ടറി ലേഔട്ട് അല്ല: സേവന ആക്സസ്, മെറ്റീരിയൽ സപ്ലൈ, കൂളിംഗ് മാനിഫോൾഡുകൾ, കൺട്രോൾ ക്യാബിനറ്റുകൾ, ഭാഗം ഡിസ്ചാർജ്, മോൾഡ് കൈകാര്യം ചെയ്യൽ എന്നിവയ്ക്ക് ഇപ്പോഴും ഇടം ആവശ്യമാണ്. കിംഗിൾ ഉപയോഗിക്കുകവൈദ്യുതി, വായു, വെള്ളം, ലേഔട്ട് ഗൈഡ്സൈറ്റ് പ്ലാൻ ഫ്രീസ് ചെയ്യുന്നതിന് മുമ്പ്.
4. ഡ്രൈ-സൈക്കിൾ ലേബൽ ഒരു താരതമ്യ സിഗ്നലാണ്, ഡെലിവറി വാഗ്ദാനമല്ല
ഒരു ഡ്രൈ സൈക്കിൾ ഒരു പൂർത്തിയായ ഭാഗത്തിൻ്റെ ഉൽപാദന വ്യവസ്ഥകൾ തെളിയിക്കാതെ മെഷീൻ ചലനം രേഖപ്പെടുത്തുന്നു. യഥാർത്ഥ ഔട്ട്പുട്ടിൽ പാരിസൺ രൂപീകരണം, ബ്ലോ ആൻഡ് എക്സ്ഹോസ്റ്റ് സമയം, കൂളിംഗ്, എജക്ഷൻ, ട്രിമ്മിംഗ്, ഗുണനിലവാര നഷ്ടം, പ്ലാൻ ചെയ്ത സ്റ്റോപ്പുകൾ എന്നിവ ഉൾപ്പെടുന്നു. കട്ടിയുള്ള 15 എൽ ജെറിക്കാനും 500 മില്ലി ലിറ്ററുള്ള ഒരു കുപ്പിയും ഒരേ സ്റ്റേഷൻ കൗണ്ടിലുള്ള മെഷീനിൽ പ്രവർത്തിക്കുന്നതിനാൽ ഒരേ ഔട്ട്പുട്ട് നൽകാനാവില്ല.
മോൾഡിംഗ് ഇവൻ്റുകൾ, മാസ് ബാലൻസ് എന്നിവയിൽ നിന്ന് ഔട്ട്പുട്ട് കണക്കാക്കുക
ഉൽപ്പന്നത്തിൽ നിന്ന് ആരംഭിച്ച് പിന്നിലേക്ക് പ്രവർത്തിക്കുക. ഒരു കാറ്റലോഗ് നമ്പർ ഷിഫ്റ്റ് സമയം കൊണ്ട് ഗുണിച്ച് ആരംഭിക്കരുത്.
ഘട്ടം 1: ആവശ്യമായ നല്ല ഔട്ട്പുട്ട് നിർവ്വചിക്കുക
ഷെഡ്യൂൾ ചെയ്ത ഉൽപ്പാദന സമയം, പ്ലാൻ ചെയ്ത മാറ്റം, പ്ലാൻ്റിൻ്റെ സ്വന്തം ലഭ്യത അനുമാനങ്ങൾ എന്നിവ ഉപയോഗിച്ച് സ്ഥിരീകരിച്ച ഡിമാൻഡ് മണിക്കൂറിൽ നല്ല ഭാഗങ്ങളായി പരിവർത്തനം ചെയ്യുക. ഡിമാൻഡ് സാഹചര്യങ്ങൾ വേറിട്ടു നിർത്തുക-അടിസ്ഥാനം, സീസണൽ പീക്ക്, ഭാവി വളർച്ച-അതിനാൽ അധിക ശേഷി ഒരു ശുഭാപ്തി ലക്ഷ്യത്തിനുള്ളിൽ മറയ്ക്കുന്നതിനുപകരം ദൃശ്യമാകും.
ഘട്ടം 2: ഒരു പൂർണ്ണമായ മോൾഡിംഗ് ഇവൻ്റ് അളക്കുക
നിർദ്ദിഷ്ട മോൾഡിനായി, പാരിസണുകളുടെ എണ്ണം, രൂപപ്പെട്ട ഭാഗങ്ങൾ, ഗ്രോസ് പാരിസൺ മാസ്, ഫിനിഷ്ഡ്-പാർട്ട് മാസ്, ഫ്ലാഷ്/റീഗ്രൈൻഡ് റൂട്ട്, സ്ഥിരതയുള്ള ഇവൻ്റ് ഇടവേള, അംഗീകൃത ഗുണനിലവാര ഫലം എന്നിവ രേഖപ്പെടുത്തുക. ഒരു മോൾഡിംഗ് ഇവൻ്റ് അർത്ഥമാക്കുന്നത് ഒരു പൂപ്പൽ പാരിസൺ മെറ്റീരിയൽ പിടിച്ചെടുക്കുകയും അതിൻ്റെ ഭാഗങ്ങൾ നിർമ്മിക്കുകയും ചെയ്യുന്നു.
നല്ല ഭാഗങ്ങൾ/h = മോൾഡിംഗ് ഇവൻ്റുകൾ/h × ഓരോ ഇവൻ്റിനും ഭാഗങ്ങൾ × അംഗീകൃത ഭിന്നസംഖ്യ
ഗ്രോസ് മെൽറ്റ് ഡിമാൻഡ് (കി.ഗ്രാം/എച്ച്) = മോൾഡിംഗ് ഇവൻ്റുകൾ/എച്ച് × ഓരോ ഇവൻ്റിനും ഗ്രോസ് പാരിസൺ മാസ് (കിലോ)
അംഗീകൃത അംശം ഒരു സമ്മതിച്ച വിചാരണയിൽ നിന്നോ സത്യസന്ധമായ പ്ലാൻ്റ് അനുമാനത്തിൽ നിന്നോ വരണം. ഗ്രോസ് പാരിസൺ പിണ്ഡത്തിൽ പൂർത്തിയായ കുപ്പി മാത്രമല്ല, മോൾഡിംഗ് ഇവൻ്റിലേക്ക് പ്രവേശിക്കുന്ന മെറ്റീരിയലും ഉൾപ്പെടുന്നു. ഫ്ലാഷ് റീഗ്രൗണ്ട് ആണെങ്കിൽ, അതിൻ്റെ കൈകാര്യം ചെയ്യലും പുനരവലോകനവും ഇപ്പോഴും ലൈനിനെ ബാധിക്കുന്നു.
ഘട്ടം 3: തടസ്സങ്ങൾ ഒരു വരിയായി പരിശോധിക്കുക
യഥാർത്ഥ മെറ്റീരിയലിന് കീഴിലുള്ള നിർദ്ദിഷ്ട എക്സ്ട്രൂഡറുമായി ഗ്രോസ് മെൽറ്റ് ഡിമാൻഡ് താരതമ്യം ചെയ്യുക. തുടർന്ന് മോൾഡ് കൂളിംഗ്, ബ്ലോ എയർ, പാർട്ട് റിമൂവൽ, ട്രിമ്മിംഗ്, ലീക്ക് ടെസ്റ്റിംഗ്, കൺവെയിംഗ്, പാക്കിംഗ്, ഗ്രൈൻഡർ കപ്പാസിറ്റി എന്നിവ സ്ഥിരീകരിക്കുക. ഏറ്റവും താഴ്ന്ന സുസ്ഥിര ഘട്ടം ലൈൻ ഔട്ട്പുട്ട് സജ്ജമാക്കുന്നു.
വിശാലമായ തുടർച്ചയായ-മെഷീൻ ഔട്ട്പുട്ട് ലോജിക്കിനായി, കിംഗിൾസ് കാണുകതുടർച്ചയായ ബ്ലോ മോൾഡിംഗ് മെഷീൻ ഗൈഡ്. സ്പീഡ് ട്രയലുകളിൽ ഭാഗത്തിൻ്റെ ഭാരം അല്ലെങ്കിൽ മതിൽ വിതരണം മാറുകയാണെങ്കിൽ, ഉപയോഗിക്കുകപാരിസൺ പ്രോഗ്രാമിംഗ് ഗൈഡ്ഓരോ അവസ്ഥയിലും ഒരേ മതിൽ ലൊക്കേഷനുകൾ പരിശോധിക്കുക.
പ്രൊഡക്ഷൻ പ്ലാനിന് അനുയോജ്യമായ കോൺഫിഗറേഷൻ ഏതാണ്?
സിംഗിൾ സ്റ്റേഷൻ സാധാരണയായി ക്ലീനർ ഷോർട്ട്ലിസ്റ്റാണ്…
- പരിശോധിച്ച ഡിമാൻഡ് സ്വീകാര്യമായ പ്രവർത്തന മാർജിൻ ഉള്ള ഒരു മോൾഡ് സ്റ്റേഷനുമായി യോജിക്കുന്നു;
- ഉൽപ്പന്ന മാറ്റങ്ങൾ പതിവാണ് അല്ലെങ്കിൽ ഉത്പാദനം കുറവാണ്;
- ബജറ്റ്, അറ്റകുറ്റപ്പണി അല്ലെങ്കിൽ മൂല്യനിർണ്ണയം കാരണങ്ങളാൽ ഒരു പൂപ്പൽ സെറ്റ് തിരഞ്ഞെടുക്കപ്പെടുന്നു;
- ഭാഗം, പൂപ്പൽ അല്ലെങ്കിൽ നീക്കം ചെയ്യൽ രീതി ഒരു ഇതര ലേഔട്ടിനെ പ്രായോഗികമാക്കുന്നില്ല;
- ഫാക്ടറി സ്ഥലം, ലിഫ്റ്റിംഗ് ആക്സസ് അല്ലെങ്കിൽ ഡൗൺസ്ട്രീം ഓട്ടോമേഷൻ പരിമിതമാണ്;
- ഡിമാൻഡ് ഇതുവരെ തെളിയിക്കപ്പെട്ടിട്ടില്ലാത്ത ഒരു വിപണിയിലേക്കാണ് പദ്ധതി പ്രവേശിക്കുന്നത്.
ഡബിൾ സ്റ്റേഷൻ ഒരു പൂർണ്ണ ലൈൻ പഠനത്തിന് അർഹമാണ്…
- സ്ഥിരതയുള്ള ആവർത്തന ഡിമാൻഡ് റിയലിസ്റ്റിക് സിംഗിൾ-സ്റ്റേഷൻ ഔട്ട്പുട്ടിനെ കവിയുന്നു;
- പൊരുത്തപ്പെടുന്ന രണ്ട് മോൾഡ് സ്റ്റേഷനുകൾക്ക് ആവർത്തിക്കാവുന്ന പ്രക്രിയ പ്രവർത്തിപ്പിക്കാൻ കഴിയും;
- എക്സ്ട്രൂഡറിനും ഡൈ ഹെഡിനും ആവശ്യമായ മൊത്ത ഉരുകൽ നിരക്ക് നൽകാൻ കഴിയും;
- തണുപ്പിക്കൽ പൂപ്പൽ ജോലികൾ ഒന്നിടവിട്ട് ഉപയോഗപ്രദമായ സമയം ഇലകൾ;
- ട്രിമ്മിംഗ്, ടെസ്റ്റിംഗ്, മെറ്റീരിയൽ കൈകാര്യം ചെയ്യൽ എന്നിവ വർദ്ധിച്ച ഒഴുക്ക് അംഗീകരിക്കാൻ കഴിയും;
- അധിക മോൾഡ്, മെഷീൻ, യൂട്ടിലിറ്റി സ്കോപ്പ് എന്നിവയ്ക്ക് പ്രതിരോധിക്കാവുന്ന ഒരു ബിസിനസ്സ് കേസ് ഉണ്ട്.
ഒരു ലിസ്റ്റും ഉൽപ്പന്ന ട്രയൽ മാറ്റിസ്ഥാപിക്കുന്നില്ല. ഇത് ഒരു സാധാരണ സംഭരണ പിശക് തടയുന്നു: രണ്ടാമത്തെ സ്റ്റേഷനെ ഒരു ഒറ്റപ്പെട്ട ഔട്ട്പുട്ട് ആക്സസറിയായി കണക്കാക്കുന്നു. ഫാക്ടറിയിലൂടെയുള്ള ഉപകരണങ്ങൾ, നിയന്ത്രണങ്ങൾ, കമ്മീഷൻ ചെയ്യൽ, ഭാഗങ്ങളുടെ ഒഴുക്ക് എന്നിവ മാറ്റുന്ന ഒരു സിസ്റ്റം തീരുമാനമാണിത്.
യൂട്ടിലിറ്റികൾക്കും ഡൗൺസ്ട്രീം ഉപകരണങ്ങൾക്കും സ്റ്റേഷൻ നേട്ടം ഇല്ലാതാക്കാൻ കഴിയും
ഒരു ഇരട്ട-സ്റ്റേഷൻ ലൈൻ മോൾഡ്-കൂളിംഗ് സിസ്റ്റത്തിലേക്ക് കൂടുതൽ ചൂട് അയയ്ക്കുകയും മോൾഡിംഗ് ഇവൻ്റുകൾ ഒരുമിച്ച് സൃഷ്ടിക്കുകയും ചെയ്തേക്കാം. കംപ്രസ് ചെയ്ത വായു നിഷ്ക്രിയാവസ്ഥയിൽ മാത്രമല്ല, ലൈൻ ആവശ്യപ്പെടുമ്പോൾ സമ്മർദ്ദം നിലനിർത്തുകയും ഒഴുക്ക് നൽകുകയും വേണം. സ്ഥിരമായ അവസ്ഥകളോടെ രണ്ട് മോൾഡ് സർക്യൂട്ടുകളിലും കൂളിംഗ് വാട്ടർ എത്തണം. ഇലക്ട്രിക്കൽ ഡിസ്ട്രിബ്യൂഷൻ, ഹൈഡ്രോളിക് കൂളിംഗ്, കാബിനറ്റ് എൻവയോൺമെൻ്റ് എന്നിവ അന്തിമ നിർമ്മാണവുമായി പൊരുത്തപ്പെടണം.
താരതമ്യ പട്ടികയിൽ നിന്ന് പ്ലാൻ്റ് സേവനങ്ങൾ കണക്കാക്കരുത്. നിലവിലുള്ള ചില കിംഗിൾ വെബ് സ്പെസിഫിക്കേഷനുകൾ പൊരുത്തമില്ലാത്ത യൂണിറ്റ് ടൈപ്പോഗ്രാഫി ഉപയോഗിക്കുന്നു, കൂടാതെ ശരാശരി ഊർജ്ജ കണക്കുകൾ സമാനമായ ഉൽപ്പന്ന പരിശോധനയെ വിവരിക്കുന്നില്ല. ഓർഡർ ചെയ്ത കോൺഫിഗറേഷനായി പ്രോജക്റ്റ്-നിർദ്ദിഷ്ട യൂട്ടിലിറ്റി ഷീറ്റ്, ഇലക്ട്രിക്കൽ ഡ്രോയിംഗ്, ജനറൽ അറേഞ്ച്മെൻ്റ് ഡ്രോയിംഗ് എന്നിവ അഭ്യർത്ഥിക്കുക.
പൂപ്പൽ തുറന്നതിന് ശേഷം എല്ലാ പ്രക്രിയകളും പരിശോധിക്കുക
- ടേക്ക്-ഔട്ട് ഉപകരണങ്ങൾക്ക് ഒന്നിടവിട്ട സ്റ്റേഷനുകളിൽ നിന്ന് ഭാഗങ്ങൾ ലഭിക്കുമോ?
- ട്രിമ്മിംഗിന് യഥാർത്ഥ ഫ്ലാഷും കഴുത്ത്/താഴെ ജ്യാമിതിയും കൈകാര്യം ചെയ്യാൻ കഴിയുമോ?
- ആവശ്യമായ ലൈൻ നിരക്കിൽ ഓരോ അറയും പരിശോധിക്കാൻ ലീക്ക് ടെസ്റ്ററിന് കഴിയുമോ?
- കൂട്ടിയിടി, ശേഖരണം, ഭാഗിക രൂപഭേദം എന്നിവ തടയാൻ കൺവെയറുകൾക്ക് കഴിയുമോ?
- ഗ്രൈൻഡറിനും ബ്ലെൻഡറിനും ഹാൻഡിൽ റീഗ്രൈൻഡ് അനുപാതം അസ്ഥിരപ്പെടുത്താതെ ഫ്ലാഷ് ചെയ്യാൻ കഴിയുമോ?
- അംഗീകൃത പരിശോധനയ്ക്കും മാറ്റൽ ജോലികൾക്കുമായി ഓപ്പറേറ്റർമാർക്ക് രണ്ട് സ്റ്റേഷനുകളിലും സുരക്ഷിതമായി എത്തിച്ചേരാനാകുമോ?
വേഗതയേറിയ ഓട്ടം അസ്ഥിരമായ മതിൽ കനം, ഫ്ലാഷ്, കൂളിംഗ് ഡിസ്റ്റോർഷൻ അല്ലെങ്കിൽ ആവർത്തിച്ചുള്ള അലാറങ്ങൾ എന്നിവ സൃഷ്ടിക്കുകയാണെങ്കിൽ, ബന്ധിപ്പിക്കുകപ്രതിരോധ പരിപാലന റെക്കോർഡ്കിംഗിളിൻ്റെ കൂടെHMI ട്രബിൾഷൂട്ടിംഗ് രീതിപാചകക്കുറിപ്പ് മാറ്റങ്ങളുള്ള ശാരീരിക തടസ്സം മറയ്ക്കുന്നതിന് മുമ്പ്.

മെഷീൻ വില മാത്രമല്ല, മൊത്തം ഇൻസ്റ്റാൾ ചെയ്ത ചെലവ് താരതമ്യം ചെയ്യുക
ഒരു പ്ലാസ്റ്റിക് കുപ്പി നിർമ്മാണ യന്ത്രത്തിൻ്റെ വിലയ്ക്കായി തിരയുന്ന ഒരു വാങ്ങുന്നയാൾക്ക് തുല്യമല്ലാത്ത രണ്ട് ഉദ്ധരണികൾ ലഭിച്ചേക്കാം. ഒരാൾക്ക് രണ്ടാമത്തെ മോൾഡ് സെറ്റ്, ടേക്ക് ഔട്ട്, ലീക്ക് ടെസ്റ്റിംഗ് എന്നിവ ഉൾപ്പെടുത്താം; മറ്റൊന്നിന് അടിസ്ഥാന മോൾഡിംഗ് മെഷീൻ മാത്രമേ കാണിക്കാൻ കഴിയൂ. കുറഞ്ഞ തലക്കെട്ട് വില അതിനാൽ പൂർണ്ണമായ ഒരു കുറഞ്ഞ ഉൽപ്പാദന സെല്ലിനെ വിവരിച്ചേക്കാം.
| ചെലവ് പാളി | സിംഗിൾ-സ്റ്റേഷൻ ചോദ്യം | ഡബിൾ സ്റ്റേഷൻ ചോദ്യം |
|---|---|---|
| മെഷീൻ പ്ലാറ്റ്ഫോം | ഏത് എക്സ്ട്രൂഡർ, ക്ലാമ്പ്, നിയന്ത്രണങ്ങൾ, സ്റ്റാൻഡേർഡ് ഓക്സിലിയറികൾ എന്നിവ ഉൾപ്പെടുന്നു? | ഏത് അധിക വണ്ടി, ക്ലാമ്പ്, ബ്ലോ, കൺട്രോൾ ഉപകരണങ്ങൾ എന്നിവ ഉൾപ്പെടുന്നു? |
| മോൾഡ്സ് ആൻഡ് ഡൈ തല | ഒരു പൂർണ്ണമായ പൂപ്പലും ശരിയായ ഡൈ ഔട്ട്ലെറ്റ് പാക്കേജും ഉൾപ്പെടുത്തിയിട്ടുണ്ടോ? | പൊരുത്തമുള്ള രണ്ട് മോൾഡ് സ്റ്റേഷനുകൾ ഉൾപ്പെടുത്തിയിട്ടുണ്ടോ, കൂടാതെ ഹെഡ് കൗണ്ടും ഔട്ട്ലെറ്റ് പിച്ചും ടൂൾ പ്ലാനിന് സമാനമാണോ? |
| ഫാക്ടറി സേവനങ്ങൾ | എന്ത് വൈദ്യുതി, വായു, വെള്ളം, തറ/ലോഡിംഗ് ജോലികൾ ആവശ്യമാണ്? | നിലവിലുള്ള സേവനങ്ങൾക്ക് ഒരേസമയം ഫാക്ടറി ഡിമാൻഡിന് കീഴിലുള്ള വേഗത്തിലുള്ള ഇവൻ്റ് സീക്വൻസിനെ പിന്തുണയ്ക്കാൻ കഴിയുമോ? |
| താഴത്തെ സെൽ | ഏത് ടേക്ക് ഔട്ട്, ട്രിമ്മിംഗ്, ടെസ്റ്റിംഗ്, കൺവെയിംഗ്, ഗ്രൈൻഡിംഗ് സ്റ്റെപ്പുകൾ മാനുവൽ അല്ലെങ്കിൽ ഓട്ടോമാറ്റിക് ആണ്? | താഴേയ്ക്ക് വരുന്ന ഓരോ ഘട്ടത്തിനും ഒന്നിടവിട്ട സ്റ്റേഷനുകളിൽ നിന്നുള്ള ഭാഗങ്ങൾ ശേഖരിക്കപ്പെടാതെ സ്വീകരിക്കാനാകുമോ? |
| മാറ്റവും മൂല്യനിർണ്ണയവും | വാങ്ങുന്നയാളുടെ നടപടിക്രമത്തിന് കീഴിൽ ഒരു പൂപ്പലും പാചകക്കുറിപ്പ് മാറ്റവും എത്ര സമയമെടുക്കും? | ഒരു ഉൽപ്പന്ന മാറ്റത്തിന് ശേഷം രണ്ട് സ്റ്റേഷനുകൾ എങ്ങനെ വിന്യസിക്കുകയും യോഗ്യത നേടുകയും പുനഃസ്ഥാപിക്കുകയും ചെയ്യുന്നു? |
| പ്രവർത്തന അപകടസാധ്യത | സിംഗിൾ മോൾഡ് സ്റ്റേഷൻ നിർത്തിയാൽ എന്ത് ഔട്ട്പുട്ട് നഷ്ടപ്പെടും? | ഏതെങ്കിലും സ്റ്റേഷനെ സുരക്ഷിതമായി ഒറ്റപ്പെടുത്താൻ കഴിയുമോ, പങ്കിട്ട എക്സ്ട്രൂഷൻ സീക്വൻസിന് എന്ത് സംഭവിക്കും? |
ഒരു ഉപയോഗപ്രദമായ സാമ്പത്തിക താരതമ്യം ഇരുവശത്തും ഒരേ പ്രോജക്റ്റ് അതിർത്തി ഉപയോഗിക്കുന്നു. മോൾഡിംഗ് മെഷീൻ, മോൾഡുകൾ, ഡൈ ഹെഡ്, ഓക്സിലറികൾ, ഇൻസ്റ്റാളേഷൻ, കമ്മീഷൻ ചെയ്യൽ, പരിശീലനം, ഫാക്ടറി പരിഷ്ക്കരണങ്ങൾ എന്നിവ ഉൾപ്പെടുത്തുക. തുടർന്ന് വാങ്ങുന്നയാളുടെ സ്വന്തം പ്രവർത്തന അനുമാനങ്ങൾ ഉപയോഗിച്ച് ലേബർ, യൂട്ടിലിറ്റികൾ, ആസൂത്രിതമായ അറ്റകുറ്റപ്പണികൾ, മാറ്റത്തിൻ്റെ നഷ്ടം, ഗുണനിലവാര നഷ്ടം, പ്രവർത്തനരഹിതമായ സമയം എന്നിവ കണക്കാക്കുക.
ഒരു നല്ല ഭാഗത്തിൻ്റെ വില = താരതമ്യ കാലയളവിലെ ആകെ ചെലവ് ÷ അതേ കാലയളവിൽ നിർമ്മിച്ച അംഗീകൃത ഭാഗങ്ങൾ
ന്യൂമറേറ്ററും ഡിനോമിനേറ്ററും ഒരേ സമയ വിൻഡോയും സ്കോപ്പും ഉപയോഗിക്കണം. സിംഗിൾ-സ്റ്റേഷൻ ഡ്രൈ-സൈക്കിൾ ഔട്ട്പുട്ടിന് മുകളിൽ ഇരട്ട-സ്റ്റേഷൻ മൂലധന ചിത്രം സ്ഥാപിക്കരുത്, അല്ലെങ്കിൽ ട്രിമ്മിംഗും ടെസ്റ്റിംഗും ഒഴികെയുള്ള ഒരു അടിസ്ഥാന സിംഗിൾ മെഷീനുമായി ഒരു ഓട്ടോമേറ്റഡ് ഡബിൾ ലൈൻ താരതമ്യം ചെയ്യരുത്. ഡിമാൻഡിന് അധിക ഔട്ട്പുട്ട് ഉപയോഗിക്കാൻ കഴിയുന്നില്ലെങ്കിൽ, നിഷ്ക്രിയ ശേഷി ഒരു ചെലവായി തുടരും. ഡിമാൻഡ് സിംഗിൾ-സ്റ്റേഷൻ ശേഷി കവിയുന്നുവെങ്കിൽ, നഷ്ടമായ ഉൽപ്പാദനവും ഓവർടൈമും ചെലവാണ്.
വില ഇപ്പോഴും സാധുവായ വാങ്ങൽ നിയന്ത്രണമാണ്, എന്നാൽ ഇത് സാങ്കേതിക ഫിറ്റിന് ശേഷമുള്ളതാണ്. ഉൾപ്പെടുത്തിയിരിക്കുന്ന എല്ലാ ഘടകങ്ങളും വാങ്ങുന്നയാൾ വിതരണം ചെയ്ത ഇനങ്ങളും തിരിച്ചറിയാൻ കിംഗിളിനോട് ആവശ്യപ്പെടുക, അതുവഴി ഉദ്ധരണി വരി വരിയായി താരതമ്യം ചെയ്യാം.
ഒരു മികച്ച RFQ കാറ്റലോഗ് റഫറൻസുകളിൽ നിന്ന് ഉറപ്പുള്ള വ്യവസ്ഥകളെ വേർതിരിക്കുന്നു
എല്ലാ വിതരണക്കാരനും ഒരേ ഇൻപുട്ട് ഷീറ്റ് അയയ്ക്കുക. അല്ലെങ്കിൽ, രണ്ട് ഉദ്ധരണികൾ വ്യത്യസ്ത അനുമാനങ്ങൾ ഉപയോഗിച്ചേക്കാം, ഇപ്പോഴും താരതമ്യപ്പെടുത്താവുന്നതാണ്.
| RFQ ഫീൽഡ് | ആവശ്യമായ ഇൻപുട്ട് | എന്തുകൊണ്ടാണ് സ്റ്റേഷൻ തീരുമാനം മാറ്റുന്നത് |
|---|---|---|
| ഭാഗം | ഡ്രോയിംഗ് അല്ലെങ്കിൽ സാമ്പിൾ, പരമാവധി അളവുകൾ, കഴുത്ത്/ഫിനിഷ്, ഹാൻഡിൽ, പാർട്ടിംഗ് ലൈൻ, ട്രിമ്മിംഗ് ആവശ്യകതകൾ | മോൾഡ് ഫിറ്റ്, ചലനം, ഡൗൺസ്ട്രീം വർക്ക് എന്നിവ നിർവ്വചിക്കുന്നു |
| മെറ്റീരിയൽ | കൃത്യമായ റെസിൻ ഗ്രേഡ്, നിറം, അഡിറ്റീവുകൾ, റീഗ്രൈൻഡ്/പിസിആർ പ്ലാൻ, വിതരണക്കാരുടെ ഡാറ്റ | മാറ്റങ്ങൾ ഉരുകുന്ന സ്വഭാവം, മൊത്തത്തിലുള്ള ത്രൂപുട്ട്, തണുപ്പിക്കൽ |
| പിണ്ഡവും മതിലും | പൂർത്തിയായ ഭാരം, ഗ്രോസ് പാരിസൺ/ഫ്ലാഷ് എസ്റ്റിമേറ്റ്, നിർണായകമായ മതിൽ ലൊക്കേഷനുകളും സഹിഷ്ണുതയും | സൈക്കിൾ ടാർഗെറ്റുകളെ ഉരുകുന്ന ഡിമാൻഡും ഗുണനിലവാര തെളിവുകളും ആക്കി മാറ്റുന്നു |
| ആവശ്യം | മണിക്കൂറിൽ നല്ല ഭാഗങ്ങൾ, ഷിഫ്റ്റ്, വർഷം, പീക്ക് സീസൺ; എസ്കെയു/മാറ്റൽ പ്ലാൻ | രണ്ടാമത്തെ സ്റ്റേഷൻ ഉൽപ്പാദനപരമായി ലോഡ് ചെയ്യാൻ കഴിയുമോ എന്ന് കാണിക്കുന്നു |
| ടൂളിംഗ് | സ്റ്റേഷനുകളുടെ എണ്ണം, ഡൈ ഔട്ട്ലെറ്റുകൾ, അറകൾ, മധ്യ ദൂരം, പൂപ്പൽ സെറ്റുകൾ, കൂളിംഗ് ലേഔട്ട് | മറ്റൊരു തലയോ അറയുടെ അനുമാനമോ മറയ്ക്കുന്നതിൽ നിന്ന് "ഡബിൾ സ്റ്റേഷൻ" തടയുന്നു |
| ഗുണനിലവാരം | ഭാരം, ഡൈമൻഷണൽ, മതിൽ, ലീക്ക്, ഡ്രോപ്പ്, ടോപ്പ് ലോഡ് അല്ലെങ്കിൽ മറ്റ് സമ്മതിച്ച ടെസ്റ്റുകൾ | ചലന വേഗതയ്ക്ക് പകരം നല്ല ഔട്ട്പുട്ട് നിർവചിക്കുന്നു |
| ഫാക്ടറി | പവർ സ്റ്റാൻഡേർഡ്, എയർ/വാട്ടർ അവസ്ഥകൾ, ഫ്ലോർ, സീലിംഗ് പരിധികൾ, ലിഫ്റ്റിംഗ് പാത, ഡൗൺസ്ട്രീം ഉപകരണങ്ങൾ | മുഴുവൻ ഇരട്ട-സ്റ്റേഷൻ സെല്ലും ഇൻസ്റ്റാൾ ചെയ്യാനും പിന്തുണയ്ക്കാനും കഴിയുമോ എന്ന് പരിശോധിക്കുന്നു |
സ്വീകാര്യത ട്രയൽ സമയത്ത് ഈ ഇനങ്ങൾ രേഖപ്പെടുത്തുക
- മെഷീൻ, മോൾഡ്, ഡൈ ഹെഡ്, റെസിൻ, റെസിപ്പി ഐഡൻ്റിറ്റി.
- ഓരോ സ്റ്റേഷനും സ്ഥിരതയുള്ള മോൾഡിംഗ്-ഇവൻ്റ് ഇടവേള-വേഗതയുള്ള ഒരു ഇവൻ്റല്ല.
- ഗ്രോസ് പാരിസൺ മാസ്, ഫിനിഷ്ഡ്-പാർട്ട് വെയ്റ്റ്, ഫ്ലാഷ് റൂട്ട്.
- സമ്മതിച്ച ടെസ്റ്റ് വിൻഡോയ്ക്ക് മുകളിലൂടെ അറയും സ്റ്റേഷനും വഴി സ്വീകരിച്ച ഭാഗങ്ങൾ.
- ഗുരുതരമായ മതിൽ, ഡൈമൻഷണൽ, ഫങ്ഷണൽ ഫലങ്ങൾ.
- പ്രദർശിപ്പിച്ച ലോഡിന് കീഴിലുള്ള യഥാർത്ഥ വായു, വെള്ളം, ഇലക്ട്രിക്കൽ അവസ്ഥകൾ.
- ട്രയൽ സമയത്ത് അലാറം, സ്റ്റോപ്പ്, മാനുവൽ-ഇൻ്റർവെൻഷൻ റെക്കോർഡ്.
ഈ റെക്കോർഡ് വാങ്ങുന്നയാളുടെ ഉൽപ്പന്നത്തെ അടിസ്ഥാനമാക്കിയുള്ള തീരുമാനമായി "സിംഗിൾ വേഴ്സസ് ഡബിൾ സ്റ്റേഷൻ" മാറ്റുന്നു. ഭാവിയിലെ ട്രബിൾഷൂട്ടിംഗിനും പ്രതിരോധ പരിപാലനത്തിനുമുള്ള കമ്മീഷനിംഗ് അടിസ്ഥാനവും ഇത് നൽകുന്നു.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ഏതാണ് വേഗതയേറിയത്: സിംഗിൾ-സ്റ്റേഷൻ അല്ലെങ്കിൽ ഡബിൾ-സ്റ്റേഷൻ ബ്ലോ മോൾഡിംഗ് മെഷീൻ?
ഒരു ഡബിൾ സ്റ്റേഷൻ മെഷീന് ഉയർന്ന ഔട്ട്പുട്ട് സാദ്ധ്യതയുണ്ട്, കാരണം പങ്കിട്ട എക്സ്ട്രൂഷൻ സിസ്റ്റത്തിന് ചുറ്റും രണ്ട് മോൾഡ് സ്റ്റേഷനുകൾ മാറിമാറി വരുന്നു. യഥാർത്ഥ നല്ല ഔട്ട്പുട്ട് ഇപ്പോഴും ഉരുകൽ ശേഷി, പാരിസൺ എണ്ണം, കൂളിംഗ്, ഭാഗങ്ങൾ നീക്കം ചെയ്യൽ, ഡൗൺസ്ട്രീം ഉപകരണങ്ങൾ, അംഗീകൃത ഗുണനിലവാരം എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
ഒരു ഡബിൾ സ്റ്റേഷൻ ബ്ലോ മോൾഡിംഗ് മെഷീൻ ഉൽപ്പാദനം ഇരട്ടിയാക്കുമോ?
സ്വയമേവയല്ല. പ്രസിദ്ധീകരിച്ച ഡ്രൈ-സൈക്കിൾ കണക്കുകൾ രണ്ട് ഇതര സ്റ്റേഷനുകൾ കാണിച്ചേക്കാം, എന്നാൽ മൊത്തമായ ഉരുകൽ ഡിമാൻഡ്, കൂളിംഗ്, ട്രിമ്മിംഗ്, ടെസ്റ്റിംഗ്, സ്റ്റോപ്പുകൾ അല്ലെങ്കിൽ നിരസിക്കൽ എന്നിവ വഴി വിൽക്കാവുന്ന ഔട്ട്പുട്ട് പരിമിതപ്പെടുത്താം. യഥാർത്ഥ ഉൽപ്പന്നവും മെറ്റീരിയലും ഉപയോഗിച്ച് മെഷീൻ പരിശോധിക്കുക.
ഡബിൾ-സ്റ്റേഷൻ മെഷീനും ഡബിൾ-ഹെഡ് മെഷീനും തുല്യമാണോ?
നമ്പർ. സ്റ്റേഷൻ എണ്ണം പൂപ്പൽ ആൻഡ് ക്ലാമ്പ് സ്ഥാനങ്ങൾ വിവരിക്കുന്നു. ഒരു മോൾഡിംഗ് ഇവൻ്റിനായി എത്ര പാരിസണുകൾ എക്സ്ട്രൂഡ് ചെയ്യപ്പെടുന്നുവെന്ന് ഹെഡ് കൗണ്ട് വിവരിക്കുന്നു. ഒരു യന്ത്രത്തിന് രണ്ട് സ്റ്റേഷനുകളെ ഒന്നോ അതിലധികമോ ഡൈ ഔട്ട്ലെറ്റുകളുമായി സംയോജിപ്പിക്കാൻ കഴിയും.
രണ്ട് സ്റ്റേഷനുകൾക്കും വ്യത്യസ്ത രൂപങ്ങൾ പ്രവർത്തിപ്പിക്കാൻ കഴിയുമോ?
അവർക്ക് ബന്ധമില്ലാത്ത ഉൽപ്പന്നങ്ങൾ കാര്യക്ഷമമായി പ്രവർത്തിപ്പിക്കാൻ കഴിയുമെന്ന് കരുതരുത്. സ്റ്റേഷനുകൾ എക്സ്ട്രൂഷനും പ്രോസസ്സ് അവസ്ഥകളും പങ്കിടുന്നു, അതിനാൽ ഉൽപ്പന്നത്തിൻ്റെ അളവ്, പാരിസൺ ടൈമിംഗ്, കൂളിംഗ്, ഡൗൺസ്ട്രീം വർക്ക് എന്നിവ അനുയോജ്യമായിരിക്കണം. എഞ്ചിനീയറിംഗ് സമയത്ത് കൃത്യമായ ക്രമീകരണം സ്ഥിരീകരിക്കുക.
5L കണ്ടെയ്നറുകൾക്കായി ഞാൻ സിംഗിൾ അല്ലെങ്കിൽ ഡബിൾ സ്റ്റേഷൻ തിരഞ്ഞെടുക്കണോ?
കണ്ടെയ്നർ വോളിയം പ്ലാറ്റ്ഫോം മാത്രം തിരിച്ചറിയുന്നു. പരിശോധിച്ച ഗുഡ്-പാർട്സ് ഡിമാൻഡ്, ഉൽപ്പന്ന ഭാരം, റൺ ലെങ്ത്, മോൾഡ് ആൻഡ് ഡൈ-ഹെഡ് പ്ലാൻ, ലഭ്യമായ യൂട്ടിലിറ്റികൾ, ഫാക്ടറി ലേഔട്ട്, ഡൗൺസ്ട്രീം കപ്പാസിറ്റി എന്നിവയിൽ നിന്ന് സ്റ്റേഷൻ എണ്ണം തിരഞ്ഞെടുക്കുക.
ബ്ലോ മോൾഡിംഗ് മെഷീൻ ഔട്ട്പുട്ട് എങ്ങനെ കണക്കാക്കണം?
ഓരോ ഇവൻ്റിൻ്റെ ഭാഗങ്ങളും അംഗീകൃത ഭിന്നസംഖ്യയും കൊണ്ട് ഗുണിച്ചാൽ മണിക്കൂറിൽ മോൾഡിംഗ് ഇവൻ്റുകൾ ഉപയോഗിക്കുക. മൊത്ത ഉരുകൽ ഡിമാൻഡ്, കൂളിംഗ്, ഓരോ താഴത്തെ ഘട്ടത്തിലും ഫലം പരിശോധിക്കുക. ഡ്രൈ സൈക്കിൾ മാത്രം പ്രൊഡക്ഷൻ ഔട്ട്പുട്ടായി ഉപയോഗിക്കരുത്.
സിംഗിൾ-വേഴ്സസ്-ഡബിൾ സ്റ്റേഷൻ ഉദ്ധരണിക്ക് എന്ത് വിവരങ്ങളാണ് വേണ്ടത്?
പാർട്ട് ഡ്രോയിംഗ്, മെറ്റീരിയൽ ഗ്രേഡ്, ഫിനിഷ്ഡ്, ഗ്രോസ് പാരിസൺ മാസ്, മതിൽ, ഗുണനിലവാര ആവശ്യകതകൾ, ഗുഡ്-പാർട്ട്സ് ടാർഗെറ്റ്, എസ്കെയു പ്ലാൻ, മോൾഡ് ആൻഡ് കാവിറ്റി കൺസെപ്റ്റ്, യൂട്ടിലിറ്റികൾ, ലേഔട്ട്, ഡൗൺസ്ട്രീം ഉപകരണങ്ങൾ എന്നിവ നൽകുക.