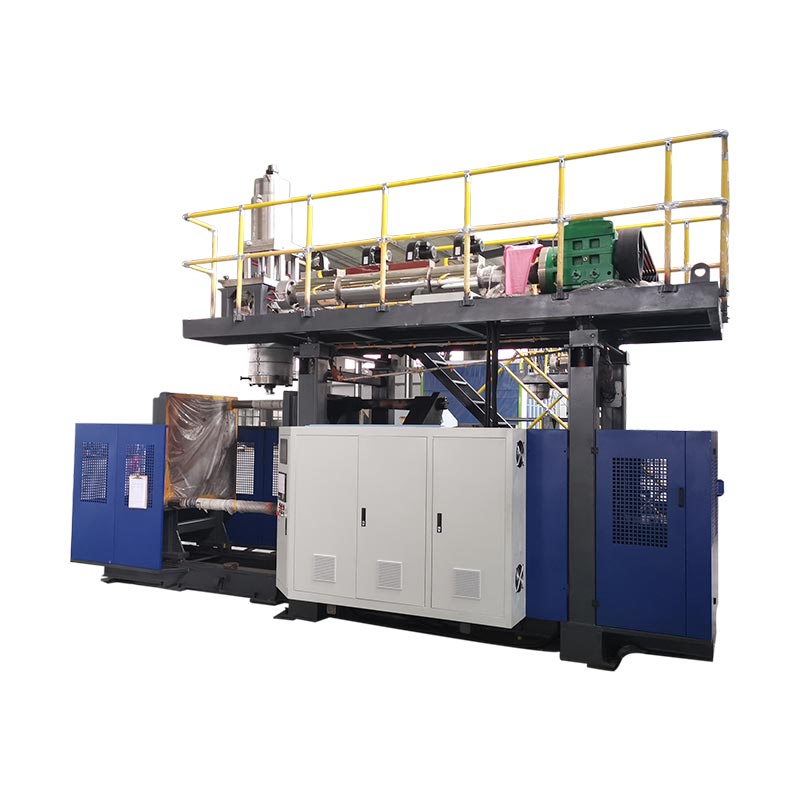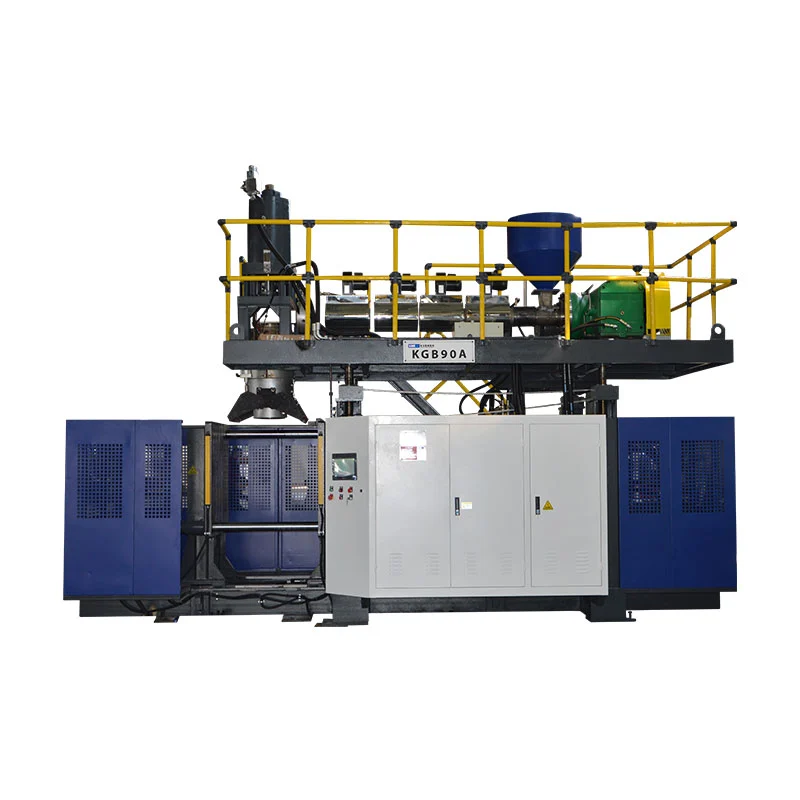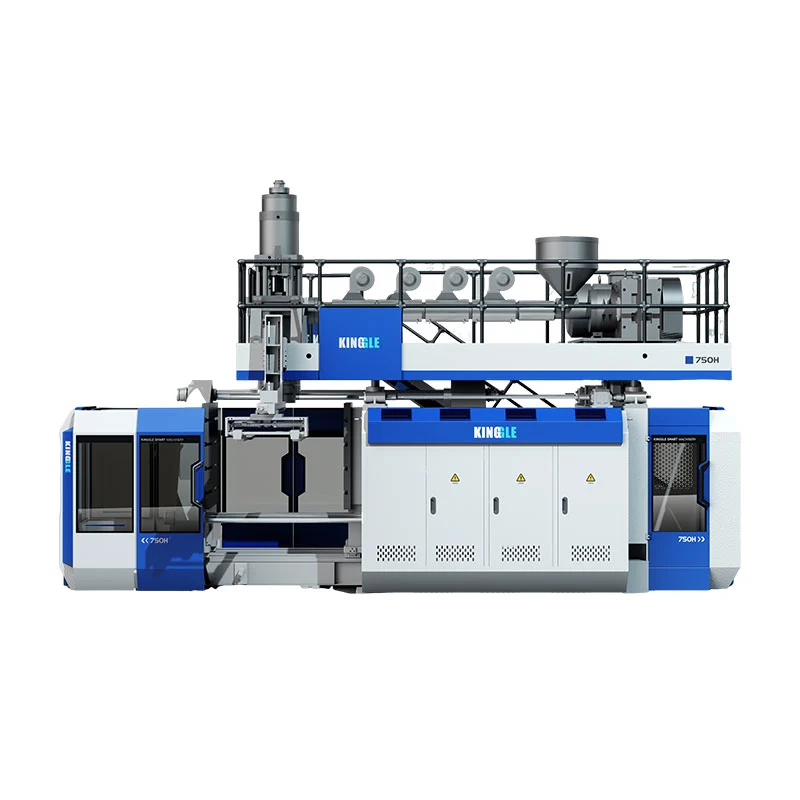
ഒരു 1000L IBC ബ്ലോ മോൾഡിംഗ് മെഷീൻ പ്ലാസ്റ്റിക് അകത്തെ പാത്രം ഉണ്ടാക്കുന്നു. ഇത് സമ്പൂർണ്ണ ഐബിസിയെ സ്വയം തെളിയിക്കുന്നില്ല. അംഗീകൃത അകത്തെ കുപ്പി, കേജ്, പാലറ്റ്, ക്ലോസറുകൾ, മെറ്റീരിയൽ സിസ്റ്റം, പൂപ്പൽ, ഡൗൺസ്ട്രീം അസംബ്ലി, ആവശ്യമായ പാക്കേജ് ടെസ്റ്റുകൾ എന്നിവയ്ക്കെതിരെ മെഷീൻ തിരഞ്ഞെടുത്ത് സ്വീകരിക്കുക.
വലിയ കപ്പാസിറ്റി ഒരു IBC പ്രോജക്റ്റിനെ മെഷീൻ-സൈസിംഗ് വ്യായാമം പോലെയാക്കുന്നു. ബുദ്ധിമുട്ടുള്ള ജോലി ഇൻ്റർഫേസുകളിൽ ഇരിക്കുന്നു. മുകളിലെ ഓപ്പണിംഗ് ക്ലോഷർ പാലിക്കണം. താഴെയുള്ള ഔട്ട്ലെറ്റ് വാൽവ്, കേജ് ആക്സസ് എന്നിവ പാലിക്കണം. രൂപപ്പെടുത്തിയ ശരീരം പാലറ്റിൽ ശരിയായി ഇരിക്കണം. കേടുവരുത്തുന്ന സമ്പർക്കം സൃഷ്ടിക്കാതെ കൂട്ടിൽ അകത്തെ പാത്രത്തെ സംരക്ഷിക്കണം.
ഈ ഗൈഡ് ആ ഇൻ്റർഫേസുകളെ മെഷീൻ ഇൻപുട്ടുകളിലേക്കും ഫാക്ടറി ടെസ്റ്റ് തെളിവുകളിലേക്കും മാറ്റുന്നു. ഇത് പ്രസിദ്ധീകരിച്ച ഉപകരണ റഫറൻസായി കിംഗിളിൻ്റെ നിലവിലെ 1000L IBC പ്ലാറ്റ്ഫോം ഉപയോഗിക്കുന്നു.

ഉൽപ്പന്നം ഒരു അസംബിൾഡ് സിസ്റ്റമാണ്
അകത്തെ കുപ്പി കേജ്, പാലറ്റ്, വാൽവ്, ഫില്ലിംഗ് കണക്ഷൻ എന്നിവയ്ക്ക് അനുയോജ്യമാണ്.
തല, പാരിസൺ പ്രൊഫൈൽ, പൂപ്പൽ, തണുപ്പിക്കൽ എന്നിവ അംഗീകൃത മതിൽ മാപ്പ് ഉണ്ടാക്കുന്നു.
ടേക്ക്-ഔട്ട്, ട്രിമ്മിംഗ്, അസംബ്ലി, ടെസ്റ്റിംഗ് എന്നിവ ആവശ്യമായ അംഗീകൃത ഔട്ട്പുട്ട് നിലനിർത്തുന്നു.
ട്രയൽ ഓരോ അംഗീകൃത യൂണിറ്റിനെയും മെറ്റീരിയൽ, ക്രമീകരണങ്ങൾ, അളവുകൾ, പരിശോധന ഫലങ്ങൾ എന്നിവയുമായി ബന്ധിപ്പിക്കുന്നു.
KGB1000L-IBC, അതിൻ്റെ സ്പെസിഫിക്കേഷൻ ടേബിൾ ഉപയോഗിക്കുമ്പോൾKGS1000L-IBC. ഡ്രൈ-സൈക്കിൾ വരിയും പ്രദർശിപ്പിക്കുന്നു150 എൽ, ഇത് ഉപയോഗയോഗ്യമായ നിരക്കല്ല. തത്സമയ പേജും ഉദ്ധരണിയും ഒരു സ്ഥിരീകരിച്ച മോഡൽ കോഡും ഔട്ട്പുട്ട് യൂണിറ്റും ഉപയോഗിക്കുന്നതുവരെ ഈ ലേഖനം ഉപകരണങ്ങളെ Kinggle 1000L IBC പ്ലാറ്റ്ഫോം എന്ന് വിളിക്കുന്നു.1000L IBC ബ്ലോ മോൾഡിംഗ് മെഷീൻ എന്താണ് വിതരണം ചെയ്യുന്നതെന്ന് നിർവചിക്കുക
ബ്ലോ മോൾഡിംഗ് മെഷീൻ പ്ലാസ്റ്റിക് ബോഡി ഉണ്ടാക്കുന്നു. IBC ടെർമിനോളജിയിൽ, ആ ശരീരത്തെ പലപ്പോഴും അകത്തെ കുപ്പി, അകത്തെ കണ്ടെയ്നർ, ലൈനർ അല്ലെങ്കിൽ ഇൻറർ റെസെപ്റ്റാക്കിൾ എന്ന് വിളിക്കുന്നു. മാർക്കറ്റ് അനുസരിച്ച് തിരയൽ ഭാഷ വ്യത്യാസപ്പെടുന്നു. സാങ്കേതിക ഉടമ്പടി ഒരു നിയന്ത്രിത പദം ഉപയോഗിക്കണം.
ഒരു സമ്പൂർണ്ണ സംയോജിത ഐബിസിയിൽ രൂപപ്പെടുത്തിയ ശരീരത്തേക്കാൾ കൂടുതൽ അടങ്ങിയിരിക്കുന്നു. ബാഹ്യ ഘടനയിൽ ഒരു ലോഹ കൂട്ടും ഒരു പാലറ്റും ഉൾപ്പെടാം. ക്ലോസറുകൾ, ഗാസ്കറ്റുകൾ, താഴെയുള്ള ഡിസ്ചാർജ് വാൽവ്, ലേബലുകൾ, തിരിച്ചറിയൽ അടയാളങ്ങൾ എന്നിവ പാക്കേജ് പൂർത്തിയാക്കുന്നു. അസംബ്ലി ഉപകരണങ്ങളും ടെസ്റ്റ് സ്റ്റേഷനുകളും മോൾഡിംഗ് സെല്ലിന് പുറത്ത് ഇരിക്കാം.
വേർതിരിവിന് ഒരു പ്രായോഗിക ഫലമുണ്ട്. മെഷീൻ വിതരണക്കാരന് മോൾഡിംഗ് പ്രക്രിയയും അംഗീകരിച്ച ട്രയലിൽ ഉൾപ്പെടുത്തിയിരിക്കുന്ന അളവുകളും തെളിയിക്കാനാകും. വിതരണം ചെയ്ത എല്ലാ ഘടകങ്ങളും ഒരുമിച്ച് പ്രവർത്തിക്കുന്നുണ്ടെന്ന് സമ്പൂർണ്ണ IBC ഉടമ തെളിയിക്കണം. കേജ്, പെല്ലറ്റ് അല്ലെങ്കിൽ വാൽവ് മറ്റൊരു വിതരണക്കാരനിൽ നിന്നാണ് വരുന്നതെങ്കിൽ, വാങ്ങുന്നയാൾക്ക് കമ്പനികളിലുടനീളം ഇൻ്റർഫേസ് നിയന്ത്രണം ആവശ്യമാണ്.
നിലവിലെ യുണൈറ്റഡ് സ്റ്റേറ്റ്സ് നിയമങ്ങൾ വ്യക്തമായ ഒരു ഉദാഹരണം നൽകുന്നു.49 CFR 178.707ഒരു സംയോജിത ഐബിസിയെ പ്ലാസ്റ്റിക് അകത്തെ പാത്രം ഉൾക്കൊള്ളുന്ന കർക്കശമായ ബാഹ്യ പാക്കേജിംഗ് എന്ന് വിവരിക്കുന്നു. അകത്തെ പാത്രവും ബാഹ്യ പാക്കേജിംഗും ഒരു അവിഭാജ്യ പാക്കേജായി മാറുന്നു. ബാഹ്യ പാക്കേജിംഗ് ഇല്ലാതെ അകത്തെ പാത്രം അതിൻ്റെ കണ്ടെയ്ൻമെൻ്റ് പ്രവർത്തനം നടത്താൻ ഉദ്ദേശിച്ചുള്ളതല്ലെന്നും ഇത് പറയുന്നു.
ആ നിയമം മാർക്കറ്റ്-നിർദ്ദിഷ്ടമാണ്, എന്നാൽ എഞ്ചിനീയറിംഗ് പാഠം നന്നായി സഞ്ചരിക്കുന്നു. വാണിജ്യ ഉൽപ്പന്നം അസംബിൾ ചെയ്ത IBC ആണെങ്കിൽ അകത്തെ കുപ്പി ഒറ്റപ്പെട്ട നിലയിൽ സ്വീകരിക്കരുത്. പ്രൊഡക്ഷൻ കേജ്, പാലറ്റ്, ടോപ്പ് ക്ലോഷർ, വാൽവ്, ഗാസ്കറ്റുകൾ എന്നിവ യോഗ്യതാ പ്ലാനിലേക്ക് കൊണ്ടുവരിക.
ഉദ്ധരണിയിൽ മെഷീൻ-വിതരണക്കാരൻ്റെ അതിർത്തി പ്രസ്താവിക്കണം. വിതരണം ചെയ്ത മോൾഡ്, റോബോട്ട്, ഡിഫ്ലാഷിംഗ്, ലീക്ക് ടെസ്റ്റർ, കൺവെയറുകൾ, അസംബ്ലി ടൂളിംഗ് എന്നിവയ്ക്ക് പേര് നൽകുക. വാങ്ങുന്നയാൾ നൽകിയ എല്ലാ ഘടകങ്ങളും സേവനങ്ങളും അടയാളപ്പെടുത്തുക. "സ്റ്റാൻഡേർഡ് ആക്സസറികളുടെ" ഒരു നീണ്ട ലിസ്റ്റിനേക്കാൾ ഒരു നിറമുള്ള അതിർത്തി ഡ്രോയിംഗ് കൂടുതൽ ഉപയോഗപ്രദമാണ്.
ഒരു ഡ്രോയിംഗിൽ അകത്തെ കുപ്പി, കൂട്ടിൽ, പാലറ്റ്, വാൽവ് എന്നിവ നിയന്ത്രിക്കുക
അകത്തെ കുപ്പി ഡ്രോയിംഗ് അതിൻ്റെ ബാഹ്യ അളവുകളിൽ നിർത്തരുത്. കുപ്പി ഐബിസിയുടെ ബാക്കി ഭാഗങ്ങളെ എങ്ങനെ കണ്ടുമുട്ടുന്നുവെന്ന് ഇത് കാണിക്കണം. അംഗീകൃത ഘടക ഡ്രോയിംഗുകളുടെ റഫറൻസുകളുള്ള ഒരു ഇൻ്റർഫേസ് കൺട്രോൾ ഡ്രോയിംഗ് നിർമ്മിക്കുക.
മുകളിൽ നിന്ന് ആരംഭിക്കുക. പൂരിപ്പിക്കൽ ഓപ്പണിംഗ്, ത്രെഡ് അല്ലെങ്കിൽ ക്ലോഷർ ഇൻ്റർഫേസ്, സീലിംഗ് ഫെയ്സ്, ക്യാപ് ക്ലിയറൻസ്, കേജ് ആക്സസ് എന്നിവ രേഖപ്പെടുത്തുക. കൂടുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ മുകളിലെ ഉപരിതല ഉയരം ചേർക്കുക. ഒരു അടച്ചുപൂട്ടലിന് അതിൻ്റേതായ ഗേജ് നേരിടാൻ കഴിയും, എന്നാൽ അകത്തെ കുപ്പി വളരെ ഉയർന്നതോ വളരെ താഴ്ന്നോ ഇരിക്കുമ്പോൾ ഇൻസ്റ്റാൾ ചെയ്യുന്നത് ബുദ്ധിമുട്ടാണ്.
താഴെയുള്ള ഔട്ട്ലെറ്റിലേക്ക് നീക്കുക. ഔട്ട്ലെറ്റ് സെൻ്റർലൈൻ, ആംഗിൾ, സപ്പോർട്ട്, വാൽവ് കണക്ഷൻ, ക്ലിയറൻസ് എന്നിവ കൂട്ടിലൂടെ കാണിക്കുക. പാലറ്റ് ബന്ധം ഉൾപ്പെടുത്തുക. തണുപ്പിക്കുമ്പോൾ ചൂടുള്ള കുപ്പിയുടെ ആകൃതി മാറിയേക്കാം, അതിനാൽ സമ്മതിച്ച കണ്ടീഷനിംഗ് കാലയളവിനുശേഷം ഇൻ്റർഫേസ് അളക്കുക.
കേജ് കോൺടാക്റ്റുകൾ മാപ്പ് ചെയ്യുക. കോർണർ റേഡി, പാനൽ സോണുകൾ, ഏതെങ്കിലും പ്രാദേശിക പിന്തുണ എന്നിവ അടയാളപ്പെടുത്തുക. പൂരിപ്പിച്ച യൂണിറ്റ് കൈകാര്യം ചെയ്യുമ്പോഴോ അടുക്കിവെക്കുമ്പോഴോ കോൺടാക്റ്റ് മാറിയേക്കാം. ഡിസൈൻ പ്രതീക്ഷിക്കുന്നിടത്ത് അകത്തെ കുപ്പി ഇരിക്കണം. പിന്തുണയ്ക്കായി അത് ആകസ്മികമായ ഒരു വീക്കത്തെ ആശ്രയിക്കരുത്.
| ഇൻ്റർഫേസ് | നിയന്ത്രിത തെളിവുകൾ | യന്ത്രം അല്ലെങ്കിൽ പൂപ്പൽ തീരുമാനം |
|---|---|---|
| ടോപ്പ് ഓപ്പണിംഗും ക്ലോഷറും | ഡ്രോയിംഗ് പൂർത്തിയാക്കുക, മുഖം അടയ്ക്കുക, ഗേജ്, ക്യാപ് ക്ലിയറൻസ് | നെക്ക് ടൂളിംഗ്, ബ്ലോ അറേഞ്ച്മെൻ്റ്, കൂളിംഗ്, ട്രിം |
| താഴെയുള്ള ഔട്ട്ലെറ്റും വാൽവും | സെൻ്റർലൈൻ, ആംഗിൾ, സപ്പോർട്ട്, ഗാസ്കറ്റ്, കേജ് ആക്സസ് | മോൾഡ് ഇൻസേർട്ട്, ലോക്കൽ വാൾ പ്രൊഫൈൽ, കൂളിംഗ്, ഫിനിഷിംഗ് |
| പുറത്തെ കൂട് | ആന്തരിക എൻവലപ്പ്, റെയിൽ ലൊക്കേഷനുകൾ, കുപ്പി കോൺടാക്റ്റ് സോണുകൾ | കുപ്പി ജ്യാമിതി, മതിൽ മാപ്പ്, റിലീസ് അവസ്ഥ |
| പലക അല്ലെങ്കിൽ അടിസ്ഥാനം | ലൊക്കേറ്റർ ജ്യാമിതി, പിന്തുണാ ഉപരിതലവും ഹാൻഡിലിംഗ് ക്ലിയറൻസും | അടിസ്ഥാന പൂപ്പൽ ആകൃതി, ടേക്ക്-ഔട്ട് സപ്പോർട്ട്, പോസ്റ്റ്-കൂളിംഗ് ഫിക്ചർ |
| ലേബൽ, അടയാളപ്പെടുത്തൽ ഏരിയകൾ | പരന്നത, സ്ഥാനം, ആവശ്യമായ തിരിച്ചറിയൽ | പൂപ്പൽ ഉപരിതലം, മതിൽ പ്രൊഫൈൽ, ഡൗൺസ്ട്രീം കൈകാര്യം ചെയ്യൽ |
ഓരോ ഇൻ്റർഫേസിനും നമ്പർ നൽകുക. മോൾഡ് ഡ്രോയിംഗ്, ഇൻസ്പെക്ഷൻ പ്ലാൻ, ഫാക്ടറി ട്രയൽ റിപ്പോർട്ട് എന്നിവയിൽ ഒരേ നമ്പറുകൾ ഉപയോഗിക്കുക. ഒരു ഡയമൻഷൻ പരാജയപ്പെടുമ്പോൾ, ഏത് ഡ്രോയിംഗ് നിയന്ത്രണമാണ് എന്നതിനെ കുറിച്ച് തർക്കിക്കാതെ ടീമിന് അത് ടൂളിംഗ്, കൂളിംഗ്, നീക്കം അല്ലെങ്കിൽ അസംബ്ലി എന്നിവയിൽ കണ്ടെത്താനാകും.
കിംഗിളിൻ്റെവിൽപ്പന പ്രക്രിയഉൽപ്പന്ന ഫോട്ടോകൾ, ഡ്രോയിംഗുകൾ, ഭാരം, വലിപ്പം, മെറ്റീരിയൽ, കനം, ഔട്ട്പുട്ട്, രാസ പ്രതിരോധം എന്നിവ ആവശ്യപ്പെടുന്നു. ഒരു IBC പ്രോജക്റ്റിനായി, ആ പാക്കേജിലേക്ക് കേജ്, പാലറ്റ്, വാൽവ്, ക്ലോഷർ ഡ്രോയിംഗുകൾ എന്നിവ ചേർക്കുക.
പ്രസിദ്ധീകരിച്ച 1000L മെഷീൻ എൻവലപ്പ് കൂടുതൽ വായിക്കാതെ വായിക്കുക
കിംഗിളിൻ്റെ1000L IBC ഉൽപ്പന്ന പേജ്താരതമ്യ എൻവലപ്പ് നൽകുന്നു. 1000 എൽ പരമാവധി കണ്ടെയ്നർ ക്ലാസ്, 55 ടി മെഷീൻ, 9.5 ബൈ 5.1 ബൈ 6.5 മീറ്റർ മെഷീൻ വലുപ്പം എന്നിവ ഇതിൽ പട്ടികപ്പെടുത്തുന്നു. അന്തിമ ലേഔട്ടിന് ഇപ്പോഴും ആക്സസ്, മെയിൻ്റനൻസ്, ഓക്സിലറി സ്പേസ് എന്നിവ ആവശ്യമാണ്.
പബ്ലിക് ക്ലാമ്പിംഗ് ടേബിളിൽ 1000 കെഎൻ, 1800 ബൈ 1600 എംഎം പ്ലേറ്റൻ, പരമാവധി മോൾഡ് സൈസ് 1600 ബൈ 1500 എംഎം. ഇത് 1200 മുതൽ 1400 മില്ലിമീറ്റർ വരെ പൂപ്പൽ കനം നൽകുന്നു. ഈ കണക്കുകൾ ആദ്യകാല പൂപ്പൽ-ഫിറ്റ് അവലോകനത്തെ പിന്തുണയ്ക്കുന്നു. അവർ പൂർണ്ണമായ പൂപ്പൽ അസംബ്ലി ഡ്രോയിംഗ് മാറ്റിസ്ഥാപിക്കുന്നില്ല.
എക്സ്ട്രൂഷൻ വിഭാഗം 32 എൽ/ഡി അനുപാതങ്ങളുള്ള രണ്ട് 100 എംഎം സ്ക്രൂകൾ പട്ടികപ്പെടുത്തുന്നു. പ്രസിദ്ധീകരിച്ച HDPE ഉരുകൽ ശേഷി ഒരു സ്ക്രൂവിന് 180 kg/h ആണ്. ഡൈ-ഹെഡ് വിഭാഗത്തിൽ 45 എൽ അക്യുമുലേറ്ററും 33 കിലോഗ്രാം പിഇ അക്യുമുലേറ്റർ-വെയ്റ്റ് റഫറൻസും ലിസ്റ്റ് ചെയ്യുന്നു.
| പ്രസിദ്ധീകരിച്ച ഇനം | വെബ്സൈറ്റ് മൂല്യം | ആവശ്യമായ പ്രോജക്റ്റ് പരിശോധന |
|---|---|---|
| കണ്ടെയ്നർ ക്ലാസ് | 1000 എൽ | അംഗീകൃത അകത്തെ കുപ്പി, ഗ്രോസ് ഷോട്ട്, പൂപ്പൽ, നീക്കം ചെയ്യൽ പാത |
| മെഷീൻ വലിപ്പവും ഭാരവും | 9.5 x 5.1 x 6.5 മീറ്റർ; 55 ടി | അന്തിമ GA ഡ്രോയിംഗ്, ഫൗണ്ടേഷൻ, ട്രാൻസ്പോർട്ട് സ്പ്ലിറ്റ്, ലിഫ്റ്റിംഗ് പ്ലാൻ |
| ക്ലാമ്പിംഗ് ശക്തി | 1000 കെ.എൻ | പ്രൊജക്റ്റഡ് ഏരിയ, ബ്ലോ പ്രഷർ, പിഞ്ച്-ഓഫ്, മാർജിൻ |
| പരമാവധി പൂപ്പൽ വലിപ്പം | 1600 x 1500 മി.മീ | പൂർണ്ണ പൂപ്പൽ, മനിഫോൾഡുകൾ, ഹോസുകൾ, ചലിക്കുന്ന ഭാഗങ്ങൾ, റോബോട്ട് ക്ലിയറൻസ് |
| പൂപ്പൽ കനം | 1200 മുതൽ 1400 മി.മീ | അടഞ്ഞ സ്റ്റാക്കും പ്ലാറ്റൻ ഇൻ്റർഫേസും |
| സ്ക്രൂകൾ | 100 എംഎം x 2; 32 എൽ/ഡി | ലെയർ ഘടന, റെസിൻ ഗ്രേഡുകൾ, യഥാർത്ഥ ഓർഡർ മെൽറ്റ് പാത്ത് |
| പ്രസിദ്ധീകരിച്ച HDPE ഉരുകൽ ശേഷി | 180 kg/h x 2 | അംഗീകൃത ഫോർമുലേഷൻ ഉപയോഗിച്ച് സ്ഥിരമായ വീണ്ടെടുക്കൽ |
| അക്യുമുലേറ്റർ റഫറൻസുകൾ | 45 എൽ; 33 കിലോ പി.ഇ | ഗ്രോസ് പാരിസൺ മാസ്, റിസർവ്, റെസിൻ അടിസ്ഥാനം, പ്രൊഫൈൽ |
| വായു ഊതുക | 0.8 MPa; 2 m³/മിനിറ്റ് | പീക്ക് ഫ്ലോ, റിസീവർ, വായുവിൻ്റെ ഗുണനിലവാരം, മെഷീനിലെ മർദ്ദം |
| തണുത്ത വെള്ളം | 0.3 MPa; 120 എൽ/മിനിറ്റ് | താപനില, ചൂട് ലോഡ്, ജലത്തിൻ്റെ ഗുണനിലവാരം, സർക്യൂട്ട് ബാലൻസ് |
| പവർ റഫറൻസ് പ്രസിദ്ധീകരിച്ചു | 110 മുതൽ 150 kW വരെ ശരാശരി | അളക്കൽ പരിധി, ഉൽപ്പന്നം, ക്രമീകരണങ്ങൾ, അംഗീകൃത ഔട്ട്പുട്ട് |
പേജിൻ്റെ ഡ്രൈ-സൈക്കിൾ വരി നിലവിൽ കാണിക്കുന്നു150 എൽ. ലിറ്റർ ഒരു സൈക്കിൾ നിരക്ക് അല്ല. ആ വരി മണിക്കൂറിൽ 150 കഷണങ്ങളായി അല്ലെങ്കിൽ മറ്റൊരു ഔട്ട്പുട്ട് ക്ലെയിം ആക്കരുത്. ഉദ്ധരണിയിൽ ഉദ്ദേശിച്ച നമ്പറും യൂണിറ്റും സ്ഥിരീകരിക്കാൻ കിംഗിളിനോട് ആവശ്യപ്പെടുക.
ഓരോ വരിയും ഒരു ഇടുങ്ങിയ ചോദ്യത്തിന് ഉത്തരം നൽകുന്നു. പരമാവധി പൂപ്പൽ വീതി റോബോട്ട് ക്ലിയറൻസ് തെളിയിക്കുന്നില്ല. ഒരു അക്യുമുലേറ്റർ പിണ്ഡം പൂർത്തിയായ അകത്തെ കുപ്പിയുടെ ഭാരം തെളിയിക്കുന്നില്ല. മെൽറ്റ് കപ്പാസിറ്റി ഫിഗർ അംഗീകൃത ഔട്ട്പുട്ടിന് തുല്യമല്ല. അംഗീകൃത ഉൽപ്പന്നവും ട്രയൽ പ്ലാനും വഴി വരികൾ ബന്ധിപ്പിക്കുക.
ബന്ധിപ്പിച്ച ലോഡ് ഷെഡ്യൂളിനും ആവശ്യപ്പെടുക. മോട്ടോർ, ഹീറ്റർ വരികൾ പ്രധാന ഘടകങ്ങളെ വിവരിക്കുന്നു, എന്നാൽ അവസാനമായി ഇൻസ്റ്റാൾ ചെയ്ത ലോഡിൽ നിയന്ത്രണങ്ങൾ, പമ്പുകൾ, റോബോട്ട്, മെറ്റീരിയൽ കൈകാര്യം ചെയ്യൽ, ഓർഡർ ചെയ്ത സഹായികൾ എന്നിവയും ഉൾപ്പെടാം.
അളന്ന മാസ് ബാലൻസിൽ നിന്ന് അക്യുമുലേറ്റർ തീരുമാനം നിർമ്മിക്കുക
പൂർത്തിയായ അകത്തെ കുപ്പി ഓരോ ഷോട്ടിൻ്റെയും ഭാഗം മാത്രമാണ്. പാരിസൺ ടോപ്പ് ഫ്ലാഷ്, ബോട്ടം ടെയിൽസ്, ഔട്ട്ലെറ്റ് ട്രിം, മറ്റ് പ്രോസസ് സ്ക്രാപ്പ് എന്നിവയും ഉണ്ടാക്കുന്നു. അക്യുമുലേറ്റർ അംഗീകൃത മെറ്റീരിയൽ അടിസ്ഥാനത്തിൽ മുഴുവൻ പാരിസണും വിതരണം ചെയ്യണം.
അറിയപ്പെടുന്ന പ്രൊഡക്ഷൻ സാമ്പിൾ നിലവിലുണ്ടെങ്കിൽ അത് തൂക്കിനോക്കുക. അടയ്ക്കൽ, വാൽവുകൾ, പ്രത്യേകം കൂട്ടിച്ചേർത്ത ഭാഗങ്ങൾ എന്നിവ നീക്കം ചെയ്യുക. തുടർന്ന് ഓരോ ട്രിം സ്ട്രീമും തൂക്കുക അല്ലെങ്കിൽ കണക്കാക്കുക. നിർദ്ദിഷ്ട മോൾഡും പിഞ്ച് ഡിസൈനുമായി എസ്റ്റിമേറ്റ് ബന്ധിപ്പിച്ച് സൂക്ഷിക്കുക.
പൂർത്തിയായ അകത്തെ പാത്രം + മുകളിലെ ഫ്ലാഷ് + താഴെയുള്ള വാലുകൾ + ഔട്ട്ലെറ്റ് ട്രിം + മറ്റ് മോൾഡഡ് സ്ക്രാപ്പ്
പ്രസിദ്ധീകരിച്ച 33 കിലോഗ്രാം PE അക്യുമുലേറ്റർ-വെയ്റ്റ് റഫറൻസുമായി ഈ ഫലം താരതമ്യം ചെയ്യുക. പൂർത്തിയായ ഭാരം മാത്രം താരതമ്യം ചെയ്യരുത്. പദ്ധതിക്ക് പ്രവർത്തന കരുതലും ആവശ്യമാണ്. തിരഞ്ഞെടുത്ത റെസിൻ, നിറം, പാളി എന്നിവയുടെ ക്രമീകരണം ഉപയോഗപ്രദമായ പിണ്ഡത്തിൻ്റെ അടിസ്ഥാനം മാറ്റിയേക്കാം.
വോളിയം മറ്റൊരു ചെക്ക് സൃഷ്ടിക്കുന്നു. പേജിൽ 45 എൽ അക്യുമുലേറ്റർ ലിസ്റ്റ് ചെയ്യുന്നു. വോളിയവും പിണ്ഡവും തമ്മിലുള്ള ബന്ധം യഥാർത്ഥ ഉരുകിയേയും നിർമ്മാതാവിൻ്റെ നിർവചനത്തെയും ആശ്രയിച്ചിരിക്കുന്നു. വിതരണക്കാരൻ്റെ കണക്കുകൂട്ടൽ കൂടാതെ 45 L നേരിട്ട് ഫിനിഷ്ഡ്-പ്രൊഡക്റ്റ് ഭാരത്തിലേക്ക് പരിവർത്തനം ചെയ്യരുത്.
അക്യുമുലേറ്റർ ഡിസ്ചാർജ് സമയം പ്രാധാന്യമർഹിക്കുന്നു, കാരണം ഒരു നീണ്ട, കനത്ത പാരിസൺ തളർന്നേക്കാം. ഗുരുത്വാകർഷണം നിയന്ത്രണത്തിന് അതീതമായി മതിൽ വിതരണത്തിൽ മാറ്റം വരുത്തുന്നതിന് മുമ്പ് ഹെഡ് പ്രോഗ്രാം ചെയ്ത പാരിസൺ വിതരണം ചെയ്യണം. ട്രയൽ സമയത്ത് ഡിസ്ചാർജ് വിൻഡോ, മെൽറ്റ് അവസ്ഥ, ഡൈ-ഗാപ്പ് പ്രൊഫൈൽ എന്നിവ രേഖപ്പെടുത്തുക.
വീണ്ടെടുക്കലും പ്രധാനമാണ്. രണ്ട് എക്സ്ട്രൂഡറുകളും പ്രൊഡക്ഷൻ സൈക്കിളിനുള്ളിൽ അടുത്ത ഷോട്ട് തയ്യാറാക്കണം. കൂളിംഗ്, ഡൗൺസ്ട്രീം ജോലികൾ എന്നിവയുമായി അളന്ന വീണ്ടെടുക്കൽ സമയം താരതമ്യം ചെയ്യുക. അംഗീകൃത മെറ്റീരിയൽ സിസ്റ്റം സാവധാനം വീണ്ടെടുക്കുകയോ ഡൗൺസ്ട്രീം സെൽ ഇതിനകം നിറഞ്ഞിരിക്കുകയോ ചെയ്താൽ ഉയർന്ന കാറ്റലോഗ് മെൽറ്റ് റേറ്റ് സഹായിക്കില്ല.
കിങ്ഗിളിനൊപ്പം മാസ് റെക്കോർഡ് ഉപയോഗിക്കുകപാരിസൺ പ്രോഗ്രാമിംഗ് ഗൈഡ്. എത്ര മെറ്റീരിയൽ അച്ചിൽ പ്രവേശിച്ചുവെന്ന് മാസ് നിങ്ങളോട് പറയുന്നു. ആ മെറ്റീരിയൽ എവിടേക്കാണ് പോയതെന്ന് മതിൽ മാപ്പ് കാണിക്കുന്നു.
രണ്ട് എക്സ്ട്രൂഡറുകൾ ഓർഡർ ചെയ്യുന്നതിന് മുമ്പ് ഓരോ ലെയറിനും ഒരു രേഖാമൂലമുള്ള ജോലി നൽകുക
ഉൽപ്പന്ന പേജ് മൾട്ടി-ലെയർ പ്രൊഡക്ഷൻ വിവരിക്കുകയും രണ്ട് എക്സ്ട്രൂഡറുകൾ ലിസ്റ്റുചെയ്യുകയും ചെയ്യുന്നു. അത് ഒരു മൾട്ടി-സ്ട്രീം പ്ലാറ്റ്ഫോമിൻ്റെ തെളിവാണ്. ഇത് പൂർണ്ണമായ ലെയർ സ്പെസിഫിക്കേഷനല്ല.
ഓരോ ലെയറിൻ്റെയും പ്രവർത്തനം എഴുതുക. ഒരു ലെയർ നിയന്ത്രിത കോൺടാക്റ്റ് ഉപരിതലം നൽകിയേക്കാം. മറ്റൊരാൾക്ക് അംഗീകൃത ഇൻ-പ്രോസസ് റീഗ്രൈൻഡ് കൊണ്ടുപോകാം. നിറം അല്ലെങ്കിൽ UV സംരക്ഷണം ഒരു നിർവ്വചിച്ച സ്ട്രീമിൽ ഇരിക്കാം. കൃത്യമായ ഡിസൈൻ ഉൽപ്പന്നം, ഉള്ളടക്കം, മാർക്കറ്റ്, അംഗീകൃത ടെസ്റ്റ് പ്രോഗ്രാം എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
തുടർന്ന് അനുവദനീയമായ വസ്തുക്കൾ നിർവചിക്കുക. റെസിൻ ഗ്രേഡുകൾ, മാസ്റ്റർബാച്ച്, അഡിറ്റീവുകൾ, റീഗ്രൈൻഡ് ഉറവിടം എന്നിവയ്ക്ക് പേര് നൽകുക. ഒരേ നിർമ്മാണ പ്രക്രിയയിൽ നിന്ന് മാത്രമാണോ റീഗ്രൈൻഡ് വരുന്നതെന്ന് രേഖപ്പെടുത്തുക. നിയന്ത്രിത മെറ്റീരിയൽ സ്പെസിഫിക്കേഷന് പകരമായി "റീസൈക്കിൾഡ്" എന്ന വാക്ക് ഉപയോഗിക്കരുത്.
യുണൈറ്റഡ് സ്റ്റേറ്റ്സിൻ്റെ നിലവിലെ ആവശ്യകതകൾ ഇത് എന്തിനാണ് പ്രധാനമെന്ന് വ്യക്തമാക്കുന്നു. സെക്ഷൻ 178.707-ന് സംയോജിത ഐബിസി ഇൻറർ റെസെപ്റ്റിക്കലുകൾക്ക് അറിയപ്പെടുന്ന പ്ലാസ്റ്റിക് സ്പെസിഫിക്കേഷനുകൾ ആവശ്യമാണ്. പ്രസ്താവിച്ച വ്യവസ്ഥകൾക്കനുസരിച്ച് ഉൽപ്പാദന അവശിഷ്ടങ്ങൾ അനുവദിക്കുന്നതിനോ അതേ നിർമ്മാണ പ്രക്രിയയിൽ നിന്ന് റീഗ്രൈൻഡ് ചെയ്യുന്നതിനോ അനുവദിക്കുന്നില്ലെങ്കിൽ ഉപയോഗിച്ച മെറ്റീരിയലും ഇത് നിയന്ത്രിക്കുന്നു. മറ്റ് വിപണികൾ വ്യത്യസ്ത നിയമങ്ങൾ ബാധകമാക്കിയേക്കാം.
ലെയർ അനുപാതത്തിന് ഒരു ലക്ഷ്യവും പ്രവർത്തന ശ്രേണിയും ആവശ്യമാണ്. അനുപാതം എങ്ങനെ സജ്ജീകരിക്കുമെന്നും പരിശോധിക്കുമെന്നും വ്യക്തമാക്കുക. ഗ്രാവിമെട്രിക് ഫീഡ് റെക്കോർഡുകൾ, എക്സ്ട്രൂഡർ ഔട്ട്പുട്ട് പരിശോധനകൾ അല്ലെങ്കിൽ വിനാശകരമായ വിഭാഗം വിശകലനം എന്നിവ നിയന്ത്രണ പദ്ധതിയെ പിന്തുണച്ചേക്കാം. ഫാക്ടറി ട്രയലിന് മുമ്പ് രീതി തിരഞ്ഞെടുക്കുക.
ഹെഡ് ഡ്രോയിംഗ് മെൽറ്റ് പാത്ത് കാണിക്കണം. ഏത് എക്സ്ട്രൂഡറാണ് ഓരോ ലെയറിനും ഭക്ഷണം നൽകുന്നതെന്ന് തിരിച്ചറിയുക. ഖണ്ഡികകളുടെ എണ്ണവും ഓർഡറും രേഖപ്പെടുത്തുക. ശുദ്ധീകരണവും മെറ്റീരിയൽ-മാറ്റ നടപടിക്രമങ്ങളും ചേർക്കുക. പ്രോജക്റ്റ് സിംഗിൾ-ലെയർ, മൾട്ടി-ലെയർ ഉൽപ്പന്നങ്ങൾ പ്രവർത്തിപ്പിക്കുകയാണെങ്കിൽ, പരിവർത്തന നടപടിക്രമവും അതിൻ്റെ സ്വീകാര്യത പരിശോധനയും നിർവ്വചിക്കുക.
മെഷീൻ വിവരണം
രണ്ട് പ്രസിദ്ധീകരിച്ച 100 എംഎം സ്ക്രൂകളും ഒരു മൾട്ടി-ലെയർ പ്രസ്താവനയും പ്ലാറ്റ്ഫോം ദിശ കാണിക്കുന്നു. ഓർഡർ ചെയ്ത ലെയർ ഫംഗ്ഷനുകളോ അനുപാതങ്ങളോ അവർ നിർവ്വചിക്കുന്നില്ല.
പ്രോജക്റ്റ് സ്പെസിഫിക്കേഷൻ
ഒരു ലെയർ ഡയഗ്രം ഓരോ മെറ്റീരിയൽ സ്ട്രീം, ഫംഗ്ഷൻ, ടാർഗെറ്റ് അനുപാതം, അനുവദനീയമായ ശ്രേണി, സ്ഥിരീകരണ രീതി, മാറ്റം-നിയന്ത്രണ നിയമം എന്നിവയ്ക്ക് പേരിടുന്നു.
അംഗീകൃത ഫോർമുലയും ടെസ്റ്റ് തെളിവുകളും ഇല്ലാതെ മൾട്ടി-ലെയർ നിർമ്മാണത്തിൽ നിന്ന് കുറഞ്ഞ ചെലവ് അല്ലെങ്കിൽ ദീർഘായുസ്സ് വാഗ്ദാനം ചെയ്യരുത്. ആ ഫലങ്ങൾ തിരഞ്ഞെടുത്ത മെറ്റീരിയലുകൾ, വിതരണം, പൂർത്തിയായ ഐബിസി ഡിസൈൻ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
ഒരു മെക്കാനിക്കൽ സംവിധാനമായി പൂപ്പൽ, ക്ലാമ്പ്, പാരിസൺ പാത എന്നിവ പരിശോധിക്കുക
1000L പൂപ്പൽ ഒരു കാറ്റലോഗ് വീതിയിലും ഉയരത്തിലും കൂടുതൽ ഉൾക്കൊള്ളുന്നു. കൂളിംഗ് മാനിഫോൾഡുകൾ, ഹോസുകൾ, നെക്ക് ടൂളിംഗ്, ഔട്ട്ലെറ്റ് ഇൻസെർട്ടുകൾ, പിഞ്ച് ഏരിയകൾ, ലിഫ്റ്റിംഗ് പോയിൻ്റുകൾ, ചലിക്കുന്ന ഏതെങ്കിലും വിശദാംശങ്ങൾ എന്നിവ ഇതിൽ ഉൾപ്പെടുന്നു. റോബോട്ടിനും ചൂടുള്ള അകത്തെ കുപ്പിയ്ക്കും വ്യക്തമായ നീക്കം ചെയ്യാനുള്ള പാത ആവശ്യമാണ്.
പ്ലേറ്റൻ ഡ്രോയിംഗിൽ പൂർണ്ണമായ മോൾഡ് ഡ്രോയിംഗ് ഓവർലേ ചെയ്യുക. ടൈ റോഡുകൾ, ക്ലാമ്പിംഗ് സെൻ്റർലൈൻ, ബ്ലോ ഹാർഡ്വെയർ, സർവീസ് കണക്ഷനുകൾ എന്നിവ പരിശോധിക്കുക. അടച്ച കനവും തുറക്കുന്ന ക്രമവും അവലോകനം ചെയ്യുക. ഒരു പൂപ്പൽ പ്ലാറ്റനുകൾക്കിടയിൽ ഒതുങ്ങുകയും ഒരു ഹോസ് അല്ലെങ്കിൽ റോബോട്ട് ചലനത്തെ തടയുകയും ചെയ്യും.
ക്ലാമ്പ് തിരഞ്ഞെടുക്കൽ പ്രൊജക്റ്റഡ് ഏരിയയും വീശുന്ന മർദ്ദവും ഉപയോഗിക്കണം. പ്രസിദ്ധീകരിച്ച 1000 kN ഒരു മെഷീൻ പേജ് റഫറൻസാണ്. പ്രോജക്റ്റ് കണക്കുകൂട്ടാൻ ആവശ്യപ്പെടുക. പിഞ്ച്-ഓഫ് ഫോഴ്സുകളും പ്രസ്താവിച്ച മാർജിനും ഉൾപ്പെടുത്തുക. വലിയ ഫ്ലാറ്റ് പാനലുകൾക്ക് അകത്തെ കുപ്പി അതിൻ്റെ വോളിയത്തിന് ഭാരം കുറഞ്ഞതായിരിക്കുമ്പോൾ പോലും ആവശ്യപ്പെടുന്ന പ്രൊജക്റ്റഡ് ഏരിയ സൃഷ്ടിക്കാൻ കഴിയും.
പാരിസൺ പാതയ്ക്ക് തുല്യ ശ്രദ്ധ ആവശ്യമാണ്. ഡൈ സെൻ്റർലൈൻ, ഡിസ്ചാർജ് നീളം, മോൾഡ് ക്യാപ്ചർ, ക്ലോസിംഗ് സീക്വൻസ് എന്നിവ സ്ഥിരീകരിക്കുക. പിടിച്ചെടുക്കുന്നതിന് മുമ്പ് ഒരു നീണ്ട പാരിസണിന് സ്വിംഗ് ചെയ്യാനോ നീട്ടാനോ കഴിയും. പ്രൊഫൈൽ ഷോൾഡർ, കോണുകൾ, ഔട്ട്ലെറ്റ് സോൺ, ബേസ് എന്നിവ കണക്കിലെടുക്കണം.
പിഞ്ച് ഏരിയകൾക്ക് വെൽഡ് ചെയ്യാൻ ആവശ്യമായ മെറ്റീരിയൽ ആവശ്യമാണ്, എന്നിരുന്നാലും അധിക മെറ്റീരിയൽ ട്രിം, കൂളിംഗ് വർദ്ധിപ്പിക്കുന്നു. ഔട്ട്ലെറ്റ് ഉൾപ്പെടുത്തലിന് പ്രാദേശിക നിയന്ത്രണം ആവശ്യമാണ്. മുകളിലെ ഓപ്പണിംഗിന് അതിൻ്റെ അടയ്ക്കുന്നതിന് സ്ഥിരമായ ജ്യാമിതി ആവശ്യമാണ്. ഈ സവിശേഷതകൾ അക്കമിട്ട മതിൽ മാപ്പിൽ ഉൾപ്പെടുന്നു.
വെൻ്റിംഗും ഉപരിതല ഫിനിഷും പ്രകാശനത്തെയും രൂപത്തെയും ബാധിക്കുന്നു. കൂട്ടിൽ ചില പാനലുകൾ മറയ്ക്കാം, പക്ഷേ രൂപപ്പെടുത്തിയ തകരാർ പരിഹരിക്കാൻ അതിന് കഴിയില്ല. അസംബ്ലിക്ക് ശേഷം പ്രവർത്തനക്ഷമമായി തുടരുന്ന എല്ലാ കോൺടാക്റ്റുകളും ലേബൽ ഏരിയയും അവലോകനം ചെയ്യുക.
കിംഗിളിൻ്റെപൂപ്പൽ ഡിസൈൻ ഗൈഡ്കവറുകൾ ഫിറ്റ്, പിഞ്ച്-ഓഫ്, വെൻ്റിങ്, കൂളിംഗ്. ഒരു ജനറിക് മോൾഡ് ചെക്ക്ലിസ്റ്റായിട്ടല്ല, അവസാന അസംബ്ലി ഡ്രോയിംഗിനൊപ്പം ഇത് ഉപയോഗിക്കുക.
മെഷീൻ വിതരണക്കാരൻ, മോൾഡ് ബിൽഡർ, കേജ് വിതരണക്കാരൻ, IBC ഉടമ എന്നിവർ ഇൻ്റർഫേസുകളിൽ സമ്മതിച്ചതിന് ശേഷം മാത്രം പൂപ്പലിന് അംഗീകാരം നൽകുക. ഓരോ അംഗീകൃത ഡ്രോയിംഗ് റിവിഷനും വാങ്ങൽ ഫയലിൽ രേഖപ്പെടുത്തുക.
തണുപ്പിക്കൽ, നീക്കം ചെയ്യൽ, കണ്ടീഷനിംഗ് എന്നിവയിലൂടെ IBC ജ്യാമിതി സംരക്ഷിക്കുക
പൂപ്പൽ തുറന്നതിനുശേഷം വലിയ പ്രതലങ്ങൾ നീങ്ങുന്നത് തുടരുന്നു. അകത്തെ കുപ്പി പുറത്തുവിടുമ്പോൾ സ്വീകാര്യമായി തോന്നിയേക്കാം, അത് തണുപ്പിക്കുമ്പോൾ ഒഴുകുന്നു. ആ ചലനത്തിന് ക്ലോഷർ ഉയരം, വാൽവ് സ്ഥാനം അല്ലെങ്കിൽ കേജ് കോൺടാക്റ്റ് എന്നിവ മാറ്റാൻ കഴിയും.
തെർമൽ സോണുകൾക്ക് ചുറ്റുമുള്ള കൂളിംഗ് സർക്യൂട്ടുകൾ രൂപകൽപ്പന ചെയ്യുക. തോളുകൾ, കോണുകൾ, കഴുത്തുകൾ, ഔട്ട്ലെറ്റ് ഇൻസെർട്ടുകൾ, അടിസ്ഥാന പിന്തുണ എന്നിവയ്ക്ക് വ്യത്യസ്തമായ ഒഴുക്ക് ആവശ്യമായി വന്നേക്കാം. മോൾഡ് ഡ്രോയിംഗിലെ ഓരോ സർക്യൂട്ടിനും പേര് നൽകുക. ടാർഗെറ്റ് ഇൻലെറ്റ് താപനിലയും ഒഴുക്കും ചേർക്കുക. ഒരൊറ്റ പ്രഷർ റീഡിംഗിന് ബാലൻസ്ഡ് കൂളിംഗ് തെളിയിക്കാൻ കഴിയില്ല.
ട്രയൽ സമയത്ത് സപ്ലൈ, റിട്ടേൺ അവസ്ഥകൾ അളക്കുക. സിസ്റ്റം അനുവദിക്കുന്ന ഓരോ സർക്യൂട്ടിലെയും ഒഴുക്ക് പരിശോധിക്കുക. സമ്മതിച്ച സ്ഥലങ്ങളിൽ പൂപ്പൽ താപനില രേഖപ്പെടുത്തുക. ഒരു സോൺ ചൂടായി തുടരുകയാണെങ്കിൽ, സർക്യൂട്ട് അന്വേഷിക്കാതെ മുഴുവൻ സൈക്കിളും നീട്ടി അത് മറയ്ക്കരുത്.
ടേക്ക്-ഔട്ട് സപ്പോർട്ട് തണുപ്പിൻ്റെ ഭാഗമാണ്. റോബോട്ട് എവിടെയാണ് പിടിക്കുന്നതെന്നും കുപ്പി എവിടെയാണ് പതിക്കുന്നതെന്നും നിർവചിക്കുക. ഒരു ഇടുങ്ങിയ ഗ്രിപ്പർ അല്ലെങ്കിൽ കൺവെയർ റെയിലിന് കീഴിൽ ഒരു ചൂടുള്ള പാനൽ രൂപഭേദം വരുത്താം. താഴെയുള്ള ഔട്ട്ലെറ്റ് ആഘാതം ഒഴിവാക്കണം. ഭാഗം കൈകാര്യം ചെയ്യാനുള്ള ശക്തിയിൽ എത്തുമ്പോൾ അടിസ്ഥാനം പിന്തുണയ്ക്കണം.
ഡൈമൻഷണൽ പരിശോധനകൾക്ക് മുമ്പ് ഒരു കണ്ടീഷനിംഗ് സമയം സജ്ജമാക്കുക. ആംബിയൻ്റ് അവസ്ഥ പ്രാധാന്യമുള്ളപ്പോൾ പ്രസ്താവിക്കുക. ട്രയൽ സാമ്പിളുകൾക്കും ഉൽപ്പാദന പരിശോധനയ്ക്കും ഒരേ സമയം ഉപയോഗിക്കുക. ഒരു കുപ്പി ചൂടും മറ്റൊരു തണുപ്പും അളക്കുന്നത് പ്രോസസ്സ് ഡ്രിഫ്റ്റ് പോലെ തോന്നിക്കുന്ന ശബ്ദം സൃഷ്ടിക്കുന്നു.
ഉൽപ്പന്ന പേജ് 0.3 MPa, 120 L/min എന്നിവ കൂളിംഗ്-വാട്ടർ റഫറൻസുകളായി പട്ടികപ്പെടുത്തുന്നു. ഈ കണക്കുകൾ കണക്ഷൻ ആസൂത്രണം ചെയ്യാൻ സഹായിക്കുന്നു. അവർ ജലത്തിൻ്റെ താപനിലയോ മൊത്തം ചൂട്-നീക്കം ചെയ്യാനുള്ള ശേഷിയോ വ്യക്തമാക്കുന്നില്ല. യന്ത്രവും പൂപ്പൽ ഹീറ്റ് ലോഡുകളും ആവശ്യപ്പെടുക.
ഗുണനിലവാരത്തിനെതിരായ തണുപ്പിക്കൽ സമയം ട്രാക്കുചെയ്യുക. കിംഗിളിൻ്റെസൈക്കിൾ-ടൈം ഗൈഡ്തണുപ്പിക്കൽ, വീണ്ടെടുക്കൽ, കൈകാര്യം ചെയ്യൽ എന്നിവ വേർതിരിക്കുന്നു. ഡൈമൻഷണൽ, ഫങ്ഷണൽ പ്ലാൻ പാലിക്കുന്ന ഏറ്റവും കുറഞ്ഞ സ്ഥിരതയുള്ള സൈക്കിളാണ് ഉപയോഗപ്രദമായ ലക്ഷ്യം.
പ്രൊഡക്ഷൻ കേജ്, പെല്ലറ്റ്, വാൽവ് ഭാഗങ്ങൾ എന്നിവയ്ക്കെതിരെ വാർത്തെടുത്ത കുപ്പി തെളിയിക്കുക
യോഗ്യതാ സമയത്ത് ഉൽപ്പാദന-ഉദ്ദേശ്യ ഘടകങ്ങൾ ഉപയോഗിക്കുക. പ്രോട്ടോടൈപ്പ് കൂടുകൾക്കോ കൈകൊണ്ട് പരിഷ്കരിച്ച പലകകൾക്കോ ഇൻ്റർഫേസ് പിശകുകൾ മറയ്ക്കാൻ കഴിയും. ഓരോ അസംബ്ലി ഘടകത്തിനും വിതരണക്കാരൻ, ഭാഗം നമ്പർ, പുനരവലോകനം എന്നിവ രേഖപ്പെടുത്തുക.
ഡ്രൈ ഫിറ്റ് ഉപയോഗിച്ച് ആരംഭിക്കുക. കണ്ടീഷൻ ചെയ്ത അകത്തെ കുപ്പി കൂട്ടിലും പാലറ്റിലും വയ്ക്കുക. ലൊക്കേറ്റർ കോൺടാക്റ്റ്, പാനൽ ക്ലിയറൻസ്, ടോപ്പ് ഓപ്പണിംഗ് ആക്സസ്, ഔട്ട്ലെറ്റ് സ്ഥാനം എന്നിവ പരിശോധിക്കുക. നിർവചിച്ച ടൂളുകളും ബാധകമായ ടോർക്ക് രീതിയും ഉപയോഗിച്ച് വാൽവും ടോപ്പ് ക്ലോഷറും ഇൻസ്റ്റാൾ ചെയ്യുക.
ഇൻ്റർഫേസുകളിൽ അസംബിൾ ചെയ്ത യൂണിറ്റ് അളക്കുക. രൂപപ്പെടുത്തിയ എല്ലാ അളവുകളും ആവർത്തിക്കരുത്. പൂരിപ്പിക്കൽ, ഡിസ്ചാർജ്, കൈകാര്യം ചെയ്യൽ, സ്റ്റാക്കിംഗ്, ടെസ്റ്റ് തയ്യാറാക്കൽ എന്നിവ നിയന്ത്രിക്കുന്ന കാര്യങ്ങളിൽ ശ്രദ്ധ കേന്ദ്രീകരിക്കുക. ഓപ്പറേറ്റർ വിവേചനം കുറയ്ക്കുന്നിടത്ത് ഗോ അല്ലെങ്കിൽ നോ-ഗോ ഗേജുകൾ ഉപയോഗിക്കുക.
കൈകാര്യം ചെയ്ത ശേഷം കോൺടാക്റ്റ് പരിശോധിക്കുക. അംഗീകൃത രീതി ഉപയോഗിച്ച് യൂണിറ്റ് ഉയർത്തുകയോ നീക്കുകയോ ചെയ്യുക. പുതിയ മാർക്കുകൾ, പ്രാദേശിക പ്രഷർ പോയിൻ്റുകൾ അല്ലെങ്കിൽ ചലനങ്ങൾ എന്നിവയ്ക്കായി നോക്കുക. അകത്തെ കുപ്പിയും കൂട്ടും ഡിസൈൻ ഉദ്ദേശിക്കുന്നതുപോലെ പ്രവർത്തിക്കണം, നിശ്ചലമായിരിക്കുമ്പോൾ മാത്രം അനുയോജ്യമല്ല.
| അസംബ്ലി പരിശോധന | എന്താണ് രേഖപ്പെടുത്തേണ്ടത് | സാധ്യമായ പ്രോസസ്സ് കണക്ഷൻ |
|---|---|---|
| കൂട്ടിൽ ചേർക്കൽ | ക്ലിയറൻസ്, ഇടപെടൽ, ഓറിയൻ്റേഷൻ, ഇൻസേർഷൻ രീതി | ശരീരത്തിൻ്റെ അളവുകൾ, തണുപ്പിക്കൽ, പുറത്തെടുക്കുന്ന രൂപഭേദം |
| പാലറ്റ് ഇരിപ്പിടം | സപ്പോർട്ട് കോൺടാക്റ്റ്, റോക്കിംഗ്, ലൊക്കേറ്റർ ഫിറ്റ്, ഔട്ട്ലെറ്റ് ഉയരം | അടിസ്ഥാന ആകൃതി, തണുപ്പിക്കൽ പിന്തുണ, പൂപ്പൽ തിരുകൽ |
| ടോപ്പ് ക്ലോഷർ | ഗേജ് ഫലം, സീലിംഗ് മുഖവും ഇൻസ്റ്റാൾ ചെയ്ത ഉയരവും | നെക്ക് ടൂളിംഗ്, ട്രിം, ചുരുങ്ങൽ, കൈകാര്യം ചെയ്യൽ |
| താഴെയുള്ള വാൽവ് | സെൻ്റർലൈൻ, ആംഗിൾ, ഗാസ്കറ്റ് അവസ്ഥ, കേജ് ആക്സസ് | ഔട്ട്ലെറ്റ് ഇൻസേർട്ട്, മതിൽ വിതരണം, ഫിനിഷിംഗ് |
| പൂർത്തിയായ യൂണിറ്റ് | ഐഡൻ്റിഫിക്കേഷൻ, വിഷ്വൽ അവസ്ഥ, കണ്ടെത്താവുന്ന ഘടക പുനരവലോകനങ്ങൾ | അസംബ്ലി നിയന്ത്രണങ്ങളും അന്തിമ പരിശോധനയും |
ലീക്ക് പരിശോധനയ്ക്ക് അംഗീകൃത സജ്ജീകരണം ഉപയോഗിക്കണം. ഏത് ഘടകങ്ങളാണ് ഇൻസ്റ്റാൾ ചെയ്തതെന്ന് നിർവചിക്കുക, ടെസ്റ്റ് മീഡിയം, മർദ്ദം അല്ലെങ്കിൽ വാക്വം, സ്ഥിരത, ദൈർഘ്യം, റൂൾ നിരസിക്കുക. ഈ രീതി ബാധകമായ ഉൽപ്പന്ന പ്രോഗ്രാമുമായി പൊരുത്തപ്പെടണം. ഒരു ദ്രുത ഷോപ്പ്-ഫ്ലോർ പരിശോധന ഒരു ഔപചാരിക പരിശോധനയെ സ്വയമേവ മാറ്റിസ്ഥാപിക്കുന്നില്ല.
ഒരു അംഗീകൃത അസംബ്ലി അതിർത്തി മാതൃകയായി നിലനിർത്തുക. ഇൻ്റർഫേസുകളുടെ ഫോട്ടോ എടുക്കുക. മോൾഡഡ് റെസിപ്പി, മെറ്റീരിയൽ ലോട്ട്, കേജ് റിവിഷൻ, പാലറ്റ് റിവിഷൻ, വാൽവ്, ക്ലോഷർ ഡാറ്റ എന്നിവ സാമ്പിൾ റെക്കോർഡിനൊപ്പം സംഭരിക്കുക.
പൂർണ്ണമായ IBC ഡിസൈൻ-ടൈപ്പ് അംഗീകാരത്തിൽ നിന്ന് മെഷീൻ FAT വേർതിരിക്കുക
ഫാക്ടറി സ്വീകാര്യത പരിശോധന, സമ്മതിച്ച ഉൽപ്പന്നത്തിനും വ്യവസ്ഥകൾക്കും എതിരായി ഓർഡർ ചെയ്ത മോൾഡിംഗ് സെൽ തെളിയിക്കുന്നു. കൂട്ടിച്ചേർത്ത ഓരോ ഐബിസിക്കും പൂരിപ്പിക്കൽ പദാർത്ഥത്തിനും മാർക്കറ്റിനും ഇത് അംഗീകാരം നൽകുന്നില്ല.
ദിUNECE UN മോഡൽ റെഗുലേഷൻസ് Rev. 24നിലവിലെ 2025 ആഗോള റഫറൻസ് പ്രസിദ്ധീകരണമാണ്. അതിൻ്റെ അധ്യായം 6.5 IBC നിർമ്മാണത്തെയും പരിശോധനയെയും അഭിസംബോധന ചെയ്യുന്നു. ദേശീയ, മോഡൽ നിയമങ്ങൾ ഒരു നിർദ്ദിഷ്ട പതിപ്പ് സ്വീകരിക്കുകയോ ആവശ്യകതകൾ ചേർക്കുകയോ ചെയ്യാം. മൂല്യനിർണ്ണയ പ്ലാൻ മരവിപ്പിക്കുന്നതിന് മുമ്പ് ബാധകമായ അധികാരവും യോഗ്യതയുള്ള ടെസ്റ്റ് റൂട്ടും സ്ഥിരീകരിക്കുക.
ഓൺലൈനിൽ കാണുന്ന ഒരു തുള്ളി ഉയരത്തിൽ നിന്ന് ആരംഭിക്കരുത്. ഡിസൈൻ തരം, മെറ്റീരിയൽ, ഉദ്ദേശിച്ച ഉള്ളടക്കങ്ങൾ, പാക്കിംഗ് ഗ്രൂപ്പ്, തയ്യാറാക്കൽ, കണ്ടീഷനിംഗ്, ക്ലോഷറുകൾ, പൂർണ്ണമായ ടെസ്റ്റ് സീക്വൻസ് എന്നിവ പ്രോഗ്രാമിനെ ബാധിക്കുന്നു. യോഗ്യതയുള്ള അധികാരിയോ യോഗ്യതയുള്ള ലബോറട്ടറിയോ ആവശ്യമായ തെളിവുകൾ നിർവചിക്കേണ്ടതാണ്.
മെഷീൻ യോഗ്യത ഇപ്പോഴും ഉപയോഗപ്രദമായ അപ്സ്ട്രീം തെളിവുകൾ സൃഷ്ടിക്കണം. മെറ്റീരിയൽ സ്പെസിഫിക്കേഷനുകൾ, ലെയർ അറേഞ്ച്മെൻ്റ്, ഗ്രോസ് ആൻഡ് നെറ്റ് മാസ്, മതിൽ മാപ്പ്, അളവുകൾ, ചോർച്ച ഫലം, പാചകക്കുറിപ്പ്, ഘടക പുനരവലോകനങ്ങൾ എന്നിവ രേഖപ്പെടുത്തുക. പരിശോധിച്ച സ്ഥലത്ത് നിന്ന് സാമ്പിളുകൾ സൂക്ഷിക്കുക. ഈ വിവരം നിർമ്മാണ പ്രക്രിയയെ പിന്നീടുള്ള പാക്കേജ് ടെസ്റ്റിംഗിലേക്ക് ലിങ്ക് ചെയ്യാൻ സഹായിക്കുന്നു.
മൂന്ന് രേഖകൾ വേർതിരിക്കുക. മെഷീൻ FAT റിപ്പോർട്ട് ബിൽഡ്, പ്രോസസ് പ്രകടനം എന്നിവ ഉൾക്കൊള്ളുന്നു. അസംബ്ലി യോഗ്യതാ റിപ്പോർട്ടിൽ കേജ്, പാലറ്റ്, വാൽവ്, ക്ലോഷർ ഫിറ്റ് എന്നിവ ഉൾപ്പെടുന്നു. റെഗുലേറ്ററി ടെസ്റ്റ് റിപ്പോർട്ട് ബാധകമായ ഡിസൈൻ തരം ഉൾക്കൊള്ളുന്നു. ഓരോ റിപ്പോർട്ടും അതിൻ്റെ വ്യാപ്തിയും പരിമിതികളും വ്യക്തമാക്കണം.
അനുമതിക്ക് ശേഷവും ഉൽപ്പാദന നിയന്ത്രണം തുടരും. അംഗീകൃത ഗുണനിലവാര സംവിധാനത്തിലൂടെ റെസിൻ, പിഗ്മെൻ്റ്, ഇൻഹിബിറ്റർ, റീഗ്രൈൻഡ്, ലെയർ റേഷ്യോ, മോൾഡ്, ക്ലോഷർ, വാൽവ്, കേജ്, പാലറ്റ് എന്നിവയിലെ മാറ്റങ്ങൾ നിയന്ത്രിക്കുക. ഒരു ചെറിയ മാറ്റം പരിശോധനയ്ക്ക് ഉപയോഗിക്കുന്ന അടിസ്ഥാനത്തെ ബാധിക്കും.
ഒരു ചെറിയ നിയന്ത്രിത പാക്കേജിംഗ് ലൈനിനായി, theKGB200L/LP കെമിക്കൽ ഡ്രം സെൽ ഗൈഡ്മെഷീൻ തെളിവുകളും പാക്കേജ് അംഗീകാരവും തമ്മിലുള്ള സമാന വ്യത്യാസം കാണിക്കുന്നു.
അവസാനം അംഗീകരിച്ച സെൽ ഗേറ്റിൽ ഔട്ട്പുട്ട് അളക്കുക
നിലവിലെ ഉൽപ്പന്ന പേജ് ഉപയോഗയോഗ്യമായ ഉൽപ്പാദന നിരക്ക് നൽകുന്നില്ല. അതിൻ്റെ ഡ്രൈ-സൈക്കിൾ വരി പ്രദർശിപ്പിക്കുന്നു150 എൽ, അതിനാൽ ഈ ലേഖനം ഓരോ മണിക്കൂറിലും കഷണങ്ങൾ അനുമാനിക്കുന്നില്ല. യഥാർത്ഥ അകത്തെ കുപ്പിയും പൂർണ്ണമായ സെല്ലും അടിസ്ഥാനമാക്കി പ്രോജക്റ്റിന് ഒരു അംഗീകൃത ഔട്ട്പുട്ട് ടാർഗെറ്റ് ആവശ്യമാണ്.
ആദ്യം ഔട്ട്പുട്ട് അതിർത്തി തിരഞ്ഞെടുക്കുക. മണിക്കൂറിൽ വാർത്തെടുത്ത അകത്തെ കുപ്പികൾ മോൾഡിംഗ് സെല്ലിനെ അളക്കുന്നു. ഒരു മണിക്കൂറിൽ അസംബിൾ ചെയ്തതും ചോർച്ച പരീക്ഷിച്ചതുമായ IBC-കൾ ഒരു വലിയ സംവിധാനത്തെ അളക്കുന്നു. രണ്ട് നമ്പറുകളും ഉപയോഗപ്രദമാകും, എന്നാൽ അവ ഒരു ലേബൽ പങ്കിടരുത്.
സമ്മതിച്ച മോൾഡിംഗ് പരിശോധന കടന്നുപോകുന്ന അകത്തെ കുപ്പികൾ ÷ നിരീക്ഷിച്ച മിനിറ്റ് x 60
യോജിച്ച അന്തിമ ഗേറ്റ് കടന്നുകൂടിയ യൂണിറ്റുകൾ ÷ നിരീക്ഷിച്ച മിനിറ്റ് x 60
എല്ലാ തുടക്കങ്ങളും നിരസിക്കുന്നതും നിർത്തുന്നതും എണ്ണുക. കാരണങ്ങൾ തരംതിരിക്കുക. എക്സ്ട്രൂഷൻ വീണ്ടെടുക്കൽ, കൂളിംഗ്, റോബോട്ട് കൈകാര്യം ചെയ്യൽ, ട്രിം, കേജ് ഇൻസേർഷൻ, വാൽവ് ഇൻസ്റ്റാളേഷൻ, ലീക്ക് ടെസ്റ്റിംഗ് എന്നിവയ്ക്ക് ഓരോന്നിനും സെൽ നിരക്ക് നിശ്ചയിക്കാനാകും. വേഗത കുറഞ്ഞ സ്ഥിരതയുള്ള ഗേറ്റ് പൂർത്തിയായ ഔട്ട്പുട്ട് നിർണ്ണയിക്കുന്നു.
മെറ്റീരിയൽ ഡിമാൻഡ് ഗ്രോസ് ഷോട്ട് മാസ്, മോൾഡിംഗ് ഇവൻ്റുകൾ ഉപയോഗിക്കണം. പൂർത്തിയായ അകത്തെ കുപ്പിയുടെ ഭാരം ട്രിം, സ്റ്റാർട്ടപ്പ് നഷ്ടങ്ങൾ നഷ്ടപ്പെടുത്തുന്നു. സ്വീകാര്യമായ ഒരു കുപ്പിയിലെ മൊത്തം കിലോഗ്രാം, അതുപോലെ മണിക്കൂറിൽ കഷണങ്ങൾ എന്നിവ റിപ്പോർട്ട് ചെയ്യുക.
ഊർജത്തിനും ഒരേ അതിർത്തി ആവശ്യമാണ്. പ്ലാറ്റ്ഫോമിൻ്റെ ശരാശരി പവർ റഫറൻസായി കിംഗിൾ 110 മുതൽ 150 kW വരെ പ്രസിദ്ധീകരിക്കുന്നു. ഇത് ഒരു ഐബിസിക്ക് kWh അല്ല. തിരഞ്ഞെടുത്ത മെഷർമെൻ്റ് പോയിൻ്റ്, ഉൽപ്പാദന നില, റൺ ദൈർഘ്യം, അംഗീകൃത എണ്ണം എന്നിവ രേഖപ്പെടുത്തുക. ദിഊർജ്ജ അളവ് ഗൈഡ്ആ വ്യത്യാസം വിശദീകരിക്കുന്നു.
വീണ്ടെടുക്കലും ഡൗൺസ്ട്രീം ക്യൂകളും തുറന്നുകാട്ടാൻ വേണ്ടത്ര ദൈർഘ്യമുള്ള ട്രയൽ ഉപയോഗിക്കുക. ഒരു ചെറിയ പൊട്ടിത്തെറിക്ക് മെഷീൻ്റെ ചലനം കാണിക്കാം, പക്ഷേ മെറ്റീരിയൽ ഡ്രിഫ്റ്റ്, കൂളിംഗ് അസന്തുലിതാവസ്ഥ അല്ലെങ്കിൽ കേജ് ശേഖരണം എന്നിവ നഷ്ടപ്പെടും.
ഉപയോഗപ്രദമായ ഒരു ഡാഷ്ബോർഡിൽ അംഗീകൃതമായ മോൾഡഡ് ബോട്ടിലുകൾ, അംഗീകൃത സമ്പൂർണ്ണ ഐബിസികൾ, ഫസ്റ്റ്-പാസ് യീൽഡ്, ഒരു അംഗീകൃത ബോട്ടിലിലെ മൊത്തം കിലോഗ്രാം, ട്രിം മാസ്, ശരാശരി സൈക്കിൾ, കണക്കാക്കിയ പ്രവർത്തനരഹിതമായ സമയം, അംഗീകൃത യൂണിറ്റിന് ഊർജ്ജം എന്നിവ ഉൾപ്പെടുന്നു. സ്വീകാര്യത പ്രോട്ടോക്കോളിലെ ഓരോ പദവും നിർവ്വചിക്കുക.
നിലവിലെ പൊതു ക്രമീകരണ ഡ്രോയിംഗിന് ചുറ്റുമുള്ള കെട്ടിടം ആസൂത്രണം ചെയ്യുക
55 ടി യന്ത്രത്തിന് തറ വിസ്തീർണ്ണത്തേക്കാൾ കൂടുതൽ ആവശ്യമാണ്. കെട്ടിടം ഇൻസ്റ്റാളേഷൻ, പരിപാലനം, മെറ്റീരിയൽ ചലനം, സുരക്ഷിതമായ പ്രവേശനം എന്നിവ പിന്തുണയ്ക്കണം. ഓർഡർ ചെയ്ത പുനരവലോകനത്തിനായുള്ള വിതരണക്കാരൻ്റെ നിലവിലെ പൊതു ക്രമീകരണ ഡ്രോയിംഗിൽ നിന്ന് ആരംഭിക്കുക.
പബ്ലിക് ടേബിളിൽ 9.5 ബൈ 5.1 ബൈ 6.5 മീറ്റർ മെഷീൻ ലിസ്റ്റ് ചെയ്യുന്നു. ഉൽപ്പന്ന പേജ് ഡ്രോയിംഗ് അതിൻ്റേതായ അളവുകൾ പ്രദർശിപ്പിക്കുന്നു. ഉദ്ധരണിയുമായി പൊരുത്തപ്പെടുന്ന ഡ്രോയിംഗ് പുനരവലോകനം കിംഗിൾ സ്ഥിരീകരിക്കുന്നത് വരെ ഡ്രോയിംഗ് ഒരു വിഷ്വൽ റഫറൻസായി പരിഗണിക്കുക. അടിസ്ഥാനം രൂപകൽപ്പന ചെയ്യാൻ ഒരു വെബ് ഇമേജ് ഉപയോഗിക്കരുത്.

പൂപ്പൽ റൂട്ട് അടയാളപ്പെടുത്തുക. ഡോർ സൈസ്, ഫ്ലോർ കപ്പാസിറ്റി, ക്രെയിൻ ഹുക്ക് ഉയരം, ലിഫ്റ്റിംഗ് പോയിൻ്റുകൾ, സ്റ്റോറേജ് എന്നിവ ഉൾപ്പെടുത്തുക. സ്ക്രൂ പുൾ സ്പേസും അക്യുമുലേറ്റർ ഹെഡിലേക്കുള്ള പ്രവേശനവും കാണിക്കുക. ഉയർന്ന ഉപകരണങ്ങൾക്ക് ചുറ്റും സുരക്ഷിതമായ കോണിപ്പടികളും പ്ലാറ്റ്ഫോം പ്രവേശനവും ചേർക്കുക.
സ്റ്റോറേജിൽ നിന്ന് ഓരോ എക്സ്ട്രൂഡറിലേക്കും മെറ്റീരിയൽ ഫ്ലോ മാപ്പ് ചെയ്യുക. മാസ്റ്റർബാച്ച് ചേർക്കുക, വീണ്ടും ഗ്രൈൻഡ് ചെയ്യുക, കൈമാറുക, പൊടിക്കുക, പൊടി നിയന്ത്രണം. കലർന്ന മാലിന്യത്തിൽ നിന്ന് വേർപെടുത്തി വൃത്തിയുള്ള ട്രിം സൂക്ഷിക്കുക. ഒരു ഫുൾ ഹോപ്പർ അല്ലെങ്കിൽ ബ്ലോക്ക്ഡ് റിട്ടേൺ ലൈൻ എങ്ങനെ സർവീസ് ചെയ്യുമെന്ന് കാണിക്കുക.
പ്രോജക്റ്റ്-നിർദ്ദിഷ്ട യൂട്ടിലിറ്റി ഷീറ്റുകൾ ഉപയോഗിക്കുക. ഈ പേജിൽ 0.8 MPa, 2 m³/min എന്നിവ വീശിയടിക്കുന്നു. ഇത് 0.3 എംപിഎയും 120 എൽ/മിനിറ്റും തണുപ്പിക്കുന്ന വെള്ളത്തിനായി ലിസ്റ്റ് ചെയ്യുന്നു. മെഷീനിലെ മർദ്ദം, പീക്ക് ഫ്ലോ, റിസീവറുകൾ, ചികിത്സ, വിതരണ താപനില, റിട്ടേൺ അവസ്ഥ, ചൂട് നിരസിക്കൽ എന്നിവ ആസൂത്രണം ചെയ്യുക.
ഇലക്ട്രിക്കൽ ഡിസൈനിന് കണക്റ്റഡ് ലോഡ്, വോൾട്ടേജ്, ഫ്രീക്വൻസി, സംരക്ഷണം, കേബിൾ റൂട്ടുകൾ, ഓക്സിലറി ലോഡുകൾ എന്നിവ ആവശ്യമാണ്. പ്രസിദ്ധീകരിച്ച 110 മുതൽ 150 kW ശരാശരി റഫറൻസ് കണക്റ്റഡ് ലോഡ് അല്ല. പ്ലാൻ്റിൻ്റെ മൊത്തത്തിൽ ചില്ലറുകൾ, കംപ്രസ്സറുകൾ, മെറ്റീരിയൽ ഉപകരണങ്ങൾ, ഗ്രൈൻഡർ, അസംബ്ലി, ടെസ്റ്റ് സ്റ്റേഷനുകൾ എന്നിവ ഉൾപ്പെടുത്തുക.
കിംഗിൾ ഉപയോഗിക്കുകയൂട്ടിലിറ്റി ആവശ്യകതകൾ ഗൈഡ്അതിർത്തി ഷീറ്റ് നിർമ്മിക്കാൻ. ലേഔട്ടും ഫൗണ്ടേഷൻ ഡ്രോയിംഗും ഉപയോഗിച്ച് ആ ഷീറ്റ് ഫ്രീസ് ചെയ്യുക.
ഫാക്ടറി സ്വീകാര്യത പരിശോധനയിലൂടെ കണ്ടെത്താനാകുന്ന ഒരു IBC ലോട്ട് പിന്തുടരുക
മെഷീൻ പ്രവർത്തിക്കുന്നതിന് മുമ്പ് ഉപയോഗപ്രദമായ FAT ആരംഭിക്കുന്നു. അകത്തെ കുപ്പി ഡ്രോയിംഗ്, ഘടക പുനരവലോകനങ്ങൾ, റെസിൻ, ലെയർ ഘടന, മതിൽ മാപ്പ്, സാമ്പിൾ പ്ലാൻ, ഔട്ട്പുട്ട് അതിർത്തി, സ്വീകാര്യത പരിധികൾ എന്നിവ അംഗീകരിക്കുക. ഉപകരണങ്ങളുടെയും പരീക്ഷണ രീതികളുടെയും പേര്.
- ഓർഡർ ചെയ്ത പ്ലാറ്റ്ഫോം സ്ഥിരീകരിക്കുക.അവസാന മോഡൽ കോഡ്, എക്സ്ട്രൂഡറുകൾ, അക്യുമുലേറ്റർ ഹെഡ്, ക്ലാമ്പിംഗ് ക്രമീകരണം, കൺട്രോളർ, റോബോട്ട്, ബ്ലോ ഹാർഡ്വെയർ, ഗാർഡിംഗ്, ഓക്സിലറികൾ എന്നിവ കരാറിനെതിരെ പരിശോധിക്കുക.
- യൂട്ടിലിറ്റികളും കാലിബ്രേഷനും സ്ഥിരീകരിക്കുക.പവർ, എയർ, കൂളിംഗ് അവസ്ഥ എന്നിവ രേഖപ്പെടുത്തുക. അളക്കുന്ന ഉപകരണങ്ങളും കാലിബ്രേഷൻ നിലയും പട്ടികപ്പെടുത്തുക.
- നിയന്ത്രിത വസ്തുക്കൾ ലോഡ് ചെയ്യുക.ഓരോ റെസിൻ ഗ്രേഡ്, ലോട്ട്, കളർ, അഡിറ്റീവ്, റീഗ്രൈൻഡ് സ്ട്രീം എന്നിവ രേഖപ്പെടുത്തുക. ഓരോ എക്സ്ട്രൂഡർക്കുമുള്ള ഫീഡ് റൂട്ട് പരിശോധിക്കുക.
- മോൾഡിംഗ് പ്രക്രിയ സുസ്ഥിരമാക്കുക.ഔപചാരികമായ ഓട്ടം ആരംഭിക്കുന്നതിന് മുമ്പ് ആവർത്തിക്കാവുന്ന വീണ്ടെടുക്കൽ, ഡിസ്ചാർജ്, പൂപ്പൽ തണുപ്പിക്കൽ, നീക്കം ചെയ്യൽ, ട്രിം എന്നിവയിൽ എത്തിച്ചേരുക.
- ആരംഭ പാചകക്കുറിപ്പ് ഫ്രീസ് ചെയ്യുക.താപനില, വേഗത, ലെയർ ക്രമീകരണങ്ങൾ, പാരിസൺ പ്രൊഫൈൽ, സമയങ്ങൾ, സമ്മർദ്ദങ്ങൾ, ഡൗൺസ്ട്രീം ക്രമീകരണങ്ങൾ എന്നിവ ഒരു പുനരവലോകനത്തിന് കീഴിൽ സംരക്ഷിക്കുക.
- സമ്മതിച്ച പ്രൊഡക്ഷൻ വിൻഡോ പ്രവർത്തിപ്പിക്കുക.എണ്ണം ആരംഭിക്കുന്നു, സ്വീകരിച്ച കുപ്പികൾ, നിരസിക്കുന്നു, ഓരോ സ്റ്റോപ്പും. കാരണം കോഡുകൾ പ്രത്യേകമായി സൂക്ഷിക്കുക.
- രൂപപ്പെടുത്തിയ പ്ലാൻ അളക്കുക.നെറ്റ്, ഗ്രോസ് മാസ്, ട്രിം, വാൾ മാപ്പ്, ഓപ്പണിംഗ്, ഔട്ട്ലെറ്റ്, ബേസ്, ബോഡി ജ്യാമിതി, രൂപഭാവം, ചോർച്ച ഫലം എന്നിവ പരിശോധിക്കുക.
- ഉൽപ്പാദന ഘടകങ്ങൾ കൂട്ടിച്ചേർക്കുക.അംഗീകൃത കേജ്, പാലറ്റ്, ടോപ്പ് ക്ലോഷർ, വാൽവ്, ഗാസ്കറ്റുകൾ എന്നിവ ഘടിപ്പിക്കുക. ഇൻ്റർഫേസ് ഗേജുകളും അസംബ്ലി പരിശോധനകളും പൂർത്തിയാക്കുക.
- തെളിവ് പാക്കേജ് അടയ്ക്കുക.ലേബൽ ചെയ്ത സാമ്പിളുകൾ സൂക്ഷിക്കുക, അന്തിമ പാചകക്കുറിപ്പ് എക്സ്പോർട്ട് ചെയ്യുക, കൂടാതെ എല്ലാ ഓപ്പൺ ഡീവിയേഷനും ഒരു ഉടമ ഉപയോഗിച്ച് റെക്കോർഡുചെയ്ത് റീടെസ്റ്റ് രീതി.
ഔപചാരിക ഓട്ടത്തിൻ്റെ ആരംഭം, മധ്യം, അവസാനം എന്നിവയിൽ നിന്ന് സാമ്പിളുകൾ തിരഞ്ഞെടുക്കുക. സമയവും പാചകക്കുറിപ്പും ഉപയോഗിച്ച് അവയെ ലേബൽ ചെയ്യുക. സാമ്പിൾ റെക്കോർഡിനൊപ്പം കേജ്, പാലറ്റ്, വാൽവ്, ക്ലോഷർ റിവിഷൻ എന്നിവ സൂക്ഷിക്കുക.
സാധ്യമാകുമ്പോൾ യഥാർത്ഥ ഡൗൺസ്ട്രീം സ്റ്റേഷനുകൾ ഉപയോഗിക്കുക. പ്രൊഡക്ഷൻ ട്രിം ഫിക്ചർ ഔട്ട്ലെറ്റിന് കേടുവരുത്തുമ്പോൾ കൈകൊണ്ട് ട്രിം ചെയ്ത സാമ്പിൾ കടന്നുപോകാം. ഒരു ലാബ് ലീക്ക് ടെസ്റ്റ് പ്ലാൻ ചെയ്ത ലൈൻ ടെസ്റ്ററിൽ ഒരു ക്യൂ മറച്ചേക്കാം.
ഒരു പൊതു FAT സിഗ്നേച്ചറിൽ റെഗുലേറ്ററി അംഗീകാരം കലർത്തരുത്. ഒരു ഔപചാരിക പരിശോധനയ്ക്ക് സാക്ഷ്യം വഹിക്കുകയാണെങ്കിൽ, പ്രത്യേക ടെസ്റ്റ് പ്രോട്ടോക്കോൾ അറ്റാച്ചുചെയ്ത് റിപ്പോർട്ട് ചെയ്യുക. ഡിസൈൻ തരം, സാമ്പിൾ തയ്യാറാക്കൽ, അധികാരം എന്നിവ പ്രസ്താവിക്കുക.
മെഷീൻ നെയിംപ്ലേറ്റ്, പൂപ്പൽ തിരിച്ചറിയൽ, നിലനിർത്തിയ സാമ്പിളുകൾ എന്നിവ ഫോട്ടോഗ്രാഫ് ചെയ്യുക. ഓട്ടത്തിൻ്റെ അവസാനം അലാറം ചരിത്രവും പ്രൊഡക്ഷൻ കൗണ്ടറും സംരക്ഷിക്കുക. അന്തിമ പരിശോധന കടന്നുപോകുമ്പോൾ പോലും, കുപ്പി മാറ്റിയ ഏതെങ്കിലും സ്വമേധയാലുള്ള ഇടപെടൽ രേഖപ്പെടുത്തുക. ഇൻസ്റ്റാളേഷന് ശേഷം അംഗീകരിച്ച അവസ്ഥ പുനർനിർമ്മിക്കാൻ ഈ വിശദാംശങ്ങൾ സൈറ്റ് ടീമിനെ സഹായിക്കുന്നു.
കിംഗിളിൻ്റെ വിൽപ്പന പ്രക്രിയയിൽ പരിശോധനയും ടെസ്റ്റിൽ ചേരാനുള്ള ക്ഷണവും ഉൾപ്പെടുന്നു. ഉപയോഗിക്കുകമെഷീൻ ഫാറ്റ് ഗൈഡ്റെക്കോർഡ് നിർവചിക്കാൻ. കിംഗിളിൽ ലഭ്യമായ ഉപകരണ ഫൂട്ടേജ് അവലോകനം ചെയ്യുകവീഡിയോ പേജ്സന്ദർശനത്തിന് മുമ്പ് ടീമിന് ശ്രദ്ധ കേന്ദ്രീകരിച്ച ചോദ്യങ്ങൾ തയ്യാറാക്കാൻ കഴിയും.
ഒരു വോളിയത്തിന് പകരം ഒരു ഉദ്ധരണി തയ്യാറായ IBC പ്രോജക്റ്റ് ഫയൽ അയയ്ക്കുക
"1000L IBC മെഷീൻ" എന്ന് മാത്രം പറയുന്ന ഒരു അഭ്യർത്ഥന പ്രധാനപ്പെട്ട ജോലിയെ നിർവചിക്കാതെ വിടുന്നു. അംഗീകൃത കുപ്പിയുടെ ഡ്രോയിംഗും ഫോട്ടോകളും അയയ്ക്കുക. പ്രായോഗികമാകുമ്പോൾ ഒരു ഫിസിക്കൽ സാമ്പിൾ ചേർക്കുക. നാമമാത്രമായ ശേഷിയും ഉദ്ദേശിച്ച ഉള്ളടക്കവും പ്രസ്താവിക്കുക.
നെറ്റ് മോൾഡഡ് വെയ്റ്റ്, ഗ്രോസ് ഷോട്ട് എസ്റ്റിമേറ്റ്, ട്രിം മാപ്പ്, ഭിത്തി കനം മാപ്പ് എന്നിവ ഉൾപ്പെടുത്തുക. ഓരോ റെസിൻ സ്ട്രീം, അഡിറ്റീവുകൾ, നിറം, റീഗ്രൈൻഡ് റൂൾ എന്നിവയ്ക്ക് പേര് നൽകുക. ലെയർ ഡയഗ്രാമും സ്ഥിരീകരണ രീതിയും അറ്റാച്ചുചെയ്യുക.
കേജ്, പെല്ലറ്റ്, ടോപ്പ് ക്ലോഷർ, താഴത്തെ വാൽവ്, ഗാസ്കറ്റ് ഡ്രോയിംഗുകൾ എന്നിവ ചേർക്കുക. നിയന്ത്രിത ഇൻ്റർഫേസുകൾ അടയാളപ്പെടുത്തുക. മോൾഡ് ട്രയൽ, ഫാറ്റ്, സൈറ്റ് സ്റ്റാർട്ടപ്പ് എന്നിവയ്ക്കിടെ ഓരോ ഘടകങ്ങളും ആരാണ് വിതരണം ചെയ്യുന്നതെന്ന് സംസ്ഥാനം.
എല്ലാ ഉൽപ്പന്ന പരിശോധനകളും ലിസ്റ്റ് ചെയ്യുക. അളവുകൾ, ഗേജുകൾ, കണ്ടീഷനിംഗ് സമയം, ചോർച്ച രീതി, അസംബ്ലി പരിശോധനകൾ എന്നിവ ഉൾപ്പെടുത്തുക. ബാധകമായ ഏതെങ്കിലും ഡിസൈൻ-ടൈപ്പ് പ്രോഗ്രാം, യോഗ്യതയുള്ള അതോറിറ്റി അല്ലെങ്കിൽ ടെസ്റ്റ് ലബോറട്ടറി എന്നിവ തിരിച്ചറിയുക. മറ്റൊരു മാർക്കറ്റിൽ നിന്നുള്ള ഒരു ജനറിക് ടെസ്റ്റ് ലിസ്റ്റ് ഒട്ടിക്കരുത്.
ശരിയായ ഗേറ്റിൽ സ്വീകരിച്ച ഔട്ട്പുട്ട് നിർവ്വചിക്കുക. ആസൂത്രിതമായ ഷിഫ്റ്റ് പാറ്റേണും വാർഷിക ഡിമാൻഡും പ്രസ്താവിക്കുക. റോബോട്ട് ടേക്ക്-ഔട്ട്, ട്രിമ്മിംഗ്, കൂളിംഗ് സപ്പോർട്ട്, കേജ് ഇൻസേർഷൻ, ക്ലോഷർ ആൻഡ് വാൽവ് അസംബ്ലി, ലീക്ക് ടെസ്റ്റിംഗ്, മാർക്കിംഗ്, പാലറ്റ് ഫ്ലോ എന്നിവ വിവരിക്കുക.
ഫാക്ടറി വോൾട്ടേജ്, ഫ്രീക്വൻസി, ലഭ്യമായ വായുവും തണുപ്പും, ആംബിയൻ്റ് അവസ്ഥകൾ, ഉയരം, ഫ്ലോർ പ്ലാൻ, ക്രെയിൻ ഡാറ്റ, ആക്സസ് റൂട്ട് എന്നിവ നൽകുക. അന്തിമ പൊതു ക്രമീകരണം, ഫൗണ്ടേഷൻ ലോഡുകൾ, യൂട്ടിലിറ്റി ഷീറ്റ്, ട്രാൻസ്പോർട്ട് സ്പ്ലിറ്റ് എന്നിവ ആവശ്യപ്പെടുക.
വിതരണക്കാരൻ്റെ പ്രതികരണം അന്തിമ മെഷീൻ മോഡലിൻ്റെയും പുനരവലോകനത്തിൻ്റെയും പേര് നൽകണം. എക്സ്ട്രൂഡർ, ഹെഡ് ആർക്കിടെക്ചർ, അക്യുമുലേറ്റർ അടിസ്ഥാനം, മോൾഡ് എൻവലപ്പ്, ക്ലാമ്പ് അവലോകനം, ഓക്സിലറി അതിർത്തി, സ്വീകാര്യത പ്രോട്ടോക്കോൾ, ഡാറ്റ കൈമാറ്റം എന്നിവ ഇതിൽ ഉൾപ്പെടണം.
കിംഗിൾ ഉപയോഗിക്കുകഡൗൺലോഡ് സെൻ്റർനിലവിലെ പ്രമാണങ്ങൾക്കായി. വഴി നിയന്ത്രിത പ്രോജക്റ്റ് ഫയൽ അയയ്ക്കുകബന്ധപ്പെടാനുള്ള പേജ്. ഒരു വിശാലമായ 1000L ലേബലിന് പകരം ഉദ്ധരണിക്ക് യഥാർത്ഥ IBC പ്രോജക്റ്റിന് ഉത്തരം നൽകാൻ കഴിയും.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ഈ ഉത്തരങ്ങൾ മെഷീൻ തിരഞ്ഞെടുക്കൽ പ്രശ്നങ്ങളെ അഭിസംബോധന ചെയ്യുന്നു, അത് മിക്കപ്പോഴും വ്യാപ്തി, ട്രയൽ അല്ലെങ്കിൽ ഫാക്ടറി പ്ലാൻ എന്നിവ മാറ്റുന്നു. പ്രസിദ്ധീകരിച്ച മോഡൽ ഡാറ്റ ഒരു പ്രാരംഭ റഫറൻസായി തുടരുന്നു. ഒപ്പിട്ട സാങ്കേതിക കരാർ ഓർഡർ ചെയ്ത സംവിധാനത്തെ നിയന്ത്രിക്കണം.
1000L IBC ബ്ലോ മോൾഡിംഗ് മെഷീൻ യഥാർത്ഥത്തിൽ എന്താണ് നിർമ്മിക്കുന്നത്?
ഇത് പ്ലാസ്റ്റിക് അകത്തെ പാത്രം ഉണ്ടാക്കുന്നു, ഇതിനെ അകത്തെ കുപ്പി അല്ലെങ്കിൽ ലൈനർ എന്നും വിളിക്കുന്നു. സമ്പൂർണ്ണ സംയോജിത ഐബിസിയിൽ അതിൻ്റെ പുറം കേജ് അല്ലെങ്കിൽ പാക്കേജിംഗ്, പാലറ്റ്, ടോപ്പ് ക്ലോഷർ, താഴത്തെ വാൽവ്, ഗാസ്കറ്റുകൾ, മറ്റ് സേവനങ്ങൾ അല്ലെങ്കിൽ ഘടനാപരമായ ഭാഗങ്ങൾ എന്നിവ ഉൾപ്പെടുന്നു.
കിംഗിളിൻ്റെ 1000L IBC മെഷീൻ്റെ മോഡൽ നമ്പർ എന്താണ്?
നിലവിലെ ഇംഗ്ലീഷ് പേജ് പൊരുത്തമില്ലാത്തതാണ്. അതിൻ്റെ ഉൽപ്പന്ന സംഗ്രഹം KGB1000L-IBC കാണിക്കുന്നു, അതേസമയം സ്പെസിഫിക്കേഷൻ പട്ടിക KGS1000L-IBC കാണിക്കുന്നു. ഉദ്ധരണി, ഡ്രോയിംഗുകൾ, നെയിംപ്ലേറ്റ്, മാനുവലുകൾ എന്നിവയിൽ അന്തിമ മോഡൽ കോഡും പുനരവലോകനവും സ്ഥിരീകരിക്കുക.
പ്രസിദ്ധീകരിച്ച 33 കിലോ അക്യുമുലേറ്റർ മൂല്യം അർത്ഥമാക്കുന്നത് 33 കിലോ പൂർത്തിയായ കുപ്പിയാണോ?
നമ്പർ. PE അക്യുമുലേറ്റർ-വെയ്റ്റ് റഫറൻസായി പേജ് 33 കിലോ ലേബൽ ചെയ്യുന്നു. ഗ്രോസ് പാരിസൺ പിണ്ഡത്തിൽ പൂർത്തിയായ ആന്തരിക പാത്രവും എല്ലാ മോൾഡഡ് ട്രിമ്മും ഉൾപ്പെടുന്നു. റെസിൻ അടിസ്ഥാനം, കരുതൽ, പാളി ഘടന, പൂർണ്ണമായ ഷോട്ട് കണക്കുകൂട്ടൽ എന്നിവ സ്ഥിരീകരിക്കുക.
Kinggle 1000L IBC പ്ലാറ്റ്ഫോമിൻ്റെ ഉൽപ്പാദനം എത്രയാണ്?
നിലവിലെ ഡ്രൈ-സൈക്കിൾ വരി 150 എൽ പ്രദർശിപ്പിക്കുന്നു, ഇത് ഉപയോഗയോഗ്യമായ ഉൽപ്പാദന നിരക്ക് യൂണിറ്റല്ല. മണിക്കൂറിൽ കഷണങ്ങൾ അനുമാനിക്കരുത്. ഒരു മണിക്കൂറിൽ അംഗീകൃത മോൾഡഡ് ബോട്ടിലുകളോ അംഗീകൃത പൂർണ്ണമായ IBCകളോ നിർവ്വചിക്കുക, സമ്മതിച്ച പ്രൊഡക്ഷൻ ട്രയൽ സമയത്ത് ആ നിരക്ക് തെളിയിക്കുക.
മെഷീൻ ട്രയൽ സമയത്ത് കൂടും പാലറ്റും ഉണ്ടായിരിക്കേണ്ടത് എന്തുകൊണ്ട്?
പൂർണ്ണമായ അസംബ്ലിക്കുള്ളിൽ കുപ്പി യോജിക്കുകയും പ്രവർത്തിക്കുകയും വേണം. ഉൽപ്പാദന കൂടുകൾ, പലകകൾ, അടയ്ക്കൽ, വാൽവുകൾ എന്നിവ ഉയരം, ഔട്ട്ലെറ്റ് സ്ഥാനം, പിന്തുണ, ക്ലിയറൻസ്, കൈകാര്യം ചെയ്യൽ എന്നിവയിലെ പിശകുകൾ തുറന്നുകാട്ടുന്നു, അത് ഒറ്റപ്പെട്ട കുപ്പി പരിശോധനയ്ക്ക് നഷ്ടമാകും.
1000L IBC മെഷീൻ ഉദ്ധരണിക്കായി ഞാൻ എന്ത് വിവരങ്ങളാണ് അയയ്ക്കേണ്ടത്?
അകത്തെ ബോട്ടിൽ ഡ്രോയിംഗ്, സാമ്പിൾ, ഭാരം, മതിൽ മാപ്പ്, മെറ്റീരിയലുകൾ, ലെയർ ഡിസൈൻ, ട്രിം എസ്റ്റിമേറ്റ് എന്നിവ അയയ്ക്കുക. കേജ്, പാലറ്റ്, ക്ലോഷർ, വാൽവ് ഡ്രോയിംഗുകൾ, ടെസ്റ്റുകൾ, ഔട്ട്പുട്ട് ടാർഗെറ്റ്, ഡൗൺസ്ട്രീം സ്കോപ്പ്, ഫാക്ടറി ലേഔട്ട്, യൂട്ടിലിറ്റി അവസ്ഥകൾ എന്നിവ ചേർക്കുക.
പൂർണ്ണമായ ഐബിസിക്ക് ചുറ്റും മെഷീൻ നിർദ്ദേശം നിർമ്മിക്കുക
നിയന്ത്രിത ഇൻറർ ബോട്ടിൽ ഫയൽ, ഘടക ഇൻ്റർഫേസുകൾ, മെറ്റീരിയൽ, ലെയർ പ്ലാൻ, ഔട്ട്പുട്ട് ടാർഗെറ്റ്, ടെസ്റ്റുകൾ, ഫാക്ടറി യൂട്ടിലിറ്റികൾ എന്നിവ കിംഗിളിന് അയയ്ക്കുക. എഞ്ചിനീയറിംഗ് ടീമിന് 1000L പ്ലാറ്റ്ഫോം, പൂപ്പൽ, സഹായികൾ, സ്വീകാര്യത സ്കോപ്പ് എന്നിവ സ്ഥിരീകരിക്കാനാകും.
1000L IBC മെഷീൻ പരിഹാരം അഭ്യർത്ഥിക്കുക