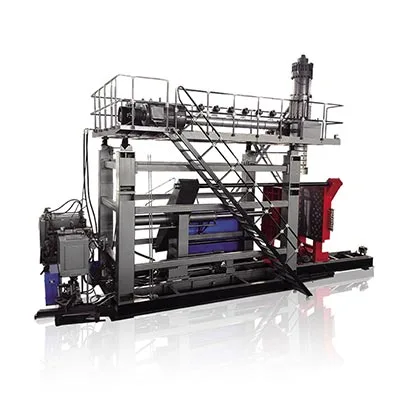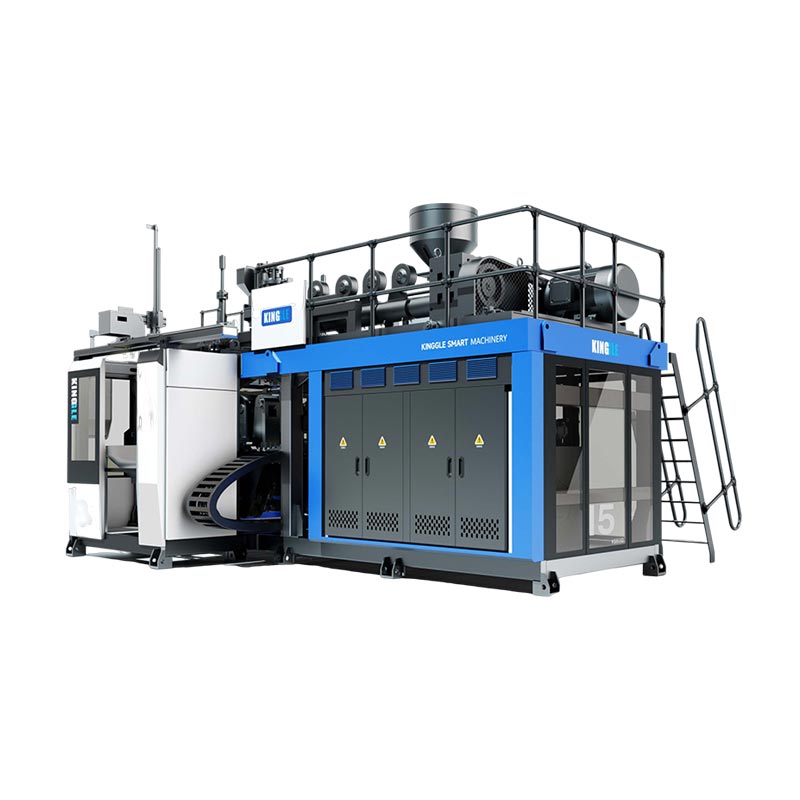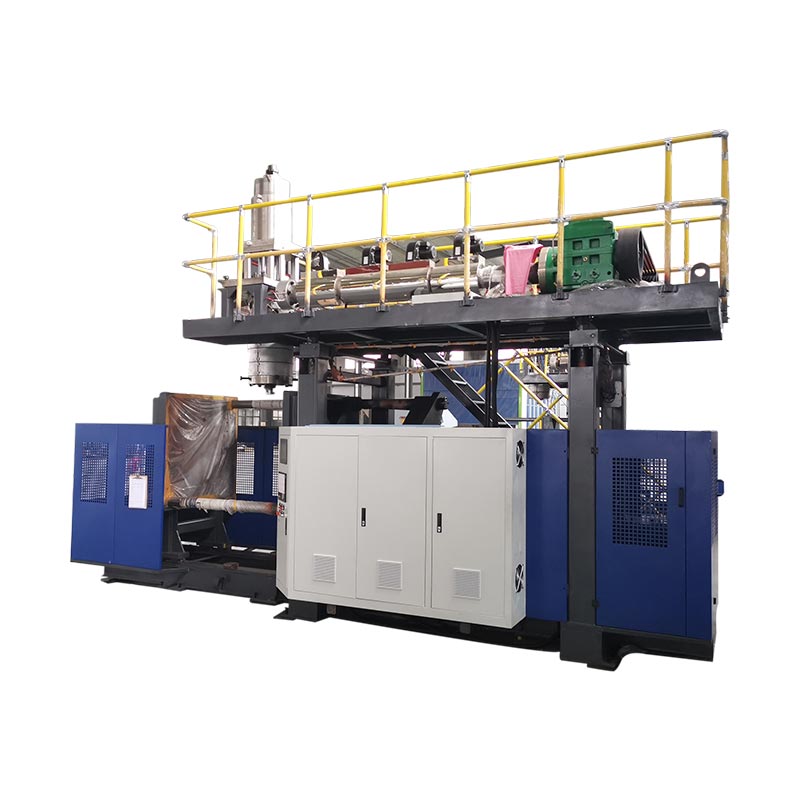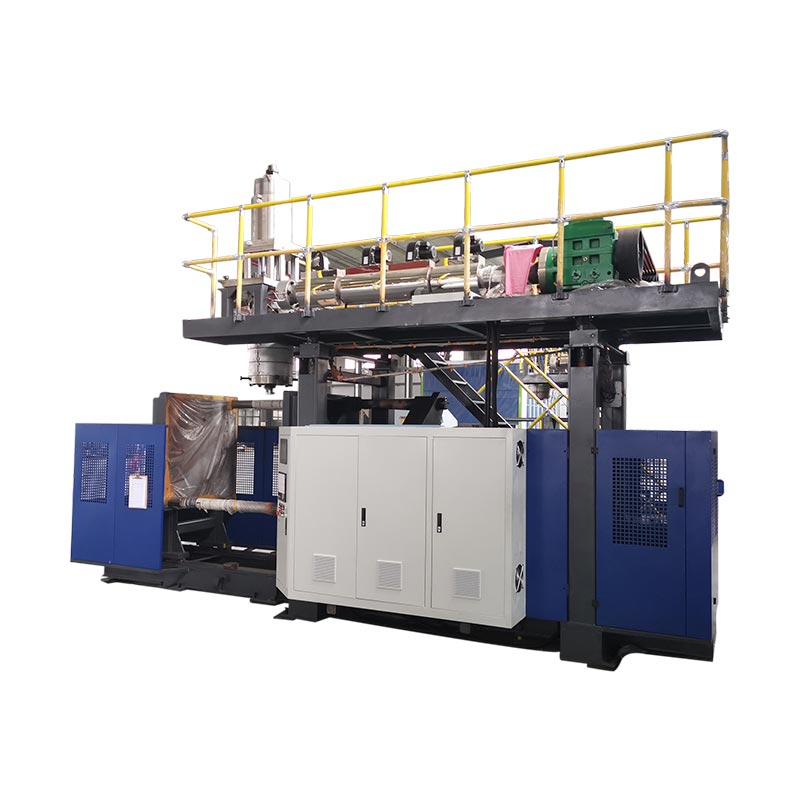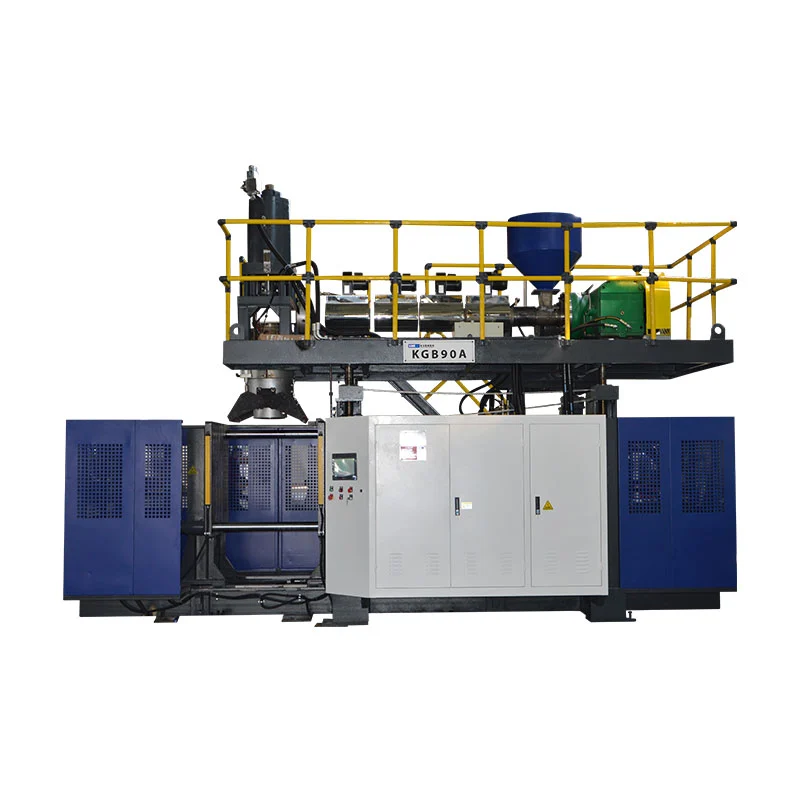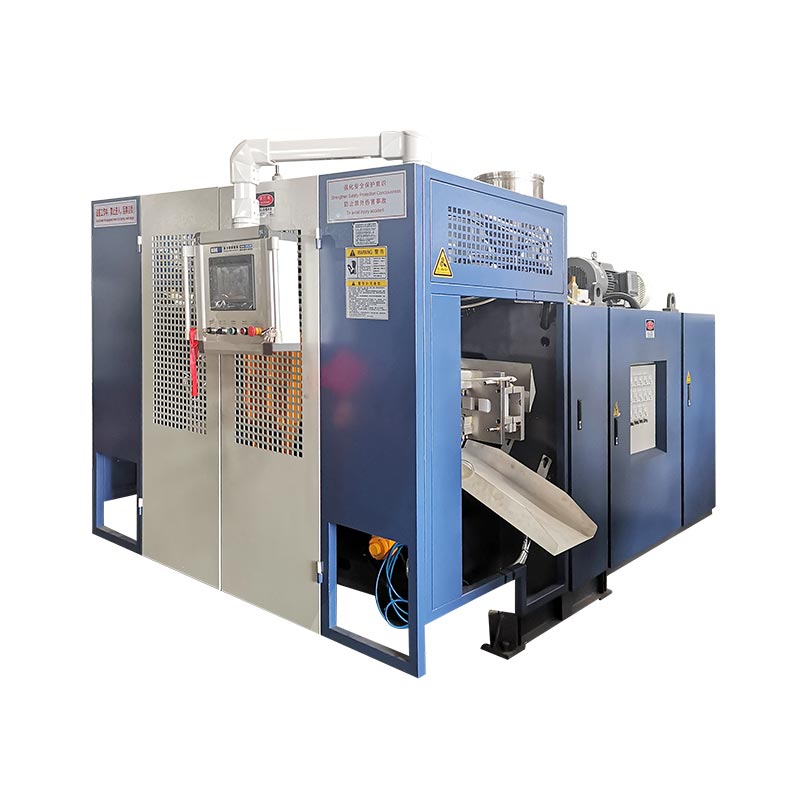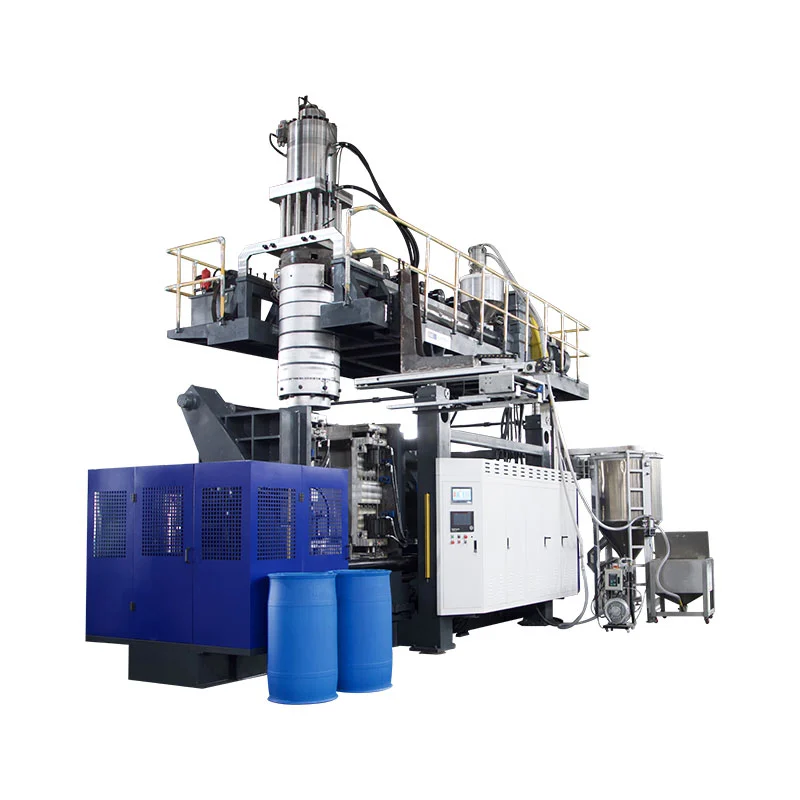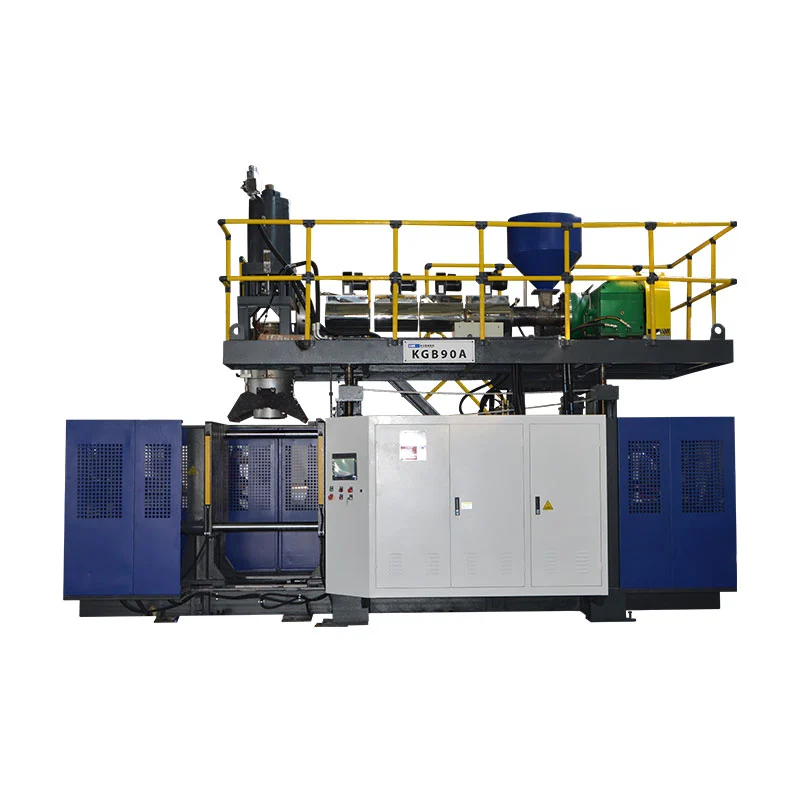
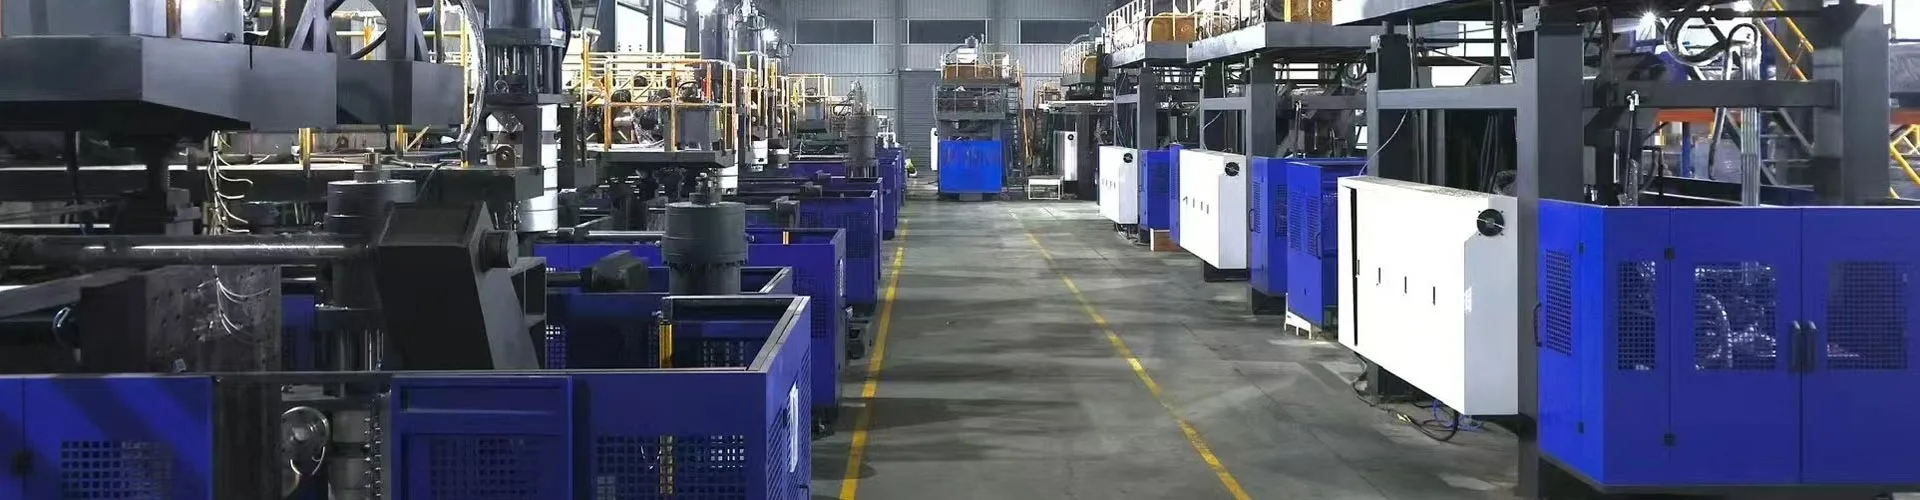
ഫീഡിംഗ് ആൻഡ് എക്സ്ട്രൂഷൻ സിസ്റ്റം, ഡൈ ഹെഡ്, മോൾഡ് ആൻഡ് ക്ലാമ്പ്, ബ്ലോയിംഗ് സിസ്റ്റം, കൂളിംഗ് സർക്യൂട്ടുകൾ, ഡ്രൈവുകളും കൺട്രോളുകളും, ഭാഗിക നീക്കം ചെയ്യുന്ന ഉപകരണങ്ങൾ എന്നിവയാണ് ബ്ലോ മോൾഡിംഗ് മെഷീൻ്റെ പ്രധാന ഭാഗങ്ങൾ. അവയുടെ ക്രമീകരണം മോൾഡിംഗ് പ്രക്രിയയെയും മെഷീൻ കോൺഫിഗറേഷനെയും ആശ്രയിച്ചിരിക്കുന്നു. എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗിനായി, മാറ്റിസ്ഥാപിക്കുന്നതിന് മുമ്പ് ഓരോ ഘടകങ്ങളും അതിൻ്റെ പ്രവർത്തനവും അസംബ്ലിയും ഉപയോഗിച്ച് തിരിച്ചറിയുക.
ഒരു ഘടകം തിരിച്ചറിയുന്നതിന്, അതിൻ്റെ അസംബ്ലി കണ്ടെത്തുക, അതിൻ്റെ പ്രവർത്തനം സ്ഥിരീകരിക്കുക, പ്രസക്തമായ സാങ്കേതിക വിവരങ്ങൾ ശേഖരിക്കുക. ഒരേ മെഷീനിൽ രണ്ട് മാറ്റിസ്ഥാപിക്കൽ ഭാഗങ്ങൾ പ്രവർത്തിക്കുമോ എന്ന് ഒരു ഫോട്ടോഗ്രാഫ് അല്ലെങ്കിൽ പരിചിതമായ പേര് അപൂർവ്വമായി സ്ഥാപിക്കുന്നു.
നാല് വ്യത്യാസങ്ങൾ വിലകൂടിയ മിശ്രിതങ്ങളെ തടയുന്നു
- ഡൈ ഹെഡ് പ്ലാസ്റ്റിക് ട്യൂബ് ഉണ്ടാക്കുന്നു; ബ്ലോ പൂപ്പൽ കണ്ടെയ്നറിൻ്റെ പുറംഭാഗത്തെ രൂപപ്പെടുത്തുന്നു.
- ഒരു ഡൈ പിൻ അല്ലെങ്കിൽ മാൻഡ്രൽ ഉരുകിയ ഭാഗത്തെ രൂപപ്പെടുത്തുന്നു. ഒരു ബ്ലോ പിൻ വായു നൽകുന്നു, കഴുത്തുമായി ബന്ധപ്പെട്ട പ്രവർത്തനങ്ങൾ നടത്തിയേക്കാം.
- ഒരു കൺട്രോളർ കമാൻഡ്, ഒരു ആക്യുവേറ്റർ സ്ഥാനം, അളന്ന കുപ്പി മതിൽ എന്നിവ വ്യത്യസ്ത തെളിവുകളാണ്.
- ഒരു ഘടക നാമം പൊരുത്തപ്പെടുത്തുന്നത് മാറ്റിസ്ഥാപിക്കാനുള്ള ഭാഗം തിരിച്ചറിയലിൻ്റെ ആരംഭം മാത്രമാണ്.
അതിൻ്റെ ഭാഗങ്ങൾ പേരിടുന്നതിന് മുമ്പ് മെഷീൻ തരം തിരിച്ചറിയുക
മെഷീൻ്റെ തിരിച്ചറിയൽ, സാങ്കേതിക രേഖകളിൽ നിന്ന് പ്രക്രിയ സ്ഥിരീകരിക്കുക. എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ്, ഇഞ്ചക്ഷൻ ബ്ലോ മോൾഡിംഗ്, സ്ട്രെച്ച് ബ്ലോ മോൾഡിംഗ് എന്നിവ വ്യത്യസ്ത ടൂളിംഗ് ക്രമീകരണങ്ങളിലൂടെ പൊള്ളയായ ഉൽപ്പന്നങ്ങൾ ഉണ്ടാക്കുന്നു. ഇവ മൂന്നും സംയോജിപ്പിക്കുന്ന ഒരു ഘടക ലിസ്റ്റിന് ഇൻസ്റ്റാൾ ചെയ്ത മെഷീൻ ഉപയോഗിക്കാത്ത ഹാർഡ്വെയർ തിരയുന്ന ഒരു വാങ്ങുന്നയാൾക്ക് അയയ്ക്കാൻ കഴിയും.
എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗിൽ, അല്ലെങ്കിൽ ഇബിഎം, ഒരു എക്സ്ട്രൂഡർ ഒരു ഡൈ ഹെഡിലേക്ക് ഉരുക്കിയ പോളിമർ നൽകുന്നു. തല പാരിസൺ എന്നറിയപ്പെടുന്ന ഒരു പൊള്ളയായ ട്യൂബ് ഉണ്ടാക്കുന്നു, അത് പൂപ്പൽ പിടിച്ചെടുക്കുകയും വീർക്കുകയും ചെയ്യുന്നു. കിംഗിളിൻ്റെബ്ലോ മോൾഡിംഗ് മെഷീൻ ഗൈഡ്പ്രോസസ്സ് വിഭാഗങ്ങൾ വിശദീകരിക്കുകയും എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗിനെ അതിൻ്റെ ഉപകരണ ഫോക്കസ് ആയി തിരിച്ചറിയുകയും ചെയ്യുന്നു.
ഒരു ഇഞ്ചക്ഷൻ ബ്ലോ മോൾഡിംഗ് മെഷീൻ പകരം ഒരു കോർ വടിക്ക് ചുറ്റും ഒരു പ്രിഫോം ഉണ്ടാക്കുന്നു, അത് ബ്ലോയിംഗ് ഘട്ടത്തിലേക്ക് മാറ്റും. ഒരു PET സ്ട്രെച്ച്-ബ്ലോ സിസ്റ്റം ഒരു പ്രീഫോമും ഒരു സ്ട്രെച്ചിംഗ് ഓപ്പറേഷനും ഉപയോഗിക്കുന്നു. ടൂളിംഗ് തിരിച്ചറിയുമ്പോൾ ആ വ്യത്യാസങ്ങൾ പ്രധാനമാണ്: ഒരു IBM കോർ-റോഡ് അസംബ്ലിയും PET സ്ട്രെച്ച് വടിയും ഒരു സാധാരണ EBM സ്പെയർ പാർട്സ് ലിസ്റ്റിൽ ദൃശ്യമാകരുത്.
അസംബ്ലികളും ഭാഗങ്ങളും പ്രോസസ്സ് മെറ്റീരിയലും പ്രത്യേകം സൂക്ഷിക്കുക
"ബ്ലോ മോൾഡിംഗ് ഭാഗങ്ങൾ" എന്ന പദത്തിന് മെഷീൻ ഘടകങ്ങളെ അല്ലെങ്കിൽ പ്രക്രിയയിലൂടെ നിർമ്മിച്ച പ്ലാസ്റ്റിക് ഉൽപ്പന്നങ്ങളെ അർത്ഥമാക്കാം. ഏത് അർത്ഥമാണ് ബാധകമെന്ന് പ്രസ്താവിക്കുക. ഒരു പാരിസൺ പ്ലാസ്റ്റിക് പ്രോസസ്സ് ചെയ്യുന്നതാണ്, മാറ്റിസ്ഥാപിക്കാവുന്ന യന്ത്രഭാഗമല്ല. ഒരു അറയാണ് പൂപ്പലിൻ്റെ സവിശേഷത. സ്വന്തം ഐഡൻ്റിറ്റിയുള്ള നിരവധി ഘടകങ്ങൾ ഉൾക്കൊള്ളുന്ന ഒരു അസംബ്ലിയാണ് ഡൈ ഹെഡ്.
സഹായം അഭ്യർത്ഥിക്കുമ്പോൾ അസംബ്ലി ശ്രേണി ഉപയോഗിക്കുക: മെഷീൻ, സിസ്റ്റം, അസംബ്ലി, പിന്നെ വ്യക്തിഗത ഭാഗം. ഉദാഹരണത്തിന്, "എക്സ്ട്രൂഷൻ ഹെഡ്, ടൂളിംഗ് അസംബ്ലി, മാൻഡ്രൽ" "ഹെഡ് പിൻ" എന്നതിനേക്കാൾ കൂടുതൽ ഉപയോഗപ്രദമാണ്. ഡ്രോയിംഗ് റഫറൻസ് അല്ലെങ്കിൽ ഒറിജിനൽ ഭാഗം നമ്പർ ലഭ്യമാകുമ്പോഴെല്ലാം ചേർക്കുക. ഇത് ഒരു പ്രാദേശിക വിളിപ്പേരിനെ ആശ്രയിക്കാതെ വിതരണക്കാരന് ഒരു ആരംഭ പോയിൻ്റ് നൽകുന്നു.
| ഘടകം ഗ്രൂപ്പ് | ഫംഗ്ഷൻ | ഉപയോഗപ്രദമായ തിരിച്ചറിയൽ തെളിവ് |
|---|---|---|
| തീറ്റയും എക്സ്ട്രൂഷനും | റെസിൻ വിതരണം ചെയ്യുക, കൈമാറുക, ഉരുകുക, മിക്സ് ചെയ്യുക | എക്സ്ട്രൂഡർ ഡ്രോയിംഗ്, സ്ക്രൂ/ബാരൽ സ്പെസിഫിക്കേഷൻ, മോട്ടോർ പ്ലേറ്റ് |
| ഡൈ ഹെഡും പാരിസൺ ടൂളിങ്ങും | ഉരുകുകയും ട്യൂബ് രൂപപ്പെടുത്തുകയും ചെയ്യുക | ഹെഡ് മോഡൽ, ടൂളിംഗ് ഡ്രോയിംഗ്, അസംബ്ലി റിവിഷൻ |
| പാരിസൺ നിയന്ത്രണം | ടൂളിംഗ് ഓപ്പണിംഗിലേക്ക് കമാൻഡ് മാറുന്നു | കൺട്രോളർ പതിപ്പ്, ആക്യുവേറ്റർ, ഫീഡ്ബാക്ക് ഐഡൻ്റിഫിക്കേഷൻ |
| പൂപ്പലും ക്ലാമ്പും | പാരിസൺ ക്യാപ്ചർ ചെയ്യുക, ഉപകരണം പിടിക്കുക, ബാഹ്യ രൂപം നിർവചിക്കുക | മോൾഡ് ഐഡി, ഇൻ്റർഫേസ് ഡ്രോയിംഗ്, ക്ലാമ്പ് അസംബ്ലി റഫറൻസ് |
| ഊതലും തണുപ്പും | പാരിസൺ വീർപ്പിച്ച് ചൂട് നീക്കം ചെയ്യുക | ബ്ലോ-ടൂൾ ഡ്രോയിംഗ്, എയർ സർക്യൂട്ട്, കൂളിംഗ്-സർക്യൂട്ട് മാപ്പ് |
| ഡ്രൈവ് ചെയ്ത് നിയന്ത്രിക്കുക | പവർ, സീക്വൻസ്, മോണിറ്റർ പ്രവർത്തനങ്ങൾ | സ്കീമാറ്റിക്സ്, ഉപകരണ പ്ലേറ്റുകൾ, സോഫ്റ്റ്വെയർ, പാരാമീറ്റർ പതിപ്പുകൾ |
| ടേക്ക് ഔട്ട്, ഫിനിഷിംഗ് | ഉൽപ്പന്നം നീക്കം ചെയ്യുക, ഉൾപ്പെടുത്തിയിരിക്കുന്നിടത്ത് പൂർത്തിയാക്കുക | ഗ്രിപ്പർ/ഫിക്സ്ചർ ഡ്രോയിംഗും അംഗീകൃത ലൈൻ കോൺഫിഗറേഷനും |
റെസിൻ തീറ്റുകയും ഉരുകുകയും ചെയ്യുക: ഹോപ്പർ, സ്ക്രൂ, ബാരൽ, ഡ്രൈവ്
സ്ക്രൂവിന് മുമ്പ് ഫീഡ് പാത്ത് ആരംഭിക്കുന്നു
എക്സ്ട്രൂഡർ ഫീഡ് വിഭാഗത്തിലേക്ക് ഹോപ്പർ മെറ്റീരിയൽ നൽകുന്നു. ഒരു പ്രോജക്റ്റിൽ ലോഡറുകൾ, ബ്ലെൻഡറുകൾ, ഡോസിംഗ് ഉപകരണങ്ങൾ അല്ലെങ്കിൽ ഒരു റീഗ്രൈൻഡ് റിട്ടേൺ എന്നിവയും ഉൾപ്പെട്ടേക്കാം. പ്രത്യേക ഇൻ്റർഫേസുകളുള്ള തിരിച്ചറിയാവുന്ന ഉപകരണങ്ങളായി അവയെ പരിഗണിക്കുക. മെഷീൻ വിതരണത്തിൽ ഓട്ടോമാറ്റിക് കൺവെയിംഗ്, ഡ്രൈയിംഗ് അല്ലെങ്കിൽ ബ്ലെൻഡിംഗ് എന്നിവ ഉൾപ്പെടുത്തിയിട്ടുണ്ടെന്ന് ഹോപ്പറിൻ്റെ സാന്നിധ്യം തെളിയിക്കുന്നില്ല.
ഔട്ട്പുട്ട് ക്രമരഹിതമാകുമ്പോൾ, സ്ക്രൂവിനെ കുറ്റപ്പെടുത്തുന്നതിന് മുമ്പ് റെസിൻ ഗ്രേഡ്, ലോട്ട്, ബ്ലെൻഡ്, ഫീഡിംഗ് സ്വഭാവം എന്നിവ രേഖപ്പെടുത്തുക. മെറ്റീരിയൽ ഡെലിവറിയിലെ ഒരു നിയന്ത്രണമോ തടസ്സമോ തലയിൽ എത്തുന്നതിനെ ബാധിക്കും. മെയിൻ്റനൻസ് ടീമിന് യഥാർത്ഥ റണ്ണുമായി ബന്ധപ്പെട്ട നിരീക്ഷണങ്ങൾ ആവശ്യമാണ്, ഒരു വലിയ എക്സ്ട്രൂഡർക്കുള്ള അഭ്യർത്ഥനയല്ല.
സ്ക്രൂ, ബാരൽ, താപനില സംവിധാനം എന്നിവ വ്യത്യസ്ത ജോലികൾ ചെയ്യുന്നു
കറങ്ങുന്ന സ്ക്രൂ ബാരലിനുള്ളിലെ റെസിൻ അറിയിക്കുകയും പ്രവർത്തിക്കുകയും ചെയ്യുന്നു. ചൂടാക്കൽ മേഖലകൾ താപനില നിയന്ത്രണത്തിൻ കീഴിൽ ചൂട് ചേർക്കുന്നു, അതേസമയം പ്രക്രിയ മെക്കാനിക്കൽ വർക്കിലൂടെ ചൂട് വികസിപ്പിക്കുന്നു. ടെമ്പറേച്ചർ സെൻസറുകൾ അവരുടെ ഇൻസ്റ്റാൾ ചെയ്ത സ്ഥലങ്ങളിൽ ഫീഡ്ബാക്ക് നൽകുന്നു. പ്രദർശിപ്പിച്ചിരിക്കുന്ന ബാരൽ-സോൺ താപനില അതിനാൽ ഒഴുകുന്ന ഉരുകലിൻ്റെ എല്ലാ ഭാഗങ്ങളുടെയും നേരിട്ടുള്ള അളവുകോലല്ല.
ഹീറ്ററും സെൻസർ ഐഡൻ്റിറ്റികളും പ്രത്യേകം സൂക്ഷിക്കുക. പവർ സർക്യൂട്ട്, ഹീറ്റർ, ഫീഡ്ബാക്ക് ഉപകരണം, വയറിംഗ് അല്ലെങ്കിൽ കൺട്രോൾ സജ്ജീകരണം എന്നിവ ഉൾപ്പെടുന്നതാണ് താഴ്ന്ന താപനിലയുള്ള അലാറം. തകരാർ സ്ഥിരീകരിക്കാതെ ഒരു ഹീറ്റർ മാറ്റിസ്ഥാപിക്കുന്നത് യഥാർത്ഥ പ്രശ്നം പരിഹരിക്കപ്പെടാതെ വിടാം. സാർവത്രിക പ്രതിരോധം അല്ലെങ്കിൽ താപനില പരിധിക്ക് പകരം യഥാർത്ഥ വയറിംഗ് ഡയഗ്രാമും യോഗ്യതയുള്ള വൈദ്യുത രോഗനിർണയവും ഉപയോഗിക്കുക.
ഡ്രൈവ് ഒരു പവർ റേറ്റിംഗിനേക്കാൾ കൂടുതൽ പൊരുത്തപ്പെടണം
മോട്ടോർ, ഗിയർബോക്സ്, കപ്ലിംഗ് എന്നിവ സ്ക്രൂവിലേക്ക് ചലനം കൈമാറുന്നു. അവരുടെ മെക്കാനിക്കൽ കണക്ഷനുകളും പ്രവർത്തന ആവശ്യകതകളും ഇൻസ്റ്റാൾ ചെയ്ത അസംബ്ലിയുടെതാണ്. ഒരേ റേറ്റുചെയ്ത പവർ ഉള്ള ഒരു മോട്ടോർ സ്വയമേവ അനുയോജ്യമായ ഒരു പകരം വയ്ക്കലല്ല, ഒരേ നാമമാത്ര വ്യാസമുള്ള ഒരു സ്ക്രൂവിന് വ്യത്യസ്ത ജ്യാമിതി അല്ലെങ്കിൽ കണക്ഷൻ വിശദാംശങ്ങൾ ഉണ്ടായിരിക്കാം.
ഒരു സ്ക്രൂ അല്ലെങ്കിൽ ബാരൽ അന്വേഷണത്തിനായി, യഥാർത്ഥ ഡ്രോയിംഗ്, മെഷീൻ സീരിയൽ നമ്പർ, മെറ്റീരിയൽ ആപ്ലിക്കേഷൻ എന്നിവ നൽകുക. ഒരു ഡ്രൈവ് അന്വേഷണത്തിനായി, പൂർണ്ണമായ മോട്ടോറും ഗിയർബോക്സ് പ്ലേറ്റുകളും കൂടാതെ പ്രസക്തമായ അസംബ്ലി റഫറൻസും ഉൾപ്പെടുത്തുക. സുരക്ഷിത സ്ഥാനത്ത് നിന്ന് എടുത്ത ഫോട്ടോഗ്രാഫുകളിലെ യഥാർത്ഥ ഓറിയൻ്റേഷനും കണക്ഷൻ വിവരങ്ങളും സംരക്ഷിക്കുക. പരാജയപ്പെട്ട ഇനത്തെ ചുറ്റുമുള്ള വലിയ അസംബ്ലിയിൽ നിന്ന് വേർതിരിച്ചറിയാൻ ഈ രേഖകൾ സഹായിക്കുന്നു.
പാരിസൺ രൂപീകരിക്കുക: ഡൈ ഹെഡ്, ഡൈ ടൂളിംഗ്, മതിൽ കനം നിയന്ത്രണം
ഡൈ ഹെഡ് എക്സ്ട്രൂഡറിൽ നിന്ന് ഉരുകുകയും ഔട്ട്ലെറ്റ് ടൂളിംഗിലേക്ക് വിതരണം ചെയ്യുകയും ചെയ്യുന്നു. ഡൈ പിൻ അല്ലെങ്കിൽ കോർ ടൂളിംഗ് എന്ന് ചിലപ്പോൾ വിശേഷിപ്പിക്കപ്പെടുന്ന ഡൈയും മാൻഡ്രലും, ട്യൂബ് രൂപപ്പെടുന്ന വാർഷിക പാതയെ നിർവചിക്കുന്നു. ഹെഡ് ഡിസൈൻ അനുസരിച്ച് ടെർമിനോളജി വ്യത്യാസപ്പെടുന്നു, അതിനാൽ പേരിട്ടിരിക്കുന്ന ഘടകം എല്ലായ്പ്പോഴും ഒരു ഡ്രോയിംഗിലേക്ക് തിരികെ കണക്ട് ചെയ്യണം.
ബ്ലോ മോൾഡ് മറ്റൊരു ജോലി ചെയ്യുന്നു. ഇത് ചൂടുള്ള പാരിസണിന് ചുറ്റും അടയ്ക്കുകയും വായു അറയ്ക്കെതിരെ പ്ലാസ്റ്റിക് വികസിപ്പിക്കുകയും ചെയ്യുന്നതിനാൽ കണ്ടെയ്നറിൻ്റെ പുറംഭാഗം നിർവചിക്കുന്നു. എക്സ്ട്രൂഷൻ ഹെഡ്, ഔട്ട്ലെറ്റ് ടൂളിംഗ് അല്ലെങ്കിൽ ബ്ലോ മോൾഡ് എന്നിവയുമായി ബന്ധപ്പെട്ട പ്രശ്നമാണോ എന്ന് തിരിച്ചറിയാതെ "ഒരു പുതിയ മോൾഡ് ഹെഡ്" ഓർഡർ ചെയ്യുന്നത് ഒഴിവാക്കാവുന്ന അവ്യക്തത സൃഷ്ടിക്കുന്നു.
തുടർച്ചയായ, അക്യുമുലേറ്റർ തലകൾക്ക് വ്യത്യസ്ത മെറ്റീരിയൽ പാതകളുണ്ട്
തുടർച്ചയായ-എക്സ്ട്രൂഷൻ ക്രമീകരണം തുടർച്ചയായ ഉരുകൽ വിതരണത്തിൽ നിന്ന് പാരിസണിനെ രൂപപ്പെടുത്തുന്നു. ഒരു അക്യുമുലേറ്റർ ഹെഡ് ഒരു അളവ് ഉരുകുകയും സൈക്കിളിൽ ഡിസ്ചാർജ് ചെയ്യുകയും ചെയ്യുന്നു. അധിക സംഭരണവും ഡിസ്ചാർജ് ഫംഗ്ഷനുകളും ഹെഡ് അസംബ്ലിയെയും അതിൻ്റെ നിയന്ത്രണങ്ങളെയും മാറ്റുന്നു. ഒരു ദ്രാവക-പവർ സർക്യൂട്ടിൽ ഊർജ്ജം സംഭരിക്കുന്ന ഹൈഡ്രോളിക് അക്യുമുലേറ്ററിൽ നിന്ന് വ്യത്യസ്തമാണ് മെൽറ്റ് അക്യുമുലേറ്റർ.
സീലുകൾ, ടൂളിംഗ്, ഹീറ്ററുകൾ അല്ലെങ്കിൽ ആക്യുവേറ്ററുകൾ എന്നിവ താരതമ്യം ചെയ്യുന്നതിനുമുമ്പ് ഹെഡ് ആർക്കിടെക്ചർ തിരിച്ചറിയുക. ഔട്ട്ലെറ്റ് വ്യാസം പൊരുത്തപ്പെടുത്തുന്നത് ചുറ്റുമുള്ള അസംബ്ലി, ചലനം അല്ലെങ്കിൽ നിയന്ത്രണ ഇൻ്റർഫേസ് അനുയോജ്യമാണെന്ന് സ്ഥാപിക്കുന്നില്ല.
മതിൽ കനം നിയന്ത്രണത്തിൻ്റെ ഒരു ഭാഗം മാത്രമാണ് കൺട്രോളർ
ഒരു പാരിസൺ-കൺട്രോൾ സിസ്റ്റം ഒരു പ്രോഗ്രാം ചെയ്ത പ്രൊഫൈലിനെ ഒരു കൺട്രോളർ, ആക്യുവേറ്റർ, ഫീഡ്ബാക്ക് ക്രമീകരണം എന്നിവയിലൂടെ ടൂളിംഗ് ചലനവുമായി ബന്ധിപ്പിക്കുന്നു. മൂഗിൻ്റെബ്ലോ മോൾഡിംഗ് ഘടകം അവലോകനംകൺട്രോളറുകൾ, ആക്യുവേറ്ററുകൾ, സെർവോ ഘടകങ്ങൾ എന്നിവ അതിൻ്റെ പരിഹാരങ്ങളുടെ പ്രത്യേക ഘടകങ്ങളായി വിവരിക്കുന്നു. ഈ ഘടക കുടുംബങ്ങൾക്ക് നിയന്ത്രണത്തിലും ചലന സംവിധാനത്തിലും വ്യത്യസ്ത ജോലികളുണ്ട്.
പ്രായോഗിക സൂചന ലളിതമാണ്: ആക്യുവേറ്റർ, ഫീഡ്ബാക്ക്, മെഷീൻ ഇൻ്റർഫേസ് എന്നിവയിൽ നിന്ന് സ്വതന്ത്രമായി ഒരു റീപ്ലേസ്മെൻ്റ് സ്ക്രീനോ കൺട്രോളറോ തിരഞ്ഞെടുക്കാനാവില്ല. മൂഗിൻ്റെ അവലോകനം ഘടക കുടുംബങ്ങളെ വിവരിക്കുന്നു; ഒരു പ്രത്യേക കിംഗിൾ മെഷീനിൽ ഏത് ഉപകരണമാണ് ഇൻസ്റ്റാൾ ചെയ്തിരിക്കുന്നതെന്ന് ഇത് തിരിച്ചറിയുന്നില്ല.
ടൂളിംഗ് സ്ഥാനവും അവസാന മതിൽ കനവും പ്രത്യേകമായി നിലനിൽക്കണം. കുപ്പിയുടെ മതിൽ ഇപ്പോഴും മെറ്റീരിയൽ സ്വഭാവം, ഭാഗം ജ്യാമിതി, പ്രക്രിയ വ്യവസ്ഥകൾ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. പ്രദർശിപ്പിച്ച പ്രൊഫൈലിനെ ഒരു മതിൽ അളക്കൽ റിപ്പോർട്ടായി പരിഗണിക്കുന്നതിനുപകരം, വാർത്തെടുത്ത ഭാഗം പരിശോധിക്കുക. ദിപാരിസൺ പ്രോഗ്രാമിംഗ് ഗൈഡ്അളന്ന ഉൽപ്പന്ന സ്ഥാനങ്ങളുമായി പ്രൊഫൈൽ മാറ്റങ്ങളെ ബന്ധിപ്പിക്കുന്നു.
ഭാഗം രൂപപ്പെടുത്തി വിടുക: പൂപ്പൽ, ക്ലാമ്പ്, ബ്ലോ സിസ്റ്റം, ടേക്ക്-ഔട്ട്
ബ്ലോ മോൾഡും ക്ലാമ്പിംഗ് യൂണിറ്റും വെവ്വേറെ തിരിച്ചറിയണം. ഉൽപ്പന്ന-നിർദ്ദിഷ്ട ഉപകരണമാണ് പൂപ്പൽ. ക്ലാമ്പിംഗ് അസംബ്ലി ആ ടൂളിനെ പിന്തുണയ്ക്കുകയും നീക്കുകയും ആവശ്യമായ ഘട്ടങ്ങളിൽ അടച്ച് പിടിക്കുകയും ചെയ്യുന്നു. പ്ലാറ്റനുകൾ, ഗൈഡുകൾ, സിലിണ്ടറുകൾ, ഏതെങ്കിലും ക്യാരേജ് മെക്കാനിസം എന്നിവ മെഷീൻ കോൺഫിഗറേഷനിൽ പെടുന്നു, അച്ചിൽ വാങ്ങുന്നതിന് സ്വയമേവയല്ല.
മാറ്റിസ്ഥാപിക്കുന്നതിനുള്ള അന്വേഷണങ്ങൾക്കായി, ഒരു കാവിറ്റി ഫോട്ടോഗ്രാഫ് ഉൽപ്പന്നത്തെ തിരിച്ചറിഞ്ഞേക്കാം, പക്ഷേ മൗണ്ടിംഗ് ഇൻ്റർഫേസിനെക്കുറിച്ച് വളരെ കുറച്ച് മാത്രമേ വെളിപ്പെടുത്തൂ. ടൂൾ ഐഡിയും പ്രസക്തമായ മെഷീനും അല്ലെങ്കിൽ മോൾഡ് ഡ്രോയിംഗും ഉൾപ്പെടുത്തുക. ദിഎക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് മോൾഡ് ഡിസൈൻ ഗൈഡ്അറ, പിഞ്ച്-ഓഫ്, കൂളിംഗ്, ബ്ലോയിംഗ് ഇൻ്റർഫേസ്, നീക്കംചെയ്യൽ രീതി എന്നിവ ഒരുമിച്ച് പ്രവർത്തിക്കേണ്ടത് എന്തുകൊണ്ടാണെന്ന് വിശദീകരിക്കുന്നു.
ഒരു ബ്ലോ പിൻ ഒരു ഡൈ പിൻ അല്ല
ഡൈ പിൻ അല്ലെങ്കിൽ മാൻഡ്രൽ ഉരുകുന്ന ഉപകരണത്തിൽ പെടുന്നു. ഒരു ബ്ലോ പിൻ എയർ ഡെലിവറി, ചില കോൺഫിഗറേഷനുകളിൽ കഴുത്ത് രൂപപ്പെടുത്തൽ അല്ലെങ്കിൽ കാലിബ്രേഷൻ ക്രമീകരണം എന്നിവയുടേതാണ്. ഇവ രണ്ടും ഒരു "പിൻ" എന്ന് വിളിക്കപ്പെടാം, പക്ഷേ അവ വ്യത്യസ്ത ജോലികൾ ചെയ്യുന്നു, കൂടാതെ വ്യത്യസ്ത ഇൻ്റർഫേസുകളും ഉണ്ട്.
ചില ഉൽപ്പന്നങ്ങൾ അടിഭാഗം വീശുന്നതുൾപ്പെടെ വ്യത്യസ്തമായ ഊതൽ ക്രമീകരണം ഉപയോഗിക്കുന്നു. കുപ്പിയുടെ അളവിൽ നിന്ന് മാത്രം ഒരു ബ്ലോ പിൻ ഓർഡർ ചെയ്യരുത്. ഉൽപ്പന്ന ഫിനിഷ്, ടൂൾ ജ്യാമിതി, മൗണ്ടിംഗ്, ചലനം, എയർ കണക്ഷൻ എന്നിവ അംഗീകൃത ഡിസൈനുമായി പൊരുത്തപ്പെടണം. ഒരു പിൻ അല്ലെങ്കിൽ ബ്ലോയിംഗ് അസംബ്ലിയുടെ കൃത്യമായ പ്രവർത്തനങ്ങൾ ആ രൂപകൽപ്പനയെ ആശ്രയിച്ചിരിക്കുന്നു.
ഭാഗം നീക്കം ചെയ്യുന്നത് പൂപ്പൽ തുറക്കുന്നതിലും അപ്പുറമാണ്
നീക്കംചെയ്യൽ സംവിധാനം അസ്വീകാര്യമായ കേടുപാടുകളോ ഇടപെടലുകളോ ഇല്ലാതെ രൂപംകൊണ്ട ഉൽപ്പന്നം പുറത്തെടുക്കണം. പ്രോജക്റ്റിനെ ആശ്രയിച്ച്, നീക്കം ചെയ്യൽ ഒരു ഗ്രിപ്പർ, ഒരു റോബോട്ട്, മറ്റൊരു കൈകാര്യം ചെയ്യൽ സംവിധാനം അല്ലെങ്കിൽ ഒരു നിർവ്വചിച്ച മാനുവൽ പ്രവർത്തനം എന്നിവ ഉൾപ്പെട്ടേക്കാം. ഫ്ലാഷ് നീക്കംചെയ്യൽ, ഹാൻഡിൽ പഞ്ചിംഗ്, ചോർച്ച പരിശോധന, കൈമാറൽ എന്നിവ പ്രത്യേക ഉപകരണങ്ങളായിരിക്കാം.
ഒരു ഭാഗം തെറ്റായി അടുത്ത മെഷീനിൽ എത്തുമ്പോൾ ആ അതിർത്തി പ്രധാനമാണ്. പൂപ്പൽ തുറന്നതിനുശേഷം ഒരു അടയാളപ്പെടുത്തൽ അല്ലെങ്കിൽ രൂപഭേദം സംഭവിക്കാം. ഇത് ആദ്യം എവിടെയാണ് ദൃശ്യമാകുന്നത്, ഏത് സ്റ്റേഷനോ അറയോ ആണ് ഇത് നിർമ്മിച്ചത്, കൈകാര്യം ചെയ്യുന്നതിന് മുമ്പ് അത് ഉണ്ടായിരുന്നോ എന്ന് രേഖപ്പെടുത്തുക. ട്രിം ചെയ്ത് കൈമാറ്റം ചെയ്തതിനുശേഷം മാത്രം പരിശോധിച്ച ഒരു വൈകല്യത്തിൽ നിന്ന് പൂപ്പൽ ധരിക്കുന്നത് നിർണ്ണയിക്കരുത്.
മാറ്റിസ്ഥാപിക്കുന്ന വിരലുകളോ ഫിക്ചറുകളോ സെൻസറുകളോ അഭ്യർത്ഥിക്കുന്നതിന് മുമ്പ് ഓർഡർ ചെയ്ത ടേക്ക്-ഔട്ട്, ഫിനിഷിംഗ് സ്കോപ്പ് സ്ഥിരീകരിക്കുക. ദിഓട്ടോമാറ്റിക് മെഷീനും പൂർണ്ണ-ലൈൻ ഗൈഡുംഡൗൺസ്ട്രീം വിതരണത്തിൽ നിന്ന് മെഷീൻ പ്രവർത്തനങ്ങളെ വേർതിരിക്കുന്നു. "ഓട്ടോമാറ്റിക്" എന്ന വാക്കിൽ നിന്ന് അനുമാനിക്കാതെ യഥാർത്ഥ കോൺഫിഗറേഷൻ വഴിയാണ് ഓട്ടോമേഷൻ തിരിച്ചറിയേണ്ടത്.
സൈക്കിളിനെ പിന്തുണയ്ക്കുക: ഹൈഡ്രോളിക്, കൂളിംഗ്, സെൻസറുകൾ, നിയന്ത്രണങ്ങൾ
പവർ, ഫ്ലൂയിഡ് സർക്യൂട്ടുകൾ
ഒരു ഹൈഡ്രോളിക് മെഷീനിൽ, മോട്ടോറും പമ്പും ഹൈഡ്രോളിക് പവർ വിതരണം ചെയ്യുന്നു. വാൽവുകൾ ഒഴുക്കിനെ നേരിട്ട് അല്ലെങ്കിൽ നിയന്ത്രിക്കുന്നു, കൂടാതെ ആക്യുവേറ്ററുകൾ ചലനം ഉണ്ടാക്കുന്നു. ഒരു സെർവോ-ഡ്രൈവ് ഓയിൽ പമ്പ് ഒരു ഹൈഡ്രോളിക് സിസ്റ്റത്തിൻ്റെ ഭാഗമായി തുടരുന്നു. ഇതിനെ ഇലക്ട്രിക് മോട്ടോർ എന്ന് വിളിക്കുന്നത് മുഴുവൻ മെഷീനും മുഴുവൻ ഇലക്ട്രിക് ആക്കുന്നില്ല.
എയർ സിസ്റ്റം നിർദ്ദിഷ്ട ന്യൂമാറ്റിക്, ബ്ലോയിംഗ് ഫംഗ്ഷനുകളെ പിന്തുണയ്ക്കുന്നു. റെഗുലേറ്ററുകൾ, വാൽവുകൾ, ഫിൽട്ടറുകൾ, ട്യൂബുകൾ, ബ്ലോയിംഗ് ടൂൾ എന്നിവയ്ക്ക് വ്യത്യസ്ത റോളുകൾ ഉണ്ട്. ശരിയാണെന്ന് തോന്നുന്ന ഒരു കണക്ഷന് ഇപ്പോഴും അതിൻ്റെ സർക്യൂട്ട് ആവശ്യകതകളുമായി പൊരുത്തപ്പെടേണ്ടതുണ്ട്. ശരീര വലുപ്പമോ പോർട്ട് രൂപമോ മാത്രമല്ല, സ്കീമാറ്റിക്, പൂർണ്ണമായ ഉപകരണ കോഡിൽ നിന്ന് ഹൈഡ്രോളിക്, ന്യൂമാറ്റിക് ഘടകങ്ങൾ തിരിച്ചറിയുക.
കൂളിംഗിന് നിരവധി പ്രത്യേക ലോഡുകളുണ്ട്
പൂപ്പലിന് ചൂട് നീക്കം ചെയ്യേണ്ടതുണ്ട്, കൂടാതെ മെഷീനിൽ ഹൈഡ്രോളിക് ഓയിൽ അല്ലെങ്കിൽ മറ്റ് നിർദ്ദിഷ്ട സർക്യൂട്ടുകൾ പോലുള്ള അധിക കൂളിംഗ് ലോഡുകൾ ഉണ്ടായിരിക്കാം. ഒരു ചില്ലർ, ടവർ അല്ലെങ്കിൽ പ്ലാൻ്റ് വാട്ടർ സിസ്റ്റം മെഷീൻ വിതരണത്തിന് പുറത്ത് ഇരിക്കാൻ കഴിയും. നഷ്ടമായ പ്ലാൻ്റ് ഉപകരണങ്ങളെ നഷ്ടമായ യന്ത്ര ഘടകമായി കണക്കാക്കുന്നതിന് മുമ്പ് ഉത്തരവാദിത്ത അതിർത്തി മാപ്പ് ചെയ്യുക.
പ്രധാന ജലവിതരണത്തിലെ ഒരു സാധാരണ വായന ഓരോ പൂപ്പൽ ശാഖയിലും മതിയായ രക്തചംക്രമണം ഉണ്ടെന്ന് തെളിയിക്കുന്നില്ല. സർക്യൂട്ട് ഐഡൻ്റിറ്റിയും യഥാർത്ഥ പ്രവർത്തന നിരീക്ഷണങ്ങളും ഒരു ലൈൻ-വൈഡ് അനുമാനത്തേക്കാൾ കൂടുതൽ ഉപയോഗപ്രദമാണ്. ദിയൂട്ടിലിറ്റി ആവശ്യകതകൾ ഗൈഡ്യന്ത്രം, പൂപ്പൽ, സഹായ ആവശ്യങ്ങൾ എന്നിവ എങ്ങനെ വേർതിരിക്കണമെന്ന് വിശദീകരിക്കുന്നു.
HMI, PLC, ഫീഡ്ബാക്ക് ഉപകരണങ്ങൾ എന്നിവ പരസ്പരം മാറ്റാവുന്നതല്ല
HMI ആണ് ഓപ്പറേറ്റർ ഇൻ്റർഫേസ്. ഫീൽഡ് ഉപകരണങ്ങൾ സിഗ്നലുകൾ നൽകുകയും കമാൻഡുകൾ നടപ്പിലാക്കുകയും ചെയ്യുമ്പോൾ PLC മെഷീൻ്റെ നിയന്ത്രണ ലോജിക് നിർവ്വഹിക്കുന്നു. HMI-യിലെ ഒരു സന്ദേശം റിപ്പോർട്ട് ചെയ്യപ്പെട്ട അവസ്ഥയെ തിരിച്ചറിയുന്നു; സ്ക്രീൻ തകരാറാണെന്നോ പ്രദർശിപ്പിച്ച ഉപകരണം പരാജയപ്പെട്ടുവെന്നോ അത് സ്വയം സ്ഥാപിക്കുന്നില്ല.
എന്തെങ്കിലും മായ്ക്കുന്നതിനോ മാറ്റുന്നതിനോ മുമ്പായി അലാറം, സൈക്കിൾ ഘട്ടം, പ്രസക്തമായ നിരീക്ഷണങ്ങൾ എന്നിവ സൂക്ഷിക്കുക. ഉപയോഗിക്കുകHMI ക്രമീകരണങ്ങളും അലാറങ്ങളും ഗൈഡ്ആ റെക്കോർഡ് സംഘടിപ്പിക്കാൻ. കൺട്രോളർ, ഡ്രൈവ് അല്ലെങ്കിൽ ഫീഡ്ബാക്ക് മാറ്റിസ്ഥാപിക്കലുകൾക്ക് ശരിയായ പ്രോഗ്രാമും പാരാമീറ്ററുകളും കാലിബ്രേഷനും ആവശ്യമായി വന്നേക്കാം.
സുരക്ഷയുമായി ബന്ധപ്പെട്ട ഉപകരണങ്ങൾക്ക് അവയുടെ നിർദ്ദിഷ്ട മാറ്റിസ്ഥാപിക്കലും മൂല്യനിർണ്ണയ പ്രക്രിയയും ആവശ്യമാണ്. അമേരിക്കയിൽ,OSHA-യുടെ അപകടകരമായ ഊർജ്ജ മാർഗ്ഗനിർദ്ദേശംഅപ്രതീക്ഷിത ഊർജ്ജം അല്ലെങ്കിൽ സംഭരിച്ച ഊർജ്ജത്തിൽ നിന്നുള്ള സേവന അപകടങ്ങളെ അഭിസംബോധന ചെയ്യുന്നു. അംഗീകൃത വ്യക്തികൾ മുഖേന സൈറ്റിൻ്റെ മെഷീൻ-നിർദ്ദിഷ്ട നടപടിക്രമം പിന്തുടരുക. ഒരു എച്ച്എംഐ സ്റ്റോപ്പ് അല്ലെങ്കിൽ ഒരു ജനറിക് പാർട്സ് ഗൈഡ് സുരക്ഷിതമായ പ്രവേശനം സ്ഥാപിക്കുന്നില്ല.
കിംഗിൾ കൺറ്റ്യൂണസ്, അക്യുമുലേറ്റർ മെഷീനുകളിൽ ഭാഗങ്ങൾ എങ്ങനെ വ്യത്യാസപ്പെട്ടിരിക്കുന്നുവെന്ന് കാണുക
യഥാർത്ഥ പ്ലാറ്റ്ഫോം ഉദാഹരണങ്ങൾ ഘടക മാപ്പിനെ കൂടുതൽ ഉപയോഗപ്രദമാക്കുന്നു. കിംഗിളിൻ്റെKGB5L ഉൽപ്പന്ന പേജ്വിവർത്തന മോൾഡ്-ഷിഫ്റ്റിംഗ് മെക്കാനിസത്തോടുകൂടിയ ഒറ്റ-സ്റ്റേഷൻ തുടർച്ചയായ യന്ത്രത്തെ വിവരിക്കുന്നു. ഇതിൻ്റെ പട്ടികയിൽ 60 എംഎം സ്ക്രൂ ലിസ്റ്റുചെയ്യുന്നു, കൂടാതെ ഫീച്ചർ വിവരണത്തിൽ മിത്സുബിഷി പിഎൽസിയുടെ പേര് നൽകിയിരിക്കുന്നു.

ദിKGB100B 120L പേജ്പകരം ഒരു അക്യുമുലേറ്റർ-ഹെഡ് പ്ലാറ്റ്ഫോം വിവരിക്കുന്നു. ഇത് 100 എംഎം സ്ക്രൂ ലിസ്റ്റുചെയ്യുകയും ഹൈഡ്രോളിക് സെർവോ ഓപ്പറേഷൻ, ഡയറക്ട്-പ്രഷർ മോൾഡ് ലോക്കിംഗ്, മതിൽ കനം നിയന്ത്രണം എന്നിവ വിവരിക്കുകയും ചെയ്യുന്നു. അതിൻ്റെ സംഭരണവും ഡിസ്ചാർജ് ക്രമീകരണവും ഘടക ചർച്ചയ്ക്ക് മറ്റൊരു ഘടന നൽകുന്നു.

| ഇനം | KGB5L | KGB100B | എന്ത് വ്യത്യാസം മാറുന്നു |
|---|---|---|---|
| പ്രസിദ്ധീകരിച്ച വാസ്തുവിദ്യ | സിംഗിൾ-സ്റ്റേഷൻ തുടർച്ചയായ എക്സ്ട്രൂഷൻ | അക്യുമുലേറ്റർ-ഹെഡ് എക്സ്ട്രൂഷൻ | തല അസംബ്ലിയും സൈക്കിൾ ബന്ധങ്ങളും |
| പ്രസിദ്ധീകരിച്ച സ്ക്രൂ വ്യാസം | 60 മി.മീ | 100 മി.മീ | വ്യത്യസ്ത എക്സ്ട്രൂഡർ റഫറൻസുകൾ; വ്യാസം ഒരു പൂർണ്ണമായ ഭാഗ സ്പെസിഫിക്കേഷനല്ല |
| പൂപ്പൽ ക്രമീകരണം പ്രസിദ്ധീകരിച്ചു | വിവർത്തന പൂപ്പൽ ഷിഫ്റ്റിംഗ് | പേജിൽ വിവരിച്ചിരിക്കുന്ന സ്ഥിരമായ ഓപ്പണിംഗ്/ക്ലോസിംഗ് ക്രമീകരണം | ശരിയായ ക്ലാമ്പും ചലന അസംബ്ലിയും തിരിച്ചറിയുക |
| മാറ്റിസ്ഥാപിക്കൽ ഐഡൻ്റിറ്റി | ഈ മെഷീൻ്റെ ബിൽറ്റ് ഡോക്യുമെൻ്റേഷൻ ഉപയോഗിക്കുക | ഈ മെഷീൻ്റെ ബിൽറ്റ് ഡോക്യുമെൻ്റേഷൻ ഉപയോഗിക്കുക | പങ്കിട്ട ഘടക നാമത്തിൽ നിന്ന് പരസ്പരം മാറ്റമൊന്നും പിന്തുടരുന്നില്ല |
ഉറവിടങ്ങൾ: ലിങ്ക് ചെയ്തിരിക്കുന്ന രണ്ട് കിംഗിൾ ഉൽപ്പന്ന പേജുകൾ. കോൺഫിഗറേഷൻ വിവരണങ്ങളും സ്ക്രൂ വ്യാസങ്ങളും കാറ്റലോഗ് വിവരങ്ങളാണ്, ഉപഭോക്താവ് ഇൻസ്റ്റാൾ ചെയ്ത മെഷീനിൽ നിന്നുള്ള അളവുകളല്ല.
"ഒരു കിംഗിൾ സ്ക്രൂ", "ഒരു ഹൈഡ്രോളിക് വാൽവ്" അല്ലെങ്കിൽ "ഒരു മതിൽ കൺട്രോളർ" ഒരു ഓർഡർ വിവരണം വളരെ വിശാലമാണെന്ന് ഈ ഉദാഹരണങ്ങൾ കാണിക്കുന്നു. ഒരു മെഷീൻ കുടുംബത്തിൽ പോലും, സീരിയൽ നമ്പർ, അംഗീകൃത മാറ്റങ്ങൾ, നിലവിലെ അസംബ്ലി റിവിഷൻ എന്നിവ. ഉൽപ്പന്ന പേജ് ഡാറ്റയ്ക്ക് പ്ലാറ്റ്ഫോം കണ്ടെത്താനാകും, പക്ഷേ മെറ്റീരിയലുകളുടെ ബിൽറ്റ് ബില്ലിന് പകരം വയ്ക്കാൻ ഇതിന് കഴിയില്ല.
വാങ്ങുന്നതിനായി, മൂന്ന് റെക്കോർഡുകൾ വേർതിരിക്കുക: കാറ്റലോഗ് എന്താണ് വിവരിക്കുന്നത്, ഓർഡർ എന്താണ് ഉൾപ്പെടുത്തിയിരിക്കുന്നത്, ഇപ്പോൾ ഇൻസ്റ്റാൾ ചെയ്തിരിക്കുന്നത്. പിന്നീടുള്ള പരിഷ്ക്കരണം ഒരു ഡ്രൈവ്, സെൻസർ അല്ലെങ്കിൽ ടൂൾ മാറ്റിയിരിക്കാം. ഒരു പകരം വയ്ക്കൽ തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് ആ റെക്കോർഡുകൾ യോജിപ്പിക്കുക, പ്രത്യേകിച്ചും പഴയ ഘടകം യഥാർത്ഥ ഡ്രോയിംഗുമായി പൊരുത്തപ്പെടുന്നില്ലെങ്കിൽ.
ഒരു സേവന അന്വേഷണ സമയത്ത്, ഒരു അവലോകന ഫോട്ടോയിൽ ബാധിച്ച സബ്സിസ്റ്റം അടയാളപ്പെടുത്തുകയും വായിക്കാനാകുന്ന ഘടക ലേബൽ വെവ്വേറെ അറ്റാച്ചുചെയ്യുകയും ചെയ്യുക. രണ്ട് ചിത്രങ്ങളും മെഷീൻ സീരിയൽ നമ്പറിലേക്ക് ലിങ്ക് ചെയ്യുക. ഇൻസ്റ്റലേഷൻ സന്ദർഭമില്ലാത്ത ഒരു ക്ലോസപ്പിന് ഇനം എക്സ്ട്രൂഷൻ ഡ്രൈവിൻ്റേതാണോ ഹൈഡ്രോളിക് പാക്കേജിൻ്റേതാണോ അല്ലെങ്കിൽ ഒരു സഹായിയാണോ എന്ന് മറയ്ക്കാൻ കഴിയും.
ഓർഡർ ചെയ്യുന്നതിനുമുമ്പ് ശരിയായ പകരം വയ്ക്കൽ തിരിച്ചറിയുക
നിരീക്ഷിച്ച പ്രശ്നവും പാർട്ട് ഐഡൻ്റിറ്റിയും ഉപയോഗിച്ച് ആരംഭിക്കുക, ഒരു ഘടകം പരാജയപ്പെട്ടുവെന്ന നിഗമനമല്ല. അസമമായ മതിലുകൾ, മന്ദഗതിയിലുള്ള ചലനം അല്ലെങ്കിൽ താപനില അലാറം എന്നിവയ്ക്ക് നിരവധി കാരണങ്ങളുണ്ടാകാം. പകരം വാങ്ങുന്നതിന് മുമ്പ് വ്യവസ്ഥകൾ രേഖപ്പെടുത്തുകയും അംഗീകൃത ഡയഗ്നോസ്റ്റിക് പ്രക്രിയയിലൂടെ തെറ്റ് സ്ഥിരീകരിക്കുകയും ചെയ്യുക.
ദിബ്ലോ മോൾഡിംഗ് വൈകല്യങ്ങൾ ഗൈഡ്ഉൽപ്പന്ന ലക്ഷണങ്ങൾ സംഘടിപ്പിക്കുന്നതിന് ഉപയോഗപ്രദമാണ്. സേവന ഇടവേളകൾക്കായി, ഉപയോഗിക്കുകപ്രിവൻ്റീവ് മെയിൻ്റനൻസ് ചെക്ക്ലിസ്റ്റ്ഇൻസ്റ്റാൾ ചെയ്ത മെഷീൻ്റെ മാനുവലിനോടൊപ്പം. ഒരു ഘടക അവലോകനം, ഓരോ റെസിൻ, ഡ്യൂട്ടി സൈക്കിൾ, ഓപ്പറേറ്റിംഗ് എൻവയോൺമെൻ്റ് എന്നിവയ്ക്കും ഒരു മാറ്റിസ്ഥാപിക്കാനുള്ള പ്രായം നിർദ്ദേശിക്കരുത്.
| രേഖപ്പെടുത്തുക | ഉൾപ്പെടുത്തുക | എന്തുകൊണ്ട് അത് പ്രധാനമാണ് |
|---|---|---|
| മെഷീൻ ഐഡൻ്റിറ്റി | മോഡൽ, സീരിയൽ നമ്പർ, തിരിച്ചറിയൽ പ്ലേറ്റ് ഫോട്ടോ | നിർമ്മാണവും അതിൻ്റെ ഡോക്യുമെൻ്റേഷനും കണ്ടെത്തുന്നു |
| അസംബ്ലി ഐഡൻ്റിറ്റി | സിസ്റ്റം, അസംബ്ലി ഡ്രോയിംഗ്, ഒറിജിനൽ പാർട്ട് നമ്പർ, റിവിഷൻ | സമാന ഇനങ്ങളിൽ നിന്ന് ഒരു ഘടകത്തെ വേർതിരിക്കുന്നു |
| ഉപകരണ വിവരം | നിർമ്മാതാവിൻ്റെ കോഡും വായിക്കാവുന്ന റേറ്റിംഗുകളും പൂർത്തിയാക്കുക | ഒരു ഭാഗിക കോഡ് ഒരു കോൺഫിഗറേഷൻ വ്യത്യാസം ഒഴിവാക്കിയേക്കാം |
| കണക്ഷനുകൾ | പ്രസക്തമായ മൗണ്ടിംഗ്, ഷാഫ്റ്റ്, ഫ്ലൂയിഡ്, ഇലക്ട്രിക്കൽ അല്ലെങ്കിൽ സിഗ്നൽ ഇൻ്റർഫേസുകൾ | ദൃശ്യ സാമ്യത്തേക്കാൾ കൂടുതൽ സ്ഥിരീകരിക്കുന്നു |
| ചരിത്രം മാറ്റുക | അംഗീകൃത മാറ്റിസ്ഥാപിക്കൽ, പരിഷ്ക്കരണങ്ങൾ, സോഫ്റ്റ്വെയർ മാറ്റങ്ങൾ | നിലവിലെ മെഷീനുമായി യഥാർത്ഥ ഡ്രോയിംഗ് യോജിപ്പിക്കുന്നു |
| തെറ്റ് തെളിവ് | അലാറം, സൈക്കിൾ ഘട്ടം, അളവുകൾ, അടയാളപ്പെടുത്തിയ സാമ്പിളുകൾ, സുരക്ഷിത ഫോട്ടോഗ്രാഫുകൾ | പരാജയപ്പെട്ട ഇനത്തിൽ നിന്ന് റിപ്പോർട്ട് ചെയ്ത ലക്ഷണത്തെ വേർതിരിക്കാൻ സഹായിക്കുന്നു |
ഹ്രസ്വവും നിയന്ത്രിതവുമായ തിരിച്ചറിയൽ ക്രമം ഉപയോഗിക്കുക
- മെഷീൻ്റെ ഡ്രോയിംഗിലോ ഭാഗങ്ങളുടെ പട്ടികയിലോ ഇനം കണ്ടെത്തി അതിൻ്റെ അസംബ്ലി റഫറൻസ് രേഖപ്പെടുത്തുക.
- പൂർണ്ണമായ ലേബലും ചുറ്റുമുള്ള ഇൻസ്റ്റാളേഷനും സുരക്ഷിതവും അനുവദനീയവുമായ സ്ഥാനത്ത് നിന്ന് ക്യാപ്ചർ ചെയ്യുക.
- പ്രസക്തമായ മെക്കാനിക്കൽ, ഇലക്ട്രിക്കൽ, ഫ്ലൂയിഡ് ഇൻ്റർഫേസുകൾ വിതരണക്കാരൻ്റെ സ്പെസിഫിക്കേഷനുമായി പൊരുത്തപ്പെടുത്തുക.
- ഡോക്യുമെൻ്റ് സബ്സ്റ്റിറ്റ്യൂഷനുകളോ പുനരവലോകനങ്ങളോ ഇൻസ്റ്റാൾ ചെയ്യുന്നതിനുമുമ്പ് ആവശ്യമായ സാങ്കേതിക അനുമതി നേടുക.
- അംഗീകൃത മാറ്റിസ്ഥാപിച്ചതിന് ശേഷം, ഉൽപ്പാദനം റിലീസ് ചെയ്യുന്നതിന് മുമ്പ് ആവശ്യമായ സജ്ജീകരണം, ഫീഡ്ബാക്ക്, സുരക്ഷാ പ്രവർത്തനങ്ങൾ, ഉൽപ്പന്ന ഫലം എന്നിവ പരിശോധിക്കുക.
വ്യത്യസ്ത ഘടക ക്ലാസുകൾക്ക് വ്യത്യസ്ത തെളിവുകൾ ആവശ്യമാണ്. ഒരു ഹീറ്ററിന് അതിൻ്റെ നിർദ്ദിഷ്ട ഇലക്ട്രിക്കൽ, ഇൻസ്റ്റാളേഷൻ വിശദാംശങ്ങൾ ആവശ്യമാണ്. ഒരു വാൽവിന് ശരിയായ സർക്യൂട്ട് പ്രവർത്തനവും ഉപകരണ കോൺഫിഗറേഷനും ആവശ്യമാണ്. ഒരു മെക്കാനിക്കൽ ഉപകരണത്തിന് അതിൻ്റെ ഡ്രോയിംഗും ഇൻ്റർഫേസുകളും ആവശ്യമാണ്. ഒരു നിയന്ത്രണ മാറ്റിസ്ഥാപിക്കുന്നതിന് പതിപ്പും പാരാമീറ്റർ പരിശോധനകളും ആവശ്യമാണ്. ഒരു ഫോട്ടോയ്ക്ക് ഈ റെക്കോർഡുകളെ പിന്തുണയ്ക്കാൻ കഴിയും, എന്നാൽ മറഞ്ഞിരിക്കുന്ന എല്ലാ ആവശ്യങ്ങളും സ്ഥാപിക്കാൻ കഴിയില്ല.
കൃത്യമായി വിതരണം ചെയ്ത ഇനത്തിൻ്റെയും ഏതെങ്കിലും അംഗീകൃത പകരക്കാരൻ്റെയും രേഖാമൂലമുള്ള സ്ഥിരീകരണം അഭ്യർത്ഥിക്കുക. സേവന റെക്കോർഡിൽ പഴയതും പുതിയതുമായ ഐഡൻ്റിറ്റികൾ സംരക്ഷിക്കുക. "ബ്ലോ മോൾഡിംഗ് മെഷിനറിക്ക് ഒരു സ്പെയർ പാർട്ട്" എന്ന് പറയുന്ന ഒരു വാങ്ങൽ വിവരണത്തേക്കാൾ അടുത്ത പരാജയത്തിൽ ആ റെക്കോർഡ് കൂടുതൽ ഉപയോഗപ്രദമാണ്.
വായിക്കാൻ കഴിയാത്ത ഒരു ലേബലിന് കൂടുതൽ തെളിവുകൾ ആവശ്യമാണ്, ഊഹിച്ച പാർട്ട് നമ്പറല്ല. ഐഡൻ്റിറ്റി പരിഹരിക്കാൻ ഡ്രോയിംഗ് പൊസിഷൻ, ഇൻസ്റ്റാളേഷൻ ഫോട്ടോഗ്രാഫുകൾ, മെഷീൻ റെക്കോർഡ് എന്നിവ ഉപയോഗിക്കുക. അടുത്തുള്ള മെഷീനിൽ നിന്ന് കോഡ് പകർത്തരുത്, കാരണം അതിൻ്റെ ഘടകം സമാനമാണ്.
ബ്ലോ മോൾഡിംഗ് മെഷീൻ ഭാഗങ്ങളെക്കുറിച്ച് പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ബ്ലോ മോൾഡിംഗ് മെഷീൻ്റെ പ്രധാന ഭാഗങ്ങൾ ഏതൊക്കെയാണ്?
ഒരു എക്സ്ട്രൂഷൻ മെഷീൻ്റെ പ്രധാന ഗ്രൂപ്പുകൾ ഫീഡിംഗ്, എക്സ്ട്രൂഷൻ, ഡൈ ഹെഡും ടൂളിംഗും, പാരിസൺ കൺട്രോൾ, മോൾഡ് ആൻഡ് ക്ലാമ്പ്, ബ്ലോയിംഗ്, കൂളിംഗ്, ഡ്രൈവുകളും കൺട്രോളുകളും, ഉൽപ്പന്ന നീക്കംചെയ്യൽ എന്നിവയാണ്. കൃത്യമായ ക്രമീകരണം പ്ലാറ്റ്ഫോമിനെയും പ്രോജക്റ്റിനെയും ആശ്രയിച്ചിരിക്കുന്നു. ആദ്യം പ്രക്രിയ തിരിച്ചറിയുക, തുടർന്ന് സ്റ്റാൻഡേർഡ് ഉപകരണങ്ങൾ, തിരഞ്ഞെടുത്ത ഓപ്ഷനുകൾ, പ്രത്യേക സഹായകങ്ങൾ എന്നിവ വേർതിരിച്ചറിയാൻ അതിൻ്റെ അസംബ്ലി പ്രമാണങ്ങൾ ഉപയോഗിക്കുക.
ഡൈ ഹെഡും ബ്ലോ മോൾഡും തമ്മിലുള്ള വ്യത്യാസം എന്താണ്?
ഡൈ ഹെഡ് ഉരുകിയ പോളിമർ കൈകാര്യം ചെയ്യുകയും അതിൻ്റെ ഔട്ട്ലെറ്റ് ടൂളിംഗിലൂടെ പാരിസൺ രൂപപ്പെടുകയും ചെയ്യുന്നു. ബ്ലോ മോൾഡ് ആ പാരിസണിനു ചുറ്റും അടയ്ക്കുകയും പണപ്പെരുപ്പ സമയത്ത് ഉൽപ്പന്നത്തിൻ്റെ പുറംഭാഗം നിർവചിക്കുകയും ചെയ്യുന്നു. ഒരു പൂപ്പൽ അറ, ഡൈ അല്ലെങ്കിൽ പൂർണ്ണമായ തല അസംബ്ലി അതിനാൽ ഒരു വ്യത്യസ്ത ഓർഡർ ഇനമാണ്. "അച്ചിൽ" എന്ന വാക്കിനെ മാത്രം ആശ്രയിക്കുന്നതിന് പകരം അസംബ്ലി റഫറൻസ് നൽകുക.
ഒരു ബ്ലോ പിൻ ഒരു ഡൈ പിൻ അല്ലെങ്കിൽ മാൻഡ്രലിന് തുല്യമാണോ?
നമ്പർ. ഒരു ഡൈ പിൻ അല്ലെങ്കിൽ മാൻഡ്രൽ ഉരുകുന്ന ഉപകരണത്തിൻ്റെ ഭാഗമാണ്, കൂടാതെ വാർഷിക ഔട്ട്ലെറ്റ് നിർവചിക്കാൻ സഹായിക്കുന്നു. ഒരു ബ്ലോ പിൻ വായുവിനെ പരിചയപ്പെടുത്തുന്നു, കൂടാതെ നിർദ്ദിഷ്ട രൂപകൽപ്പനയിൽ കഴുത്ത് രൂപപ്പെടുത്തൽ അല്ലെങ്കിൽ കാലിബ്രേഷൻ ചുമതലകൾ ഉണ്ടായിരിക്കാം. "പിൻ" എന്ന പങ്കിട്ട വാക്ക് ഘടകങ്ങളെ പരസ്പരം മാറ്റാൻ കഴിയുന്നില്ല. ഏതെങ്കിലും ഇനം തിരിച്ചറിയാൻ യഥാർത്ഥ ടൂളിംഗ് ഡ്രോയിംഗ് ഉപയോഗിക്കുക.
വ്യത്യസ്ത ബ്ലോ മോൾഡിംഗ് മെഷീനുകൾക്കിടയിൽ ഭാഗങ്ങൾ പരസ്പരം മാറ്റാനാകുമോ?
ഒരു പൊതു നാമം, സമാന രൂപഭാവം അല്ലെങ്കിൽ പൊരുത്തപ്പെടുന്ന തലക്കെട്ട് റേറ്റിംഗ് എന്നിവയിൽ നിന്ന് പരസ്പരം മാറ്റാവുന്നത് അനുമാനിക്കരുത്. പൂർണ്ണമായ ഉപകരണ കോഡ്, അസംബ്ലി റിവിഷൻ, മൗണ്ടിംഗ്, കണക്ഷനുകൾ, ഓപ്പറേറ്റിംഗ് ഫംഗ്ഷൻ എന്നിവ പൊരുത്തപ്പെടണം. നിയന്ത്രണങ്ങൾ സോഫ്റ്റ്വെയർ, പാരാമീറ്റർ, ഫീഡ്ബാക്ക് അനുയോജ്യത എന്നിവയെ ആശ്രയിച്ചിരിക്കും. ഒരു കാറ്റലോഗ് ഫോട്ടോയിൽ നിന്ന് അനുമാനിക്കുന്നതിനുപകരം ഇൻസ്റ്റാൾ ചെയ്ത കോൺഫിഗറേഷനായി ഏതെങ്കിലും ബദൽ അംഗീകരിക്കണം.
മാറ്റിസ്ഥാപിക്കുന്ന ഭാഗം തിരിച്ചറിയാൻ എന്ത് വിവരങ്ങൾ ആവശ്യമാണ്?
മെഷീൻ മോഡലും സീരിയൽ നമ്പറും, ഒറിജിനൽ പാർട്ട് നമ്പർ, അസംബ്ലി ഡ്രോയിംഗ് റഫറൻസ്, റിവിഷൻ, ക്ലിയർ ലേബൽ ഫോട്ടോഗ്രാഫുകൾ എന്നിവ അയയ്ക്കുക. പ്രസക്തമായ ഇൻ്റർഫേസുകൾ, അംഗീകൃത പരിഷ്കാരങ്ങൾ, നിരീക്ഷിച്ച തകരാർ എന്നിവ ഉൾപ്പെടുത്തുക. നിയന്ത്രണ ഉപകരണങ്ങൾക്കായി, പതിപ്പും കോൺഫിഗറേഷൻ റെക്കോർഡുകളും സംരക്ഷിക്കുക. ഘടകഭാഗങ്ങളുടെ വിശാലമായ വിഭാഗത്തേക്കാൾ ഒരു പ്രത്യേക ഇനം തിരിച്ചറിയാൻ ഇത് അന്വേഷണത്തെ അനുവദിക്കുന്നു.
ഒരു പ്രത്യേക ഭാഗങ്ങളുടെ അന്വേഷണം തയ്യാറാക്കുക
ഒരു കിംഗിൾ മെഷീനായി, മെഷീൻ പ്ലേറ്റ്, അസംബ്ലി റഫറൻസ്, റീഡബിൾ ഘടക ലേബൽ എന്നിവ ഉപയോഗിച്ച് ആരംഭിക്കുക. പ്രശ്നരേഖയും പ്രസക്തമായ ഡ്രോയിംഗുകളും ചേർക്കുക, തുടർന്ന് പാക്കേജ് ഇതിലൂടെ അയയ്ക്കുകകിംഗിൾ കോൺടാക്റ്റ് പേജ്. ഇൻസ്റ്റാൾ ചെയ്ത ഭാഗം തിരിച്ചറിയുന്നത് ശരിയായ മാറ്റിസ്ഥാപിക്കൽ സ്ഥിരീകരിക്കുന്നതിനുള്ള ആദ്യപടിയാണ്.