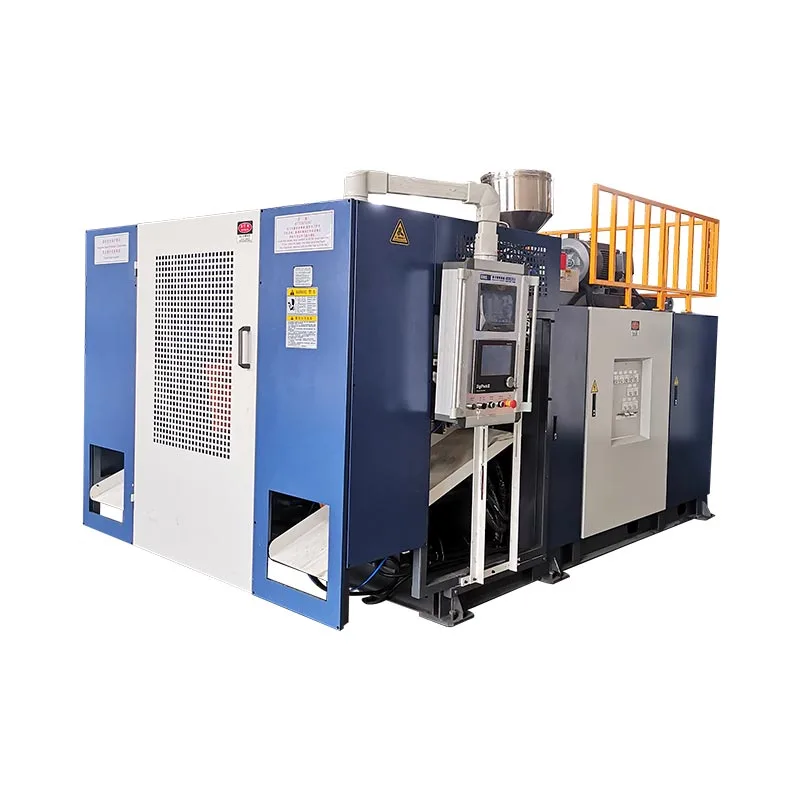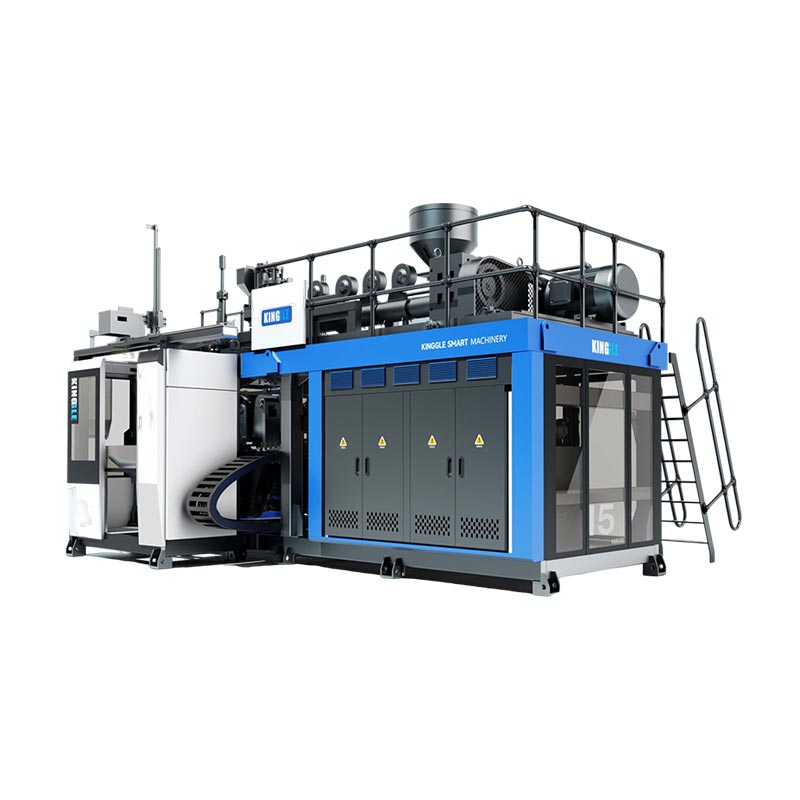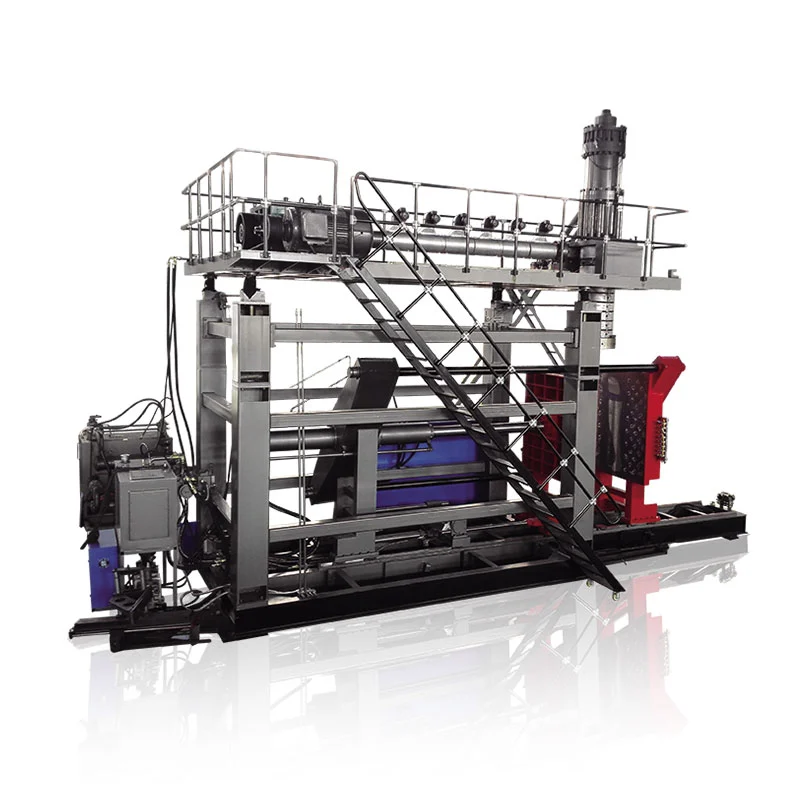
ലേക്ക്ഒരു ബ്ലോ മോൾഡിംഗ് മെഷീൻ തിരഞ്ഞെടുക്കുക, കണ്ടെയ്നറിൽ നിന്ന് പുറത്തേക്ക് പ്രവർത്തിക്കുക. നിങ്ങളുടെ ഭാഗത്തിൻ്റെ വോളിയം മെഷീൻ വലുപ്പം സജ്ജമാക്കുന്നു. നിങ്ങളുടെ ടാർഗെറ്റ് ഔട്ട്പുട്ട് സിംഗിൾ അല്ലെങ്കിൽ ഡബിൾ സ്റ്റേഷൻ തീരുമാനിക്കുന്നു. മൂന്ന് സ്പെസിഫിക്കേഷനുകൾ ബാക്കിയുള്ളവ പരിഹരിക്കുന്നു: ക്ലാമ്പിംഗ് ഫോഴ്സ്, അക്യുമുലേറ്ററിൻ്റെ വലുപ്പം, ഉരുകൽ ശേഷി. ആങ്കർ എന്ന നിലയിൽ: 2 L കുപ്പിക്ക് ഏകദേശം 40 kN ക്ലാമ്പിംഗ് ആവശ്യമാണ്, 30 L ഡ്രമ്മിന് ഏകദേശം 215 kN, 1000 L IBC ന് ഏകദേശം 1000 kN. ആദ്യം കണ്ടെയ്നറും ഔട്ട്പുട്ടും ശരിയാക്കുക, മോഡൽ സ്വയം തിരഞ്ഞെടുക്കുന്നു.

തെറ്റായ മെഷീൻ തിരഞ്ഞെടുക്കുന്ന വാങ്ങുന്നവർ എല്ലായ്പ്പോഴും ഒരേ തെറ്റ് ചെയ്യുന്നു. ഭാഗം നിർവചിക്കുന്നതിനുപകരം യന്ത്രങ്ങളെ നോക്കിയാണ് അവർ ആരംഭിക്കുന്നത്.
ഒരു യന്ത്രം ഒരു ജോലിയുടെ രൂപത്തിലുള്ള ഒരു ഉപകരണമാണ്. ജോലി നിർവചിക്കുക, ഷോർട്ട്ലിസ്റ്റ് വേഗത്തിൽ ചുരുങ്ങുന്നു. ആ ഘട്ടം ഒഴിവാക്കുക, നിങ്ങൾ ഒരിക്കലും ഉപയോഗിക്കാത്ത ശേഷിക്ക് നിങ്ങൾ അമിതമായി പണം നൽകണം - അല്ലെങ്കിൽ നിങ്ങളുടെ ഭാഗമാകാൻ കഴിയാത്ത ഒരു യന്ത്രം വാങ്ങുക.
ചുവടെയുള്ള അഞ്ച് ഘട്ടങ്ങൾ ക്രമത്തിൽ പിന്തുടരുക. ഞങ്ങളുടെ എഞ്ചിനീയർമാർ എല്ലാ ഉപഭോക്താവിനെയും ഒരേ പാതയിലൂടെ നടത്തുന്നു.
അഞ്ച് ഘട്ടങ്ങളുള്ള തിരഞ്ഞെടുപ്പ് പാത
ഘട്ടം 1: കണ്ടെയ്നർ നിർവ്വചിക്കുക
എല്ലാം ആരംഭിക്കുന്നത് ഭാഗത്തിൽ നിന്നാണ്. മൂന്ന് വിശദാംശങ്ങൾ ഏറ്റവും പ്രധാനമാണ്.
വോളിയം.500 മില്ലി കുപ്പിയ്ക്കും 250 ലിറ്റർ ഡ്രമ്മിനും വ്യത്യസ്ത യന്ത്രങ്ങൾ ആവശ്യമാണ്. വോളിയം മറ്റേതൊരു ഘടകത്തേക്കാളും മെഷീൻ വലുപ്പത്തെ നയിക്കുന്നു.
മെറ്റീരിയൽ.HDPE, PP, PVC എന്നിവ ഓരോന്നും വ്യത്യസ്ത രീതിയിലാണ്. HMWHDPE പോലുള്ള ദൃഢമായ ഗ്രേഡുകൾക്ക് കൂടുതൽ ഉരുകൽ ശക്തി ആവശ്യമാണ്, ഇത് നിങ്ങൾക്ക് ആവശ്യമുള്ള സ്ക്രൂയും മോട്ടോറും മാറ്റുന്നു.
മതിൽ കനവും ഭാരവും.കനത്ത ഭിത്തിയുള്ള ഡ്രം ഒരേ അളവിലുള്ള ഒരു നേർത്ത കുപ്പിയെക്കാൾ കൂടുതൽ ഉരുകുന്നു. അത് മെഷീൻ നൽകേണ്ട ഷോട്ട് സൈസ് മാറ്റുന്നു.
ഇപ്പോൾ ഇത് ചെയ്യുക:നിങ്ങളുടെ ഭാഗത്തിൻ്റെ അളവ്, മെറ്റീരിയൽ, മതിൽ കനം, പൂർത്തിയായ ഭാരം എന്നിവ എഴുതുക. ഇതിന് ശേഷമുള്ള ഓരോ ഘട്ടവും ആ ലിസ്റ്റുമായി അക്കങ്ങളുമായി പൊരുത്തപ്പെടുന്നു.
ഘട്ടം 2: ഒറ്റ അല്ലെങ്കിൽ ഇരട്ട സ്റ്റേഷൻ തിരഞ്ഞെടുക്കുക
കിംഗിൾ മോഡൽ പേരുകൾ ഒറ്റ അക്ഷരത്തിൽ ഉത്തരം നൽകുന്നു.എൽ എന്നാൽ സിംഗിൾ സ്റ്റേഷൻ. D എന്നാൽ ഇരട്ട സ്റ്റേഷൻ.
ഒരു ഇരട്ട സ്റ്റേഷൻ ഒരു എക്സ്ട്രൂഡറിൽ രണ്ട് പൂപ്പൽ സെറ്റുകൾ ഇടുന്നു. ഒരു വശം വീശുമ്പോൾ മറ്റൊന്ന് പുറന്തള്ളുന്നു, അതിനാൽ ഒരേ ഡൈ ഹെഡിൽ നിന്ന് ഔട്ട്പുട്ട് ഏകദേശം ഇരട്ടിയാകുന്നു. നിങ്ങൾ ഒരു സ്റ്റേഷനെക്കാൾ കൂടുതൽ പണം നൽകുന്നു - എന്നാൽ രണ്ട് മെഷീനുകളേക്കാൾ വളരെ കുറവാണ്.
ഗണിതം ലളിതമാണ്. ഉയർന്ന അളവിലുള്ള ചെറിയ കണ്ടെയ്നറുകൾ രണ്ട് സ്റ്റേഷനുകളെയും തിരക്കുള്ളതാക്കുന്നു, അതിനാൽ എഇരട്ട സ്റ്റേഷൻവേഗത്തിൽ പണം നൽകുന്നു. മിതമായ വോള്യങ്ങളോ വലിയ ഭാഗങ്ങളോ രണ്ടാമത്തെ സ്റ്റേഷനെ നിഷ്ക്രിയമാക്കുന്നു - അത് ഒഴിവാക്കി പണം ലാഭിക്കുക.
ഘട്ടം 3: അത് തീരുമാനിക്കുന്ന മൂന്ന് സ്പെസിഫിക്കേഷനുകൾ പരിശോധിക്കുക
ക്ലാമ്പിംഗ് ശക്തി
ക്ലാമ്പിംഗ് ഫോഴ്സ്, ഭാഗത്തിൻ്റെ പ്രൊജക്റ്റ് ഏരിയയുടെ പ്രഷർ സമയത്തെ മറികടക്കണം. ആ കണക്ക് നഷ്ടപ്പെടുത്തുക, സമ്മർദ്ദത്തിൽ പൂപ്പൽ പൊട്ടുന്നു. ഓരോ ഷോട്ടിലും ഫ്ലാഷ് ദൃശ്യമാകുന്നു.
വലിയ ഭാഗങ്ങൾ കൂടുതൽ ശക്തി ആവശ്യപ്പെടുന്നു. ക്ലാമ്പിംഗ് 2 ലിറ്റർ കുപ്പിയിൽ 40 kN ൽ നിന്ന് 30 ലിറ്റർ ഡ്രമ്മിൽ 215 kN വരെയും 1000 ലിറ്റർ IBC യിൽ 1000 kN വരെയും ഉയരുന്നു. ആദ്യം ഈ നമ്പർ പരിശോധിക്കുക - വലിപ്പം കുറഞ്ഞ ഒരു ക്ലാമ്പിൽ നിന്നുള്ള ഫ്ലാഷ്, ഞങ്ങളുടെ വൈകല്യങ്ങൾ ഗൈഡ് വിശദീകരിക്കുന്നതുപോലെ, ക്രമീകരണങ്ങൾ പരിഹരിക്കുന്നില്ല.
അക്യുമുലേറ്റർ (ഷോട്ട്) വലിപ്പം
വലിയ ഭാഗങ്ങൾക്ക് ഒരു സ്റ്റോറേജ് ഹെഡ് ആവശ്യമാണ്. അക്യുമുലേറ്റർ ഉരുകുന്നതിൻ്റെ പൂർണ്ണ ചാർജ് ശേഖരിക്കുന്നു, തുടർന്ന് അത് വേഗത്തിൽ പുറന്തള്ളുന്നു - തൂങ്ങിക്കിടക്കുന്ന പാരിസൺ നീണ്ടുകിടക്കുന്നതിന് മുമ്പ്. ഞങ്ങളുടെഅക്യുമുലേറ്റർ vs തുടർച്ചയായ ഗൈഡ്പൂർണ്ണമായി വിഭജിക്കുന്ന കവറുകൾ.
അക്യുമുലേറ്ററിൻ്റെ കപ്പാസിറ്റി നിങ്ങളുടെ ഭാഗത്തിൻ്റെ വലുപ്പത്തെ നിയന്ത്രിക്കുന്നു. ചെറിയ സ്റ്റോറേജ് മെഷീനുകളിൽ 3 ലിറ്റർ മുതൽ IBC ലൈനിൽ 33 ലിറ്റർ വരെ കിംഗിൾ അക്യുമുലേറ്ററുകൾ പ്രവർത്തിക്കുന്നു. തുടർച്ചയായ മെഷീനുകളിലെ ചെറിയ ഭാഗങ്ങൾ ഈ സവിശേഷത ഒഴിവാക്കുന്നു. വലിയ ഭാഗങ്ങൾ അതിൽ ജീവിക്കുന്നു.
ഉരുകൽ ശേഷി
സ്ക്രൂ എഞ്ചിനാണ്. അതിൻ്റെ വ്യാസവും നീളവും വ്യാസവും തമ്മിലുള്ള അനുപാതം (L/D) യന്ത്രം മണിക്കൂറിൽ എത്രമാത്രം പ്ലാസ്റ്റിക് ഉരുകുന്നു എന്ന് സജ്ജീകരിക്കുന്നു. ഒരു യന്ത്രവും ഉരുകുന്നതിനേക്കാൾ വേഗത്തിൽ പ്രവർത്തിക്കില്ല.
IBC ലൈനിലെ ഇരട്ട 100 mm സ്ക്രൂകൾ മുതൽ 24 മുതൽ 32 വരെ L/D വരെയുള്ള ചെറിയ മെഷീനുകളിൽ കിംഗ്ഗിൾ സ്ക്രൂകൾ 50 mm സ്പാൻ ചെയ്യുന്നു. HMWHDPE പോലുള്ള കടുപ്പമുള്ള മെറ്റീരിയലുകൾക്ക് അധിക മെൽറ്റിംഗ് ഹെഡ്റൂം ആവശ്യമാണ്. ഏറ്റവും വലിയ യന്ത്രങ്ങൾ ഇരട്ട സ്ക്രൂകൾ പ്രവർത്തിപ്പിക്കുന്നത് എന്തുകൊണ്ടെന്ന് ആ ആവശ്യം വിശദീകരിക്കുന്നു.
കണ്ടെയ്നർ വലിപ്പം മുതൽ യന്ത്രം വരെ: തിരഞ്ഞെടുക്കൽ പട്ടിക
ഈ പട്ടിക കണ്ടെയ്നർ വോളിയം യഥാർത്ഥ കിംഗിൾ മോഡലുകളിലേക്ക് മാപ്പ് ചെയ്യുന്നു. ശരിയായ അയൽപക്കത്ത് ഇറങ്ങാൻ ഇത് ഉപയോഗിക്കുക. തുടർന്ന് നിങ്ങളുടെ ഭാഗത്തിനെതിരെ കൃത്യമായ മോഡൽ സ്ഥിരീകരിക്കുക.
| കണ്ടെയ്നർ | ടൈപ്പ് ചെയ്യുക | മാതൃകാ മാതൃക | ക്ലാമ്പിംഗ് |
|---|---|---|---|
| 2 എൽ | തുടർച്ചയായി | KGB2L / KGB2D | 40 കെ.എൻ |
| 5 എൽ | തുടർച്ചയായി | KGB5L / KGB5D | 65 കെ.എൻ |
| 15 എൽ | തുടർച്ചയായി | KGB15L / KGH15 | 165-200 കെ.എൻ |
| 30 എൽ | അക്യുമുലേറ്റർ | KGB80A | 215 കെ.എൻ |
| 60 എൽ | അക്യുമുലേറ്റർ | KGB90A | 280 കെ.എൻ |
| 100 എൽ | അക്യുമുലേറ്റർ | KGB100B | 440 കെ.എൻ |
| 120 എൽ | അക്യുമുലേറ്റർ | KGB110A | 760 കെ.എൻ |
| 160 എൽ | അക്യുമുലേറ്റർ | KGB110B / 110F | 760 കെ.എൻ |
| 250 എൽ | അക്യുമുലേറ്റർ | KGB120E | 800-1200 കെ.എൻ |
| 1000 L (IBC) | അക്യുമുലേറ്റർ (3-സിലി) | KGS120A / KGS1000L-IBC | 1000 കെ.എൻ |
| 2000 എൽ | അക്യുമുലേറ്റർ (3-സിലി) | KGS135A / KGS150A | 1800 കെ.എൻ |
ഔട്ട്പുട്ട് നമ്പറുകൾ ശരിയായ രീതിയിൽ വായിക്കുക
ഓരോ സ്പെക് ഷീറ്റും ഓരോ മണിക്കൂറിലും കഷണങ്ങളായി ഔട്ട്പുട്ട് ലിസ്റ്റ് ചെയ്യുന്നു. ആ നമ്പർ ശ്രദ്ധയോടെ വായിക്കുക. കാറ്റലോഗുകൾ കാണിക്കുന്നുവരണ്ട ചക്രം- മെഷീൻ പൂർണ്ണ വേഗതയിൽ ശൂന്യമാണ്, പ്ലാസ്റ്റിക് ഇല്ല, കൂളിംഗ് ഇല്ല.
യഥാർത്ഥ ഔട്ട്പുട്ട് കുറവാണ്. ഓരോ ഭാഗവും പുറന്തള്ളുന്നതിന് മുമ്പ് അതിൻ്റെ ആകൃതി നിലനിർത്താൻ വേണ്ടത്ര തണുപ്പിക്കണം. കട്ടിയുള്ള മതിലുകളും വലിയ ഭാഗങ്ങളും സാവധാനത്തിൽ തണുക്കുന്നു, അതിനാൽ ഭാഗങ്ങൾ വളരുന്നതിനനുസരിച്ച് വിടവ് വർദ്ധിക്കുന്നു.
ഒരു ലെവൽ ഫീൽഡിൽ മെഷീനുകൾ താരതമ്യം ചെയ്യാൻ ഡ്രൈ-സൈക്കിൾ നമ്പറുകൾ ഉപയോഗിക്കുക. നിങ്ങളുടെ ശേഷി - നിങ്ങളുടെ ഡെലിവറി വാഗ്ദാനങ്ങൾ - യഥാർത്ഥ നിരക്കിൽ ആസൂത്രണം ചെയ്യുക. ഡ്രൈ-സൈക്കിൾ നമ്പറുകൾ പ്രൊഡക്ഷൻ ഔട്ട്പുട്ട് റൗണ്ടുകളായി ഉദ്ധരിച്ച ഒരു വിതരണക്കാരൻ.
മൂന്ന് യഥാർത്ഥ ഉദാഹരണങ്ങൾ
1 എൽ ഡിറ്റർജൻ്റ് കുപ്പി, ഉയർന്ന അളവ്.ചെറിയ ഭാഗം, വലിയ അളവിൽ. ഒരു പോലെ ഇരട്ട സ്റ്റേഷനുള്ള ഒരു തുടർച്ചയായ യന്ത്രം തിരഞ്ഞെടുക്കുക5L-ക്ലാസ് ഇരട്ട സ്റ്റേഷൻമൾട്ടി-കാവിറ്റി ടൂളിംഗ് ഉപയോഗിച്ച്. ജോലിക്ക് വേഗത ആവശ്യമാണ്, വലുപ്പമല്ല.
30 L HDPE കെമിക്കൽ ഡ്രം.പാരിസണിന് ഇപ്പോൾ തൂങ്ങാൻ തക്ക ഭാരമുണ്ട്, അതിനാൽ നിങ്ങൾക്ക് ഒരു അക്യുമുലേറ്റർ ആവശ്യമാണ്. ദിKGB80Aയോജിക്കുന്നു: 215 കെഎൻ ക്ലാമ്പിംഗ്, ഒരു 80 എംഎം സ്ക്രൂ, ഒരു 5 എൽ അക്യുമുലേറ്റർ. സിംഗിൾ സ്റ്റേഷൻ - രണ്ടാമത്തെ സ്റ്റേഷൻ ഈ വലുപ്പത്തിൽ അപൂർവ്വമായി പണമടയ്ക്കുന്നു.
1000 L IBC ടാങ്ക്.ശ്രേണിയുടെ അങ്ങേയറ്റം. മൂന്ന് സിലിണ്ടർKGS1000L-IBC55 ടൺ ഫ്രെയിമിൽ 1000 കെഎൻ ക്ലാമ്പിംഗ്, ഇരട്ട 100 എംഎം സ്ക്രൂകൾ, 33 എൽ അക്യുമുലേറ്റർ എന്നിവ കൊണ്ടുവരുന്നു. ചെറിയതൊന്നും ഒരു പാരിസണിനെ രൂപപ്പെടുത്തുന്നില്ല, അത് തളരുന്നതിന് മുമ്പ് വലുതാണ്.
രണ്ട് വഴികൾ വാങ്ങുന്നവർ അത് തെറ്റാണ്
അണ്ടർ വാങ്ങൽ.ചില ഉപഭോക്താക്കൾ സ്റ്റിക്കർ വിലയെ പിന്തുടരുകയും ഭാഗങ്ങൾ നിർമ്മിക്കാൻ കഴിയാത്ത ഒരു യന്ത്രം തിരഞ്ഞെടുക്കുകയും ചെയ്യുന്നു. വളരെ കുറച്ച് ക്ലാമ്പിംഗ് ഫ്ലാഷ് നൽകുന്നു. വളരെ ചെറിയ ഒരു അക്യുമുലേറ്റർ നേർത്ത മതിലുകൾ കൊണ്ടുവരുന്നു. വിലകുറഞ്ഞ യന്ത്രം തറയിലെ ഏറ്റവും ചെലവേറിയ തെറ്റ് മാറുന്നു.
അമിതമായി വാങ്ങൽ.മറ്റുചിലർ വലിയ മാർഗങ്ങൾ സുരക്ഷിതമാണെന്ന് കരുതുകയും ജോലിക്ക് മുകളിൽ വാങ്ങുകയും ചെയ്യുന്നു. വലിപ്പം കൂടിയ യന്ത്രം ചെറിയ ഭാഗങ്ങളിൽ സാവധാനം പ്രവർത്തിക്കുന്നു, അധിക ഊർജ്ജം കത്തിക്കുന്നു, മൂലധനം പൂട്ടുന്നു. വലുത് ഇൻഷുറൻസ് അല്ല - ഒരു ഷെഡ്യൂളിലെ മാലിന്യമാണ് വലുത്.
രണ്ട് തെറ്റുകളും ഒരു തിരുത്തൽ പങ്കിടുന്നു. കണ്ടെയ്നറും ഔട്ട്പുട്ടും സത്യസന്ധമായി നിർവചിക്കുക, അവയ്ക്കെതിരായ മൂന്ന് സ്പെസിഫിക്കേഷനുകൾ പരിശോധിക്കുക, കൂടാതെ "എങ്കിൽ മാത്രം" റൗണ്ട് അപ്പ് ചെയ്യുന്നതിനെ ചെറുക്കുക.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
എനിക്ക് എന്ത് വലുപ്പത്തിലുള്ള ബ്ലോ മോൾഡിംഗ് മെഷീൻ ആവശ്യമാണെന്ന് എനിക്ക് എങ്ങനെ അറിയാം?
മെഷീനിൽ നിന്നല്ല, നിങ്ങളുടെ കണ്ടെയ്നറിൽ നിന്ന് ആരംഭിക്കുക. ഭാഗത്തിൻ്റെ വോളിയം മെഷീൻ വലുപ്പം സജ്ജമാക്കുന്നു. മെറ്റീരിയലും മതിൽ കനവും ഉരുകൽ ആവശ്യങ്ങൾ സജ്ജമാക്കുന്നു. മണിക്കൂറിൽ നിങ്ങളുടെ ടാർഗെറ്റ് ഔട്ട്പുട്ട് ഒറ്റ അല്ലെങ്കിൽ ഇരട്ട സ്റ്റേഷനുകൾ തീരുമാനിക്കുന്നു. ആദ്യം കണ്ടെയ്നറും ഔട്ട്പുട്ടും ശരിയാക്കുക, മെഷീൻ വലുപ്പം പിന്തുടരുന്നു.
ഒരു ബ്ലോ മോൾഡിംഗ് മെഷീന് എനിക്ക് എന്ത് ക്ലാമ്പിംഗ് ഫോഴ്സ് ആവശ്യമാണ്?
ക്ലാമ്പിംഗ് ഫോഴ്സ്, ഭാഗത്തിൻ്റെ പ്രൊജക്റ്റ് ഏരിയയുടെ പ്രഷർ സമയത്തെ കവിയണം. ചെറുതായി വീഴുകയും, സമ്മർദത്തിൻ കീഴിൽ പൂപ്പൽ പൊട്ടുകയും, പാർട്ടിംഗ് ലൈനിൽ ഫ്ലാഷ് അവശേഷിക്കുന്നു. വലിയ ഭാഗങ്ങൾക്ക് കൂടുതൽ ശക്തി ആവശ്യമാണ്: 2-ലിറ്റർ ബോട്ടിലിന് ഏകദേശം 40 kN, 30-ലിറ്റർ ഡ്രമ്മിന് ഏകദേശം 215 kN, 1000-ലിറ്റർ IBC-ക്ക് 1000 kN. നിങ്ങൾ നിർമ്മിക്കുന്ന ഭാഗവുമായി ശക്തി പൊരുത്തപ്പെടുത്തുക.
ഞാൻ ഒറ്റ സ്റ്റേഷനോ ഇരട്ട സ്റ്റേഷൻ മെഷീനോ വാങ്ങണമോ?
ഒരു ഇരട്ട സ്റ്റേഷൻ ഒരു എക്സ്ട്രൂഡറിൽ രണ്ട് മോൾഡ് സ്റ്റേഷനുകൾ സ്ഥാപിക്കുന്നു. ഒരു വശം വീശുമ്പോൾ മറ്റൊന്ന് പുറന്തള്ളുന്നു, അതിനാൽ ഒരേ ഡൈ ഹെഡിൽ നിന്ന് ഔട്ട്പുട്ട് ഏകദേശം ഇരട്ടിയാകുന്നു. നിങ്ങൾ ഉയർന്ന അളവിലുള്ള ചെറിയ കണ്ടെയ്നറുകൾ പ്രവർത്തിപ്പിക്കുമ്പോൾ ഇരട്ട സ്റ്റേഷൻ തിരഞ്ഞെടുക്കുക. മിതമായ വോള്യങ്ങൾക്കോ വലിയ ഭാഗങ്ങൾക്കോ വേണ്ടി ഒറ്റ സ്റ്റേഷൻ തിരഞ്ഞെടുക്കുക - നിങ്ങൾക്ക് തിരക്ക് കൂട്ടാൻ കഴിയാത്ത രണ്ടാമത്തെ സ്റ്റേഷൻ പണം പാഴാക്കുന്നു.
ഞാൻ വളരെ വലുതായ ഒരു ബ്ലോ മോൾഡിംഗ് മെഷീൻ വാങ്ങിയാൽ എന്ത് സംഭവിക്കും?
ഒരു വലിയ യന്ത്രം ചെറിയ ഭാഗങ്ങളിൽ സാവധാനത്തിൽ പ്രവർത്തിക്കുന്നു, ജോലി ആവശ്യത്തേക്കാൾ കൂടുതൽ ഊർജ്ജം കത്തിക്കുന്നു, മൂലധനം പൂട്ടുന്നു. വലുത് എന്നാൽ സുരക്ഷിതം എന്നല്ല അർത്ഥമാക്കുന്നത്. ശരിയായ മെഷീൻ നിങ്ങളുടെ കണ്ടെയ്നർ വലുപ്പവും ഔട്ട്പുട്ടുമായി പൊരുത്തപ്പെടുന്നു. അമിതമായി വാങ്ങുന്നതിന് അണ്ടർ-ബൈയിംഗ് പോലെ തന്നെ ചിലവ് വരും - ഇത് കൂടുതൽ സാവധാനത്തിൽ വേദനിപ്പിക്കുന്നു.
ബ്ലോ മോൾഡിംഗ് ഔട്ട്പുട്ട് (മണിക്കൂറിൽ കഷണങ്ങൾ) എങ്ങനെയാണ് നിർണ്ണയിക്കുന്നത്?
കാറ്റലോഗ് ഔട്ട്പുട്ട് കണക്കുകൾ ഡ്രൈ സൈക്കിൾ കാണിക്കുന്നു - മെഷീൻ പൂർണ്ണ വേഗതയിൽ ശൂന്യമായി പ്രവർത്തിക്കുന്നു. യഥാർത്ഥ ഔട്ട്പുട്ട് കുറയുന്നു, കാരണം ഓരോ ഭാഗവും പുറന്തള്ളുന്നതിന് മുമ്പ് തണുക്കണം, വലുതോ കട്ടിയുള്ളതോ ആയ ഭാഗങ്ങൾ പതുക്കെ തണുക്കുന്നു. മെഷീനുകൾ താരതമ്യം ചെയ്യാൻ ഡ്രൈ-സൈക്കിൾ നമ്പറുകൾ ഉപയോഗിക്കുക. റിയലിസ്റ്റിക് നിരക്കുകളിൽ നിങ്ങളുടെ ശേഷി ആസൂത്രണം ചെയ്യുക.
നിങ്ങളുടെ കണ്ടെയ്നർ ഞങ്ങളോട് പറയുക - ഞങ്ങൾ മെഷീൻ വ്യക്തമാക്കും
മണിക്കൂറിൽ വോളിയം, മെറ്റീരിയൽ, മതിൽ കനം, ടാർഗെറ്റ് ഔട്ട്പുട്ട് എന്നിവ അയയ്ക്കുക. ഞങ്ങളുടെ എഞ്ചിനീയർമാർ നിങ്ങളുടെ ഭാഗത്തിന് കൃത്യമായ മോഡൽ, ക്ലാമ്പിംഗ് ഫോഴ്സ്, സ്ക്രൂ സജ്ജീകരണം എന്നിവ പേരിടും - കൂടാതെ ഒരൊറ്റ സ്റ്റേഷൻ ജോലി ചെയ്യുകയാണെങ്കിൽ നിങ്ങളോട് നേരിട്ട് പറയും. 2002 മുതൽ ബ്ലോ മോൾഡിംഗ് മെഷീനുകൾ നിർമ്മിക്കുന്നു, ടീമിൽ 15 എഞ്ചിനീയർമാർ.
ഒരു മെഷീൻ ശുപാർശ നേടുക →മെഷീൻ തിരഞ്ഞെടുക്കൽ ഒരു ഓർഡർ പിന്തുടരുന്നു: കണ്ടെയ്നർ, ഔട്ട്പുട്ട്, തുടർന്ന് ക്ലാമ്പിംഗ്, അക്യുമുലേറ്റർ, സ്ക്രൂ. നിങ്ങൾ ഉണ്ടാക്കുന്ന ഭാഗത്ത് നങ്കൂരമിടുക. അതിനോട് സ്പെസിഫിക്കേഷനുകൾ പൊരുത്തപ്പെടുത്തുക. മുഴുവൻ ബ്രൗസ് ചെയ്യുകയന്ത്ര ശ്രേണി- അല്ലെങ്കിൽ നേരെ ചാടുകതുടർച്ചയായഅല്ലെങ്കിൽശേഖരണംനിങ്ങളുടെ സമീപസ്ഥലം അറിഞ്ഞുകഴിഞ്ഞാൽ വിഭാഗങ്ങൾ.