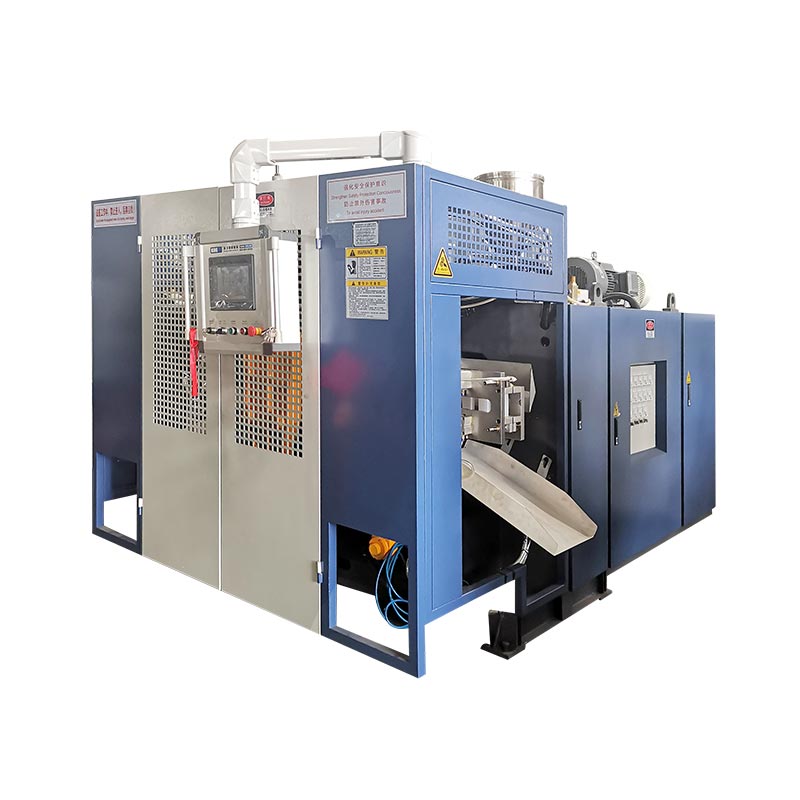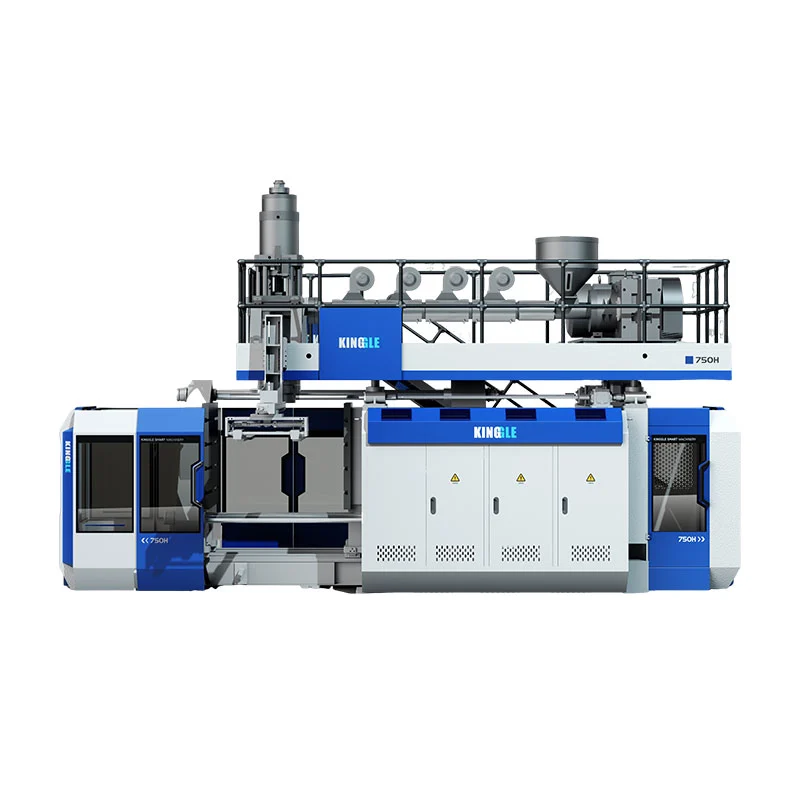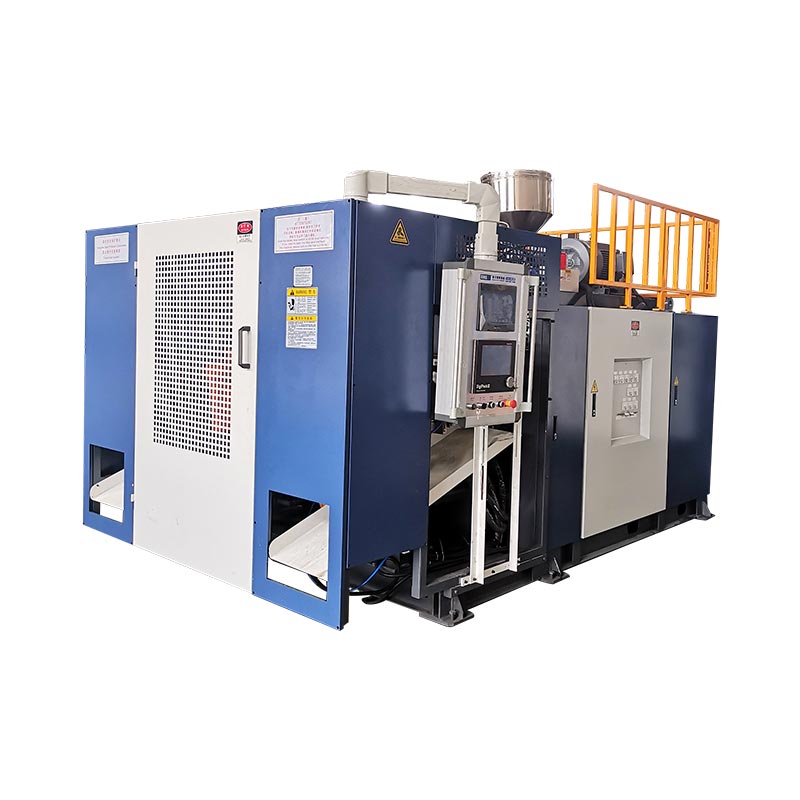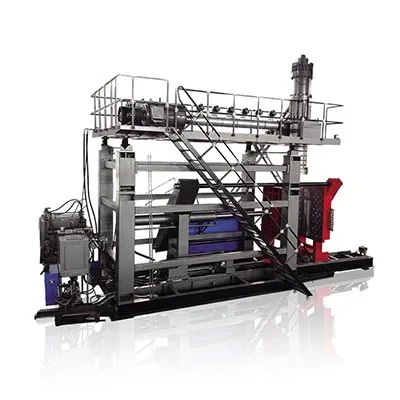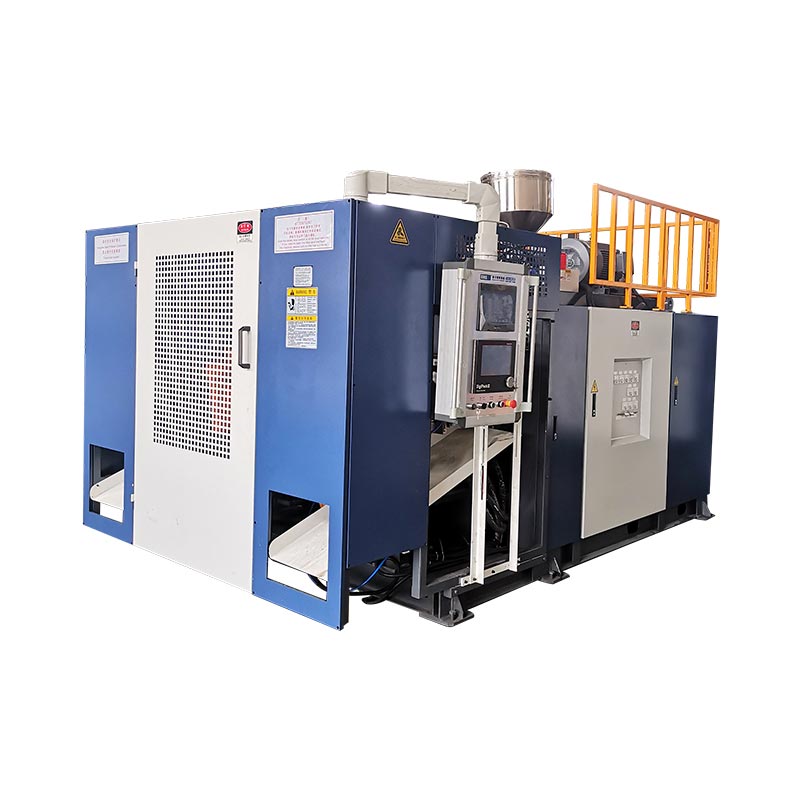
ഒരു ഓട്ടോമാറ്റിക് ബ്ലോ മോൾഡിംഗ് മെഷീൻ അത് ഡെലിവർ ചെയ്യേണ്ട ഉൽപ്പന്നവും മോൾഡിങ്ങിന് ശേഷം ഉൾപ്പെടുത്തിയിട്ടുള്ള പ്രവർത്തനങ്ങളും ഉപയോഗിച്ച് തിരഞ്ഞെടുക്കുക-ഉദ്ധരണത്തിലെ "ഓട്ടോമാറ്റിക്" എന്ന വാക്കിനാൽ അല്ല. എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗിനായി, റെസിൻ, ടൂളിംഗ്, ടേക്ക് ഔട്ട്, ട്രിമ്മിംഗ്, ഇൻസ്പെക്ഷൻ, ട്രാൻസ്ഫർ എന്നിവ ഒരു പ്രൊഡക്ഷൻ സിസ്റ്റമായി വ്യക്തമാക്കുക. അന്തിമ ഡിസ്ചാർജ് പോയിൻ്റിൽ അംഗീകരിച്ച കണ്ടെയ്നറുകൾക്കെതിരായ കോൺഫിഗറേഷൻ അംഗീകരിക്കാൻ ഞങ്ങൾ ശുപാർശ ചെയ്യുന്നു, കാറ്റലോഗ് ഡ്രൈ-സൈക്കിൾ ചിത്രമല്ല.
ആളുകൾ ഫ്ലാഷ് നീക്കംചെയ്യുമ്പോഴും കുപ്പികൾ പരിശോധിക്കുമ്പോഴും കാർട്ടണുകൾ നിറയ്ക്കുമ്പോഴും ഒരു മോൾഡിംഗ് മെഷീന് ഒരു ഓട്ടോമാറ്റിക് സൈക്കിൾ പ്രവർത്തിപ്പിക്കാൻ കഴിയും. ഒരു ചെറിയ, മാറിക്കൊണ്ടിരിക്കുന്ന ഉൽപ്പന്ന ശ്രേണിക്ക് അത് ശരിയായ ക്രമീകരണമായിരിക്കാം. ആ ജോലികൾ അപ്രത്യക്ഷമായതായി നിക്ഷേപ കേസ് അനുമാനിക്കുകയാണെങ്കിൽ അത് തെറ്റായ ക്രമീകരണമാണ്. വിലകൾ താരതമ്യം ചെയ്യുന്നതിനുമുമ്പ് അതിർത്തി നിർവചിക്കുക.
ഒരു ഓർഡറിന് മുമ്പ് പ്രധാനപ്പെട്ട അഞ്ച് തീരുമാനങ്ങൾ
- ഓട്ടോമേഷൻ ലെവലുകൾ താരതമ്യപ്പെടുത്തുന്നതിന് മുമ്പ് ഭാഗവുമായി മോൾഡിംഗ് പ്രക്രിയ പൊരുത്തപ്പെടുത്തുക.
- മാനുവൽ ആയി തുടരുന്ന ജോലി ഉൾപ്പെടെ, എല്ലാ കൈമാറ്റവും പൂർത്തിയാക്കൽ പ്രവർത്തനവും നിർവ്വചിക്കുക.
- ട്രിമ്മിംഗ്, പരിശോധന, പാക്കിംഗ് ശേഷി എന്നിവ ഉപയോഗിച്ച് മോൾഡിംഗ് നിരക്ക് ബാലൻസ് ചെയ്യുക.
- തടസ്സമില്ലാത്ത ഉൽപ്പാദനം മാത്രമല്ല, തെറ്റ് വീണ്ടെടുക്കലും മാറ്റങ്ങളും പരിശോധിക്കുക.
- സ്വീകാര്യമായ ഒരു കണ്ടെയ്നറിൻ്റെ മൊത്തം ലൈൻ ചെലവ് സമാന വ്യവസ്ഥകളിൽ താരതമ്യം ചെയ്യുക.
ബ്ലോ മോൾഡിംഗിൽ "ഓട്ടോമാറ്റിക്" എന്താണ് കവർ ചെയ്യുന്നത്?
പ്രവർത്തനങ്ങൾ എങ്ങനെ നിയന്ത്രിക്കപ്പെടുന്നുവെന്ന് "ഓട്ടോമാറ്റിക്" വിവരിക്കുന്നു. പ്ലാസ്റ്റിക് ഭാഗം എങ്ങനെ രൂപപ്പെട്ടുവെന്ന് ഇത് തിരിച്ചറിയുന്നില്ല. ഒരു ഓട്ടോമാറ്റിക് എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് മെഷീനും ഒരു PET ബോട്ടിൽ ബ്ലോയിംഗ് മെഷീനും പ്രോഗ്രാം ചെയ്ത സീക്വൻസുകൾ പ്രവർത്തിപ്പിക്കാൻ കഴിയും, എന്നിട്ടും അവയ്ക്ക് വ്യത്യസ്ത മെറ്റീരിയൽ തയ്യാറാക്കലും ടൂളിംഗും ഫിനിഷിംഗ് ക്രമീകരണങ്ങളും ആവശ്യമാണ്. ഒരു പൂർണ്ണ ഓട്ടോമാറ്റിക് ബ്ലോ മോൾഡിംഗ് മെഷീനായി തിരയുന്ന ഒരു വാങ്ങുന്നയാൾ ആദ്യം പ്രോസസ്സ് ചോദ്യം പരിഹരിക്കണം.
എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗിൽ, യന്ത്രം പാരിസൺ എന്ന ഉരുകിയ ട്യൂബ് ഉണ്ടാക്കുന്നു. പൂപ്പൽ ആ ട്യൂബ് പിടിച്ചെടുക്കുന്നു, വായു പൊള്ളയായ ഭാഗം ഉണ്ടാക്കുന്നു. PET സ്ട്രെച്ച് ബ്ലോ മോൾഡിംഗ് ഒരു പ്രിഫോം ഉപയോഗിക്കുന്നു, അത് വലിച്ചുനീട്ടുകയും വീർക്കുകയും ചെയ്യുന്നു. ഒരു എച്ച്ഡിപിഇ ഡിറ്റർജൻ്റ് ബോട്ടിൽ ലൈനിനായി PET പ്രീഫോം-ലോഡിംഗ് ഗൈഡ് ഒരു പൂർണ്ണമായ പർച്ചേസിംഗ് ഗൈഡ് അല്ലാത്തത് എന്തുകൊണ്ടാണെന്ന് ആ വ്യത്യസ്ത ആരംഭ ഫോമുകൾ വിശദീകരിക്കുന്നു.
| തീരുമാനം | എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് | PET സ്ട്രെച്ച് ബ്ലോ മോൾഡിംഗ് |
|---|---|---|
| ആരംഭിക്കുന്ന ഫോം | പുറത്തെടുത്ത ഉരുകിയ പാരിസൺ | PET പ്രിഫോം |
| സാധാരണ വാങ്ങൽ സന്ദർഭം | HDPE കുപ്പികൾ, കൈകാര്യം ചെയ്ത കണ്ടെയ്നറുകൾ, വ്യാവസായിക പൊള്ളയായ ഭാഗങ്ങൾ | പ്രീഫോമിൽ നിന്ന് നിർമ്മിച്ച പാനീയ കുപ്പികൾ വൃത്തിയാക്കുക |
| ഓട്ടോമേഷൻ ചോദ്യങ്ങൾ | ഭാഗം റിലീസ്, ഫ്ലാഷ് നീക്കംചെയ്യൽ, ട്രിമ്മിംഗ്, ടെസ്റ്റിംഗ്, കൈമാറ്റം | പ്രീഫോം കൈകാര്യം ചെയ്യൽ, ഹീറ്റിംഗ്/സ്ട്രെച്ച്-ബ്ലോയിംഗ് സീക്വൻസ്, കുപ്പി കൈമാറ്റം |
പ്രോസസ്സ് റഫറൻസ്:കിംഗിളിൻ്റെ ബ്ലോ മോൾഡിംഗ് മെഷീൻ ഗൈഡ്. ഉൽപ്പന്ന ജ്യാമിതിയും റെസിൻ ഗ്രേഡും അന്തിമ പ്രക്രിയ തിരഞ്ഞെടുക്കൽ നിർണ്ണയിക്കുന്നു.
മെഷീൻ, സെൽ, ലൈൻ എന്നിവ വേർതിരിക്കുക
ഒരു മെഷീൻ-ലെവൽ ഓട്ടോമാറ്റിക് സൈക്കിൾ അംഗീകരിച്ച മോൾഡിംഗ് സീക്വൻസ് ഉൾക്കൊള്ളുന്നു. ഒരു ഓട്ടോമേറ്റഡ് സെൽ ആ മെഷീന് ചുറ്റും നിർവചിക്കപ്പെട്ട കൈകാര്യം ചെയ്യൽ അല്ലെങ്കിൽ ഫിനിഷിംഗ് ചേർക്കുന്നു. ഒരു പ്രൊഡക്ഷൻ ലൈൻ തുടർച്ചയായ പ്രവർത്തനങ്ങളെ ഒരു അംഗീകൃത-ഉൽപ്പന്ന അതിർത്തിയിലൂടെ ബന്ധിപ്പിക്കുന്നു. പാക്കിംഗ് ആ അതിർത്തിക്കുള്ളിലായിരിക്കാം, അല്ലെങ്കിൽ അത് ഒരു പ്രത്യേക ഫാക്ടറി പ്രവർത്തനമായി തുടരാം.
ഇവ ഉപയോഗപ്രദമായ വാങ്ങൽ വ്യത്യാസങ്ങളാണ്, ഓരോ വിതരണക്കാരനും ഒരേ പദാവലി ഉപയോഗിക്കുമെന്ന വാഗ്ദാനമല്ല. സ്പെസിഫിക്കേഷനിൽ യഥാർത്ഥ പ്രവർത്തനങ്ങൾ ഇടുക. ഒരു ഉപകരണ ലിസ്റ്റ് ഇല്ലാതെ "ഫുൾ ഓട്ടോമാറ്റിക്" വ്യത്യസ്ത വ്യാഖ്യാനങ്ങൾക്ക് വളരെയധികം ഇടം നൽകുന്നു.
വിശാലമായ ലേബലിൽ "ഓട്ടോമാറ്റിക് മോൾഡിംഗ്, ഓറിയൻ്റഡ് ടേക്ക്-ഔട്ട്, ഡിഫ്ലാഷിംഗ്, ലീക്ക്-ടെസ്റ്റഡ് ഡിസ്ചാർജ്" എന്നിവ പോലുള്ള ഒരു പ്രത്യേക വിവരണം ഞങ്ങൾ അനുകൂലിക്കുന്നു. പൂർത്തിയായ ഉൽപ്പന്നം എവിടെയാണ് ദൃശ്യമാകുന്നതെന്നും ഇപ്പോഴും ശ്രദ്ധിക്കേണ്ടതെന്താണെന്നും ഇത് വാങ്ങുന്നയാളോട് പറയുന്നു. മെറ്റീരിയൽ നികത്തൽ, സാമ്പിൾ, സ്ക്രാപ്പ് കൈകാര്യം ചെയ്യൽ, കാർട്ടൺ മാറ്റങ്ങൾ എന്നിവയ്ക്കും ഉടമകൾ ആവശ്യമാണ്, സാധാരണ മോൾഡിംഗ് സീക്വൻസ് ആവർത്തന മാനുവൽ കൈകാര്യം ചെയ്യാതെ പ്രവർത്തിക്കുമ്പോൾ പോലും.
അതുപോലെ, ഓട്ടോമാറ്റിക് നിയന്ത്രണം ഒരു ഓൾ-ഇലക്ട്രിക് ഡ്രൈവിന് സമാനമല്ല. ഡ്രൈവ് തരം, സ്റ്റേഷൻ ക്രമീകരണം, ഹെഡ് കൗണ്ട്, ഓട്ടോമേഷൻ സ്കോപ്പ് എന്നിവ പ്രത്യേക ചോയിസുകളാണ്. ഒരു പ്രീമിയം സ്പെസിഫിക്കേഷനായി പരിഗണിക്കുന്നതിനുപകരം ഓരോ ജോലിയും അവലോകനം ചെയ്യുക.
ഭാഗവും പ്രൊഡക്ഷൻ ഷെഡ്യൂളും ഉപയോഗിച്ച് ആരംഭിക്കുക
ഒരു കുപ്പിയുടെ നോമിനൽ വോളിയം അതിൻ്റെ പ്രൊഡക്ഷൻ ലൈൻ വ്യക്തമാക്കാൻ പര്യാപ്തമല്ല. ഒരു ഇടുങ്ങിയ വൃത്താകൃതിയിലുള്ള കുപ്പിയും വിശാലമായ കൈകാര്യം ചെയ്യുന്ന കണ്ടെയ്നറും ഒരേ ലിക്വിഡ് വോളിയം വഹിക്കാൻ കഴിയും, എന്നാൽ വ്യത്യസ്ത അച്ചുകൾ, ടേക്ക്-ഔട്ട് ടൂളുകൾ, പിന്തുണകൾ എന്നിവ ആവശ്യമാണ്. ലൈൻ യഥാർത്ഥ ബാഹ്യ രൂപത്തെ കൈകാര്യം ചെയ്യണം, ഒരു അമൂർത്തമായ "2 L ഉൽപ്പന്നം" അല്ല.
ഭാഗം ഡ്രോയിംഗും ഡിസ്ചാർജിൽ പ്രതീക്ഷിക്കുന്ന പൂർത്തിയായ അവസ്ഥയും ഉപയോഗിച്ച് ആരംഭിക്കുക. നെക്ക് ഫിനിഷ്, ഹാൻഡിൽ ഓപ്പണിംഗ്, ബോഡി അളവുകൾ, ടാർഗെറ്റ് ഭാരം, നിർണായക ഗുണനിലവാര ആവശ്യകതകൾ എന്നിവ രേഖപ്പെടുത്തുക. കൃത്യമായ റെസിൻ ഗ്രേഡ്, കളർ പാക്കേജ്, സമ്മതിച്ച റീസൈക്കിൾ അല്ലെങ്കിൽ റീഗ്രൈൻഡ് അവസ്ഥ എന്നിവ സ്ഥിരീകരിക്കുക. ഈ വിശദാംശങ്ങൾ ഉദ്ദേശിച്ച ജോലിക്ക് പ്രസക്തമായ ഒരു നിർദ്ദിഷ്ട ട്രയൽ ഉണ്ടാക്കുന്നു.
വിൽപ്പന പ്ലാൻ ഒരു നിർമ്മാണ ആവശ്യകതയിലേക്ക് വിവർത്തനം ചെയ്യുക
ഷിഫ്റ്റുകളുടെ എണ്ണം, ബാച്ച് വലുപ്പങ്ങൾ, മാറ്റങ്ങളുടെ ആവൃത്തി എന്നിവയ്ക്കൊപ്പം ഓരോ ഷിഫ്റ്റിനും അംഗീകൃത കണ്ടെയ്നറുകൾ നിർവ്വചിക്കുക. മിക്ക ഓർഡറുകൾക്കും ചെറിയ റണ്ണുകളും വിപുലമായ ടൂളിംഗ് മാറ്റങ്ങളും ആവശ്യമാണെങ്കിൽ ഉയർന്ന മണിക്കൂർ നിരക്ക് ഉപയോഗപ്രദമല്ല. വേഗത കുറഞ്ഞതും എന്നാൽ എളുപ്പത്തിൽ മാറ്റാവുന്നതുമായ ഒരു സെൽ ആ ഉൽപ്പാദന മിശ്രിതത്തിന് കൂടുതൽ അനുയോജ്യമാകും. പരമാവധി കാറ്റലോഗ് ഔട്ട്പുട്ടിൽ നിന്ന് മാത്രം ഒരു നിഗമനത്തിലെത്താൻ കഴിയില്ല.
ആദ്യത്തെ ലോഞ്ച് ബോട്ടിൽ മാത്രമല്ല, ഉൽപ്പന്ന കുടുംബത്തെ ലിസ്റ്റുചെയ്യുക. ഏറ്റവും വീതിയുള്ള ഭാഗം, ഭാരമേറിയ ഭാഗം, പിടിക്കാനോ ട്രിം ചെയ്യാനോ ഉള്ള ഏറ്റവും ബുദ്ധിമുട്ടുള്ള ഭാഗം എന്നിവ തിരിച്ചറിയുക. ഇവ വ്യത്യസ്ത SKUകളായിരിക്കാം. പ്രാരംഭ ബിൽഡിൽ ഏതൊക്കെ ഉൽപ്പന്നങ്ങൾ പ്രവർത്തിക്കണമെന്നും ഭാവിയിൽ ടൂളിംഗ് അല്ലെങ്കിൽ പ്രത്യേക ഉപകരണങ്ങൾ ആവശ്യമാണെന്നും പിന്നീട് തീരുമാനിക്കുക.
- പരീക്ഷണ ലേഖനം മരവിപ്പിക്കുക:ഡ്രോയിംഗ് റിവിഷൻ, റെസിൻ, പൂർത്തിയായ ഭാരം, ആവശ്യമായ പരിശോധനകൾ.
- ഡെലിവറി അവസ്ഥ സജ്ജമാക്കുക:ട്രിം ചെയ്ത, പരിശോധിച്ച, ഓറിയൻ്റഡ്, എണ്ണി അല്ലെങ്കിൽ പാക്ക് ചെയ്ത.
- ഷെഡ്യൂൾ നിർവ്വചിക്കുക:ഓരോ ഷിഫ്റ്റിലും നല്ല കണ്ടെയ്നറുകൾ, പ്രവർത്തന സമയം, ആസൂത്രണം ചെയ്ത SKU മാറ്റങ്ങൾ.
- ടൂളിംഗ് കുടുംബം പരിശോധിക്കുക:പൂപ്പൽ, ഹെഡ് പിച്ച്, ഗ്രിപ്പിംഗ് ഫിക്ചറുകൾ, ട്രിമ്മിംഗ് നെസ്റ്റുകൾ, ടെസ്റ്റ് സീലുകൾ.
- സെൽ എൻവലപ്പ് അംഗീകരിക്കുക:യൂട്ടിലിറ്റികൾ, ഗാർഡിംഗ്, സേവന ആക്സസ്, ഉൽപ്പന്ന പ്രവാഹം.
സ്റ്റേഷനുകളുടെ എണ്ണം, ഡൈ ഔട്ട്ലെറ്റുകൾ, അറകൾ എന്നിവയ്ക്ക് പ്രത്യേക അവലോകനം ആവശ്യമാണ്. രണ്ട് സ്റ്റേഷനുകൾ അർത്ഥമാക്കുന്നത് രണ്ട് ഔട്ട്ലെറ്റുകൾ എന്നല്ല. ഒരു മൾട്ടി-ഹെഡ് ബ്ലോ മോൾഡിംഗ് മെഷീൻ എല്ലാ കുപ്പിയുടെ ആകൃതിയും ഔട്ട്ലെറ്റ് സ്പെയ്സിംഗുമായി പൊരുത്തപ്പെടുന്നില്ല. ഒരു മൾട്ടിലെയർ ഹെഡ് മതിൽ നിർമ്മാണത്തെ വിവരിക്കുന്നു, ഓരോ ഇവൻ്റിനും പൂർത്തിയായ കണ്ടെയ്നറുകളുടെ എണ്ണമല്ല.
കിംഗ്ളിൻ്റെമൾട്ടി-ഹെഡ്, മൾട്ടി-കാവിറ്റി ഗൈഡ്ആ കോൺഫിഗറേഷൻ വ്യത്യാസങ്ങൾ വിശദീകരിക്കുന്നു. ഓട്ടോമേഷൻ ലേഔട്ട് ശരിയാക്കുന്നതിന് മുമ്പ് ആ അവലോകനം ഉപയോഗിക്കുക. അറയുടെ ക്രമീകരണം തീർത്തുകഴിഞ്ഞാൽ, ടേക്ക്-ഔട്ട്, ഫിനിഷിംഗ് ഉപകരണങ്ങൾ ട്രാൻസ്ഫർ, ക്വാളിറ്റി ചെക്കുകൾ എന്നിവയിലൂടെ ഓരോ സ്ഥാനവും സംരക്ഷിക്കണം.
അതിനാൽ ഏറ്റവും ഉപയോഗപ്രദമായ അന്വേഷണത്തിൽ ഒരു ഡ്രോയിംഗ്, മെറ്റീരിയൽ സ്പെസിഫിക്കേഷൻ, പ്രൊഡക്ഷൻ ഷെഡ്യൂൾ, ഗുണനിലവാര നിർവചനം എന്നിവ ഉൾപ്പെടുന്നു. ഒരു HDPE ബോട്ടിൽ പ്രൊഡക്ഷൻ ലൈനിനായി, ആ ഇൻപുട്ടുകളില്ലാതെ "ഓട്ടോമാറ്റിക് പ്ലാസ്റ്റിക് ബോട്ടിൽ നിർമ്മാണ യന്ത്രം" എന്നതിനായുള്ള അഭ്യർത്ഥനയ്ക്ക് ശരിയായ ലൈൻ സ്കോപ്പ് സ്ഥാപിക്കാൻ കഴിയില്ല.
ഉൽപ്പന്ന ഗുണനിലവാരം സജ്ജമാക്കുന്ന യന്ത്ര സംവിധാനങ്ങൾ പരിശോധിക്കുക
ഡൗൺസ്ട്രീം ഓട്ടോമേഷന് അസ്ഥിരമായ പാരിസോണിനെയോ അനുയോജ്യമല്ലാത്ത പിഞ്ച്-ഓഫിനെയോ പൂപ്പൽ കൈകാര്യം ചെയ്യാൻ കഴിയാത്തവിധം മൃദുവായ ഒരു ഭാഗത്തെയോ നന്നാക്കാൻ കഴിയില്ല. ട്രാൻസ്ഫർ സിസ്റ്റത്തിന് ആവർത്തിച്ചുള്ള ഫലങ്ങൾ നൽകുന്നതിന് മുമ്പ് മോൾഡിംഗ് പ്രക്രിയ ആവർത്തിക്കാവുന്ന ഒരു ലേഖനം നിർമ്മിക്കണം. അല്ലെങ്കിൽ, റോബോട്ട് പൊരുത്തമില്ലാത്ത ഭാഗങ്ങൾ നീക്കുന്നതിനുള്ള ഒരു കൃത്യമായ മാർഗമായി മാറുന്നു.
ഒരു ബ്ലോ മോൾഡിംഗ് മെഷീൻ്റെ പ്രധാന ഭാഗങ്ങളിൽ എക്സ്ട്രൂഡർ, ഡൈ ഹെഡ്, ക്ലാമ്പിംഗ് യൂണിറ്റ്, ബ്ലോ സിസ്റ്റം, കൂളിംഗ് സർക്യൂട്ടുകളും നിയന്ത്രണങ്ങളും ഉൾപ്പെടുന്നു. ഘടക നാമങ്ങൾ മാത്രം തിരഞ്ഞെടുക്കുന്നതിനുപകരം അംഗീകൃത ഭാഗത്തേക്കുള്ള അവരുടെ സംഭാവന അവലോകനം ചെയ്യുക. ഒരു അംഗീകൃത PLC ബ്രാൻഡ്, ഉദാഹരണത്തിന്, വിതരണം ചെയ്ത പാചകക്കുറിപ്പ് പ്രവർത്തനങ്ങളോ ഡൗൺസ്ട്രീം ആശയവിനിമയമോ സ്ഥാപിക്കുന്നില്ല.
| സിസ്റ്റം | എന്താണ് അവലോകനം ചെയ്യേണ്ടത് | ആവശ്യപ്പെടാനുള്ള തെളിവ് |
|---|---|---|
| എക്സ്ട്രൂഷൻ ആൻഡ് ഡൈ ഹെഡ് | റെസിൻ അനുയോജ്യത, മൊത്ത പാരിസൺ ഡിമാൻഡ്, ഔട്ട്ലെറ്റ് ബാലൻസ് | ഉൽപ്പാദന സാമ്പിളുകളും തിരിച്ചറിഞ്ഞ മെറ്റീരിയൽ അവസ്ഥകളും |
| പാരിസൺ നിയന്ത്രണം | ഭാഗത്തിൻ്റെ നിർണായക സ്ഥലങ്ങളിൽ മതിൽ വിതരണം | സ്ഥാനം-നിർദ്ദിഷ്ട അളവുകളും സംരക്ഷിച്ച പാചകക്കുറിപ്പും |
| പൂപ്പൽ ആൻഡ് clamping | ടൂളിംഗ് ഫിറ്റ്, പിഞ്ച്-ഓഫ്, റിലീസ് ക്ലിയറൻസ് | അംഗീകൃത ഡ്രോയിംഗുകളും രൂപപ്പെടുത്തിയ ഭാഗ പരിശോധനയും |
| തണുപ്പിക്കൽ, കൈകാര്യം ചെയ്യൽ | പ്ലാൻ ചെയ്ത റിലീസ്, ഗ്രിപ്പ് പോയിൻ്റുകളിൽ ഭാഗിക കാഠിന്യം | യഥാർത്ഥ ഭാഗം ഉപയോഗിച്ച് ട്രയൽ കൈമാറുക |
| നിയന്ത്രണങ്ങൾ | ക്രമം, അലാറങ്ങൾ, പാചക വ്യാപ്തി, ഡൗൺസ്ട്രീം സിഗ്നലുകൾ | പ്രവർത്തന പ്രകടനവും ഇൻ്റർഫേസ് ലിസ്റ്റും |
ഒരു മൂർത്തമായ റഫറൻസ്: കിംഗിളിൻ്റെ 2 L സിംഗിൾ-സ്റ്റേഷൻ മെഷീൻ
ദിKGB2L ഉൽപ്പന്ന പേജ്പരമാവധി കണ്ടെയ്നർ കപ്പാസിറ്റി 2 L, ഒരു 50 mm സ്ക്രൂ, 30 kg/h HDPE ഉരുകൽ ശേഷി, 360 × 380 mm പരമാവധി മോൾഡ് സൈസ് എന്നിവ ലിസ്റ്റ് ചെയ്യുന്നു. 100 ml–1 L ശ്രേണിയിലുള്ള ചെറിയ കുപ്പികൾക്കുള്ള രണ്ട്, മൂന്ന്, നാല് ഔട്ട്ലെറ്റ് കോൺഫിഗറേഷനുകളും ഇത് വിവരിക്കുന്നു. ഈ മൂല്യങ്ങൾ ഒരു നിർദ്ദിഷ്ട ജോലിയെ സ്ക്രീൻ ചെയ്യാൻ സഹായിക്കുന്നു; അവ ഒരു ടൂളിംഗ് അവലോകനം മാറ്റിസ്ഥാപിക്കുന്നില്ല.
അതേ പേജ് 600 PC/HR "ഔട്ട്പുട്ട്(ഡ്രൈ സൈക്കിൾ)" എന്ന് ലേബൽ ചെയ്യുന്നു. തിരിച്ചറിഞ്ഞ ഷാംപൂ കുപ്പി, പൂപ്പൽ, ഫിനിഷിംഗ് ലൈൻ എന്നിവയുടെ സ്വീകാര്യമായ ഔട്ട്പുട്ടല്ല അത്. ഒരു ഉൽപാദന ആവശ്യകതയ്ക്ക് യഥാർത്ഥ മെറ്റീരിയൽ, കൂളിംഗ് സമയം, സജീവ സ്ഥാനങ്ങൾ, പരിശോധന അവസ്ഥ എന്നിവ ആവശ്യമാണ്. ഡ്രൈ-സൈക്കിൾ എൻട്രി പ്രസിദ്ധീകരിച്ച ചലന റഫറൻസ് ആയി പരിഗണിക്കുക.
ഒരു മൾട്ടി-ഔട്ട്ലെറ്റ് പ്രൊപ്പോസലിനായി, സംയോജിത ഗ്രോസ് പാരിസൺ പിണ്ഡവും കാവിറ്റി ഫിറ്റും പരിശോധിക്കുക. പൂർത്തിയായ കുപ്പിയുടെ ഭാരം എക്സ്ട്രൂഡറും നൽകുന്ന ഫ്ലാഷിനെ ഒഴിവാക്കുന്നു. കൂടുതൽ ഔട്ട്ലെറ്റുകൾക്ക് എക്സ്ട്രൂഷൻ, കൂളിംഗ്, ഫിനിഷിംഗ് എന്നിവയിൽ ഡിമാൻഡ് വർദ്ധിപ്പിക്കാൻ കഴിയും. ഉപയോഗയോഗ്യമായ ഉൽപ്പാദന നിരക്ക് സ്ഥാപിക്കാൻ തലയുടെ എണ്ണത്തിന് മാത്രം കഴിയില്ല.
നിർണ്ണായകമായ ഭാഗത്തിൻ്റെ അളവുകളും കൈമാറ്റ പെരുമാറ്റവും അംഗീകരിച്ച വ്യവസ്ഥകൾക്ക് കീഴിൽ സ്ഥിരതയുള്ളതിന് ശേഷം മാത്രമേ ഞങ്ങൾ മോൾഡിംഗ് സിസ്റ്റത്തിന് അംഗീകാരം നൽകൂ. പ്രശ്നങ്ങൾ പരിഹരിക്കുന്നതിന് മുമ്പ് ഒരു കൺവെയർ ചേർക്കുന്നത് പ്രശ്നത്തെ കൂടുതൽ ദൂരത്തേക്ക് നീക്കുന്നു. മതിൽ വിതരണത്തിനായി, ഉപയോഗിക്കുകപാരിസൺ പ്രോഗ്രാമിംഗ് ഗൈഡ്ഉൽപ്പന്ന ഡ്രോയിംഗിനൊപ്പം.
ഫീഡിംഗ് മുതൽ സ്വീകരിച്ച പാത്രങ്ങളിലേക്കുള്ള ലൈൻ വ്യക്തമാക്കുക
ബ്ലോ മോൾഡിംഗ് ഓട്ടോമേഷൻ്റെ ഏറ്റവും ശക്തമായ സ്പെസിഫിക്കേഷൻ എല്ലാ പ്രവർത്തനങ്ങളിലൂടെയും ഉൽപ്പന്നത്തെ പിന്തുടരുന്നു. ഓരോ മൊഡ്യൂളിനും എന്താണ് ലഭിക്കുന്നത്, അത് എന്താണ് നൽകുന്നത്, അടുത്ത മൊഡ്യൂളിലേക്കുള്ള കണക്ഷൻ ആർക്കാണെന്ന് ഇത് പറയുന്നു. അംഗീകരിക്കപ്പെട്ട പ്രക്രിയ പരിധിയില്ലാത്ത റോബോട്ടുകൾ, കൺവെയറുകൾ, സെൻസറുകൾ എന്നിവയുടെ ഒരു നീണ്ട പട്ടികയേക്കാൾ ഇത് കൂടുതൽ ഉപയോഗപ്രദമാണ്.
കിംഗിൾ പ്രസിദ്ധീകരിച്ചുഓട്ടോമേഷൻ കഴിവുകൾതാഴെയുള്ള ട്രിമ്മിംഗ്, പരിശോധന, പാക്കേജിംഗ് എന്നിവ ഉൾപ്പെടുന്നു. ഒരു കുപ്പി പ്രോജക്റ്റിനായി, ആ കഴിവ് ഒരു നിർവചിക്കപ്പെട്ട പരിധിയിലേക്ക് വിവർത്തനം ചെയ്യുക. ഓട്ടോമാറ്റിക് ഡിഫ്ലാഷിംഗ്, കഴുത്ത് ട്രിമ്മിംഗ്, ലീക്ക് ടെസ്റ്റിംഗ്, പാക്കിംഗ് എന്നിവ വ്യത്യസ്ത പ്രവർത്തനങ്ങളാണ്; മറ്റൊരാളുടെ സാന്നിധ്യത്തിൽ നിന്ന് ആരും നിശബ്ദമായി കരുതരുത്.
| ഓപ്പറേഷൻ | പരിഹരിക്കാനുള്ള ചോദ്യം | സ്വീകാര്യത പരിശോധന |
|---|---|---|
| ഭക്ഷണം നൽകുന്നു | കൈമാറുന്നതും മിശ്രിതമാക്കുന്നതും മെറ്റീരിയൽ-ലെവൽ നിയന്ത്രണവും ആരാണ് നൽകുന്നത്? | അംഗീകൃത മെറ്റീരിയൽ ആസൂത്രണം ചെയ്യാത്ത വിതരണ തടസ്സമില്ലാതെ ഹോപ്പറിൽ എത്തുന്നു. |
| എടുത്തുകൊണ്ടുപോവുക | ഭാഗം എവിടെയാണ് പിടിച്ചിരിക്കുന്നത്, ഏത് ഓറിയൻ്റേഷനാണ് യൂണിറ്റ് വിടുന്നത്? | ടെസ്റ്റ് ലേഖനത്തിൽ നഷ്ടമായ കൈമാറ്റമോ അസ്വീകാര്യമായ അടയാളപ്പെടുത്തലോ ഇല്ല. |
| ഡിഫ്ലാഷിംഗും ട്രിമ്മിംഗും | ഏത് ഫ്ലാഷ്, ഫിനിഷ് സവിശേഷതകൾ നീക്കം ചെയ്തു? | ആവശ്യമായ അരികുകൾ, കഴുത്ത്, ഹാൻഡിൽ തുറക്കൽ എന്നിവ ഭാഗത്തിൻ്റെ നിർവചനം പാലിക്കുന്നു. |
| പരിശോധനയും നിരസിക്കലും | ഏതൊക്കെ ടെസ്റ്റുകളാണ് ഇൻലൈനിലുള്ളത്, പരാജയപ്പെട്ട ഭാഗങ്ങൾ എങ്ങനെ വേർതിരിക്കുന്നു? | സമ്മതിച്ച ചലഞ്ച് സാമ്പിളുകൾ തിരിച്ചറിയുകയും ശരിയായി റൂട്ട് ചെയ്യുകയും ചെയ്യുന്നു. |
| കൈമാറലും പാക്കിംഗും | ഏത് കുപ്പിയുടെ അവസ്ഥയും ക്രമീകരണവും അടുത്ത സ്റ്റേഷനിൽ എത്തണം? | സമ്മതിച്ച നിരക്കിൽ കൈമാറ്റം, ശേഖരണം, അന്തിമ എണ്ണൽ ജോലികൾ. |
ഇൻ്റഗ്രേഷൻ ഉടമയുടെ പേരിലുള്ള ഓരോ അതിർത്തിയും നൽകുക. മെഷീൻ വിതരണക്കാരൻ ടേക്ക്-ഔട്ട് നൽകുകയും മറ്റൊരു വിതരണക്കാരൻ ലീക്ക് ടെസ്റ്റർ നൽകുകയും ചെയ്യുന്നുവെങ്കിൽ, ആരെങ്കിലും ബോട്ടിൽ ഓറിയൻ്റേഷൻ, ട്രാൻസ്ഫർ ഉയരം, സ്പെയ്സിംഗ്, കൺട്രോൾ ഹാൻഡ്ഷേക്ക് എന്നിവ അംഗീകരിക്കണം. അനുയോജ്യമായ രൂപത്തിലുള്ള മൊഡ്യൂളുകൾ വാങ്ങുന്നത് ഒരു സംയോജിത സെൽ വാങ്ങുന്നതിന് തുല്യമല്ല.
ആ സിഗ്നലുകൾ ആവശ്യമുള്ളിടത്ത് "തയ്യാറാണ്", "പാർട്ട് പ്രസൻ്റ്", "സൈക്കിൾ കംപ്ലീറ്റ്", തെറ്റായ അവസ്ഥകൾ എന്നിവ എങ്ങനെയാണ് പ്രതിനിധീകരിക്കുന്നത് എന്ന് അംഗീകരിക്കുക. ഏത് കൺട്രോളറാണ് സ്റ്റോപ്പ് ആരംഭിക്കുന്നതെന്നും ഏത് യൂണിറ്റാണ് ആരംഭിക്കുന്ന തകരാർ റിപ്പോർട്ട് ചെയ്യുന്നതെന്നും തിരിച്ചറിയുക. കൃത്യമായ വാസ്തുവിദ്യ പ്രോജക്റ്റ്-നിർദ്ദിഷ്ടമാണ്, എന്നാൽ ഉത്തരവാദിത്തം അവ്യക്തമായി തുടരാൻ കഴിയില്ല.
സ്വീകാര്യമായ ഉൽപ്പന്ന റൂട്ടിൽ നിന്ന് പ്രത്യേകം സ്ക്രാപ്പ് ഫ്ലോ പരിശോധിക്കുക. നീക്കം ചെയ്ത ഫ്ലാഷിന് ശേഖരണവും അംഗീകരിക്കപ്പെട്ട സ്വഭാവവും ആവശ്യമാണ്. പുനരുപയോഗം മെറ്റീരിയൽ, ഉൽപ്പന്ന ആവശ്യകതകൾ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു; ഒരു ഓട്ടോമാറ്റിക് ഗ്രൈൻഡർ കണക്ഷൻ റീഗ്രൈൻഡ് ശതമാനമൊന്നും അംഗീകരിക്കുന്നില്ല. മെറ്റീരിയൽ പാചകക്കുറിപ്പ് നിയന്ത്രിക്കുക.
കുപ്പി ചോർച്ച പരിശോധനയ്ക്കായി, ടെസ്റ്റ് രീതി, ഫിക്ചർ, സീലിംഗ് അവസ്ഥ, സമ്മതിച്ച ചലഞ്ച് സാമ്പിളുകൾ എന്നിവ നിർവ്വചിക്കുക. ഒരു ടെസ്റ്റ് സ്റ്റേഷൻ പച്ച ഫലം പ്രദർശിപ്പിക്കുന്നതിനേക്കാൾ കൂടുതൽ ചെയ്യണം. ഇതിന് പരാജയങ്ങളെ വിശ്വസനീയമായി വേർതിരിക്കുകയും നിരസിച്ച ഭാഗങ്ങൾ നല്ല-ഉൽപ്പന്ന കൺവെയറിലേക്ക് ശ്രദ്ധിക്കപ്പെടാതെ മടങ്ങാൻ അനുവദിക്കാതെ എണ്ണം രേഖപ്പെടുത്തുകയും വേണം.
സ്കോപ്പ് ഡ്രോയിംഗ് അറ്റകുറ്റപ്പണികളും പൂപ്പൽ മാറ്റാനുള്ള പ്രവേശനവും കാണിക്കണം. കിംഗിൾ ഉപയോഗിക്കുകയൂട്ടിലിറ്റിയും ഫാക്ടറി ലേഔട്ട് ഗൈഡുംഊർജ്ജം, വായു, ജലം, സ്ഥലം എന്നിവ ഉൾപ്പെടുത്തിയിരിക്കുന്ന എല്ലാ സഹായികളുമായി ഏകോപിപ്പിക്കുന്നതിന്.
മോൾഡിംഗ് മെഷീൻ ചെയ്യുന്നതിന് മുമ്പ് കൈമാറ്റത്തിന് ഔട്ട്പുട്ട് പരിമിതപ്പെടുത്താൻ കഴിയും
ഒരു ബ്ലോ മോൾഡിംഗ് പ്രൊഡക്ഷൻ ലൈൻ അതിൻ്റെ ബന്ധിപ്പിച്ച പ്രവർത്തനങ്ങൾക്ക് നിലനിർത്താൻ കഴിയുന്നത് മാത്രം നൽകുന്നു. വേഗതയേറിയ മൊഡ്യൂളിന് വേഗത കുറഞ്ഞ ട്രിമ്മറിനോ ടെസ്റ്ററിനോ പാക്കിംഗ് സ്റ്റേഷനോ അനിശ്ചിതമായി നഷ്ടപരിഹാരം നൽകാൻ കഴിയില്ല. ഒരു ചെറിയ തടസ്സത്തിൽ നിന്ന് കരകയറാൻ ബഫറുകൾ ലൈനിന് സമയം നൽകുന്നു; അവർ സ്ഥിരമായ ശേഷി പൊരുത്തക്കേട് നീക്കം ചെയ്യുന്നില്ല.
ആദ്യം എല്ലാ ഉപകരണങ്ങളുടെ നിരക്കും ഒരേ അടിസ്ഥാനത്തിൽ വയ്ക്കുക. മോൾഡിംഗ് ഇവൻ്റുകൾ, മൊത്ത ഭാഗങ്ങൾ, പരിശോധിച്ച ഭാഗങ്ങൾ അല്ലെങ്കിൽ അംഗീകൃത കണ്ടെയ്നറുകൾ എന്നിവയാണോ നമ്പർ അർത്ഥമാക്കുന്നത്? ഇത് തുടർച്ചയായ ഓട്ടം മാത്രം ഉൾക്കൊള്ളുന്നുണ്ടോ, അതോ നികത്തലും സാധാരണ സ്റ്റോപ്പുകളും ഉൾപ്പെടുന്നുണ്ടോ? ആ നിർവചനങ്ങൾ പൊരുത്തപ്പെട്ട ശേഷം മാത്രം നിരക്കുകൾ താരതമ്യം ചെയ്യുക.
വ്യക്തമായി അനുമാനിക്കപ്പെടുന്ന ഉൽപ്പാദന അടിത്തറയുള്ള ഒരു പ്രവർത്തന മാതൃക
മോൾഡിംഗും ട്രിമ്മിംഗും കഴിഞ്ഞ് മണിക്കൂറിൽ 480 കണ്ടെയ്നറുകൾ റിലീസ് ചെയ്യുന്ന ഒരു നിർദ്ദിഷ്ട ലൈൻ പരിഗണിക്കുക. അതിൻ്റെ വൺ-പൊസിഷൻ ലീക്ക് ടെസ്റ്ററിന് പൂർണ്ണമായ ലോഡിനും പരിശോധനയ്ക്കും തീരുമാനത്തിനും അൺലോഡ് ക്രമത്തിനും 8 സെക്കൻഡ് ആവശ്യമാണെന്ന് കരുതുക. മണിക്കൂറിൽ 3,600 ÷ 8 = 450 കണ്ടെയ്നറുകളാണ് ഇതിൻ്റെ അനുയോജ്യമായ ശേഷി. ഇവ ആസൂത്രണ അനുമാനങ്ങളാണ്, അളന്ന കിംഗ്ഗിൾ മെഷീൻ ഫലമല്ല.
ഇൻകമിംഗ് നിരക്ക്: 480/h · അനുയോജ്യമായ ടെസ്റ്റർ ശേഷി: 450/h · ശേഖരണം: 30/h
ടെസ്റ്റർ സ്റ്റോപ്പുകൾ ഇല്ലെങ്കിലും, ഇൻകമിംഗ് ഭാഗങ്ങൾ അതിൻ്റെ ശേഷി മണിക്കൂറിൽ 30 കണ്ടെയ്നറുകൾ കവിയുന്നു. 15 ഉപയോഗയോഗ്യമായ സ്ഥാനങ്ങളുള്ള ഒരു ബഫർ 15 ÷ 30 = 0.5 മണിക്കൂർ അല്ലെങ്കിൽ 30 മിനിറ്റ് കൊണ്ട് നിറയും. ഒരു ശൂന്യമായ കൺവെയർ ഉപയോഗിച്ച് ലൈൻ ആരംഭിക്കുന്നത് ഒരു ചെറിയ പ്രകടനം തൃപ്തികരമായി തോന്നിയേക്കാം. അസന്തുലിതാവസ്ഥ ഇപ്പോഴും നിലനിൽക്കുന്നു.
ഇപ്പോൾ ഒരു പൂർണ്ണ ടെസ്റ്റർ സ്റ്റോപ്പ് പരിഗണിക്കുക. അനുമാനിക്കപ്പെടുന്ന ഇൻകമിംഗ് നിരക്കായ 480/h, ഭാഗങ്ങൾ മിനിറ്റിൽ 8 എന്ന നിരക്കിൽ എത്തുന്നു. അതേ 15 സ്വതന്ത്ര സ്ഥാനങ്ങൾ ബഫർ നിറയുന്നതിന് മുമ്പ് 15 ÷ 8 = 1.875 മിനിറ്റ്, ഏകദേശം 113 സെക്കൻഡ് നൽകുന്നു. സ്ലോഡൗൺ സമയത്തും പൂർണ്ണമായ സ്റ്റോപ്പ് സമയത്തും ശേഖരണ നിരക്ക് വ്യത്യസ്തമാണ്.
സ്ഥാനങ്ങൾ യഥാർത്ഥമായി ഉപയോഗിക്കാവുന്നതാണെങ്കിൽ മാത്രമേ ആ കണക്കുകൂട്ടലുകൾ ഉപയോഗപ്രദമാകൂ. ടിപ്പ് ചെയ്യുന്നതോ ഗാർഡിൽ സ്പർശിക്കുന്നതോ ആവശ്യമായ ഓറിയൻ്റേഷൻ സംരക്ഷിക്കാൻ കഴിയാത്തതോ ആയ ഒരു കുപ്പി സാധുവായ ബഫർ സ്ഥാനം സൃഷ്ടിക്കുന്നില്ല. സുരക്ഷിതമായ ശേഖരണ പരിധിയിലെത്തുന്നതിന് മുമ്പ് നിയന്ത്രണങ്ങൾക്ക് യോജിച്ച പ്രതികരണവും ആവശ്യമാണ്.
ജ്യാമിതിയും വേഗതയും പരിശോധിക്കുക
ടേക്ക്-ഔട്ട് ടൂളിംഗും കൺവെയറുകളും ഭാഗം അതിൻ്റെ യഥാർത്ഥ റിലീസ് അവസ്ഥയിൽ കൈകാര്യം ചെയ്യണം. ആവർത്തിക്കാവുന്ന ഗ്രിപ്പ് ലൊക്കേഷൻ തിരിച്ചറിയുക. കഴുത്ത്, ബോഡി അല്ലെങ്കിൽ ഫ്ലാഷ് ആ സ്ഥാനം നൽകുന്നുണ്ടോ എന്നും അടുത്ത കൈമാറ്റത്തിന് മുമ്പ് ട്രിമ്മിംഗ് അത് നീക്കം ചെയ്യുമോ എന്നും പരിശോധിക്കുക. ആദ്യ പിക്കപ്പിൽ ലഭ്യമായ ഒരു ഫീച്ചർ രണ്ടാമത്തേതിൽ നിലവിലില്ലായിരിക്കാം.
മെഷീൻ വേഗത വർദ്ധിപ്പിക്കുന്നതിന് മുമ്പ് ഞങ്ങൾ ആ ഡാറ്റം ചെയിൻ പരിഹരിക്കും. ആവർത്തിച്ചുള്ള മാനുവൽ സ്ഥാനമാറ്റം ആവശ്യമുള്ളതിനേക്കാൾ മികച്ച ഉൽപ്പാദന ആസ്തിയാണ് വിവേകപൂർണ്ണമായ നിരക്കിൽ കൈമാറ്റം ചെയ്യപ്പെടുകയും പ്രവചനാതീതമായി വീണ്ടെടുക്കുകയും ചെയ്യുന്ന ഒരു ലൈൻ. തിരഞ്ഞെടുത്ത പരിഹാരം പരിഷ്ക്കരിച്ച ടൂളിംഗ്, മറ്റൊരു ട്രാൻസ്ഫർ സീക്വൻസ് അല്ലെങ്കിൽ അധിക ഡൗൺസ്ട്രീം കപ്പാസിറ്റി എന്നിവയായിരിക്കാം-വേഗതയുള്ള മോൾഡിംഗ് സൈക്കിൾ അല്ല.
അവസാനമായി, സമ്മതിച്ച പരിശോധനാ പോയിൻ്റിന് ശേഷം അംഗീകരിച്ച കണ്ടെയ്നറുകൾ എണ്ണുക. രോഗനിർണയത്തിനായി അപ്സ്ട്രീം ഗ്രോസ് കൗണ്ട് സൂക്ഷിക്കുക, എന്നാൽ അവ ഷിപ്പിംഗ്-ഔട്ട്പുട്ട് കണക്കായി ഉപയോഗിക്കരുത്. കിംഗ്ളിൻ്റെഫാക്ടറി സ്വീകാര്യത ഗൈഡ്എന്തുകൊണ്ടാണ് ഉൽപ്പന്ന ഐഡൻ്റിറ്റി, എണ്ണത്തിൻ്റെ അതിരുകൾ, നിരീക്ഷണ സമയം എന്നിവ ഒരേ രേഖയിൽ ഉൾപ്പെടുന്നത് എന്ന് വിശദീകരിക്കുന്നു.
ലൈൻ വീണ്ടെടുക്കാനും ഉൽപ്പന്നങ്ങൾ മാറ്റാനും കഴിയുമെന്ന് തെളിയിക്കുക
ഒരു സുഗമമായ ഓട്ടോമാറ്റിക് റൺ ഒരു പ്രവർത്തന നില മാത്രമേ തെളിയിക്കൂ. നികത്തൽ, പരാജയപ്പെട്ട കൈമാറ്റങ്ങൾ, നിരസിച്ച ഭാഗങ്ങൾ, തടഞ്ഞ കൺവെയറുകൾ, ഉൽപ്പന്ന മാറ്റങ്ങൾ എന്നിവയും ഉൽപ്പാദനത്തിൽ ഉൾപ്പെടുന്നു. സെൽ നിയന്ത്രിത ഉൽപ്പാദനത്തിലേക്ക് മടങ്ങുമോ എന്ന് പ്രതികരണം നിർണ്ണയിക്കുന്നതിനാൽ ആ ഇവൻ്റുകൾ സ്വീകാര്യത പദ്ധതിയിൽ ഒരു സ്ഥാനം അർഹിക്കുന്നു.
ഫാക്ടറിയുടെ ഭാഗത്ത് നിന്ന്, മിനുക്കിയ പ്രകടനത്തിന് മുമ്പായി ഞങ്ങൾ തകരാർ വീണ്ടെടുക്കും. ഒരു കുപ്പി പിക്കപ്പ് നഷ്ടപ്പെട്ടാൽ, അടുത്ത ചോദ്യം ഒരാൾക്ക് അത് എത്ര വേഗത്തിൽ തിരികെ വയ്ക്കാം എന്നതല്ല. എന്താണ് മിസ് കണ്ടെത്തിയത്, ഏത് ചലനം നിർത്തി, പുനരാരംഭിക്കുന്നതിന് മുമ്പ് സെൽ അറിയപ്പെടുന്ന അവസ്ഥയെ എങ്ങനെ സ്ഥിരീകരിക്കുന്നു എന്നിവയാണ് ചോദ്യങ്ങൾ. ആവർത്തിച്ചുള്ള കൈ തിരുത്തൽ അന്വേഷണത്തിനുള്ള ഒരു ലക്ഷണമാണ്, സാധാരണ യാന്ത്രിക പ്രവർത്തനമല്ല.
റിലീസിന് ശേഷം നേർത്ത ഭിത്തിയുള്ള കുപ്പി നുറുങ്ങുകൾ വരുമ്പോൾ, നിരവധി പ്രോസസ്സ് ക്രമീകരണങ്ങൾ മാറ്റുന്നതിന് മുമ്പ് ഞങ്ങൾ പിടിയും പിന്തുണയും പരിശോധിക്കും. കൈമാറ്റത്തിലെ ഭാഗത്തിൻ്റെ കാഠിന്യം, ഫിക്ചർ കോൺടാക്റ്റ് പോയിൻ്റുകൾ, ചലന ക്രമം എന്നിവ അവലോകനം ചെയ്യുക. തുടർന്ന് ഒരു നിയന്ത്രിത തിരുത്തൽ പരീക്ഷിച്ച് ഭാഗം വീണ്ടും പരിശോധിക്കുക. കൂടുതൽ ഗ്രിപ്പിംഗ് മർദ്ദം ആദ്യത്തേത് പരിഹരിക്കുന്നതിന് പകരം മറ്റൊരു വൈകല്യം സൃഷ്ടിക്കും.
ചോർച്ച നിരസിക്കുന്നവർ ഉയരുമ്പോഴും ഇതേ അച്ചടക്കം ബാധകമാണ്. ബാധിച്ച സാമ്പിളുകൾ സംരക്ഷിക്കുകയും സ്ഥാനവും സമയവും തിരിച്ചറിയുകയും ചെയ്യുക. മോൾഡ് ചെയ്ത കഴുത്ത്, പിഞ്ച്-ഓഫ് എന്നിവയ്ക്കൊപ്പം ടെസ്റ്റ് സീലും ഫിക്ചർ അവസ്ഥയും പരിശോധിക്കുക. ചോരുന്ന ടെസ്റ്റ് കണക്ഷനും ചോർച്ച കണ്ടെയ്നറിനും വ്യത്യസ്ത തിരുത്തലുകൾ ആവശ്യമാണ്. ആ കാരണങ്ങൾ വേർതിരിക്കാതെ മോൾഡിംഗ് പാചകക്കുറിപ്പ് മാറ്റുന്നത് സമയം പാഴാക്കാനും തെറ്റ് മറയ്ക്കാനും ഇടയാക്കും.
തകരാർ സംഭവിക്കുന്നതിന് മുമ്പ് വീണ്ടെടുക്കൽ നിർവചിക്കുക
- ആരംഭ തകരാർ, ബാധിച്ച മൊഡ്യൂൾ, ഉൽപ്പന്ന സ്ഥാനം എന്നിവ രേഖപ്പെടുത്തുക.
- അംഗീകൃത നിയന്ത്രണവും സുരക്ഷാ രൂപകൽപ്പനയും നിർവചിച്ചിരിക്കുന്ന അവസ്ഥയിലേക്ക് സെല്ലിനെ കൊണ്ടുവരിക.
- നിർദ്ദിഷ്ട ഐസൊലേഷനും ആക്സസ് നടപടിക്രമവും അനുസരിച്ച് അംഗീകൃത ഉദ്യോഗസ്ഥരെ തകരാർ പരിഹരിക്കുക.
- പുനരാരംഭിക്കുന്നതിന് മുമ്പ് കൈമാറ്റം, പരിശോധന, സ്ഥാനങ്ങൾ നിരസിക്കുക എന്നിവയിലെ ഭാഗങ്ങൾ അനുരഞ്ജിപ്പിക്കുക.
- സമ്മതിച്ച വീണ്ടെടുക്കൽ ക്രമത്തിലൂടെ പുനരാരംഭിക്കുക, തുടർന്ന് ആവശ്യമായ ഉൽപ്പന്ന പരിശോധനകൾ പരിശോധിക്കുക.
ഇവ ആസൂത്രണ ഘട്ടങ്ങളാണ്, സംരക്ഷിത ഉപകരണങ്ങളിൽ പ്രവേശിക്കാനോ ഇൻ്റർലോക്ക് മറികടക്കാനോ ഉള്ള അനുമതിയല്ല. സംയോജിത സെല്ലിന് മൊഡ്യൂൾ ഇടപെടലുകളും മുൻകൂട്ടി കാണാവുന്ന ഇടപെടലുകളും ഉൾക്കൊള്ളുന്ന ഒരു അപകടസാധ്യത വിലയിരുത്തൽ ആവശ്യമാണ്.ISO 12100:2010യന്ത്രസാമഗ്രികളുടെ അപകടസാധ്യത വിലയിരുത്തുന്നതിനും അപകടസാധ്യത കുറയ്ക്കുന്നതിനുമുള്ള പൊതുതത്ത്വങ്ങൾ സജ്ജമാക്കുന്നു; മെഷീൻ-നിർദ്ദിഷ്ടവും ലക്ഷ്യസ്ഥാന ആവശ്യകതകളും പ്രോജക്റ്റ് തിരിച്ചറിയണം.
സംരക്ഷിച്ച ഒരു പാചകക്കുറിപ്പ് പൂർണ്ണമായ മാറ്റമല്ല
പിക്കറും ട്രിം നെസ്റ്റും ടെസ്റ്ററും സ്വമേധയാ ക്രമീകരിച്ചിരിക്കുമ്പോൾ ഒരു പാചകക്കുറിപ്പ് താപനിലയും മോൾഡിംഗ് ചലനങ്ങളും ഓർമ്മിച്ചേക്കാം. ഏതൊക്കെ പൊസിഷനുകളാണ് സംഭരിച്ചിരിക്കുന്നതെന്നും ഏതൊക്കെ മോട്ടോറൈസ് ചെയ്തിട്ടുണ്ടെന്നും ഫിസിക്കൽ ടൂളിംഗ് മാറ്റം ആവശ്യമുള്ളവയും ചോദിക്കുക. ടെക്നിയുടെപ്രോസസ്സ് ഓട്ടോമേഷൻ ഡോക്യുമെൻ്റേഷൻപിക്കർ, ഡിഫ്ലാഷിംഗ്, ലീക്ക്-ടെസ്റ്റർ പൊസിഷനുകൾക്കുള്ള ഫോർമാറ്റ്-ലിങ്ക്ഡ് ക്രമീകരണങ്ങളുടെ ഒരു വ്യവസായ ഉദാഹരണം നൽകുന്നു. അത് വ്യക്തമാക്കാനുള്ള വ്യാപ്തി വ്യക്തമാക്കുന്നു; എല്ലാ മെഷീനിലും അത് ആ പ്രവർത്തനങ്ങൾ സ്ഥാപിക്കുന്നില്ല.
ഒരു ഫോർമാറ്റിൻ്റെ അന്തിമ അംഗീകൃത ഭാഗത്തിൽ നിന്ന് അടുത്തതിൻ്റെ ആദ്യ അംഗീകൃത ഭാഗത്തേക്ക്, അംഗീകരിച്ച രീതിക്ക് കീഴിൽ മാറ്റുന്ന സമയം നിർവ്വചിക്കുക. ടൂളിംഗ് വർക്ക്, ക്രമീകരണങ്ങൾ, മെറ്റീരിയൽ ട്രാൻസിഷൻ, ക്വാളിറ്റി റിലീസ് എന്നിവ പ്രത്യേകം രേഖപ്പെടുത്തുക. വേഗത്തിലുള്ള പാചകക്കുറിപ്പ് യഥാർത്ഥത്തിൽ എന്താണ് സംരക്ഷിക്കുന്നതെന്നും ഒരു മെക്കാനിക്കൽ അല്ലെങ്കിൽ പ്രോസസ്സ് ടാസ്ക് ആയി തുടരുന്നത് എന്താണെന്നും ഇത് തുറന്നുകാട്ടുന്നു.
ഓട്ടോമേഷൻ ലേബലുകളല്ല, അംഗീകൃത കണ്ടെയ്നറിൻ്റെ വില താരതമ്യം ചെയ്യുക
ഒരു സെമി-ഓട്ടോമാറ്റിക് വേഴ്സസ് ഫുൾ ഓട്ടോമാറ്റിക് ബ്ലോ മോൾഡിംഗ് മെഷീൻ താരതമ്യം ഒരേ ഉൽപ്പന്നത്തിലും പ്രൊഡക്ഷൻ ഷെഡ്യൂളിലും തുടങ്ങണം. അല്ലെങ്കിൽ, വിലകുറഞ്ഞ ഉദ്ധരണി മറ്റ് ഉദ്ധരണികൾ ഉൾപ്പെടുന്ന കൈകാര്യം ചെയ്യൽ, പരിശോധന അല്ലെങ്കിൽ പാക്കിംഗ് എന്നിവ ഒഴിവാക്കിയേക്കാം. ഉപകരണങ്ങളുടെ ആകെത്തുക താരതമ്യം ചെയ്യുന്നതിനുമുമ്പ് തുല്യ ഡെലിവറി അതിരുകൾ താരതമ്യം ചെയ്യുക.
നിർവചിക്കപ്പെട്ട ആവർത്തന നിയന്ത്രണങ്ങൾ നീക്കം ചെയ്യുമ്പോഴാണ് ഓട്ടോമേഷൻ ഏറ്റവും പ്രതിരോധിക്കപ്പെടുന്നത്. അത് മാനുവൽ ഫ്ലാഷ് നീക്കംചെയ്യൽ, പൊരുത്തമില്ലാത്ത കൈമാറ്റം, ബുദ്ധിമുട്ടുള്ള പരിശോധന കൈമാറ്റം അല്ലെങ്കിൽ വേഗത നിലനിർത്താൻ കഴിയാത്ത ഒരു പാക്കിംഗ് പ്രവർത്തനം എന്നിവയായിരിക്കാം. നിയന്ത്രണങ്ങൾ തിരിച്ചറിയാതെ കൂടുതൽ ഓട്ടോമേഷൻ വാങ്ങുന്നത് അംഗീകൃത ഔട്ട്പുട്ട് മെച്ചപ്പെടുത്താതെ തന്നെ അറ്റകുറ്റപ്പണികളും മാറ്റങ്ങളും ചേർക്കാൻ കഴിയും.
ഔട്ട്പുട്ട് അതിർത്തി പോലെ തന്നെ കോസ്റ്റ് ബൗണ്ടറിയും വീതിയിൽ സൂക്ഷിക്കുക
സ്വീകാര്യമായ ഒരു കണ്ടെയ്നറിൻ്റെ വില = സമ്മതിച്ച ഉൽപാദന പരിധിക്കുള്ളിലെ മൊത്തം ചെലവ് ÷ അംഗീകരിച്ച കണ്ടെയ്നറുകൾ ആ അതിർത്തിക്കുള്ളിൽ വിതരണം ചെയ്യുന്നു
താരതമ്യത്തിന് പ്രസക്തമായ ചെലവുകൾ ന്യൂമറേറ്ററിൽ ഉൾപ്പെടുത്തണം: മെറ്റീരിയൽ, ലേബർ, യൂട്ടിലിറ്റികൾ, ടൂളിംഗ്, മെയിൻ്റനൻസ്, തിരഞ്ഞെടുത്ത മൂലധനം അല്ലെങ്കിൽ ഓവർഹെഡ് ചികിത്സ. രണ്ട് ഓപ്ഷനുകൾക്കും ഒരേ അക്കൗണ്ടിംഗ് രീതി ഉപയോഗിക്കുക. ഒരു ഡൗൺസ്ട്രീം റോബോട്ട് സൗജന്യമല്ല, കാരണം അതിൻ്റെ ചെലവ് മോൾഡിംഗ്-മെഷീൻ ഉദ്ധരണിക്ക് പുറത്താണ്.
ആവർത്തിച്ചുള്ള മനുഷ്യ ജോലികൾ പട്ടികപ്പെടുത്തുക. ആരെങ്കിലും ഇപ്പോഴും മെറ്റീരിയൽ നിറയ്ക്കുകയും സ്ക്രാപ്പ് നീക്കുകയും സാമ്പിൾ ഭാഗങ്ങൾ മാറ്റുകയും കാർട്ടണുകൾ മാറ്റുകയും ടൂളിംഗ് പരിപാലിക്കുകയും അലാറങ്ങളോട് പ്രതികരിക്കുകയും ചെയ്യാം. ഓട്ടോമാറ്റിക് സീക്വൻസ് പ്രവർത്തിക്കുമ്പോൾ മാത്രമല്ല, ഒരു സാധാരണ ഷിഫ്റ്റിലുടനീളം ജോലിഭാരം കണക്കാക്കുക. കാലതാമസം വരുത്തുന്ന പരിശോധനകളോ വീണ്ടെടുക്കലോ ഇല്ലാതെ ഒരു ഓപ്പറേറ്റർക്ക് ഒന്നിലധികം സെല്ലുകൾ സുരക്ഷിതമായി സേവിക്കാൻ കഴിയുമോ എന്ന് തീരുമാനിക്കുക.
നിരീക്ഷണ കാലയളവിനായി kWh-ൽ വൈദ്യുതോർജ്ജവും അതേ കാലയളവിൽ അംഗീകരിച്ച പാത്രങ്ങളും ഉപയോഗിക്കുക. kW ലെ പവർ മറ്റൊരു അളവാണ്. ഒരു സമ്പൂർണ്ണ ലൈൻ താരതമ്യപ്പെടുത്തുമ്പോൾ സമ്മതിച്ച സഹായകങ്ങൾ ഉൾപ്പെടുത്തുക, പ്രത്യേകിച്ചും നിർദ്ദേശങ്ങൾക്കിടയിൽ ഒരു കംപ്രസ്സറോ ചില്ലറോ ഗ്രൈൻഡറോ മാറുകയാണെങ്കിൽ. ദിയൂട്ടിലിറ്റി ആവശ്യകതകൾ ഗൈഡ്കണക്റ്റഡ് പവറും ഓപ്പറേറ്റിംഗ് ഡിമാൻഡും വേറിട്ടുനിൽക്കേണ്ടത് എന്തുകൊണ്ടാണെന്ന് വിശദീകരിക്കുന്നു.
പതിവ് ഫോർമാറ്റ് മാറ്റങ്ങൾക്കായി, ഓരോ എസ്കെയുവിനും ആവശ്യമായ ഫിക്ചറുകളും സ്പെയർ ടൂളിംഗും പരിശോധിക്കുക. കുറഞ്ഞ പ്രാരംഭ സെൽ വില ബുദ്ധിമുട്ടുള്ള മാറ്റങ്ങളോ അധിക ഫോർമാറ്റ് ഭാഗങ്ങളോ ഉപയോഗിച്ച് ഓഫ്സെറ്റ് ചെയ്യാൻ കഴിയും. നേരെമറിച്ച്, പ്രായോഗിക മാനുവൽ ഫിനിഷിംഗ് റൂട്ട് ഉള്ള ഒരു കുറഞ്ഞ വോളിയം ഉൽപ്പന്നത്തിന് ഒരു സങ്കീർണ്ണമായ ട്രാൻസ്ഫർ സിസ്റ്റം ആവശ്യമില്ലായിരിക്കാം.
അവർ നീക്കം ചെയ്യുന്ന ഉൽപ്പാദന പരിമിതി, പരിശോധിച്ചുറപ്പിക്കാൻ കഴിയുന്ന സ്വീകാര്യമായ ഔട്ട്പുട്ട്, അവ ഉപേക്ഷിക്കുന്ന ആവർത്തിച്ചുള്ള ജോലി എന്നിവ അടിസ്ഥാനമാക്കി നിർദ്ദേശങ്ങൾ റാങ്ക് ചെയ്യാൻ ഞങ്ങൾ ശുപാർശ ചെയ്യുന്നു. ആ ആനുകൂല്യങ്ങൾ ഫാക്ടറിയുടെ യഥാർത്ഥ ഷെഡ്യൂളിന് അനുയോജ്യമാകുമ്പോൾ കൂടുതൽ ഓട്ടോമേറ്റഡ് സെൽ അതിൻ്റെ സ്ഥാനം നേടുന്നു. "ആളില്ല" എന്നത് മതിയായ സാമ്പത്തിക വാദമല്ല.
സാർവത്രിക തിരിച്ചടവ് ക്ലെയിമിന് പകരം സെൻസിറ്റിവിറ്റി കേസുകൾ ആവശ്യപ്പെടുക. വാങ്ങുന്നയാളുടെ സ്വന്തം ചെലവുകൾ ഉപയോഗിച്ച് പ്രതീക്ഷിക്കുന്ന ഡിമാൻഡ്, കുറഞ്ഞ ഉപയോഗം, കൂടുതൽ പതിവ് മാറ്റങ്ങൾ എന്നിവ താരതമ്യം ചെയ്യുക. വിൽപ്പന അളവുകൾ അല്ലെങ്കിൽ ഉൽപ്പന്ന മിശ്രിതം മാറുമ്പോൾ പോലും അത് നിക്ഷേപ തീരുമാനത്തെ ഉപയോഗപ്രദമാക്കുന്നു.
ഓർഡർ നൽകുന്നതിന് മുമ്പ് കോൺഫിഗറേഷൻ അംഗീകരിക്കുക
പർച്ചേസ് ഓർഡറിന് മുമ്പ് തിരഞ്ഞെടുത്ത ആശയം അംഗീകരിച്ച ഉപകരണ ലിസ്റ്റ്, സെൽ ലേഔട്ട്, സ്വീകാര്യത പ്രോട്ടോക്കോൾ എന്നിവയിലേക്ക് മാറ്റുക. ഏറ്റവും ചെലവേറിയ അവ്യക്തത പലപ്പോഴും നഷ്ടമായ സെൻസറല്ല. ഓരോ പാർട്ടിയും മറ്റൊരാളുടേതാണെന്ന് കരുതിയ അതിരാണിത്.
ഒരു കോംപാക്റ്റ് ബോട്ടിൽ പ്രോജക്റ്റിനായി, ദി2 L സിംഗിൾ-സ്റ്റേഷൻ പ്ലാറ്റ്ഫോംഒരു കോൺക്രീറ്റ് ആരംഭ പോയിൻ്റ് വാഗ്ദാനം ചെയ്യുന്നു. അതിൻ്റെ പ്രസിദ്ധീകരിച്ച മോൾഡ് എൻവലപ്പും ചെറിയ കുപ്പി മൾട്ടി-ഔട്ട്ലെറ്റ് ഓപ്ഷനുകളും പ്രാരംഭ ഫിറ്റ് അവലോകനം അനുവദിക്കുന്നു. യഥാർത്ഥ ഡ്രോയിംഗ്, റെസിൻ, ഹെഡ് അറേഞ്ച്മെൻ്റ്, ഡൗൺസ്ട്രീം സ്കോപ്പ് എന്നിവ നിർദ്ദിഷ്ട ബിൽഡ് നിർണ്ണയിക്കുന്നു. വോളിയത്തിൽ നിന്ന് മാത്രം ആ കോൺഫിഗറേഷൻ തിരഞ്ഞെടുക്കരുത്.
വാങ്ങൽ ചോദ്യങ്ങൾക്ക് ട്രയൽ ഉത്തരം നൽകുക
ട്രയൽ അംഗീകരിച്ച ഉൽപ്പന്ന നിർവചനം ഉപയോഗിക്കുകയും ഉദ്ധരിച്ച ഔട്ട്പുട്ടിനെ പിന്തുണയ്ക്കുന്ന പ്രവർത്തനങ്ങൾ ഉൾപ്പെടുത്തുകയും വേണം. ലീക്ക് ടെസ്റ്റിംഗ് അല്ലെങ്കിൽ ട്രിമ്മിംഗ് ഡെലിവറി ബൗണ്ടറിയുടെ ഭാഗമാണെങ്കിൽ, ഒരു ബന്ധമില്ലാത്ത ഒറ്റപ്പെട്ട ചക്രം അവതരിപ്പിക്കുന്നതിനുപകരം സെല്ലിനൊപ്പം അത് പ്രദർശിപ്പിക്കുക. ഒന്നിലധികം സ്ഥാനങ്ങൾ ഒരു ദുർബലമായ ഔട്ട്ലെറ്റോ അറയോ മറയ്ക്കാൻ കഴിയുന്ന സാമ്പിൾ ഐഡൻ്റിറ്റി സംരക്ഷിക്കുക.
സ്വീകാര്യത റെക്കോർഡ് ഓരോ ക്ലെയിമിനെയും ഒരു രീതിയിലേക്കും പരിധിയിലേക്കും നിരീക്ഷിച്ച ഫലത്തിലേക്കും ബന്ധിപ്പിക്കണം. അടിസ്ഥാന വ്യവസ്ഥയില്ലാതെ "പാസായി" എന്ന വാക്കിന് വാങ്ങുന്നയാളുടെ ഫാക്ടറിയിൽ കമ്മീഷൻ ചെയ്യുന്നതിന് മാർഗ്ഗനിർദ്ദേശം നൽകാനാവില്ല. ദികിംഗിൾ ഫാറ്റ് ഗൈഡ്ആ തെളിവിന് ഒരു പൂർണ്ണമായ ചട്ടക്കൂട് നൽകുന്നു.
- ഐഡൻ്റിറ്റി നിർമ്മിക്കുക:മെഷീൻ, ടൂളിംഗ്, നിയന്ത്രണ പതിപ്പ്, ഉൾപ്പെടുത്തിയ മൊഡ്യൂളുകൾ.
- ടെസ്റ്റ് വ്യവസ്ഥകൾ:ഉൽപ്പന്നം, റെസിൻ, സജീവ സ്ഥാനങ്ങൾ, യൂട്ടിലിറ്റി അവസ്ഥകൾ.
- ഗുണനിലവാരം:നിർണായക അളവുകൾ, പ്രവർത്തനപരമായ പരിശോധനകൾ, കാരണങ്ങൾ നിരസിക്കുക.
- ലൈൻ പ്രകടനം:അംഗീകൃത എണ്ണം, നിരീക്ഷണ കാലയളവ്, സ്റ്റോപ്പുകൾ, ഇടപെടലുകൾ.
- വീണ്ടെടുക്കൽ:സമ്മതിച്ച തെറ്റ് സാഹചര്യങ്ങളും പ്രദർശിപ്പിച്ച പുനരാരംഭിക്കുന്ന ക്രമവും.
- കൈമാറുക:ഡ്രോയിംഗുകൾ, മാനുവലുകൾ, ടൂളിംഗ് വിവരങ്ങൾ, ബാക്കപ്പുകൾ, തുറന്ന ഇനങ്ങൾ.
ഷിപ്പ്മെൻ്റിന് മുമ്പ് പ്ലാൻ്റ് സേവനങ്ങളോ മൂന്നാം കക്ഷി ഉപകരണങ്ങളോ പുനർനിർമ്മിക്കാൻ കഴിയാത്ത സൈറ്റിൻ്റെ സ്വീകാര്യതയിൽ നിന്ന് പ്രത്യേക ഫാക്ടറി സ്വീകാര്യത. ബാക്കിയുള്ള ചെക്കുകൾ മുൻകൂട്ടി തിരിച്ചറിഞ്ഞ് ഉത്തരവാദിത്തം ഏൽപ്പിക്കുക. ഒരു ഫാക്ടറി ട്രയൽ അതിൽ ഉൾപ്പെടാത്ത വ്യവസ്ഥകൾ പരിശോധിക്കാൻ നിശബ്ദമായി അവകാശപ്പെടരുത്.
പരിശീലനം സാധാരണ ഓപ്പറേഷനും ജോലി ഓട്ടോമേഷൻ പിന്നാക്കവും ഉൾക്കൊള്ളണം. ഓപ്പറേറ്റർമാർ പരാജയപ്പെട്ട കൈമാറ്റം തിരിച്ചറിയുകയും ആരംഭിക്കുന്ന അലാറം വ്യാഖ്യാനിക്കുകയും അംഗീകൃത വീണ്ടെടുക്കൽ രീതി പിന്തുടരുകയും വേണം. സെല്ലിനെ പിന്തുണയ്ക്കാൻ ആവശ്യമായ ഡ്രോയിംഗുകളും വെയർ-പാർട്ട് വിവരങ്ങളും ആക്സസ്സും മെയിൻ്റനന്സിന് ആവശ്യമാണ്.
കിംഗിളുമായി ഒരു ഓട്ടോമാറ്റിക് എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് കോൺഫിഗറേഷൻ ചർച്ച ചെയ്യുക.കണ്ടെയ്നർ ഡ്രോയിംഗ്, റെസിൻ ഗ്രേഡ്, ഫിനിഷ്ഡ് വെയ്റ്റ്, ആവശ്യമായ ടെസ്റ്റുകൾ, പ്രൊഡക്ഷൻ ഷെഡ്യൂൾ, പ്ലാൻ ചെയ്ത ഡൗൺസ്ട്രീം പ്രവർത്തനങ്ങൾ എന്നിവ ഇതിലൂടെ അയയ്ക്കുക.പദ്ധതി അന്വേഷണ പേജ്.
ബന്ധപ്പെടുക:sales@kinggle.com · +86-574-87103665. നിർവചിക്കപ്പെട്ട ഉൽപ്പന്നവും ലൈൻ അതിർത്തിയും കോൺഫിഗറേഷൻ അവലോകനത്തെ മെഷീൻ വിലയ്ക്കുള്ള അഭ്യർത്ഥനയെക്കാൾ ഉപയോഗപ്രദമാക്കുന്നു.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ഒരു ഓട്ടോമാറ്റിക് ബ്ലോ മോൾഡിംഗ് മെഷീൻ ഒരു സമ്പൂർണ്ണ ഉൽപ്പാദന ലൈനിന് തുല്യമാണോ?
ഇല്ല. ഉൽപ്പന്നം നീക്കം ചെയ്യൽ, ട്രിമ്മിംഗ്, പരിശോധന അല്ലെങ്കിൽ പാക്കിംഗ് എന്നിവ പ്രത്യേകമായി നിലനിൽക്കുമ്പോൾ ഒരു ഓട്ടോമാറ്റിക് മെഷീൻ മോൾഡിംഗ് ചലനങ്ങളെ നിയന്ത്രിക്കും. ഒരു സമ്പൂർണ്ണ പ്രൊഡക്ഷൻ ലൈൻ ആ പ്രവർത്തനങ്ങൾ തമ്മിലുള്ള കൈമാറ്റം, നിയന്ത്രണങ്ങൾ, ഗുണനിലവാര അതിർത്തി എന്നിവ നിർവചിക്കുന്നു. ഉൾപ്പെടുത്തിയിരിക്കുന്ന എല്ലാ മൊഡ്യൂളും, മാനുവൽ ടാസ്ക്കും ഒഴിവാക്കിയ സേവനവും തിരിച്ചറിയുന്ന ഒരു ഉപകരണ ലിസ്റ്റും ലേഔട്ടും ആവശ്യപ്പെടുക. വാങ്ങൽ സ്പെസിഫിക്കേഷൻ, ഓട്ടോമാറ്റിക് എന്ന വാക്കല്ല, എന്താണ് എത്തിച്ചേരേണ്ടതെന്ന് നിർണ്ണയിക്കുന്നു.
പൂർണ്ണമായും ഓട്ടോമാറ്റിക് ബ്ലോ മോൾഡിംഗ് മെഷീന് ഇപ്പോഴും ഓപ്പറേറ്റർമാരെ ആവശ്യമുണ്ടോ?
അതെ. മെറ്റീരിയൽ നികത്തൽ, ഗുണമേന്മയുള്ള സാമ്പിൾ, ടൂളിംഗ് മാറ്റങ്ങൾ, പരിപാലനം, തകരാർ വീണ്ടെടുക്കൽ എന്നിവയ്ക്ക് ഇപ്പോഴും നിയുക്ത ഉത്തരവാദിത്തങ്ങൾ ആവശ്യമാണ്. എല്ലാ പ്രൊഡക്ഷൻ ജോലികളും നീക്കം ചെയ്യാതെ തന്നെ ഓട്ടോമേഷന് ആവർത്തന കൈകാര്യം ചെയ്യൽ നീക്കം ചെയ്യാൻ കഴിയും. പാക്കിംഗും സ്ക്രാപ്പ് കൈകാര്യം ചെയ്യലും ഉൾപ്പെടെ, മുഴുവൻ ഷിഫ്റ്റിലും യഥാർത്ഥ സേവന ലേഔട്ടിലും സ്റ്റാഫിനെ ആസൂത്രണം ചെയ്യുക. ക്യാമറ ഫ്രെയിമിന് പുറത്ത് സപ്പോർട്ട് സ്റ്റാഫ് തുടരുന്ന ഒരു ചെറിയ പ്രകടനത്തിൽ നിന്ന് ലേബർ എസ്റ്റിമേറ്റ് എടുക്കരുത്.
ഓട്ടോമാറ്റിക് ഡിഫ്ലാഷിംഗ്, ബോട്ടിൽ ലീക്ക് ടെസ്റ്റിംഗ്, പാക്കിംഗ് എന്നിവ സ്റ്റാൻഡേർഡായി ഉൾപ്പെടുത്തിയിട്ടുണ്ടോ?
അവരാണെന്ന് ഊഹിക്കരുത്. ഉദ്ധരണി ഓരോ ഓപ്പറേഷനും, വിതരണം ചെയ്ത ഉപകരണങ്ങൾ, ഉൽപ്പന്ന-നിർദ്ദിഷ്ട ടൂളിംഗ്, ടെസ്റ്റ് രീതിയും നിരസിക്കുന്ന റൂട്ടും തിരിച്ചറിയണം. ഒരു ടേക്ക്-ഔട്ട് യൂണിറ്റ് ഒരു ലീക്ക് ടെസ്റ്റർ അല്ല, ഒരു ഓട്ടോമാറ്റിക് കൺവെയർ ഒരു ഓട്ടോമാറ്റിക് പാക്കിംഗ് സിസ്റ്റമല്ല. ഉദ്ധരിച്ച ഓരോ മൊഡ്യൂളിനും, ഏത് പൂർത്തിയാകാത്ത അവസ്ഥയാണ് ലഭിക്കുന്നതെന്നും അത് ഏത് സ്വീകരിച്ച അവസ്ഥയാണ് നൽകുന്നതെന്നും ചോദിക്കുക.
നിലവിലുള്ള ഒരു എക്സ്ട്രൂഷൻ ബ്ലോ മോൾഡിംഗ് മെഷീൻ ഓട്ടോമേറ്റ് ചെയ്യാൻ കഴിയുമോ?
സാധ്യത, എന്നാൽ സാധ്യത നിലവിലുള്ള നിയന്ത്രണ സംവിധാനം, കാവൽ, ലഭ്യമായ സ്ഥലം, പൂപ്പൽ തുറക്കൽ, ഉൽപ്പന്ന റിലീസ്, ട്രാൻസ്ഫർ ക്രമീകരണം എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. നിർദ്ദിഷ്ട ഗ്രിപ്പിംഗ്, ട്രിമ്മിംഗ്, ഇൻസ്പെക്ഷൻ ഫിക്ചറുകൾ എന്നിവയ്ക്കും ഈ ഭാഗം അനുയോജ്യമായിരിക്കണം. ഒരു റോബോട്ടോ കൺവെയറോ വെവ്വേറെ വാങ്ങുന്നതിന് മുമ്പ് മുഴുവൻ സെല്ലും അവലോകനം ചെയ്യുക. ഒരു റിട്രോഫിറ്റിൽ നിർവചിക്കപ്പെട്ട സംയോജന ഉത്തരവാദിത്തം, പുതുക്കിയ അപകടസാധ്യത വിലയിരുത്തൽ, സമ്മതിച്ച പ്രൊഡക്ഷൻ ട്രയൽ എന്നിവ ഉൾപ്പെടുത്തണം.
ഒരു ഓട്ടോമാറ്റിക് ലൈനിൻ്റെ ഔട്ട്പുട്ട് വാങ്ങുന്നവർ എങ്ങനെ പരിശോധിക്കണം?
നിർവചിക്കപ്പെട്ട നിരീക്ഷണ കാലയളവിൽ അംഗീകരിച്ച അന്തിമ ഡിസ്ചാർജ് പോയിൻ്റിൽ അംഗീകരിച്ച കണ്ടെയ്നറുകൾ എണ്ണുക. റെസിൻ, ഉൽപ്പന്നം, പൂപ്പൽ, സജീവ സ്ഥാനങ്ങൾ, യൂട്ടിലിറ്റികൾ, ഉൾപ്പെടുത്തിയിട്ടുള്ള ഡൗൺസ്ട്രീം പ്രവർത്തനങ്ങൾ എന്നിവ തിരിച്ചറിയുക. നിരസിക്കുന്നതും നിർത്തുന്നതും നേരിട്ടുള്ള ഇടപെടലുകളും റെക്കോർഡിൽ സൂക്ഷിക്കുക. സ്വീകാര്യമായ ലൈൻ ഔട്ട്പുട്ടിൽ നിന്ന് വേറിട്ട് മൊത്തത്തിലുള്ള മോൾഡിംഗ് ഔട്ട്പുട്ട് റിപ്പോർട്ടുചെയ്യുക. ഒരു കാറ്റലോഗ് ഡ്രൈ-സൈക്കിൾ മൂല്യം ഈ പ്രൊഡക്ഷൻ ട്രയലിന് പകരമാവില്ല.